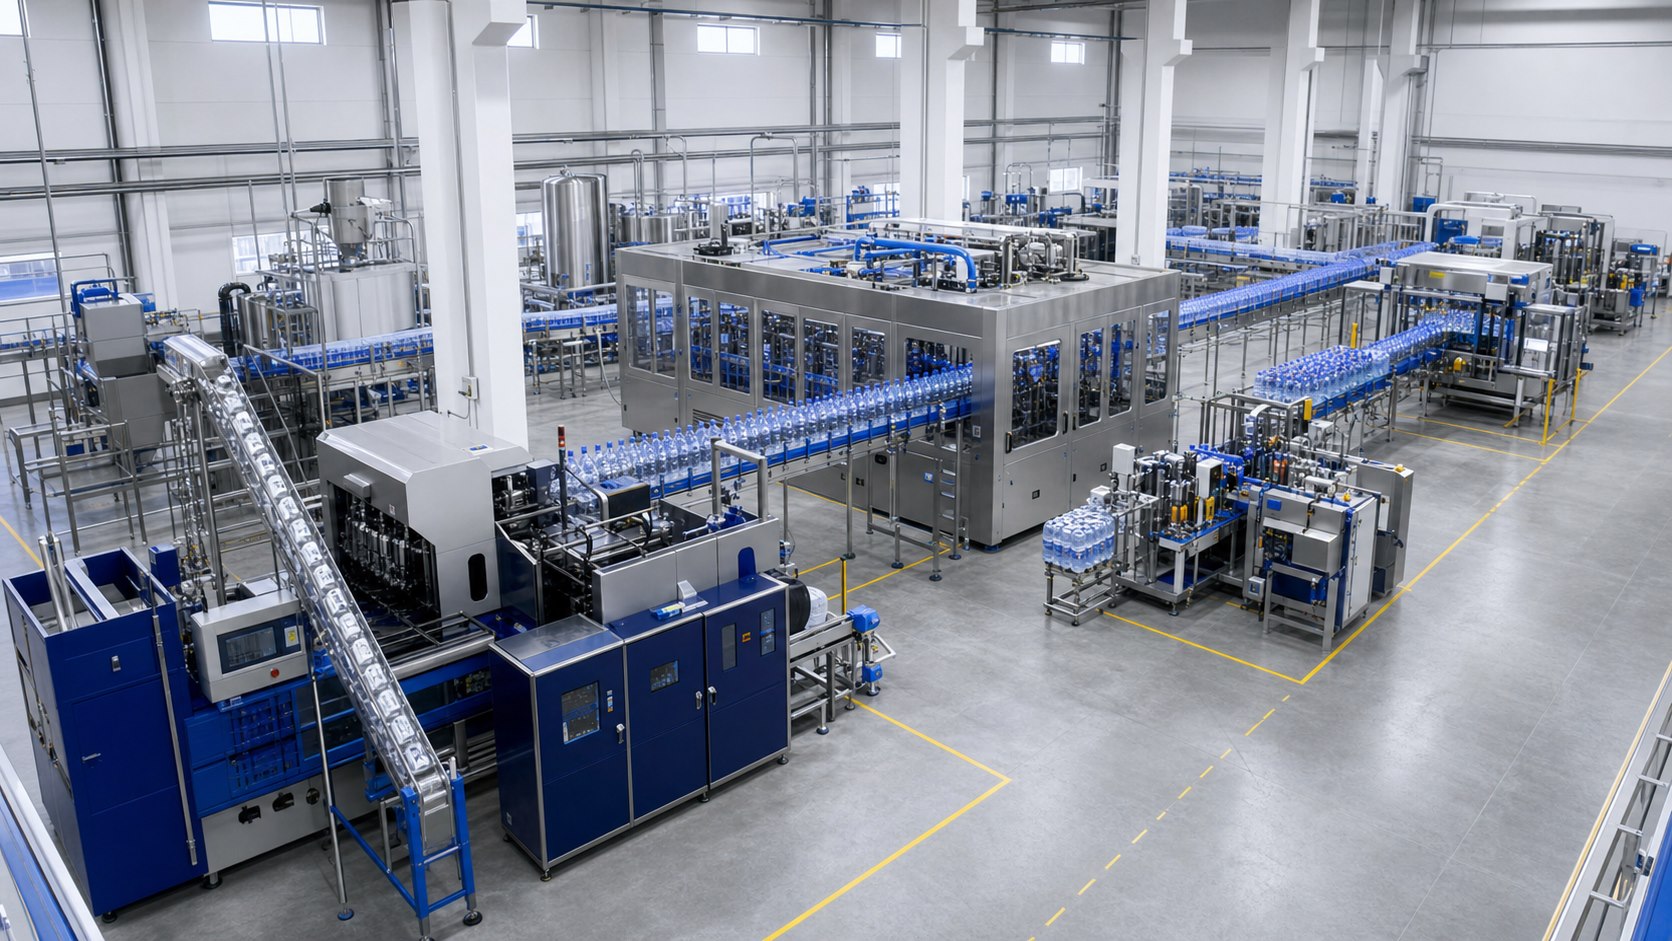
PET bottled water filling line overview
See the general filling line arrangement before comparing machine-only and complete-line quotations.
PET ボトル水充填ライン専門
2,000 から 24,000 本/時の PET ボトル水リンス、充填、キャッピングライン。ボトルサイズ、能力、ラベル方式、包装方法、納入先に合わせた構成を提案します。
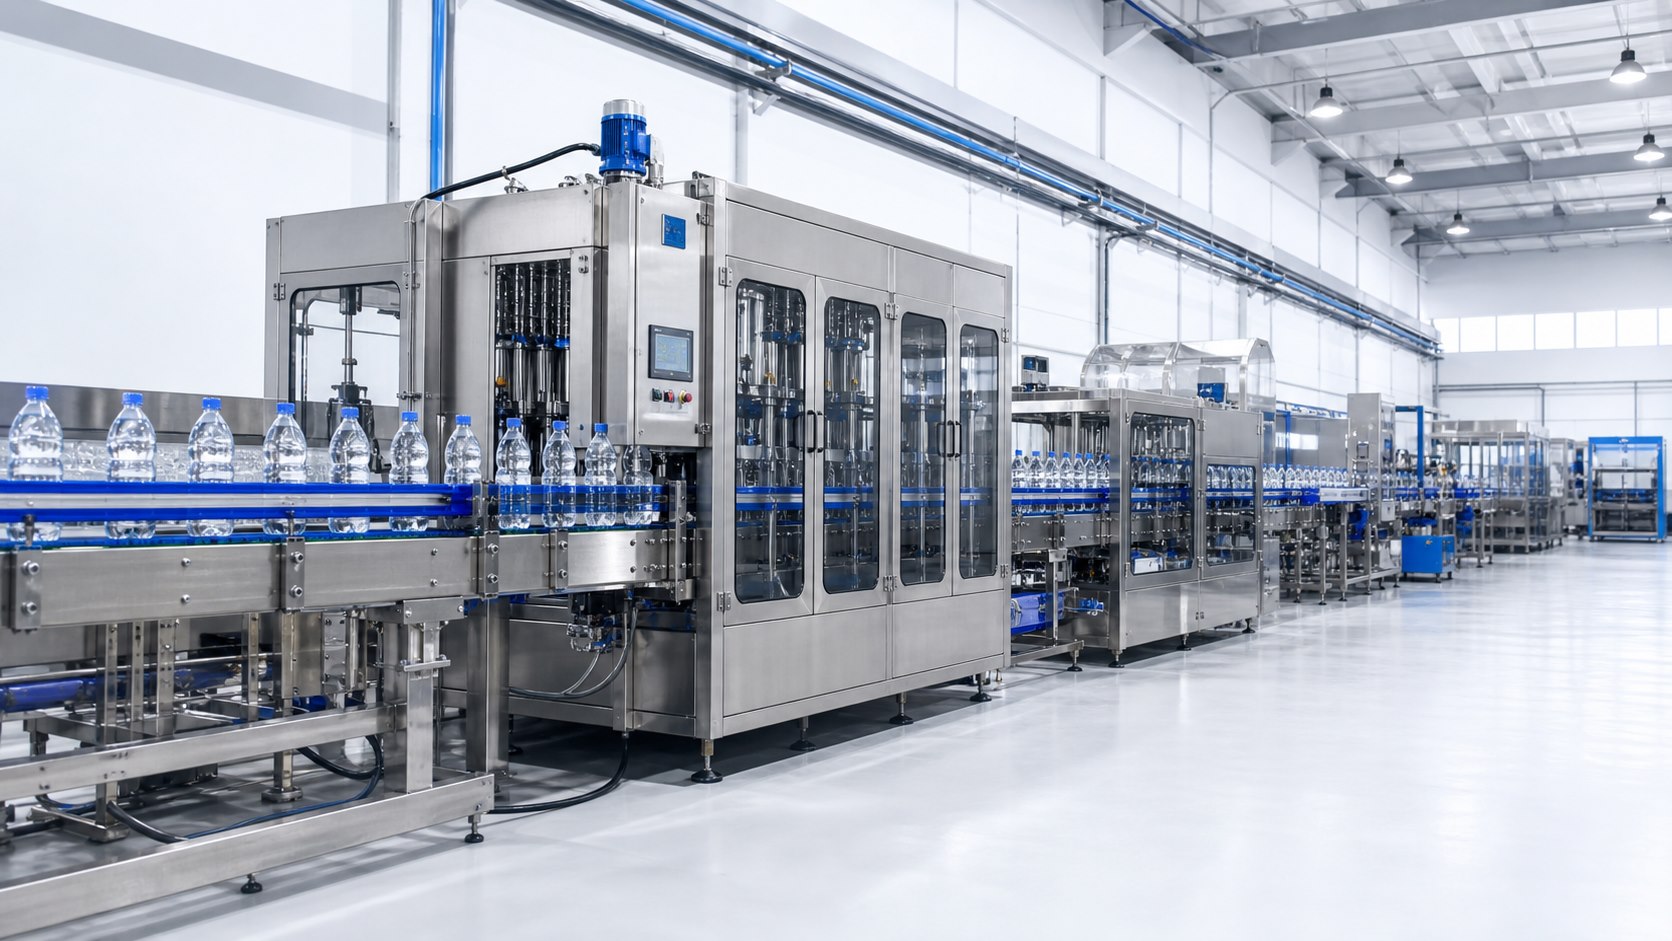
機械写真
見積範囲、レイアウト、下流設備を比較する前に、主要な設備エリアを確認してください。
See the general filling line arrangement before comparing machine-only and complete-line quotations.
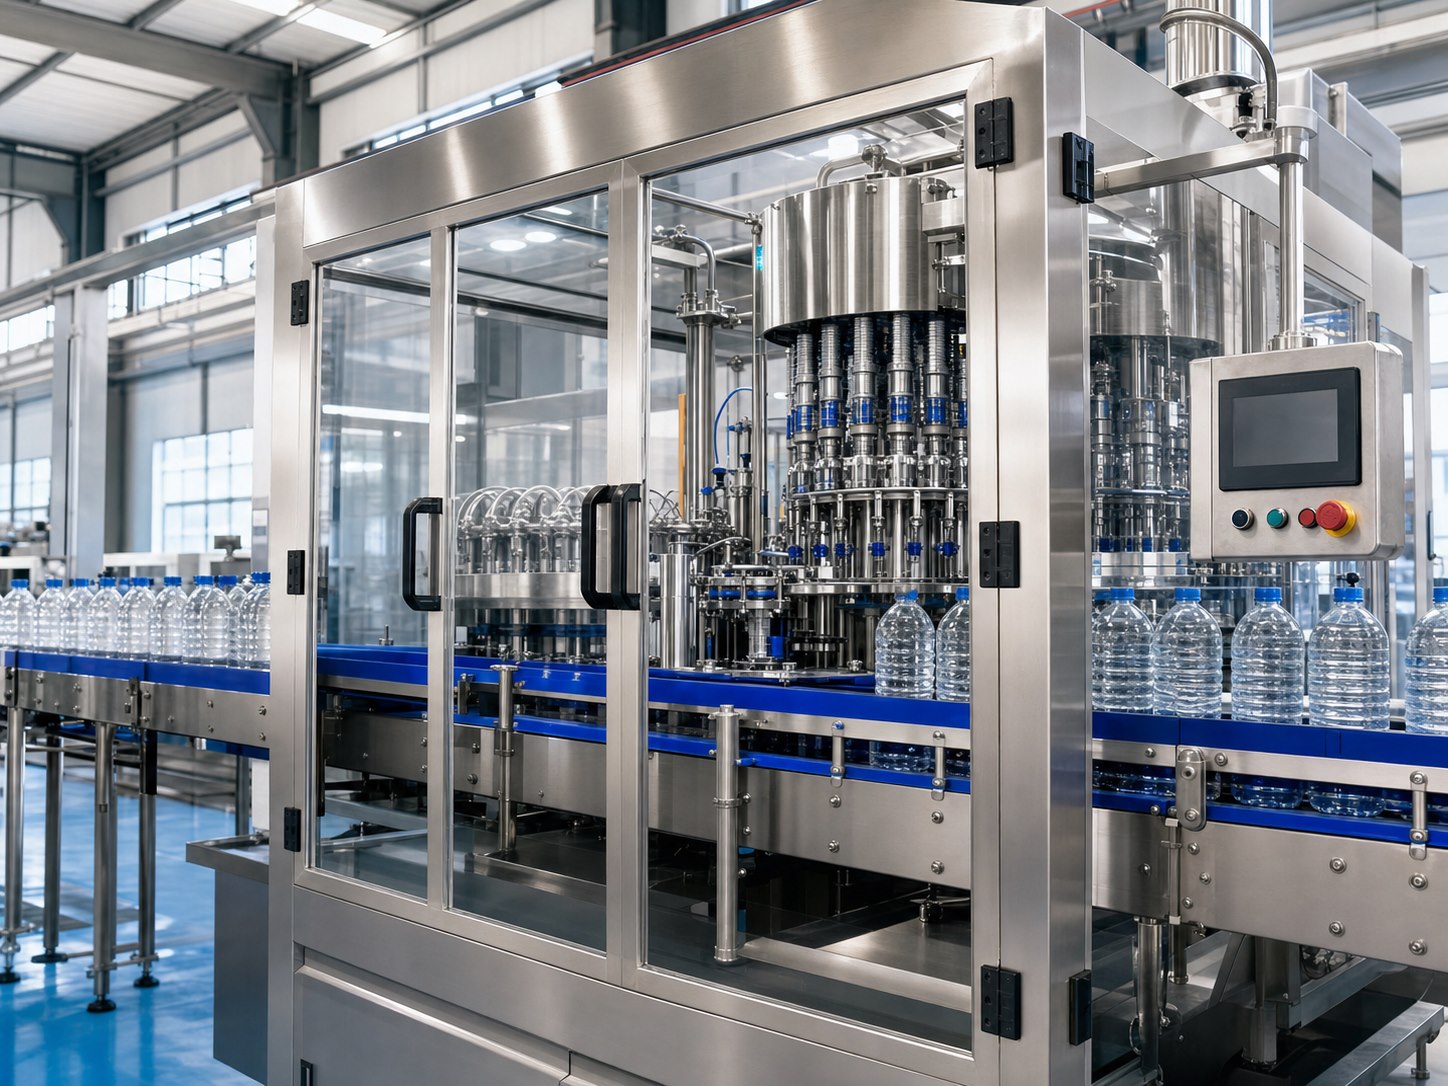
Confirm the valve count, bottle change parts and cap type before requesting a monoblock quotation.
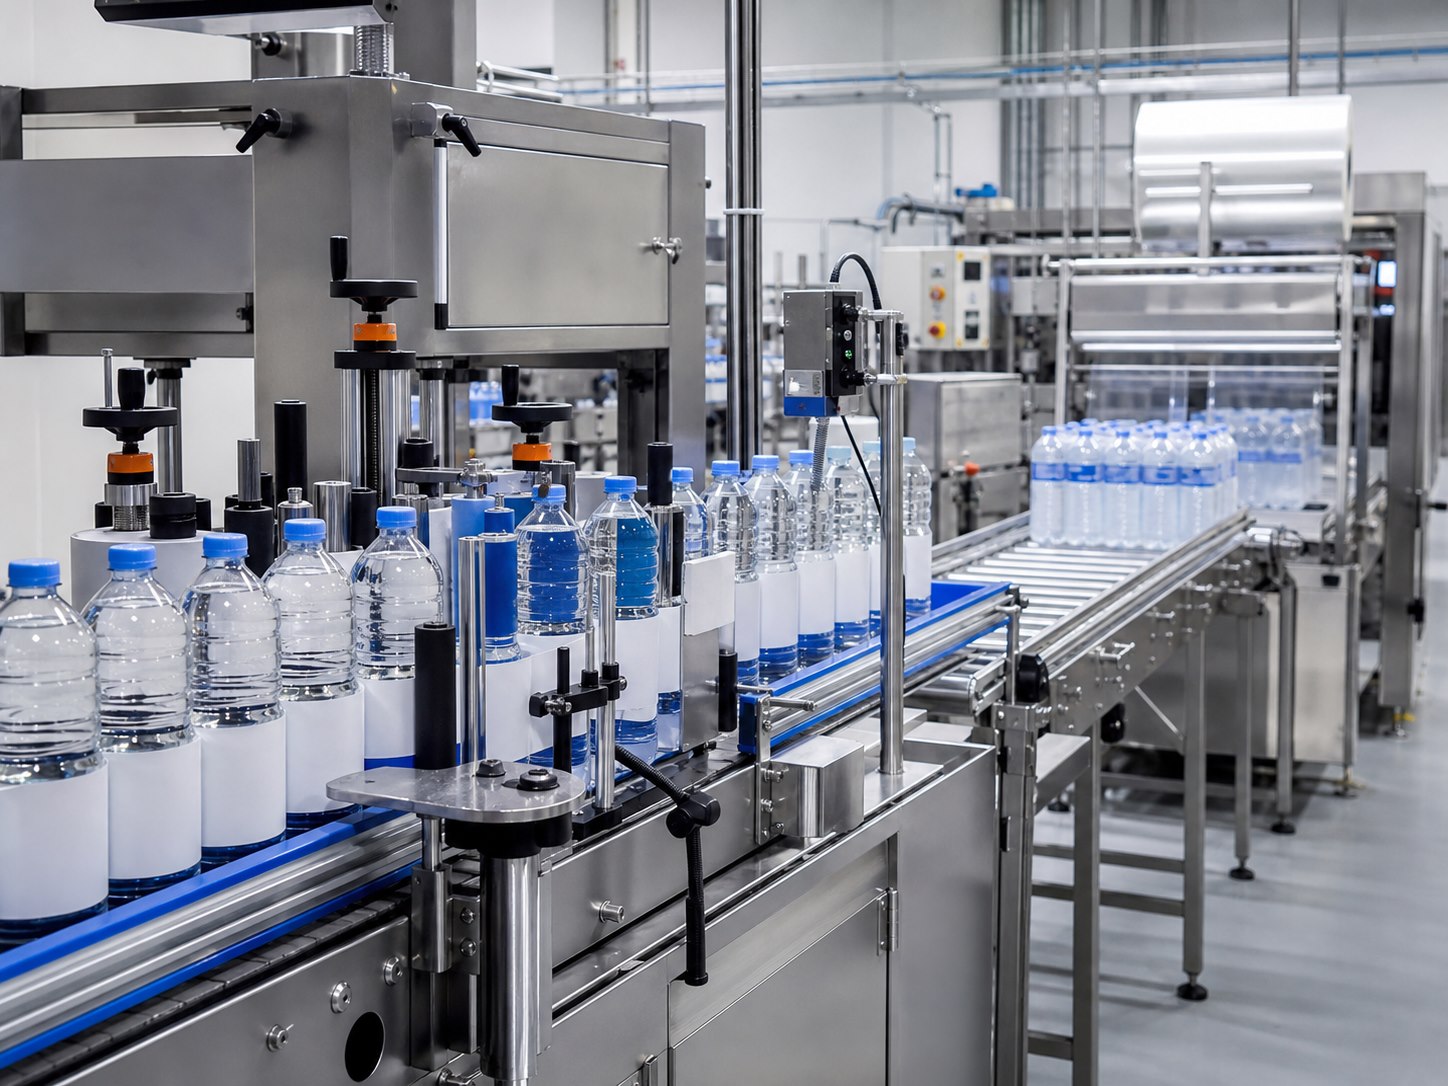
Downstream conveyors, labeling and packing can limit the real output if they are planned too late.
設備リスト
機械価格だけで比較せず、明確な RFQ を準備するためのページです。
工場寸法、電圧、エア、水、排水条件はコンベア長と据付計画に影響します。
ボトル図面、容量、キャップ種類により、交換部品、ガイド、リンスクランプ、キャッピングヘッドが変わります。
充填機のみか、完全ラインかを明確にし、コンベア、ラベラー、コーダー、包装機の漏れを防ぎます。
シュリンク包装、カートン包装、手作業包装は、計画が遅いと実出力を制限します。
工場寸法、電圧、エア、水、排水条件はコンベア長と据付計画に影響します。
Water Treatment → Bottle Blowing → Air Conveyor → Rinsing → Filling → Capping → Labeling → Coding → Packing
機械価格だけで比較せず、明確な RFQ を準備するためのページです。
| 項目 | 購買上の価値 |
|---|---|
| 能力 | 目標 BPH と稼働時間は、機種、コンベアバッファ、包装速度に影響します。 |
| ボトルとキャップ | ボトル図面、容量、キャップ種類により、交換部品、ガイド、リンスクランプ、キャッピングヘッドが変わります。 |
| ライン範囲 | 充填機のみか、完全ラインかを明確にし、コンベア、ラベラー、コーダー、包装機の漏れを防ぎます。 |
| ラベリング | シュリンクラベル、OPP、粘着ラベルにより、設備選定、速度、レイアウトが変わります。 |
| 包装 | シュリンク包装、カートン包装、手作業包装は、計画が遅いと実出力を制限します。 |
| レイアウトとユーティリティ | 工場寸法、電圧、エア、水、排水条件はコンベア長と据付計画に影響します。 |
関連技術ガイド
バルブ数は、基準ボトル、充填サイクル、カルーセルピッチ、搬送、キャッパー、保証試験能力から選定し、表示BPHだけで判断しません。
PETネック図面と公差、サポートリング、キャップ、タンパーバンド、供給、装着を確認します。キャップ径や手締めだけではライン適合を証明できません。
各バッファは、吸収する停止、実容量、機械速度関係、回復速度、容器安定性から設計し、コンベヤ長だけで決めません。
CIP回路、手洗浄、外面、薬剤、ユーティリティ、排水、記録、衛生リリース責任を明記します。「CIP付き」だけでは範囲を定義できません。
欠陥、検出位置、形式、判定値、ボトル追跡、リジェクト確認、記録を定義します。センサだけで排出確認がない構成は閉ループではありません。
PLC/HMI構成、機械間信号、速度、レシピ、警報、データ、バックアップ、遠隔アクセスを定義します。PLCブランドだけでは統合仕様になりません。
OEE画面の前に、生産カレンダー、形式別基準速度、状態、計数点、良品境界、停止理由を合意し、元イベントを保存します。
完成パック、毎分パック数、パレット、段積みパターン、高さ、包装、物流から選定します。ボトルBPHだけではセルを選べません。
外部購入したバルク空ボトルには通常アンスクランブラーが必要です。プリフォームから工場内で成形する場合はエアコンベヤ直結を検討できます。清浄度、バッファ、人員、配置、供給停止時の責任分界を合わせて評価します。
ネック仕上げとサポートリング、空ボトル安定性、経路長、高低差、衛生、送風ゾーン、フィラー受渡しに基づいて設計します。送風機台数や全長だけでは安定搬送を証明できません。
リンサー投入前の空ボトルを、粉じん、害虫、臭気、薬品汚染から保護し、手接触と保管時間を管理します。購入ボトル、工場内ブロー、短時間バッファでは管理方法が異なります。
バルク投入からキャッピングヘッドまでの全経路を、実サンプル、方向、連続速度、シュート形状、衛生、低レベル、異常排出で定義します。キャップ径だけでは機種を選べません。
製品水タンク、送水ポンプ、サニタリー配管、フィラー液面制御をライン需要と洗浄境界に合わせます。安定充填はフィラーロータリー部だけでなく給水系全体で決まります。
まず正味量の差か、容器形状による見かけの液面差かを確認します。同じ条件で識別したサンプルを測り、バルブ、ボトルロット、運転状態との関係を調べます。写真だけでは充填不足や原因を判断できません。
トルク、漏れ、斜め締め、TE バンド不良は、ネック、キャップロット、供給、ヘッド、ボトル保持、設定、試験方法の相互作用です。系統的に切り分けます。
ボトル形状、装飾面積、ラベル材、連続速度、型替え、消耗品、用役、店頭外観から方式を選びます。最低機械価格が最低総ラベリングコストとは限りません。
印字内容、対象面、速度、位置、耐久性、コントラスト、消耗品、排煙、保守、検証方法で選定します。購入前に実際のボトル、キャップ、ラベル、フィルムで試験します。
完成パック、パック/分、ボトル安定性、フィルム、トンネル、冷却、搬送、型替え、包装試験から選定します。BPH を実際のパック速度へ換算する必要があります。
ボトル、箱形式、配列、連続タクト、段ボール品質、封函、型替え、パレタイザー受渡しを整合させます。最初に完成した販売包装を定義します。
水質、有効容量、滞留時間、ポンプ範囲、サニタリー配管、計装、制御、洗浄、責任分界を P&ID とインターフェースリストで明確にします。
ブロー用高圧空気、機械空気、計装空気を圧力・品質・消費量で分けます。ピーク、同時率、予備、乾燥、ろ過、レシーバ、配管、測定を含む時系列負荷表を作成します。
電圧、周波数、相数、モータ、ヒータ、高調波、保護、接地、短絡、余裕、現地工事を含む運転・始動負荷表を作ります。銘板 kW の単純合計だけでは給電設計できません。
開口ボトルと製品接触区域を守るため、人、資材、空気、水、廃棄物、清掃の流れを整理します。現地法令と品質計画に照らして最終確認します。
水源、洗浄、床勾配、溝、逆流防止、交通、衛生区分から排水を設計します。水溜まりや区域を越える飛散を据付後の手直しにしないことが重要です。
SAT は据付後の現地条件で、安全、用役、接続、フォーマット、レシピ、能力、品質、文書、教育を確認します。FAT を現地条件と無関係に繰り返す試験ではありません。
フラッシング、設定、教育、試験、検収に必要なプリフォーム/空瓶、キャップ、ラベル、フィルム/箱、製品水、薬品、潤滑剤、予備品、廃棄処理を計画します。量産資材を期限までに揃えます。
必要人数は作業、自動化、製品構成、資材物流、品質、清掃、保全、休憩交替で決まります。作業マトリクスなしの一律人数には根拠がありません。
現実的な増設段階に備え、床面積、搬送高さ、電力、用役、I/O、データ、基礎、物流を予約します。無制限の柔軟性は高価ですが、明確な接続点は検証できます。
回転式と線形水充填器を持続可能な出力、ボトルの差、交換、使用量、洗浄アクセス、下流の統合に基づいて比較します。回転式モノブロックは通常、連続自動PET生産に適していますが、リニア機械は出力の少なさや特殊な容器に適しています。
ボトル入り水の充填原理は、製品の挙動、容器の範囲、宣言された精度方法、洗浄設計、切り替えニーズから選択します。静水では重力やレベル充填が一般的ですが、フォーマットを越えて量測する量が優先される場合は体積制御が検討されることがあります。
3-in-1の水充填モノブロックは、PETボトルをシンクロナイズドカルーセルですすぎ、静水充填、キャップを通して移動させます。購入者はボトルの移送、バルブ数、キャップ取り扱い、管理、衛生アクセス、そしてBPHの背後にある参照フォーマットを評価するべきです。
500mlボトルで定格されたラインは、充填時間、ボトルの安定性、ブローサイクル、ラベル付け、梱包負荷が変わるため、1時間あたり1.5Lのボトルを生産する量が少なくなることがあります。すべてのボトルに1BPHが適用されると仮定するのではなく、フォーマット固有の出力を要求してください。
充填機の公称 BPH は、ライン全体で一勤務に出荷できる良品本数とは異なります。容器仕様、計数位置、集計時間をそろえ、供給待ち、下流の滞留、低速運転、不良品を分けて確認します。
ボトル交換をフィラーだけでなく、ライン全体にわたって計画しましょう。ボトルの図面、部品交換、レシピ、ラベルや梱包材料、衛生管理、最初のピースチェック、管理された再開始が、SKU間の実際のダウンタイムを決定します。
軽量PETボトルは、気流、ガイド圧力、移動タイミング、コンベヤーの逆圧が承認されたボトルに合わせて調整されていないと、変形、揺れ、擦り傷、落下することがあります。ブロワーやフィーダーから梱包までの全ルートを検証してください。
ボトルごとの持続可能な出力、フォーマットミックス、バッファ戦略、停止後の回収、コントロールハンドシェイクでブロー成形機と充填機の容量をマッチングします。同じヘッドラインBPHを持つ2台の機械は、依然として互いに飢えたり詰まったりする可能性があります。
各ボトルフォーマットでの機械消費量、必要な圧力と空気質、受信機の貯蔵量、乾燥機およびフィルターの損失、漏れ許容度、同時のプラント需要からブロー成形空気システムのサイズを測定します。コンプレッサーモーターの出力だけではサイズ決定方法ではありません。
型熱負荷、ボトルの形状、環境条件、供給および戻り温度、水質、ポンプおよび配管損失からブロー成形機冷却を定義します。設計条件のない一般的なチラートン数では性能を保証できません。
承認された品質、圧力、機械での流量、接触経路、排水、再循環境界、ボトルなしロジックに基づいてボトルリンス水を指定します。リンスシステムは実際のボトルおよびプラント衛生計画と照らして評価されなければなりません。
管理された清掃、検査、シール状態、換気経路の確認、組立検証、性能記録の直接的な記録を通じて給水弁を管理します。部品の交換は、推測ではなく、証拠や承認されたメンテナンス基準に基づいて行います。
ボトル検出、タイミング、エンコーダ位置、バルブ作動、配線、PLCロジック、機械的転送を分離して、ボトルなし充填の故障をトラブルシューティングします。安全な診断手順を使用し、承認された制御プログラムを保持してください。
キャップの保管、仕分け機の向き、シュートの配達、ボトルの提示、回収、キャップヘッドの状態、拒否検出などで、欠損や歪んだキャップを診断します。トルク調整前に欠陥が最初に現れる場所を記録します。
水がキャップ部とボトル本体のどちらから出ているかを確定します。品質手順に従い対象品を保留し、識別できる試料を保存してください。容器、キャップ、装着工程を一緒に調べ、根拠なく締付けトルクを上げないことが重要です。
最大の滞留箇所ではなく、最初の異常を特定します。ネックリングで吊るす空瓶と、チェーンやベルト上の充填済みボトルでは確認点が異なります。調整前に場所、形式、下流停止の順序を記録します。
ラベル技術、ボトルの形状や湿度、材料寸法、塗布タイミング、熱や接着剤設定、コンベヤーの安定性、入材の変動などでラベルのしわをトラブルシュートします。複数の設定を同時に変更する前に、欠陥を定義してください。
パックパターン、フィルム仕様、シール品質、トンネルプロファイル、コンベア速度、冷却、ボトル温度をチェックすることで、緩いフィルム、穴、歪んだボトル、不安定なパックを解消します。より高温のトンネルは万能の修正ではありません。
欠陥カテゴリ、検査ポイント、サンプル手法、自動却下検証、データ所有権、是正措置のトリガーを特定する不合格および品質計画を構築します。1つの総不合格率だけでは責任あるプロセスが明らかになりません。
サプライヤーマニュアル、運転時間、機械の重要性、衛生ニーズ、観察された状態、生産期間から予防保全を作成します。計画には作業、安全な方法、頻度、部品、能力、証拠開示を明記すべきです。
ユーザー要件仕様書は、事業計画を製品、フォーマット、成果物、範囲、ユーティリティ、安全性、書類、受理を含む管理されたラインブリーフに変換します。すべての入札者に1つの改訂を発行し、提案を同じ基準で比較できるようにします。
設計基礎は、容量、ボトル取り扱い、処理、包装、ユーティリティ、レイアウトの前提を記録します。これらの前提を可視化しておくことで、重要なインターフェースが定義されていないまま見積もりが完成しているように見えなくなります。
インターフェースマトリックスは、機械や関係者間のすべての機械、電気、制御、プロセス、責任の引き継ぎを識別します。買い手はこれを用いて、注文が締結される前に欠落しているコンベヤー、信号、ユーティリティ、警備、現場作業を明らかにできます。
SKUマトリックスは、すべてのボトル、キャップ、ラベル、販売パックを必要な工具、レシピ、出力、テスト状況に結びつけます。「複数のボトルサイズ」という曖昧な表現が未引用部品や未検証の組み合わせを隠すのを防ぎます。
ボトルのデータシートは、サプライヤーにネックの取り扱い設計、部品交換、ガイド、検査に必要な形状や物理的サンプルを提供します。単なる容量だけではPETボトルが全ラインを確実に走れるかどうかを確認できません。
キャップのデータシートは、クロージャーの形状、材料、タンパーバンド、適用方法、保管および品質チェックを定義すべきです。キャップ、ボトルネック、ソーター、シュート、キャップヘッドは一つのクロージャーシステムとして評価されなければなりません。
ラベル仕様は、アートワーク、寸法、基材、印刷方向、登録、継ぎ目、ロール、適用条件を統合します。これは、ラベラーサプライヤーに単なる視覚的なPDFではなく、テスト可能な材料の基礎を提供します。
シュリンクフィルムは、フィルム幅だけでなく、パックパターン、ボトルの安定性、密封、トンネル挙動を考慮して指定しなければなりません。フィルム、パック、試験の条件を記録し、材料節約のためにシールの開閉、ボトルの歪み、不安定な負荷を生み出さないようにしてください。
カートンの性能は基板、寸法、刻み線、印刷、封口、ボトルパターン、プラント湿度に依存します。管理されたブランクおよび設置ケース仕様により、パッカーサプライヤーは成形、装填、クロージング、仕上げケース取り扱いをテストできます。
パレット仕様は、完成パックの寸法とパレットサイズ、積載パターン、層支持、伸縮ラッピング、倉庫制限、輸送を結びつけます。パレタイジングが手動で開始される場合でも、信頼性の高いパレットタイザーおよびコンベヤー設計に必須です。
持続的性能テストは、承認されたフォーマットを用いて合意された期間内に受け入れられた出力、停止、拒否、材料およびユーティリティを測定します。結果が判明した後ではなく、実行前に除外および再試験ルールを定義すべきです。
パンチリストは、検査および試運転後の不完全、欠陥、または未検証の品目を管理します。各品目には影響、所有者、期限段階、客観的なクロージングの証拠が必要であり、出荷や生産承認によって残りの義務が消滅しません。
文書レジスタは、契約で要求されたすべてのマニュアル、図面、リスト、証明書、バックアップ、研修記録を改訂や納品状況とともに特定します。これにより、工場は使用可能な情報がライン建設者が現場を離れる前に届いていることを確認できます。
コントロールのハンドオーバーは、どのPLC、HMI、ドライブ、ロボット、レシピのバックアップを提供するか、どのように復元されるか、そして誰がアクセスできるかを定義すべきです。一度コピーされたファイルは、その本人確認と復元方法が確認されない限り、復旧計画とは言えません。
トレーニング受理は、各役割が安全かつ一貫して行うべきタスクに結びつけ、監督下での実践および能力の証拠を記録します。出席だけではオペレーターがラインの開始、走行、交換、清掃、復旧が可能であることを示すものではありません。
事前点検は、ボトルが生産に入る前にライン、ユーティリティ、資材、警備員、衛生状態、品質チェックが整っていることを確認します。チェックリストにはリリース権限を明示し、重大な条件が満たされない場合は立ち上げを停止すべきです。
制御された起動は、処理からボトル供給から包装までユーティリティや機械をシーケンスしつつ、不安定な材料や品質損失を抑えます。誰が最初に生産を放出し、上流または下流のステーションが準備できていない場合にラインがどのように反応するかを定義します。
停止手順は、残存するボトルや資材を管理し、機械を安全な順序で停止し、洗浄やメンテナンスのためにラインを解放します。短い停止、交代後の清掃、フォーマット変更、延長停止を区別する必要があります。
ラインクリアランスは、次の出番前に前のSKU、ラベル、コード、パッケージングを削除または処理します。物理検査、カウンター照合、署名済みリリースを組み合わせることで、混合材料や誤った提示を減らします。
ファーストピース承認は、切り替え後に新しいボトル、キャップ、ラベル、コード、パックを無制限生産前に検証します。定義されたサンプル&ホールドルールを用い、回復速度が品質リリースを上回らないよう。
充填量サンプリング計画は、完成したボトルをどこで、いつ、どのようにチェックするかを定義し、長期生産をリリースする前に充填不足、過剰充填、バルブ位置のパターンを見つけ出します。これは、サンプルの頻度を起動、切り替え、速度の変化、異常傾向に結びつけ、時折の目で確認するのではなく、
キャップトルクサンプリング計画は、閉鎖の適用がキャップヘッド、ボトルおよびキャップロット、動作速度全体で安定していることを検証します。この有用な計画は、適用チェックと除去トルクの傾向を分離し、あるヘッドや材料ロットがドリフトし始めた際の対応を定義します。
ボトル漏れ試験計画は、ボトル、ネック仕上げ、閉塞処理、または下流の取り扱いによる故障を特定します。これは、湿ったボトル、ゆっくりとしたシール漏れ、破損したパッケージが同じ欠陥として扱われないよう、代表的なサンプリングと制御された試験条件を定義します。
ラベルおよびコード検査計画は、製品の識別、アートワーク、配置、日付やバッチ情報を、最初の作品承認から生産ランに至るまで管理します。この計画は、材料照合と可視・機械可読のチェックを組み合わせ、誤った提示を迅速に抑えます。
拒否デバイスチャレンジテストは、検出された非適合ボトルが物理的に取り出され、生産速度で考慮されることを証明します。このテストは、センサーのランプが点灯したかどうかだけでなく、検出、追跡、拒否、確認、リジェクトビン管理をカバーします。
生産シフトレポートはカウンター、ダウンタイム、品質損失、資材使用量を販売可能な生産量の追跡可能な記録に変換します。次のシフトや経営陣に、単一のボトル数ではなく、何がラインを制約しているのか一貫した視点を提供します。
管理されたダウンタイム理由コードリストは、オペレーター、シフト、月数を超えて生産損失を比較可能にします。コード構造は停止したステーションを根本的な原因から区別し、数百の使い物にならない選択肢を生み出さずに十分な詳細を保持すべきです。
包装・資材の追跡は、発行済みのボトルやプレフォーム、キャップ、ラベル、インク、フィルム、カートン、パレットと良好な完成品を照合します。これにより、初期の廃棄物、慢性的な機械の損失、在庫の不一致を明らかにしつつ、異なるSKUや資材ロットの追跡可能性を保ちます。
水収支は、源泉水、処理水の生産、プロセス使用、充填物の投入、販売可能な製品、排水を比較します。これは買い手が処理や貯蔵を正確に計定し、操作者が予想される洗浄や洗浄の使用と漏れや回避可能な損失を区別する実用的な方法を提供します。
電力計測計画は、電気、低圧空気、高圧風、冷却水、プロセス水を面積や主要機械ごとにどのように測定するかを定義します。得られる基準値は、機器の比較、故障診断、容量拡大を支援し、普遍的な消費数値を考案することはありません。
潤滑スケジュールは、ベアリング、ギアボックス、チェーン、ガイド、集中型システムに関するサプライヤーマニュアルをプラント固有のタスクに変換します。潤滑剤の種類、量、間隔、食品エリアの注意事項を管理し、作業の遅れや過剰潤滑の両方を目に見えるようにします。
クリティカルスペアランキングは、部品を生産結果、故障の可能性、サプライヤーのリードタイム、修理代替案、設置冗長性で優先順位付けします。これにより、買い手は試運転部品、日常的な消耗品、真のリスクカバー在庫を区別しやすく、長く差別化されていないリストを購入するのを防ぎます。
電気部品リストは、正確な取り付けメーカー、モデル、定格、ファームウェアや構成の依存関係、制御装置や電源部品の交換手順を正確に記録します。物理的な適合性、通信、または保存パラメータが同等に重要な場合に、一般的な予備部品の注文を防ぐことができます。
センサーとフォトアイのメンテナンスは、ボトル、キャップ、ラベル、パック、コンベヤー検出点にわたる清潔さ、アライメント、取り付け、設定、ケーブルの状態を教えます。タグベースの記録により、断続的な誤トリガーを追跡可能にし、交換後の設定も保持されます。
メンテナンスクローズアウトは、機器が生産に戻る前に何が発見され、変更され、テストされたかを証明します。交換部品、設定、ソフトウェアバックアップ、安全修復、保守後の品質チェックを連携し、一時的な修理が曖昧な完了状態に消えるのを防ぎます。
ガイドレールのセットアップは、ラベルを絞ったり、軽量PETを変形させたり、急激な幅変化を生じさせたりせずにボトルを安定させるべきです。再現可能なセットアップは、レールの高さ、幅、遷移形状をSKUごとに記録し、オペレーターが切り替え後に実績のあるフォーマットを復元できるようにします。
PETボトルの傾覆トラブルシューティングまず最初の不安定な移動箇所を特定し、ボトルの形状、ガイドのセットアップ、ベルト挙動、蓄積条件を比較します。この方法は、発生点の乱れが数コンベヤーより前に起きたにもかかわらず、下流の積み重ねを原因にするのを避けます。
スターホイールタイミングは、ボトルの注入、リンサー、充填、キャッパー、排出機構間の移動を調整します。診断では、タイミング誤差を誤った交換部品、ガイド位置、ボトルの変動、ドライブバックラッシュ、センサーロジックを区別し、位相調整を行う前に判断する必要があります。
エアコンベヤー圧力トラブルシューティングでは、ブロワーの状態、フィルターの負荷、ダクト漏れ、スロットまたはルーバーのバランス、ボトルネックの誘導を同時に検証します。ブロワーでの圧力測定だけでは、利用可能な空気流量が最も難しい移送または終端セクションに到達することを証明できません。
キャップシュートの詰まりは、キャップの変化、ソーターの向き、シュートの形状、汚染、静電気、エアアシスト、キャッパー需要などに起因することがあります。構造化されたチェックは、ホッパーから適用までのキャップを追跡し、最終的な詰まりを繰り返し除去するのではなく、最初の安定した方向の喪失を記録します。
充填バルブの摩耗部品ガイドがシール、スプリング、ダイアフラム、ベント要素、製品接触部品を特定の症状やメンテナンス間隔に合わせて連結します。正確なバルブ設計とサプライヤー文書が最終部品リストを管理し、ラインレコードがどの部品を在庫キットに割り当てるべきかを決定します。
キャップヘッドのメンテナンスはチャックやグリッパーの状態、軸方向の動き、ベアリング、スプリング、クラッチまたは磁気トルク要素、高さ設定を制御します。ヘッド・バイ・ヘッド記録により、歪んだキャップ、可変取り出トルク、シール漏れが機器や材料に起因します。
ラベル登録の不具合は、マークセンサー、ウェブテンション、滑りローラー、印刷マークの変動、レシピ設定、製品同期などから生じる可能性があります。診断は承認されたセンサー構成を維持し、機械的または電子的な調整前の重複可能なオフセットとランダムなドリフトを分離します。
インクジェット印刷品質のトラブルシューティングは、メッセージの設定、プリントヘッドの状態、インクシステム、ボトルの検出、表面の水分や動きを分離します。制御されたサンプルは、繰り返しの洗浄によって誤った距離、トリガー、粘度、製品の取り扱い問題を隠すのを防ぎます。
シュリンクトンネルトラブルシューティングは、ゾーン温度、気流、コンベヤー速度、フィルム仕様、パック形状を比較します。有用な熱プロファイルにより、ボトルの歪み、焼けたフィルム、開口縫い、過剰なエネルギー消費が起動・安定生産にわたり、安定したパックが得られます。
HMIレシピ管理は、承認されたボトルおよびパックのフォーマットで機械の設定を制御しつつ、未記録の操作者変更を防ぎます。有用なレシピシステムは、製品のパラメータと保護されたサービス値を区別し、バージョン、アクセス、バックアップの証拠を保持します。
アラーム合理化は、各意味のあるPLCアラームに明確な原因、オペレーターの対応、優先順位、リセット条件を与えます。繰り返し発生する迷惑アラームを減らし、長いアラームリストが実際にボトルウォーターラインを止めた最初のイベントを隠すのを防ぎます。
インターロックと信号マトリックスは、処理、ブロワー、モノブロック、コンベヤー、ラベラー、パッカーの準備状態、稼働状態、故障状態、飢餓状態、ブロック状態の交換方法を定義します。これは、別途供給された機械間のインターフェースギャップを防ぐための調達および試運転ツールです。
カウンター照合は、ボトル入荷、充填、キャップ、ラベル付け、拒否、梱包、倉庫カウントの違いを説明します。生産レポートが重複したり異なる測定値を比較しないように、カウンターの位置やリセットルールの定義が必要です。
リモートサポートの準備状況は、ベンダーがラインPLC、HMI、ドライブシステムに制御されたアクセスをし、恒久的な管理されていない接続を残さずに行うことを定義します。プロジェクトは、所有権、承認、バックアップ、ログ、復旧について合意し、本番環境の故障が安全でない近道を求める圧力を生む前に行うべきです。
充填室換気は、すすぎ、充填、キャップの周りの熱、湿度、結露、空気中の汚染、圧力関係を管理するべきです。設計基盤は、単一の普遍温度や空気変化値を割り当てるのではなく、実際の室内負荷、気候、衛生の実践を用いています。
洗浄計画は、実際の洗浄方法を電気エンクロージャー、モーター、センサー、コネクタ、ケーブル入口に合わせます。IPコードだけでは無制限の高圧または化学的洗浄が許可されるわけではないため、供給者と買主は保護区域、方法、検査義務について合意する必要があります。
廃水計画の洗浄、処理廃棄物、ボトル洗浄、洗浄、逆流、排水、ユーティリティブローダウンを流量、タイミング、組成ごとに含めます。床排水や処理能力が生産水の平均使用量に限定されるのを防ぎます。
メンテナンス・クリアランス計画は、ガードやパネルの開放、スターホイールやモーター、サービスバルブ、揚げ装置の配線、到達設備のための安全なスペースを確保します。コンベヤーや壁が日常作業を遅くしたり安全でなくなる前に、実際の機械のサービス範囲と確認する必要があります。
予備部品保管管理は、受領から発行、返品までの識別、状態、可用性を保持します。クリーンな交換部品、保存期限エラストマー、電子機器、潤滑剤、修理可能なアセンブリを分離し、在庫の量が使えない在庫を隠さないようにします。
販売可能なボトルの予測を、ボトルのフォーマット、利用可能な生産時間、計画されたストップ、現実的な効率に基づくラインスピード要件に変換します。これにより、需要予測がBPHの名称に直接一致するのを防ぎます。
シフトあたりのボトルプランは、休憩、衛生、交代、軽微なストップ、品質ホールドの後の生産コミットメントに時間単位のコミットメントに変換します。すべての予定された時間をすべて生産時間として扱うことなく、シフトのサイズや在庫管理に活用しましょう。
500mlボトルで1速で動作するラインは、1.5Lや大型ボトルで同じ速度で動作しない場合があります。承認されたフォーマット、転送安定性、充填時間、キャップ取り扱い、ラベル表示、梱包制限で出力を比較してください。
頻繁なボトル、キャップ、ラベル、パックの変更は、充填が十分速くても販売可能な生産量を減少させます。必要なライン容量のリザーブを決める前に、切り替え頻度と内部ダウンタイムをモデル化してください。
季節的な水需要は、在庫の確保、追加のシフト、ボトルネックの解消、将来のモジュールの導入を正当化し、すべての機械を即座に過剰に過大化するのではなく、正当化できます。初期ライン構成を凍結する前にシナリオを比較してください。
水処理は標準機器リストではなく、代表的な生水分析および意図された製品定義から選択されるべきです。RFQは、ろ過、膜、消毒、監視を駆動する結果を示す必要があります。
逆浸透圧回収は、原水需要、リジェクトフロー、前処理負荷、貯蔵および廃水計画に影響を与えます。一つの普遍的な回収率を仮定するのではなく、プロジェクトの質量バランスを用いましょう。
処理水タンクは、過剰な停留時間、衛生リスク、不安定な充填供給を生じることなく、処理と給水を緩衝しなければなりません。単なる時間単位の出力ではなく、生産と衛生プロファイルから評価してください。
オゾン義務は製品要件、水需要、接触配置、オゾン需要、検証済み残留モニタリングに依存します。充填ラインインターフェースは、プロセスの意図と安全な運転制御の両方を定義しなければなりません。
最終処理装置は、衛生的で監視され排水可能な経路を通じて充填器で必要な水の状態を届けなければなりません。部品リストは圧力、流量、バイパス、衛生のロジックなしには不完全です。
プレフォームおよびボトルの軽量化は、トップロード、壁の分布、基座の安定性、コンベヤーの挙動を変化させます。ボトルが完全な吹き出し、充填、キャップ、ラベル付け、梱包システムであることを検証します。
ブロー成形機の出力は、キャビティ数、サイクル挙動、ボトル設計、加熱・冷却、リブランク損失に依存します。理想的なサイクルレートでキャビティを増やすのではなく、持続的に良好なボトルを充填剤の需要に合わせます。
高圧吹気はPET水プラントにおける最大のユーティリティ制約となり得ます。設計は平均使用量、ピーク需要、回収、漏れ、低圧サービスを区別しなければなりません。
新たに吹き出されたボトルは、充填機やラベラーに入る前に十分な冷却と安定した輸送が必要になる場合があります。制御されていない温度や変形は、転送、充填レベル、ラベルの問題として現れることがあります。
直接接続されたブロワーと充填器は、協調した速度、飢えとブロックされたロジック、利用可能なバッファおよび再起動動作が必要です。ネームプレートの照合だけでは、繰り返しの停止やボトルの廃棄を防ぐことはできません。
リンサーの性能は、ノズルの整列、水の状態、接触パターン、ボトルの反回転、充填前の排水に依存します。リンサーホイールのサイズだけに頼らず、観察可能なテストを指定してください。
リンサーの水回収は消費量を削減できますが、衛生管理、ろ過、タンクの居住環境、排出の質に影響を与える可能性があります。再利用を含める前に、ループ全体と地域の要件を必ず評価してください。
不安定な製品供給や給油ボウル制御は、充填レベルの変動、バルブの飢餓、繰り返しの停止・停止損失を引き起こすことがあります。処理済みの水ポンプ、タンク、バルブ、給油制御を一つの油圧システムとして確認してください。
バルブ数だけでライン出力を証明することはできません。ピッチ、回転速度、充填時間、ボトルの移送、運用マージンも重要だからです。サプライヤーの計算と承認済みのボトルおよび持続試験を比較してください。
水しぶき、滴る音、不安定な充填の発生は、製品の供給、ボトルの形状、バルブの状態、排気、速度、または輸送タイミングから生じることがあります。複数の設定を調整する前に、位置と運転状態を診断してください。
ボトルネック、キャップ、タンパーバンド、キャップソター、キャッピングヘッドは一つのクロージャーシステムを形成しています。標準直径では、給餌、塗布、除去、漏れ性能を確認するには不十分です。
使用可能なトルクウィンドウは、閉鎖性能を承認されたボトル、キャップ、ヘッドコンディション、測定方法と結びつけます。無関係な閉鎖システムからの値をコピーしないでください。
キャップソーターは、回収マージンと制御された排出物をもって、持続的な需要に対して正しい方向のキャップを届けなければなりません。バルク容量やエレベーターのサイズだけでは安定したキャップ供給を証明できません。
タンパーバンドの完全性、消費者から問題を報告されたときだけでなく、定義された包装属性としてチェックされるべきです。計画は材料、キャップ、検査の証拠を結びつけなければなりません。
新しいキャップやボトルネック供給者は、標準仕様が変わっていなくても寸法、樹脂の挙動、供給、トルク、漏れを変更できることがあります。リリース前に制御されたラインインパクトレビューを用いてください。
空瓶検査は、衛生状態、充填、キャップ、または見た目に影響を与える欠陥を対象とし、選択したセンサーが現実的に検出できるものを対象とすべきです。実際のボトルを用いて拒否および検証方法を定義してください。
充填レベル検査は、ボトルの形状、ラベル位置、製品挙動、必要な欠陥閾値に合致しなければなりません。充填剤のメンテナンスの代替にならずに、プロセス制御を支える必要があります。
コンデンサ検査では、欠落、高く、傾いている、損傷、その他許容できないクロージャーを識別し、ラインスピードで確実に拒否するべきです。リジェクトパスとカウンターリコンシレーションはセンサーと同じくらい重要です。
ビジョン検査は、アートワーク、コントラスト、ボトルの表示、意思決定ルールが制御されている場合に限り、ラベルの存在、位置、選択したコード属性を確認できます。システムが検証するものとしないものを定義してください。
拒否された瓶が確認されず、カウンターがその行き先を説明できない場合、検査システムは不完全です。検査判断、物理的拒否品、下流の出力を照合します。
スリーブトンネルは、ラベル素材、ボトル形状、ライン速度、利用可能な蒸気または熱風条件に一致していなければなりません。トンネルの長さだけでなく、検証済みの収縮プロファイルから選択してください。
OPPのロールフィード表示は、フィルム特性、切断、転写、制御されたホットメルト塗布に依存します。接着剤温度だけではラベルの浮き上がり、ストリング、ボトルの汚染を説明できません。
安定した自己接着ラベリングには、ウェブパス、張力、ピールジオメトリ、レジストレーション感知、ボトル表示の制御が必要です。トラブルシューティングでは、材料、アンワインド、センサー、適用原因を区別する必要があります。
日付またはロットコードは、ボトル、ラベル、パックと互換性のある管理された内容、位置、コントラストおよび検証方法を備えなければなりません。コードを印刷するための一般的な要件はテスト対象ではありません。
コーダーの信頼性は、承認された流体、貯蔵、換気、粉塵や温度、さらにプリンターの設定に依存します。消耗品やサービス条件を完全なラインプランに含めてください。
束の数と配置はパッカーの仕組み、フィルムの使用、冷却、ハンドオプション、パレットの安定性、市場取り扱いに影響を与えます。完成した束を包装システムとして承認してください。
フィルム消費量は、承認されたウェブ寸法、パックのピッチ、トリムまたは重なり、起動廃棄物、リール交換、品質不良品から推定されるべきです。パックあたりの重量の数値には、その材料基準を明記しなければなりません。
カートンパッカーの容量は、ケースごとのボトル数、給油通路、設置または封入サイクル、回収、カートン品質に依存します。比較前にボトルの排出量を1分あたりのケースに換算してください。
パレットパターン、層数、インターレイヤー、ストレッチラップ、ボトルまたはパックの強度が完成積載の安定性を決定します。実際の取り扱いおよび配送条件に応じて積載を承認してください。
完成パックは、短いパレット、ラッパー、倉庫での中断を吸収しつつ、束を潰したり不安定にしたりしないよう、十分な制御された蓄積が必要です。長さだけでは使える緩衝材を定義しません。
コンベヤーの速度は、ボトルの不安定性、擦り傷、過剰な圧力なしに制御された分離と回収を実現すべきです。比率はプラント全体のパーセンテージではなく、伝達関数や承認されたフォーマットで設定してください。
バッファ時間は、実際の間隔や制御限界で使えるボトルやパックで計算すべきです。名目上のコンベヤー容量は、ラインが停留所を通過する時間を過大評価することがあります。
過剰な蓄積圧力は軽量PETボトルの変形やラベルの損傷、不安定な再起動を引き起こす可能性があります。制御方法はボトルの強度、コンベヤー表面、ガイド、ゾーニングに合致しなければなりません。
コンベヤー潤滑は摩擦、衛生、水の使用、排水、パック品質、メンテナンスに影響を与えます。実際のコンベヤー材料、ボトル、プラントの状態に応じて方法を選択し検証してください。
ほとんどのボトルやパックの詰まりは、コンベアや機械間の移送時に始まります。承認されたフォーマットを用いて、各ハンドオフの際に標高、隙間、支持、速度、ガイド、タイミングを確認しましょう。
電気接続負荷、予想運転需要、ピーク開始需要は異なる計画値です。サイト分布が過小で説明がつかない合計に基づかないように、3つすべてを要求してください。
空気レシーバーは、小さめの圧縮機や分布不良を隠さずに、圧力の安定性と需要変化を短く維持すべきです。需要プロファイルと許容圧力帯域からサイズと位置を決めましょう。
計器および機械の空気質は、バルブ、シリンダー、製品領域、保守寿命に影響を与えることがあります。使用時の圧力、乾燥度、オイルおよびろ過要件を定義してください。
チラーの任務には、システムに実際に接続された設備や環境条件が含まれなければなりません。単一の公称冷凍数値は、温度、流量、同時負荷の仮定なしには不完全です。
電力の中断により、ボトル、水、キャップ、ラベル、パックが安全でない、または不明な状態になることがあります。何が止まり、何が電力を保持し、再始動前にどのようにラインをクリア・放出するかを定義してください。
充填室の空気の流れは、結露や制御不能な風、メンテナンスの問題を生じさせることなく、植物衛生戦略を支えるものであるべきです。有資格の地元の専門家とともに、部屋の利用、境界、モニタリングを定義しましょう。
床と排水は、機械の足元やケーブル、製品経路の周りに水を溜めずに洗浄と処理を行う必要があります。最終排水ポイントと実際の機器レイアウトを調整してください。
洗浄薬品、コーダーフルード、潤滑剤、メンテナンス製品は、製品や包装から離れた管理された保管と取り扱いが必要です。部屋のデザインは実際の化学薬品や地域の安全要件に合致しなければなりません。
人、空の容器、キャップ、ラベル、フィルム、カートン、廃棄物、完成品は、清潔な充填経路を不必要に越えることなく移動しなければなりません。機器の位置が凍結される前にこれらの流れを引き上げてください。
モーター、ギアボックス、ポンプ、金型、充填部品、包装部品は安全な取り外しスペースや持ち上げサポートが必要な場合があります。壁やダクト、隣接する機械がサービスエリアを塞ぐ前に必ず確認してください。
FATは、設置、試験、不合格品、持続的な稼働をカバーするために、十分な数の承認済みボトル、キャップ、ラベル、フィルム、カートン、消耗品を必要とします。供給不足の材料は、計画された受理証拠の取得を不可能にすることがあります。
短い機械のデモンストレーションは、持続的な完全なFATとは異なります。参照フォーマット、速度、持続時間、許容停止、測定値、未検証のサイトインターフェースを事前に定義してください。
現場受理は、電力、空気、水、冷却、排水、環境条件が実際の生産中に供給者の要件内であることを確認すべきです。機械の故障は、このユーティリティの証拠なしには公正に判断できません。
性能保証には、明確なスケジュール時間、除外時間、良好な出力、不合格品、参照材料、測定源が必要です。そうでなければ、供給者と買い手は同じランから異なる結果を計算することがあります。
信頼性運転は、機器の故障、材料問題、電力の中断、計画された対応、購入者による停止を区別すべきです。説明のつかないダウンタイムの合計は、受け入れや改善の指針にはなりません。
入札マトリックスは、機器、インターフェース、性能基準、文書、サービス、除外事項、受理証拠を比較し、総価格だけでなく重要です。サプライヤーの回答を、1つの管理されたRFQと照らして正規化しましょう。
不足する機能、供給担当、接続範囲、費用の確定状況、検収への影響を記録します。供給対象外でも必要機能はなくなりません。将来オプションと立ち上げ必須項目を分け、未回答や暫定金額を確定した供給範囲として扱わないでください。
選択されたインコターム自体が解体、保存、輸出梱包、内陸移動、荷下ろし、保管、設置を定義するものではありません。実際の出荷の物理的および文書の境界線を書き出してください。
支払いのマイルストーンは、あいまいな完成率ではなく、明確な成果物や証拠に結びつけるべきです。商業リリースを承認された図面、製造、FAT、出荷、引き渡しの状況と整合させてください。
保証の有効性は、開始日、対象機器、運用状況、対応プロセス、労働および移動、除外消耗品、予備部品の入手状況に依存します。これらの点は出荷前に解決してください。
機械の基礎と床は、実際の荷重、レベリング方法、アンカー、排水管、メンテナンスアクセスを支えなければなりません。サプライヤーの設置図面を、資格のある地元の土木設計者と連携してください。
現場配線や接地は、配線、分離、保護、終端が制御されていない場合、安全性、信頼性、騒音の問題を引き起こす可能性があります。設置されたシステムを承認された電気文書と照らし点検してください。
新品または改良された製品配管には、製造の残渣、残留物、または停滞した枝が含まれる可能性があります。充填剤を供給する前に、検査、洗浄、清掃、サンプリング、放出を定義してください。
大型の充填・包装機械は、車両やコンテナから最終位置までのルート、重量、開口部、床容量、持ち上げ装置が確認されている必要があります。出荷前に計画を立ててください。
潤滑剤、フィルター、薬品、コーダー流体、ラベル、フィルム、キャップ、基本的な工具が利用できない場合、試運転は停滞することがあります。実際の機器と試験プログラムからリストを作成しましょう。
研修への出席はオペレーターが回線を運転、変更、清掃、回復できる証拠ではありません。コンピテンシーマトリックスは役割と観察可能なタスクおよび権限を結びつけます。
メンテナンス研修は、点検、調整、トラブルシューティング、安全な隔離、部品およびインストール構成のソフトウェア復旧をカバーすべきです。一般的な機器プレゼンテーションだけでは不十分です。
最終文書は、提案書や一般的な機械ファミリーだけでなく、設置されたラインについて記述しなければなりません。図面、リスト、設定、ソフトウェアを、受け入れられた構成に対して制御してください。
使用可能な部品カタログには、機械の位置、組立図面、メーカー番号、サプライヤーコード、承認された代替品が接続されます。位置や改訂なしの緩いリストは、保守や購入を遅らせます。
オペレーターおよび保守者は、プロジェクトで合意された言語で理解しやすい手順、警報、安全情報を必要とします。納品前に翻訳された範囲と技術的レビューを定義してください。
重要度分析は、安全性、品質、出力、回収結果に基づいて、予備部品、予防保守、状態監視、緊急時計画の優先順位付けを支援します。
故障間の平均時間と平均修理時間は、故障境界、運転時間、修理開始・終了ルールが一貫している場合にのみ有用です。これらは孤立した平均値としてではなく、故障の詳細とともに使用してください。
メンテナンスウィンドウはタスクの時間、アクセス、部品、清掃、テスト、本番リリースに合わせるべきです。タスクをカレンダー日だけでグループ化すると、未完了作業や長期的な起動損失が発生する可能性があります。
潤滑剤は選択・保管・塗布され、製品、パッケージ、床の汚染を防ぐために機械の信頼性が向上します。識別、工具、数量、清掃の管理。
校正は、製品の品質、プロセス制御、受理、安全性に影響を与える可能性のある誤差を対象とする機器を対象とすべきです。リスクと使用の間隔と方法を設定し、一律の年替えの日付を定めるべきではありません。
OEE 、スケジュールされた時間、理想率、良好なカウント、除外が一貫して定義されている場合に限り、可用性、性能、品質を組み合わせます。この指標は損失を明らかにするために使い、根本原因の詳細を置き換えるためではありません。
頻繁な短時間停止は、手動ログで目立たずに数回の長い故障以上の出力を除去できます。取得時間、ステーション開始、再発を、使えないアラームでオペレーターに負担をかけることなく実現できます。
制限ステーションはボトル、パック、速度、ダウンタイムの状態によって変化します。ボトルネック研究では、持続的なレート、飢餓、詰まり、バッファーの使用、回復を組み合わせ、充填剤が常に制限であると仮定しません。
時間ごとのボードは、ターゲット、実際の出力、拒否、ダウンタイム、アクションをシフト回復に十分な時間で表示します。ターゲットは承認されたSKUと計画された活動を反映しなければなりません。
数分のダウンタイム、ボトルの廃棄、水の損失、フィルムの浪費、残業は異なるビジネス効果をもたらします。検証済みの損失を、精度を発明せずに透明な原価ベースに変換しましょう。
機器サプライヤーはプロセスや機械の情報を提供できますが、食品事業の運営者と資格のある現地チームが現場の危険分析を所有します。一般的な機械ページをHACCP計画として扱うことなく、適切な入力を収集してください。
清掃手順には、必要な手順、条件、リリースチェックが完了した証拠が必要です。記録は設置された機器および現場の品質計画と一致しなければなりません。
環境モニタリングはリスクベースかつ現場特有のもので、場所、方法、頻度、限界、対応は食品安全チームによって承認されるべきです。機器の配置と気流情報が計画を支えています。
プリフォーム、ボトル、キャップ、ラベル、フィルム、カートン、パレットは、管理された仕様とライン性能に結びついたリスクベースの入荷チェックが必要です。数量と外観のみを確認すると重要な変動を見逃します。
ラインデータは、完成品と水、梱包資材、コードメッセージ、生産時間、処分を結びつけるのに役立ちます。現場品質システムは実際のリコールプロセスと必要な範囲を定義します。
総所有コストは、設備、現場作業、光熱費、労働力、消耗品、メンテナンス、部品、ダウンタイム、ライフサイクルの変更を組み合わせます。正確な価格ではなく、範囲や文書化された仮定を用いましょう。
オペレーター、資材取扱者、品質チェック、保守対応、倉庫労働の人事を交代する自動化レベル。単一の支援されていない人員数ではなく、タスクやシフトごとに作業をモデル化します。
電力、圧縮空気、水処理、水の損失、冷却および清掃費用は、プロジェクトごとの消費量と生産量から計算されるべきです。接続負荷はエネルギー請求書ではありません。
予備部品予算は設置数、故障や摩耗、予防交換、リードタイム、臨界度、既存在庫を反映すべきです。サプライヤーの推奨は予算全体ではなく、入力に過ぎません。
制御、検査、コーディング、ドライブ、コンピュータ、パッケージングフォーマットは、機械的なラインが摩耗する前にアップグレードが必要になることがあります。投資レビューの際に、予想される変更点やインターフェースの規定を特定しましょう。
水使用比率は、境界、製品量、処理の排出、洗浄、洗浄、損失が一貫して定義されている場合に限り、現場全体の水投入量と販売可能なボトル入り水を比較します。
空気はコンプレッサーの容量を漏らし、機械や配電の故障を隠す可能性があります。機械圧力を盲目的に調整することなく、検知、タグ付け、修理、検証をメンテナンスに組み込むことができます。
包装収量は、出荷されたプレフォームやボトル、キャップ、ラベル、フィルム、カートンを良好な完成パックと結びつけます。起動、品質、機械、在庫損失を分離し、有用な行動を特定します。
定義した設備範囲の電力量kWhを同じ期間の良品本数で割り、1,000を掛けます。容量と含まれる設備を明記してください。設備容量kWは実測電力量ではなく、充填機だけの値は工場全体の指標ではありません。
処理、排出水、洗浄、排水、冷却、家庭廃水には異なる特性と再利用の制約があります。各ストリームを組み合わせたり再利用したりする前に、必ず資格のある地域審査でスクリーニングしてください。
明確化ログは、フォーマット、範囲、ユーティリティ、受け入れに関する質問を古い決定に変換します。これにより、メールスレッドや無印の見積もりが買い手と供給者の合意の唯一の記録になるのを防ぎます。
段階的な設計レビューは、製品データ、レイアウト、インターフェース、安全性および受領要件をコンセプトから出荷まで整合性に保ちます。製造開始後の1回の遅延図面承認よりも信頼性が高いです。
生産サンプルは、ラインが実際に稼働するボトル、クロージャー、ラベルの組み合わせを表しなければなりません。承認計画は、図面や物理サンプルを機械選定、部品交換、試験、そして後の変更管理に結びつけます。
材料試験は、瓶、キャップ、ラベル、フィルム、カートン、パレットが定められた動作条件下でどのように挙動するかを証明すべきです。これは機械の一般的なデモンストレーションとして扱うべきではありません。
サプライヤー監査は提案されたプロジェクトに関する構造化されたデューデリジェンスの対話であり、技術的受理の代わりにはなりません。プロジェクト固有の質問は、買い手がマーケティング上の主張に頼らずにエンジニアリング制御、組立実務、サービス準備状況を検証するのに役立ちます。
進捗計画は、製造のマイルストーンをFATや出荷前の書類、検査、買い手の決定と結びつけます。カレンダーの進捗と受け入れを混同することなく、可視化を提供します。
輸出梱包は、合意された輸送ルートを通じて機器、書類、小銭部品を保護するべきです。発送前に保存と梱包範囲を確認し、目的地で保護不足を発見するのではなく、
コンテナ積み込みと現場の荷降ろしは、エンジニアリングの引き渡しであると同時に物流のイベントでもあります。チェックリストは、機械が設置エリアに到着する前に、購入者がリフトアップ、アクセス、識別、状態確認を計画するのに役立ちます。
制御レジスタは、ボトルの変更、ユーティリティ制約、代替部品、レイアウトの改訂が合意したラインに影響を与える場合を明確にします。重要な出発を非公式な調整として扱うのを両当事者から守ります。
試運転会議では、給水ラインに通電する前に人員、資材、ユーティリティ、書類、安全なアクセスが整っているかを確認します。未完了の現場作業が機械の問題と混同されるのを防ぎます。
SKUマスターレコードは、承認されたボトル、キャップ、ラベル、コード、パック、機械設定をつなげます。類似パッケージ間で異なる要件がある場合に、オペレーターが製品名に頼ることを防ぎます。
機械のレシピは、類似のボトルから非公式にコピーされるのではなく、名前のあるパッケージの制御された操作設定として公開されるべきです。承認記録はレシピ値を物理フォーマットデータや最初の部品検証に結びつけます。
リテンションプランは、どの生産サンプルを保持するか、どのように特定され、いつレビューされるかを定義します。製品、包装、トレーサビリティ、地域品質の要件を一致させ、恣意的な保管を作らないはずです。
非適合ワークフローは、欠陥、逸脱、または繰り返しの損失を、封じ込められた追跡可能な調査に変換します。これは、製品の処分と再発防止に必要な技術的な作業を区別します。
ホールド&リリースワークフローは、水、パッケージ、コード、設備の問題が確認が必要な際に製品の状況を可視化します。リリース決定前に資材と完成品をどのように分離するかを定義します。
修理後にアクションを終了しても、問題が解決され続ける証拠にはなりません。有効性チェックは、動作状態、観察期間、再発する欠陥や損失が制御されていることを確認するために必要な措置を定義します。
異物のレビューは、通常の運転、メンテナンス、または異常事象の際に、ボトル、キャップ、製品の水、包装が不要な物質にさらされる可能性のある場所を地図に示します。これは現場独自の危険および品質プログラムを支援しています。
訪問者や請負業者は、ルートや作業境界が管理されていない場合、ライブフィリングライン周辺の安全、衛生、アクセスリスクを生じさせる可能性があります。このガイドは、現場がこれらの条件を運用計画に含めるのに役立ちます。
化学的管理は、ボトル入り水ライン周辺の洗浄剤の識別、希釈、保管、接続、使用、廃棄をカバーします。これは現場の衛生プログラムおよび機器の指示に準拠していなければなりません。
アラーム履歴は、オペレーターが即時の安全な対応とエンジニアリング対応が必要な再発条件を区別する場合にのみ有用である。対応記録はアラームの優先度、製品への影響、回復およびフォローアップを結びつける。
構成によっては可能ですが、キャップ購入だけで変更は完了しません。承認済みの口部、供給方向、シュート、チャック、検査設定を一体で確認し、実際の製造用ボトルとキャップで適合性を検証してから生産を承認します。
実際の湿式すすぎ工程、充填前の採取点、液体の由来を先に確認します。採取と測定の時間をそろえ、識別した容器と運転状態を比較します。排水の改善と承認済み洗浄の目的を両立させ、製品の判断は品質担当に委ねます。
供給の証拠、機械の順序、品質判断を分けます。ポンプ運転、上流タンク状態、充填境界の製品可用性は同じではなく、信号復帰だけでは滞留容器の適合は分かりません。書面の接続条件と安全な試験を見積段階で求めます。
最初の変形が生じる位置と時刻を特定し、容器とラベラーの担当者が共同で判断します。把持を強めると送りが改善しても変形が増え、弱めると位置精度が変わる場合があります。重量、復元、良好な1本だけでは適合を判断しません。
承認済みの配列と各検知点の対象を定義し、パック形成、検査、排出、再起動をつないで確認します。総数の一致は各パックの完全性を証明せず、警報も実際の排出確認とは別です。安全な試験と品質部門による処置を計画します。
実際のボトル、ラベル、包装形態、必要な良品出来高について検証できれば候補になります。銘板速度やコンベヤ高さの一致だけでは、ライン全体の適合は確認できません。
出荷図面を、荷下ろし場所から設置点までの実測経路と照合します。生産室に設置面積があることと、梱包箱やモジュールがそこまで通れることは別です。
証明できるのは合意条件で実施した範囲です。工場受入試験(FAT)では代替資材と差異を識別し、量産仕様の未検証要求を残して後日試験を決めます。他の容器で動いたことは量産性能の承認ではありません。
各立上げ仕様について、同じ計数点と運転基準で出来高と適合範囲の回答を求めます。容量比だけで500mlのBPHを1.5Lに換算したり、未試験の将来仕様を実証済み能力として扱ったりしないでください。
FAQ
目標 BPH と稼働時間は、機種、コンベアバッファ、包装速度に影響します。
充填機のみか、完全ラインかを明確にし、コンベア、ラベラー、コーダー、包装機の漏れを防ぎます。
シュリンク包装、カートン包装、手作業包装は、計画が遅いと実出力を制限します。
有効な見積には、ボトル、キャップ、ラベル、包装、レイアウト、ユーティリティ条件の確認が必要です。
有効な見積には、ボトル、キャップ、ラベル、包装、レイアウト、ユーティリティ条件の確認が必要です。