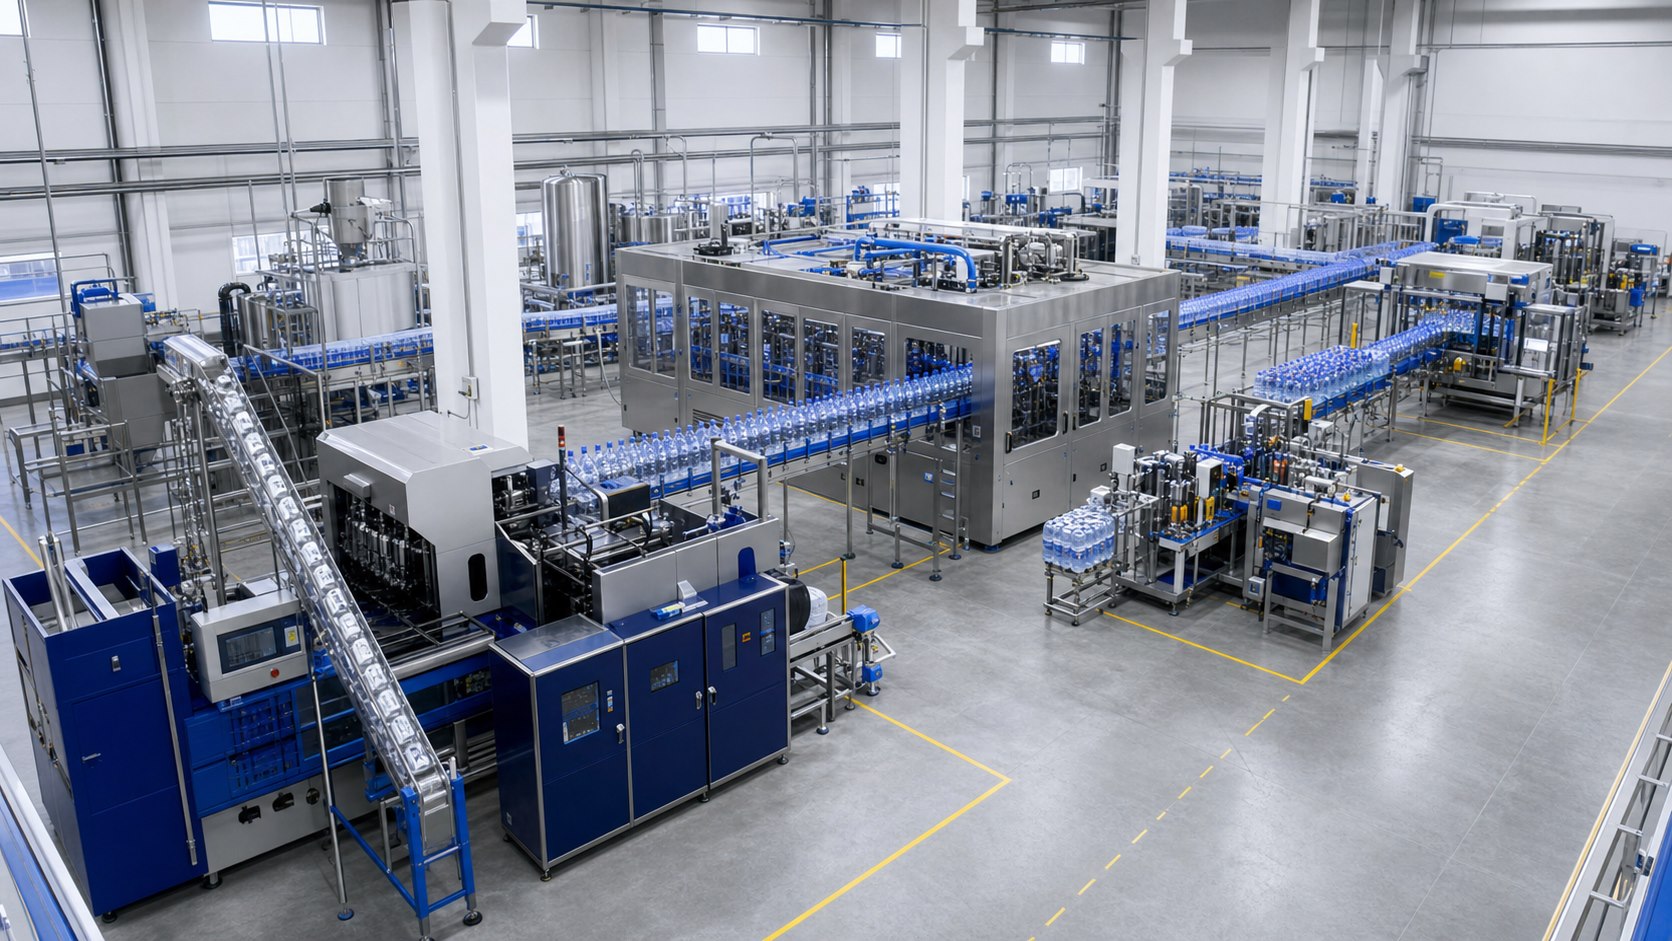
PET bottled water filling line overview
See the general filling line arrangement before comparing machine-only and complete-line quotations.
Especialista em linhas PET para água engarrafada
Linhas PET automáticas de enxágue, envase e fechamento de 2000 a 24000 garrafas por hora, configuradas conforme garrafa, capacidade, rótulo, embalagem e país.
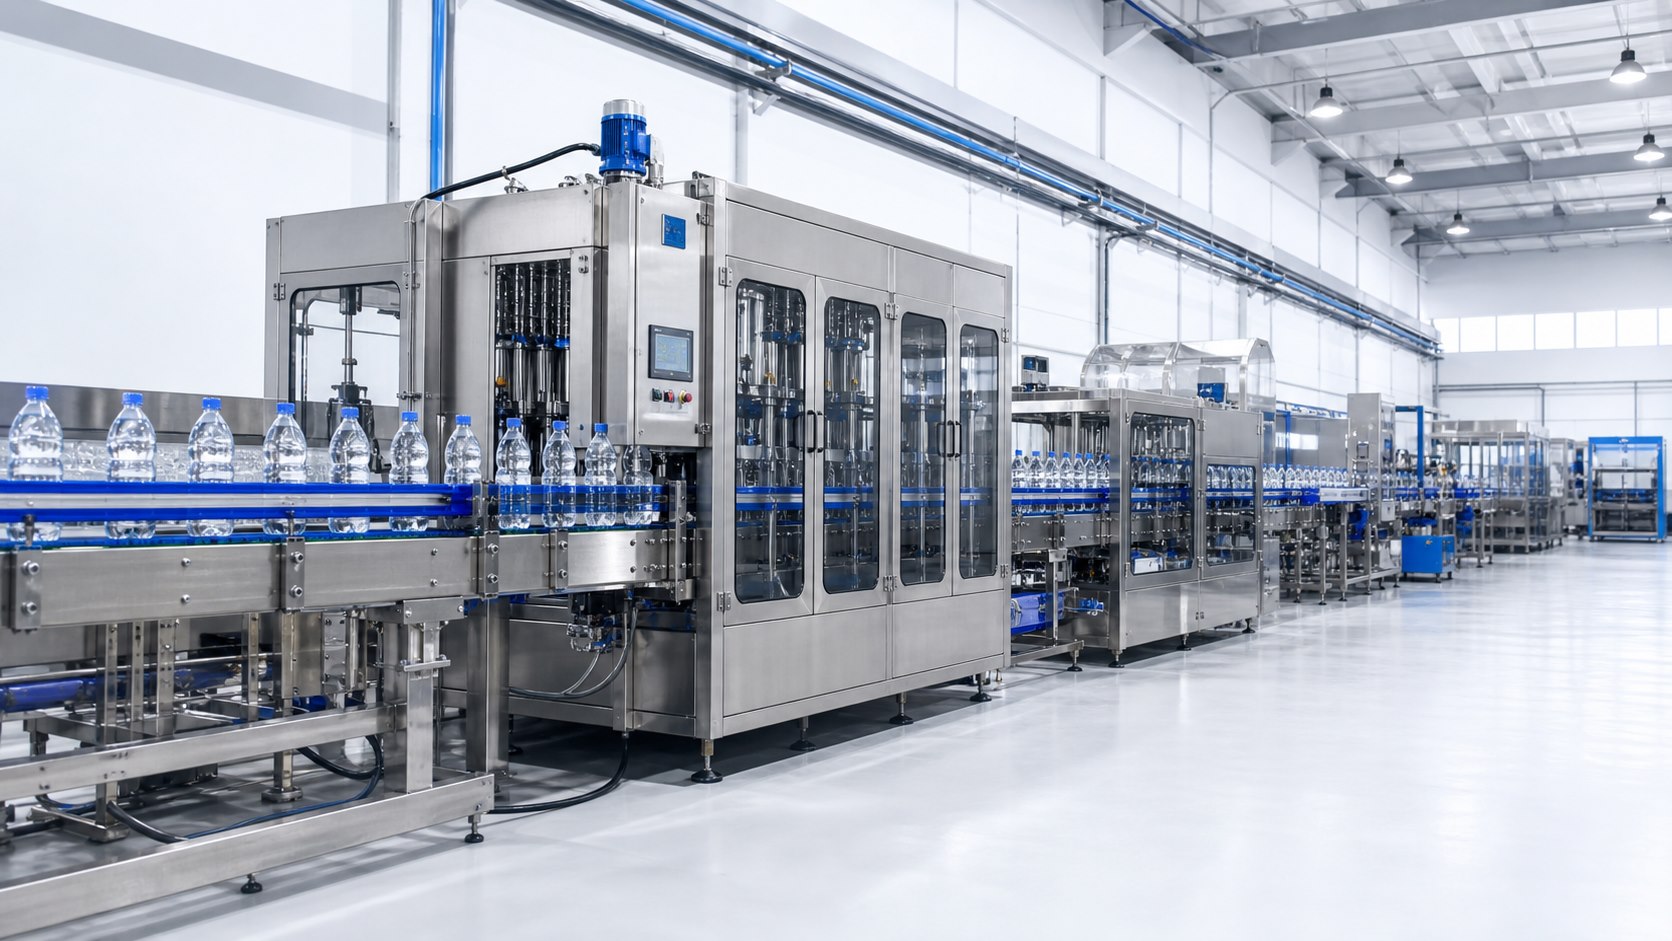
Machine Photos
Review the visible filling line zones before comparing quotation scope, layout and downstream equipment.
See the general filling line arrangement before comparing machine-only and complete-line quotations.
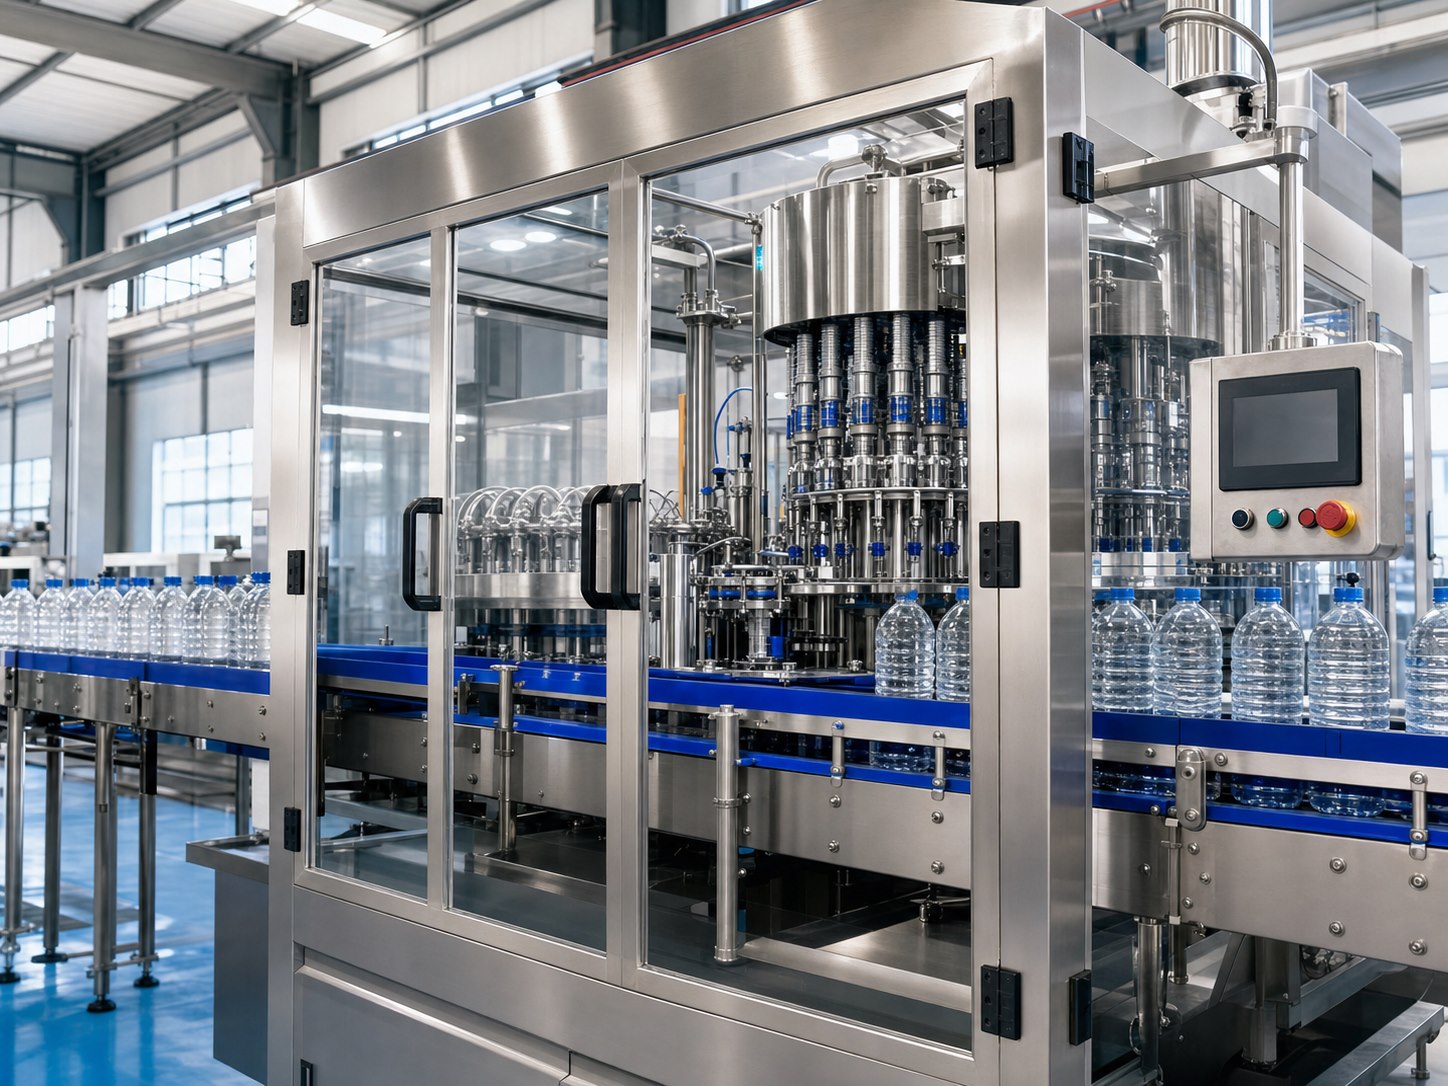
Confirm the valve count, bottle change parts and cap type before requesting a monoblock quotation.
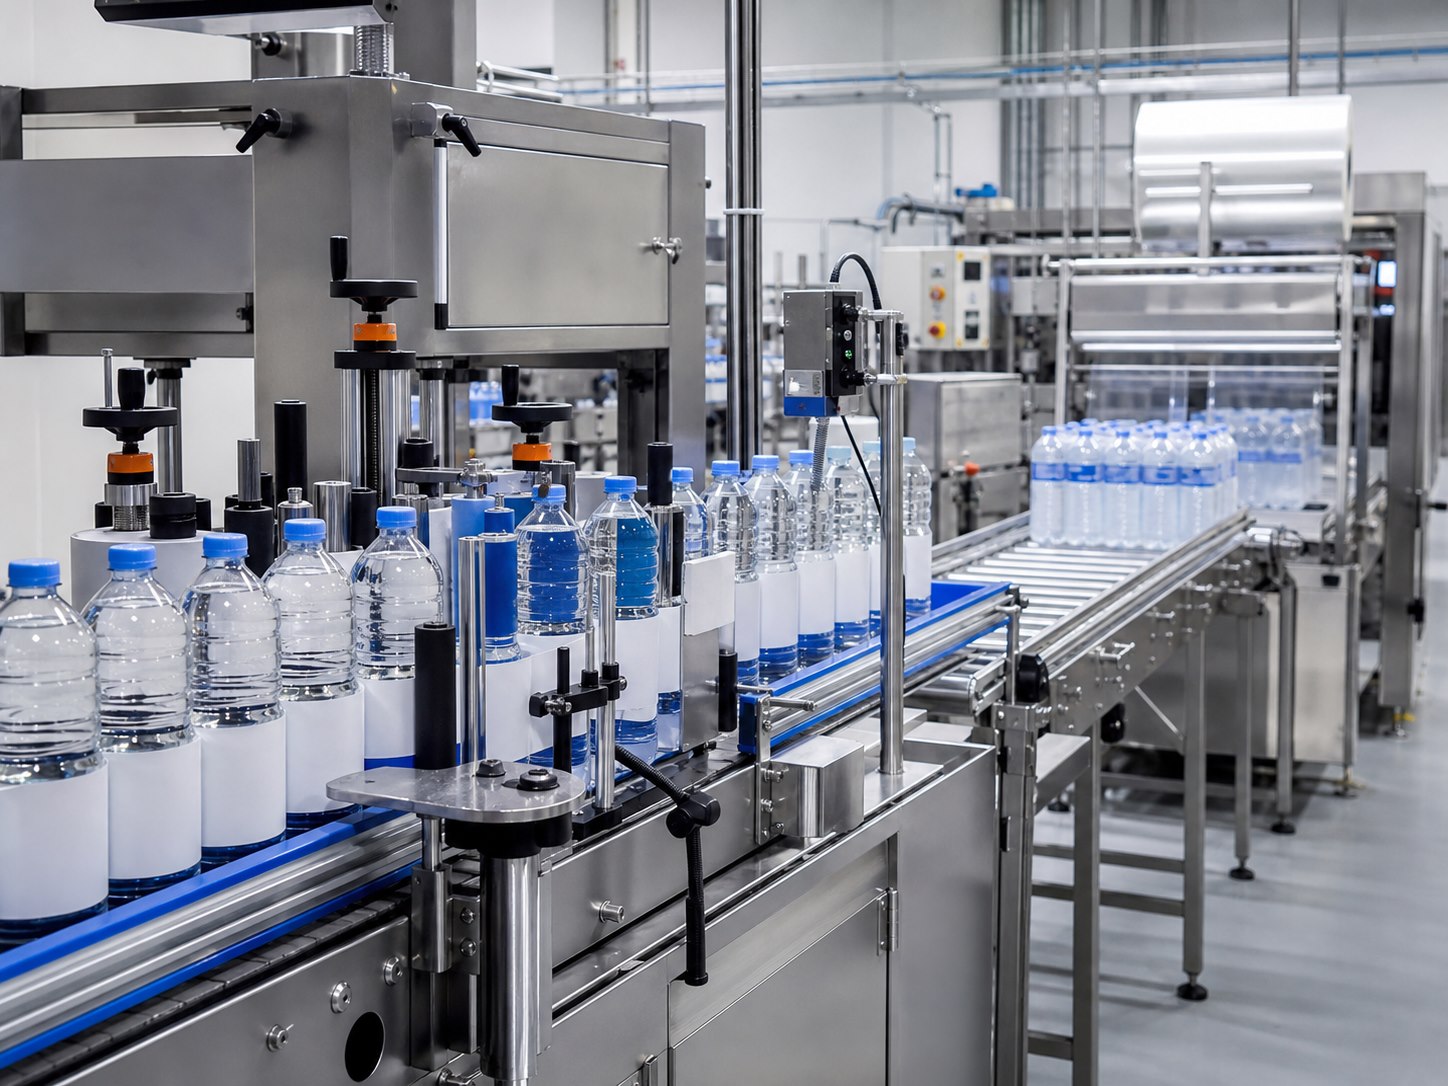
Downstream conveyors, labeling and packing can limit the real output if they are planned too late.
Lista de equipamentos
Use esta página para preparar um RFQ claro em vez de comparar apenas o preço principal.
Dimensões da oficina, tensão, ar, água e drenagem afetam transportadores e instalação.
Desenho, volume e tampa definem peças de troca, guias, pinças de enxágue e cabeçotes.
Confirme máquina somente ou linha completa para não omitir transportadores, rotulagem, codificação e embalagem.
Shrink, caixa ou embalagem manual pode limitar a produção real.
Dimensões da oficina, tensão, ar, água e drenagem afetam transportadores e instalação.
Capacidades
O BPH alvo e as horas de produção afetam modelo da máquina, buffer e velocidade de embalagem.
Uma linha 5000BPH é prática para produtores regionais que precisam de automação estável com investimento controlado.
Solicitar cotaçãoUma linha 10000BPH exige planejamento mais forte de transportadores, embalagem, ar, energia e espaço para manter produção estável.
Solicitar cotaçãoTratamento de água → Sopro de garrafas → Transportador aéreo → Enxágue → Envase → Fechamento → Rotulagem → Codificação → Embalagem
Use esta página para preparar um RFQ claro em vez de comparar apenas o preço principal.
| Item | Valor para o comprador |
|---|---|
| Capacidade | O BPH alvo e as horas de produção afetam modelo da máquina, buffer e velocidade de embalagem. |
| Garrafa e tampa | Desenho, volume e tampa definem peças de troca, guias, pinças de enxágue e cabeçotes. |
| Escopo da linha | Confirme máquina somente ou linha completa para não omitir transportadores, rotulagem, codificação e embalagem. |
| Rotulagem | Rótulo sleeve, OPP ou adesivo muda equipamento, velocidade e layout. |
| Embalagem | Shrink, caixa ou embalagem manual pode limitar a produção real. |
| Layout e utilidades | Dimensões da oficina, tensão, ar, água e drenagem afetam transportadores e instalação. |
Guias técnicos relacionados
Escolha o número de válvulas pela garrafa de referência, ciclo, passo do carrossel, transferências, tampador e produção garantida, não apenas pelo BPH anunciado.
Confirme desenhos e tolerâncias do gargalo PET, anel de suporte, tampa, lacre, alimentação e aplicação. O diâmetro da tampa sozinho não aprova compatibilidade.
Dimensione cada buffer pela parada a absorver, contagem útil, relação de velocidades, recuperação e estabilidade da garrafa, não apenas por metros de transportador.
Defina circuitos CIP, limpeza manual, superfícies externas, química, utilidades, drenagem, registros e liberação sanitária. “CIP incluído” não define o escopo.
Defina defeito, ponto de detecção, formato, limite, rastreamento da garrafa, rejeição confirmada e registro. Um sensor sem confirmação de rejeição não basta.
Especifique arquitetura PLC/HMI, sinais entre máquinas, velocidade, receitas, alarmes, dados, backups e acesso remoto. Uma marca de PLC não define integração.
Antes do painel OEE, acorde calendário, velocidade de referência por formato, estados, contagens, produto bom e causas de parada. Preserve os eventos de origem.
Selecione a paletização pelo pacote final, pacotes por minuto, pallet, padrão de camada, altura, envolvimento e logística. O BPH sozinho não dimensiona a célula.
Use um desembaraçador para garrafas vazias compradas a granel; avalie alimentação direta por ar quando as garrafas são sopradas na fábrica. Higiene, pulmão, mão de obra, layout e responsabilidade por falta de garrafas precisam ser definidos.
Dimensione pelo gargalo, estabilidade, trajeto, mudanças de nível, higiene, zonas de ar e entrega ao enchedor. Número de ventiladores ou comprimento sozinho não comprova transporte confiável.
Proteja garrafas contra poeira, pragas, odores, químicos, contato não controlado e estoque excessivo. Os controles variam entre garrafas compradas, sopradas no local e acumuladas temporariamente.
Especifique o caminho da tampa com amostras reais, orientação, taxa sustentável, geometria da calha, higiene, nível baixo e rejeição. O diâmetro sozinho não seleciona o sistema.
Combine tanque de água tratada, bomba, tubulação higiênica e controle de nível com a demanda e o limite de limpeza. A estabilidade depende do sistema completo de alimentação.
Separe alimentação de água, geometria da garrafa, estado da válvula, ajustes, velocidade, ar e método de medição. Não altere um ajuste por sintoma visual sem registrar a causa.
Torque, vazamento, tampa inclinada e anel danificado dependem do gargalo, lote, alimentação, cabeçote, suporte, ajustes e método de teste como um único sistema.
Selecione pela forma da garrafa, área decorada, material, velocidade sustentável, troca, consumíveis, utilidades e apresentação. O menor preço da máquina pode não dar o menor custo total.
Escolha por conteúdo, substrato, velocidade, posição, permanência, contraste, consumíveis, extração, manutenção e verificação. Teste a garrafa, tampa, rótulo ou filme reais.
Selecione por pacote final, pacotes/minuto, estabilidade, filme, túnel, resfriamento, transporte, troca e teste. Converta BPH em cadência real de pacotes.
A máquina deve corresponder à garrafa, caixa, padrão, cadência sustentável, qualidade do papelão, fechamento, troca e paletização. Primeiro defina o pacote comercial completo.
A interface cobre qualidade, volume útil, residência, faixa da bomba, tubulação higiênica, instrumentos, controle, limpeza e responsabilidade. Mostre no P&ID e na matriz de interfaces.
Separe ar de sopro, ar de máquina e ar de instrumentos por pressão, qualidade e consumo. Prepare perfil temporal com picos, simultaneidade, reserva, secagem, filtros, reservatórios, rede e medição.
Prepare a lista de cargas em operação e partida com tensão, frequência, fases, motores, aquecedores, harmônicos, proteção, terra, curto-circuito, reserva e escopo local. Somar placas não basta.
A sala deve direcionar pessoas, materiais, ar, água, resíduos e limpeza para proteger garrafas abertas e áreas de produto. Valide com normas locais e plano da qualidade.
Projete conforme fontes de água, limpeza, inclinações, canaletas, refluxo, tráfego e zonas. Água parada e respingos não devem ser corrigidos depois da instalação.
O SAT confirma segurança, utilidades, interfaces, formatos, receitas, produção, qualidade, documentos e treinamento em condições reais após a instalação. Não deve copiar o FAT ignorando o local.
Planeje preformas/garrafas, tampas, rótulos, filme/caixas, água, químicos, lubrificantes, peças e resíduos para enxágue, ajuste, treinamento, testes e aceitação. Material de série deve chegar a tempo.
A equipe depende de tarefas, automação, formatos, logística, qualidade, limpeza, manutenção e cobertura de pausas. Um número sem matriz de tarefas não é confiável.
Reserve espaço, alturas de transportador, energia, utilidades, I/O, dados, bases e logística para fases realistas. Flexibilidade ilimitada custa caro; interfaces definidas podem ser testadas.
Compare os depósitos rotativos e lineares de água por produção sustentável, faixa de garrafas, troca de garrafas, área de impacto, acesso à limpeza e integração a jusante. Um monobloco rotativo geralmente é adequado para produção automática contínua de PET, enquanto uma máquina linear pode se adequar a recipientes de menor produção ou incomuns.
Selecione um princípio de enchimento de água engarrafada a partir do comportamento do produto, faixa de recipientes, método de precisão declarada, design de limpeza e necessidades de troca. O preenchimento por gravidade e nível é comum para água parada, enquanto o controle volumétrico pode ser considerado quando o volume medido em diferentes formatos é a prioridade.
Um monobloco 3-em-1 com enchimento de água transfere garrafas PET por meio de enxágue, enchimento com água parada e tampar em carrosséis sincronizados. Os compradores devem avaliar a transferência das garrafas, contagem de válvulas, manuseio das tampas, controles, acesso à higienização e o formato de referência por trás do BPH declarado.
Uma linha classificada em garrafas de 500ml pode produzir menos garrafas de 1,5L por hora porque o tempo de enchimento, estabilidade da garrafa, ciclo de sopro, rotulagem e cargas de embalagem mudam. Solicite saída específica do formato em vez de assumir que um BPH se aplica a cada garrafa.
BPH da placa descreve uma condição de referência da máquina; a produção real vendável também reflete o fornecimento de garrafas, trocas, paradas menores, perdas no rótulo e embalagem, restrições de limpeza e a jusante. Planeje a capacidade a partir de boas garrafas por turno e registre as suposições.
Planeje a troca de garrafas em toda a linha, não apenas no enchimento. Desenhos de garrafas, peças de troca, receitas, materiais de etiqueta e embalagem, higienização, verificações da primeira peça e reinício controlado determinam o tempo real de inatividade entre os SKUs.
Garrafas leves de PET podem deformar, balançar, arranhar ou cair quando o fluxo de ar, a pressão de guia, o tempo de transferência e a contrapressão do esteira não são ajustados à garrafa aprovada. Valide o trajeto completo do soprador ou alimentador até o empacotamento.
Igualar a capacidade do moldador de sopro e do preenchimento por saída sustentável específica da garrafa, mistura de formato, estratégia de buffer, recuperação após paradas e handshakes de controle. Duas máquinas com o mesmo título BPH ainda podem se privar ou bloquear mutuamente.
Dimensione o sistema de ar de sopro a partir do consumo da máquina em cada formato de garrafa, pressão e qualidade do ar necessárias, armazenamento no receptor, perdas no secador e filtro, margem de vazamento e demanda simultânea da planta. A potência do motor do compressor sozinha não é um método de dimensionamento.
Defina o resfriamento do sopro-moldador a partir da carga térmica do molde, formato da garrafa, condições ambientes, temperaturas de fornecimento e retorno, qualidade da água, bombas e perdas de tubulação. Uma tonelagem genérica de resfriador sem condições de projeto não pode confirmar o desempenho.
Especifique a água de enxágue da garrafa conforme a qualidade aprovada, pressão e fluxo na máquina, rota de contato, drenagem, limite de recirculação e lógica de não garrafa. O sistema de enxágue deve ser avaliado com o plano real de higiene da garrafa e da planta.
Gerencie as válvulas de enchimento por meio de limpeza controlada, inspeção, condição de vedação, verificações do caminho de ventilação, verificação de montagem e registros de desempenho cabeça por cabeça. Substitua peças conforme evidências e limites de manutenção aprovados, não por suposições.
Solucionar falhas sem garrafa e sem preenchimento separando a detecção da garrafa, temporização, posição do codificador, acionamento da válvula, fiação, lógica do PLC e transferência mecânica. Use procedimentos de diagnóstico seguros e preserve o programa de controle aprovado.
Diagnosticar tampas ausentes e tortas através do armazenamento de tampas, orientação do classificador, entrega do duto, apresentação da garrafa, recolha, condição da cabeça de tampa e detecção de rejeição. Registre onde o defeito aparece pela primeira vez antes de ajustar o torque.
Investigue água engarrafada vazando separando danos ao gargalo, variação dimensional da tampo, contaminação, alinhamento da aplicação, método de torque, comportamento da banda de manipulação e manuseio pós-tamping. O torque sozinho não descreve o desempenho do fechamento.
Localize engarrafamentos de garrafas PET mapeando a primeira perturbação, formato da garrafa, geometria da guia, transições de velocidade, pressão de acumulação, condição de lubrificação, sensores e transferências de máquinas. Eliminar o amontoamento final não remove a causa inicial.
Solucionar problemas nas rugas do rótulo por tecnologia de etiquetas, geometria e umidade da garrafa, dimensões do material, tempo de aplicação, configurações de calor ou adesivo, estabilidade do esteiro e variação do material de entrada. Defina o defeito antes de alterar várias configurações ao mesmo tempo.
Resolver filme solto, furos, garrafas distorcidas e embalagens instáveis verificando padrão de embalagem, especificação do filme, qualidade da vedação, perfil do túnel, velocidade do transportador, resfriamento e temperatura da garrafa. Um túnel mais quente não é uma correção universal.
Construir um plano de rejeição e qualidade que identifique categorias de defeitos, pontos de inspeção, métodos de amostra, verificação automática de rejeição, propriedade de dados e gatilhos de ações corretivas. Um percentual total de rejeição não pode revelar o processo responsável.
Criar manutenção preventiva a partir dos manuais dos fornecedores, horários de operação, criticidade da máquina, necessidades de saneamento, condições observadas e janelas de produção. O plano deve nomear a tarefa, método seguro, frequência, peças, competência e evidências de liberação.
Uma especificação de requisitos do usuário converte o plano de negócios em um briefing de linha controlada cobrindo produtos, formatos, resultados, escopo, utilidades, segurança, documentos e aceitação. Emita uma revisão para cada licitante para que as propostas possam ser comparadas com base no mesmo período.
A base de projeto registra as suposições por trás da capacidade, manuseio de garrafas, tratamento, embalagem, utilidades e layout. Manter essas suposições visíveis impede que uma cotação pareça completa enquanto interfaces importantes permanecem indefinidas.
Uma matriz de interface identifica cada transferência mecânica, elétrica, de controle, de processo e responsabilidade entre máquinas e partes. Os compradores podem usá-la para expor transportadores, sinais, utilidades, guarda e trabalho no local antes da assinatura do pedido.
Uma matriz SKU conecta cada garrafa, tampo, etiqueta e pacote de vendas às ferramentas necessárias, receita, produção e status de teste. Ela impede que a expressão vaga 'múltiplos tamanhos de garrafa' esconda peças não citadas ou combinações não verificadas.
A ficha técnica da garrafa fornece aos fornecedores a geometria e as amostras físicas necessárias para projetar manuseio no pescoço, trocar peças, guias e inspeção. O volume sozinho não é suficiente para confirmar que uma garrafa PET funcionará de forma confiável por toda a linha.
Uma ficha de dados de tampa deve definir geometria de fechamento, material, banda de manipulação, método de aplicação, armazenamento e verificações de qualidade. A tampa, gargalo, classificador, duto e cabeça de tampa devem ser avaliados como um único sistema de fechamento.
A especificação da etiqueta une arte, dimensões, substrato, direção de impressão, registro, emenda, rolo e condições de aplicação. Ela fornece ao fornecedor da etiquetadora uma base material testável, em vez de apenas um PDF visual.
O filme retrátil deve ser especificado contra o padrão do embalagem, estabilidade da garrafa, vedação e comportamento do túnel, não apenas com a largura do filme. Registre as condições do filme, embalagem e teste para que a economia de material não crie vedações abertas, garrafas distorcidas ou cargas instáveis.
O desempenho da caixa depende da placa, dimensões, linhas de pontuação, impressão, fechamento, padrão da garrafa e umidade da planta. Uma especificação controlada de cartuchos em branco e caixas montadas permite que o fornecedor do empacotador teste a conformação, carga, fechamento e manuseio da caixa acabada.
A especificação do pallet conecta as dimensões do embalagem finalizada com o tamanho do palete, padrão de carga, suporte de camadas, enrolamento stretch, limites do armazém e transporte. É necessária para o design confiável de paletizadores e transportadores mesmo quando a paletização é manual na inicialização.
Um teste de desempenho sustentado mede a saída aceita, paradas, rejeitadas, materiais e utilidades durante um período acordado, usando formatos aprovados. Deve definir exclusões e retestar regras antes da execução, não depois que os resultados são conhecidos.
Uma lista de perfissão controla itens incompletos, defeituosos ou não verificados após inspeção e comissionamento. Cada item precisa de evidências de impacto, proprietário, estágio devido e fechamento objetivo para que a aprovação de envio ou produção não apague obrigações remanescentes.
O registro de documentos identifica todos os manuais, desenhos, listas, certificados solicitados por contrato, backup e registros de treinamento com status de revisão e entrega. Ele permite que a usina verifique se as informações utilizáveis chegam antes das pessoas que construíram a linha saírem do local.
Um controle de transferência deve definir quais backups de PLC, HMI, drive, robô e receita são fornecidos, como são restaurados e quem pode acessá-los. Um arquivo copiado uma vez não é um plano de recuperação a menos que sua identidade e método de restauração sejam verificados.
Aceitação de treinamento vincula cada função às tarefas que deve ser executada de forma segura e consistente, e então registra evidências supervisionadas de prática e competência. A presença sozinha não mostra que os operadores conseguem iniciar, operar, trocar, limpar e recuperar a linha.
Uma inspeção pré-início confirma que a linha, utilidades, materiais, proteções, status de saneamento e verificações de qualidade estão prontos antes que as garrafas entrem em produção. A lista de verificação deve indicar a autoridade de liberação e interromper a inicialização quando uma condição crítica não for atendida.
Uma inicialização controlada sequencia utilidades e máquinas desde o tratamento e o fornecimento de garrafas até o embalamento, limitando a perda de material instável e de qualidade. Ela define quem libera a primeira produção e como a linha responde quando uma estação a montante ou a jusante não está pronta.
O procedimento de desligamento controla as garrafas e materiais restantes, para as máquinas em sequência segura e libera a linha para limpeza ou manutenção. Deve distinguir paradas curtas, limpeza no fim do turno, mudança de formato e desligamento prolongado.
A liberação de linha remove ou contabiliza o SKU anterior, etiquetas, códigos e embalagens antes da próxima execução. Reduz materiais mistos e apresentação incorreta ao combinar inspeção física, reconciliação de contadores e liberação assinada.
A aprovação da primeira peça verifica a nova garrafa, tampa, etiqueta, código e embalagem após a troca antes da produção irrestrita. Deve usar uma amostra definida e regra de retenção para que a recuperação da velocidade não supere a liberação de qualidade.
Um plano de amostragem de volume de enchimento define onde, quando e como as garrafas acabadas são verificadas para que padrões de subenchimento, superaquecimento e posição da válvula sejam encontrados antes da liberação de uma longa produção. Ele vincula a frequência das amostras ao início, troca de linha, alterações de velocidade e tendências anormais em vez de depender apenas de verificações visuais ocasionais.
Um plano de amostragem cap-torque verifica que a aplicação de fechamento permaneça estável entre cabeçotes de tampo, lotes de garrafas e tampas, e velocidades de operação. O plano útil separa as verificações de aplicação das tendências de remoção e torque e define a ação quando uma cabeça ou lote de material começa a desviar.
Um plano de teste de vazamento de garrafa identifica falhas causadas pela garrafa, acabamento do gargalo, aplicação de fechamento ou manuseio a jusante. Ele define amostragem representativa e condições de teste controladas para que uma garrafa úmida, um vazamento lento de vedação e um pacote danificado não sejam tratados como o mesmo defeito.
Um plano de inspeção de rótulos e códigos controla a identidade do produto, arte, localização e data ou lote desde a aprovação da primeira peça até a produção. Ele combina reconciliação de materiais com verificações visíveis e legíveis por máquina, para que a apresentação incorreta seja contida rapidamente.
Um teste de desafio com dispositivo de rejeição prova que uma garrafa não conforme detectada é fisicamente removida e contabilizada na velocidade de produção. O teste cobre detecção, rastreamento, rejeição, confirmação e controle de contenção de rejeição, em vez de verificar apenas se a luz do sensor acende.
Um relatório de turno de produção converte contadores, tempos de inatividade, perdas de qualidade e uso de materiais em uma conta rastreável da produção vendável. Ele oferece ao próximo turno e à gestão uma visão consistente do que limitou a linha, em vez de uma única contagem de garrafas de destaque.
Uma lista controlada de códigos de razão de inatividade torna as perdas de produção comparáveis entre operadores, turnos e meses. A estrutura do código deve distinguir a estação que parou da causa subjacente e preservar detalhes suficientes para a ação sem criar centenas de escolhas inutilizáveis.
O rastreamento de materiais de embalagem concilia garrafas ou pré-formações, tampas, etiquetas, tinta, filme, caixas e paletes emitidos com uma boa produção final. Ele expõe desperdícios iniciais, perdas crônicas de máquinas e discrepâncias de estoque, mantendo diferentes SKUs e lotes de materiais rastreáveis.
Um balanço hídrico compara a água de origem, produção de água tratada, uso do processo, entrada de enchimento, produto vendável e drenagem. Ele ajuda os compradores a dimensionar corretamente o tratamento e o armazenamento, além de fornecer aos operadores um método prático para separar o uso esperado de enxágue ou limpeza de vazamentos e perdas evitáveis.
Um plano de medição de utilidade define como eletricidade, ar de baixa pressão, ar soprado de alta pressão, água gelada e água de processamento são medidos por área ou máquina principal. A linha de base resultante suporta a comparação de equipamentos, diagnóstico de falhas e expansão de capacidade sem inventar um valor universal de consumo.
Um cronograma de lubrificação traduz manuais de fornecedores em tarefas específicas para a planta para rolamentos, caixas de engrenagem, correntes, guias e sistemas centralizados. Ele controla o tipo de lubrificante, quantidade, intervalo e precauções relacionadas à área de alimentos, de modo que tanto falta de trabalho quanto excesso de lubrificação são visíveis.
Classificação de sobressalência crítica prioriza peças por consequência de produção, probabilidade de falha, prazo de entrega do fornecedor, alternativas de reparo e redundância instalada. Ela ajuda os compradores a distinguir peças sobressalentes de comissionamento, consumíveis rotineiros e estoques de cobertura de risco verdadeiros, em vez de comprar uma lista longa e indiferenciada.
Uma lista de peças de reposição elétrica captura marcas exatas instaladas, modelos, classificações, dependências de firmware ou configuração e procedimentos de substituição para controles e componentes de energia. Ela impede que um sobressalente genérico seja encomendado quando parâmetros físicos, de comunicação ou armazenados são igualmente importantes.
A manutenção de sensores e fotoolhos controla limpeza, alinhamento, montagem, configurações de ensino e condição dos cabos em pontos de detecção de garrafa, tampo, etiqueta, embalagem e esteira. Um registro baseado em etiquetas torna os gatilhos falsos intermitentes rastreáveis e preserva as configurações após a substituição.
Encerramento de manutenção comprova o que foi encontrado, alterado e testado antes do retorno dos equipamentos à produção. Ele conecta peças substituídas, configurações, backups de software, restauração de segurança e verificações de qualidade pós-manutenção para que as correções temporárias não desapareçam em um status ambíguo de conclusão.
Configuração guia-trilho deve estabilizar as garrafas sem apertar rótulos, deformar PET leve ou criar mudanças abruptas de largura. Uma configuração repetível registra altura, largura e geometria de transição dos trilhos por SKU para que os operadores possam recuperar um formato comprovado após a troca.
solução de problemas para tombar uma garrafa de PET começa localizando a primeira transferência instável e então comparando a geometria da garrafa, configuração do guia, comportamento da correia e condições de acumulação. O método evita culpar um empilhamento a jusante quando a perturbação inicial ocorreu vários transportadores antes.
A temporização Starwheel alinha a transferência da garrafa entre os mecanismos de entrada, enjuímento, enchimento, tampagem e descarga. O diagnóstico deve distinguir erro de temporização de peças de troca incorretas, posição da guia, variação da garrafa, jogo de acionamento ou lógica do sensor antes de qualquer ajuste de fase.
A solução de problemas de pressão do transportador de ar examina a condição do soprador, carga do filtro, vazamento do duto, balanceamento de ranhura ou persiana e guia por gargalo de garrafa juntos. Uma leitura de pressão no ventilador sozinha não pode provar que o fluxo de ar utilizável atinge a seção de transferência ou final mais difícil.
travamentos do tampa podem se originar na variação da tampon, orientação do classificador, geometria do paraquedas, contaminação, estática, assistência de ar ou demanda de capa. Uma verificação estruturada acompanha os condensadores do funil até a aplicação e registra a primeira perda de orientação estável, em vez de remover repetidamente o bloqueio final.
Um guia de peças de desgaste para válvulas de enchimento conecta vedações, molas, diafragmas, elementos de ventilação e componentes de contato com o produto a sintomas específicos e intervalos de manutenção. O projeto exato da válvula e a documentação do fornecedor controlam a lista final de peças, enquanto os registros de linha determinam quais itens merecem ser estocados.
manutenção da cabeça de tampa controla a condição do mandril ou do gripper, movimento axial, rolamentos, molas, elementos de torque da embreagem ou magnéticos e configurações de altura. Registros cabeça a cabeça tornam tampas tortas, torque de remoção variável e vazamento de vedação atribuídos a equipamentos ou materiais.
Falhas no registro da etiqueta podem vir do sensor de marca, tensão da faixa, rolos deslizantes, variação da marca de impressão, configurações de receita ou sincronização do produto. O diagnóstico preserva a configuração aprovada do sensor e separa o deslocamento repetível do desvio aleatório antes de ajustes mecânicos ou eletrônicos.
A solução de problemas de qualidade de impressão a jato de tinta separa a configuração da mensagem, condição do cabeçote, sistema de tinta, detecção de garrafas e umidade ou movimento da superfície. Uma amostra controlada impede que limpezas repetidas escondam distâncias incorretas, gatilho, viscosidade ou problema de manuseio do produto.
Solução de problemas por túnel retrátil compara temperatura de zona, fluxo de ar, velocidade do transportador, especificação do filme e geometria do embalagem. O perfil térmico útil produz embalagens estáveis sem garrafas deformadas, filme queimado, juntas abertas ou uso excessivo de energia durante a partida e produção estável.
O gerenciamento de receitas HMI controla as configurações da máquina por formato aprovado de garrafa e embalagem, enquanto impede mudanças não documentadas do operador. Um sistema de receitas útil distingue parâmetros do produto dos valores protegidos do serviço e preserva as evidências de versão, acesso e backup.
A racionalização de alarmes dá a cada alarme significativo de PLC uma causa clara, resposta do operador, prioridade e condição de reset. Ela reduz alarmes de incômodo repetidos e evita que uma longa lista de alarmes obscureça o primeiro evento que realmente parou a linha de água engarrafada.
Uma matriz de bloqueio e sinal define como tratamento, ventilador, monobloco, transportadores, rotulador e empacotador trocam estados prontos, de funcionamento, falha, indisponíveis e bloqueados. É uma ferramenta de aquisição e comissionamento para evitar lacunas de interface entre máquinas fornecidas separadamente.
A reconciliação de contadores explica diferenças entre contagens de garrafa, preenchido, tampo, rotulado, rejeitado, embalado e armazenado. Exige locais definidos para contadores e regras de reinício para que os relatórios de produção não comparem medições sobrepostas ou com tempos diferentes.
Prontidão de suporte remoto define o acesso controlado do fornecedor a PLCs de linha, HMI e sistemas de drive sem deixar conexões permanentes não gerenciadas. O projeto deve concordar com propriedade, autorização, backups, registro e recuperação antes que uma falha de produção crie pressão para um atalho inseguro.
Ventilação da sala de enchimento deve gerenciar calor, umidade, condensação, contaminação pelo ar e relações de pressão em torno de enxágue, enchimento e tampo. A base do projeto utiliza cargas reais de ambiente, clima e práticas de saneamento, em vez de atribuir um único valor universal de temperatura ou mudança de ar.
O planejamento de lavagem corresponde ao método real de limpeza com invólucros elétricos, motores, sensores, conectores e entradas de cabos. Um código IP sozinho não autoriza limpeza irrestrita de alta pressão ou produtos químicos, portanto o fornecedor e o comprador devem concordar com zonas protegidas, métodos e deveres de inspeção.
Planejamento de esgoto inventários de tratamento de rejeição, enxágue de garrafas, limpeza, refluxo, drenos e descontaminação de utilidades por fluxo, tempo e composição. Isso impede que a capacidade de drenagem e tratamento do piso seja dimensionada apenas para o uso médio de água de produção.
O planejamento de limpeza de manutenção reserva espaço seguro para abrir proteções e painéis, remover rodas ou motores em estrela, válvulas de serviço, rotear equipamentos de elevação e alcançar utilidades. Deve ser revisado com envelopes reais de serviço das máquinas antes que esteiras e paredes tornem o trabalho rotineiro lento ou inseguro.
O controle de armazenamento de peças sobressalentes preserva identidade, condição e disponibilidade desde o recebimento até a emissão e devolução. Ele separa peças de troca limpas, elastomeros de validade, eletrônicos, lubrificantes e conjuntos reparáveis para que a quantidade de estoque não esconda estoques inutilizáveis.
Converter a previsão de garrafas comercializáveis em um requisito de velocidade da linha por formato de garrafa, tempo de produção disponível, paradas planejadas e eficiência realista. Isso impede que uma previsão de demanda seja diretamente associada à BPH nominal.
Um plano de garrafas por turno traduz a velocidade horária em um compromisso de produção após pausas, higienização, trocas, pequenas paradas e retenções de qualidade. Use-o para dimensionar turnos e estoques sem tratar cada minuto agendado como tempo de produção.
Uma linha que opera a uma velocidade em garrafas de 500 ml pode não operar na mesma velocidade em garrafas de 1,5 L ou de grande formato. Comparar produção por formato aprovado, estabilidade de transferência, tempo de enchimento, manuseio de tampas, rotulagem e limites de embalagem.
Mudanças frequentes de garrafa, tampo, rótulo ou embalagem reduzem a produção vendável mesmo quando o preenchimento é rápido o suficiente. Frequência de troca de modelos e tempo interno de inatividade antes de decidir qual reserva de capacidade de linha é necessária.
A demanda sazonal de água pode justificar estoque, turnos extras, desobstrução ou um módulo futuro em vez de sobredimensionar imediatamente todas as máquinas. Compare cenários antes de congelar a configuração inicial da linha.
O tratamento da água deve ser selecionado a partir de uma análise representativa de água crua e da definição do produto pretendido, e não de uma lista padrão de equipamentos. A RFQ deve mostrar quais resultados impulsionam filtração, membranas, desinfecção e monitoramento.
A recuperação por osmose reversa afeta a demanda por água bruta, fluxo de rejeito, carga de pré-tratamento, armazenamento e planejamento de águas residuais. Use um balanço de massa do projeto em vez de assumir uma única porcentagem universal de recuperação.
O tanque de água tratada deve amortecer o tratamento e o enchimento sem criar tempo excessivo de residência, risco de higiene ou fornecimento instável de preenchimento. Dimensione-o a partir dos perfis de produção e saneamento, em vez de um simples múltiplo da produção por hora.
A função de ozônio depende dos requisitos do produto, demanda de água, disposição de contato, demanda de ozônio e monitoramento residual validado. A interface da linha de enchimento deve definir tanto a intenção do processo quanto os controles operacionais seguros.
equipamento final de tratamento deve fornecer a condição de água necessária no depósito por uma via higiênica, monitorada e drenável. Uma lista de componentes é incompleta sem a lógica de pressão, fluxo, bypass e saneamento.
A redução de pré-forma e da garrafa altera a carga superior, a distribuição da parede, a estabilidade da base e o comportamento da esteira. Valide a garrafa como um sistema completo de sopro, preenchimento, tampo, rotulagem e embalagem.
A produção do moldador de sopro depende da contagem de cavidades, comportamento do ciclo, design da garrafa, aquecimento, resfriamento e perdas de rejeição. Associe garrafas boas sustentadas à demanda de enchimento, em vez de multiplicar as cáries por uma taxa de ciclo ideal.
Ar soprado de alta pressão pode se tornar a maior restrição de utilidade em uma usina de água PET. O projeto deve distinguir uso médio, demanda máxima, recuperação, vazamento e serviços de baixa pressão.
Frascos recém-soprados podem precisar de resfriamento suficiente e transporte estável antes de entrarem no enchimento ou etiquetador. Temperatura e deformação descontroladas podem se manifestar como problemas de transferência, nível de enchimento ou etiqueta.
Um soprador e um enchimento conectados diretamente precisam de velocidade coordenada, lógica esfocada e bloqueada, buffer utilizável e comportamento de reinício. A correspondência de placa de identificação sozinha não previne paradas repetidas ou desperdício de garrafas.
O desempenho do enxaguante depende do alinhamento do bico, condição da água, padrão de contato, inversão da garrafa e drenagem antes do enchimento. Especifique um teste observável em vez de depender apenas do tamanho da roda do enxaguante.
A recuperação de água do enxaguante pode reduzir o consumo, mas pode alterar os controles de higiene, filtragem, residência do tanque e qualidade da descarga. Avalie o circuito completo e os requisitos locais antes de incluir o reutilizo.
O fornecimento instável de produto ou controle da tigela de enchimento pode causar níveis variáveis de enchimento, falta de válvula e perdas repetidas de paragem e reação. Revise a bomba de água tratada, o tanque, as válvulas e os controles do enchimento como um único sistema hidráulico.
A contagem de válvulas sozinha não comprova a saída da linha, porque passo, velocidade de rotação, tempo de enchimento, transferência da garrafa e margem operacional também importam. Compare o cálculo do fornecedor com a garrafa aprovada e o teste sustentado.
Respingos, pingos e apresentação instável de enchimento podem ser causados pelo fornecimento do produto, geometria da garrafa, condição da válvula, ventilação, velocidade ou tempo de transferência. Diagnostice a localização e o estado de operação antes de ajustar várias configurações.
O gargalo de garrafa, a tampa, a banda de manipulação, o separador de tampas e a cabeça de tampa formam um sistema de fechamento. Um diâmetro nominal não é suficiente para confirmar o desempenho da alimentação, aplicação, remoção e vazamento.
Uma janela de torque utilizável conecta o desempenho de fechamento ao método aprovado de condição da garrafa, tampa, cabeça e medição. Evite copiar um valor de um sistema de fechamento não relacionado.
O separador de caps deve fornecer capacitores orientados corretamente em demanda sustentada, com margem de recuperação e rejeitos controlados. A capacidade a granel ou o tamanho do elevador sozinhos não provam a estabilidade da oferta de caping.
A integridade da banda de adulteração deve ser verificada como um atributo definido da embalagem, não apenas quando os consumidores relatam um problema. O plano deve vincular evidências de material, tampas e inspeção.
Um novo fornecedor de tampas ou gargalo pode alterar dimensões, comportamento da resina, alimentação, torque e vazamento mesmo quando a especificação nominal permanece inalterada. Use uma revisão controlada de impacto na linha antes do lançamento.
A inspeção de garrafas vazias deve visar defeitos que possam afetar a higiene, o enchimento, a tampagem ou a apresentação e que os sensores selecionados possam detectar realisticamente. Defina o método de rejeição e verificação com garrafas reais.
A inspeção do nível de enchimento deve corresponder à geometria da garrafa, à posição do rótulo, ao comportamento do produto e ao limite de defeito exigido. Ela deve apoiar o controle do processo sem se tornar um substituto para a manutenção do enchedor.
A inspeção da tampa deve distinguir fechamentos ausentes, altos, inclinados, danificados ou de outra forma inaceitáveis e rejeitá-los de forma confiável na velocidade da linha. O caminho de rejeição e a reconciliação do contador são tão importantes quanto o sensor.
A inspeção de visão pode verificar a presença do rótulo, posição e atributos selecionados do código apenas quando a arte, contraste, apresentação da garrafa e regras de decisão são controladas. Defina o que o sistema irá e não verificar.
Um sistema de inspeção fica incompleto se as garrafas rejeitadas não forem confirmadas e os contadores não puderem explicar seu destino. Reconcilie decisões de inspeção, rejeições físicas e saídas a jusante.
Um túnel de manga deve corresponder ao material do rótulo, geometria da garrafa, velocidade da linha e condições disponíveis de vapor ou ar quente. Selecione-o a partir de um perfil de retração validado, e não apenas do comprimento do túnel.
rotulagem alimentada por rolo OPP depende das propriedades do filme, corte, transferência e aplicação controlada de termofusibilidade. A temperatura do adesivo sozinha não explica o levantamento do rótulo, o encordamento ou a contaminação por garrafa.
Rotulagem autoadesiva estável requer trajetória controlada da tela, tensão, geometria de descascamento, detecção de registro e apresentação da garrafa. A solução de problemas deve separar o material, desenrolar, sensor e causar aplicação.
A data ou código do lote deve ter um método controlado de conteúdo, localização, contraste e verificação compatível com a garrafa, etiqueta ou embalagem. Um requisito genérico para imprimir um código não é testável.
confiabilidade do codificador depende dos fluidos aprovados, armazenamento, ventilação, poeira e temperatura, bem como das configurações da impressora. Inclua consumíveis e condições de serviço no plano de linha completa.
A contagem e a disposição dos pacotes afetam a mecânica do empacotador, uso do filme, resfriamento, opções de alças, estabilidade do palete e manuseio no mercado. Aprove o pacote finalizado como sistema de embalagem.
O consumo de filme deve ser estimado a partir das dimensões aprovadas da web, pitch do pacote, corte ou sobreposição, desperdício inicial, trocas de carretel e rejeições de qualidade. Um valor de peso por pacote deve indicar sua base material.
A capacidade do embalador de caixas depende das garrafas por caixa, das faixas de entrada, do ciclo de montagem ou vedação, da recuperação e da qualidade da caixa. Convirta a produção da garrafa em caixas por minuto antes de comparar as máquinas.
Padrão de palete, contagem de camadas, intercamadas, envoltura elástica e resistência de garrafa ou embalagem determinam a estabilidade da carga final. Aprove a carga para condições reais de manuseio e distribuição.
Embalagens finalizadas precisam de acumulação controlada suficiente para absorver interrupções curtas de paletizadores, invólucros ou armazém sem esmagar ou desestabilizar feixes. O comprimento sozinho não define o buffer utilizável.
As velocidades das esteiras devem criar separação e recuperação controladas sem instabilidade da garrafa, arranhões ou pressão excessiva. Defina as razões por função de transferência e formato aprovado, em vez de uma única porcentagem para toda a planta.
O tempo de buffer deve ser calculado em garrafas ou pacotes utilizáveis nos limites reais de espaçamento e controle. A capacidade nominal da esteira pode superestimar quanto tempo a linha percorrerá uma parada.
A pressão excessiva de acúmulo pode deformar garrafas leves de PET, danificar etiquetas e criar reinícios instáveis. O método de controle deve corresponder à força da garrafa, superfície do transportador, guias e zoneamento.
A lubrificação das esteiras afeta atrito, higiene, uso de água, drenagem, qualidade da embalagem e manutenção. Selecione e valide o método para materiais reais da esteira, garrafas e condições da planta.
A maioria dos engarrafamentos e embalagens começa em transferências entre esteiras ou máquinas. Revise elevação, folga, suporte, velocidade, guias e temporização em cada entrega usando os formatos aprovados.
Carga elétrica conectada, demanda operacional esperada e demanda máxima de partida são diferentes valores de planejamento. Solicite os três para que a distribuição do local não seja subdimensionada nem baseada em um total inexplicável.
Um reservatório de ar deve suportar estabilidade de pressão e mudanças de demanda curtas sem ocultar um compressor subdimensionado ou distribuição inadequada. Dimensione e localize-o a partir do perfil de demanda e faixa de pressão permitida.
Qualidade do ar de instrumentação e máquinas pode afetar válvulas, cilindros, áreas de produto e vida útil de manutenção. Definir pressão, secura, óleo e requisitos de filtração no ponto de uso.
A função do resfriador deve incluir o equipamento e as condições ambientais realmente conectadas ao sistema. Uma única figura nominal de refrigeração é incompleta sem as suposições de temperatura, fluxo e carga simultânea.
Uma interrupção de utilidade pode deixar garrafas, água, tampas, rótulos e embalagens em estados inseguros ou desconhecidos. Defina o que para, o que permanece alimentado e como a linha é liberada e liberada antes de reiniciar.
O fluxo de ar na sala de envase deve apoiar a estratégia de higiene da planta sem criar condensação, correntes de ar descontroladas ou problemas de manutenção. Defina o uso da sala, limites e monitoramento com especialistas locais qualificados.
Pisos e drenos devem remover água de limpeza e de processo sem formar poças ao redor dos pés das máquinas, cabos ou rotas de produtos. Coordenar pontos finais de dreno com o layout real dos equipamentos.
Produtos químicos de limpeza, fluidos de codificação, lubrificantes e produtos de manutenção precisam de armazenamento e manuseio controlados, afastados do produto e da embalagem. O design da sala deve corresponder aos produtos químicos reais e aos requisitos de segurança locais.
Pessoas, recipientes vazios, tampas, rótulos, filme, caixas, resíduos e produtos acabados devem se mover sem cruzar desnecessariamente as rotas de enchimento limpas. Desenhe esses fluxos antes de congelar as posições dos equipamentos.
Motores, caixas de câmbio, bombas, moldes, peças do enchimento e conjuntos de embalagem podem precisar de espaço para remoção segura e suporte de elevação. Verifique os envelopes de serviço antes que paredes, dutos e máquinas adjacentes bloqueiem.
Um FAT precisa de garrafas, tampas, rótulos, filme, caixas e consumíveis aprovados suficientes para cobrir configuração, testes, rejeições e execução contínua. Material insuficiente pode tornar impossível a evidência de aceitação planejada.
Uma demonstração curta da máquina não é o mesmo que um FAT de linha completa sustentado. Definir formato de referência, velocidade, duração, paradas permitidas, medições e interfaces de site não testadas antecipadamente.
A aceitação no local deve confirmar que energia, ar, água, resfriamento, drenagem e condições ambientais permanecem dentro dos requisitos do fornecedor durante a produção real. Falhas da máquina não podem ser julgadas de forma justa sem essas evidências de utilidades.
Uma garantia de desempenho precisa de tempo programado definido, tempo excluído, produção boa, rejeitos, materiais de referência e fontes de medição. Caso contrário, fornecedores e compradores podem calcular resultados diferentes da mesma execução.
Uma rodagem de confiabilidade deve distinguir falhas de equipamento, problemas de materiais, interrupções de utilidades, ações planejadas e paradas causadas pelo comprador. Um total inexplicável de tempo de inatividade não pode guiar a aceitação ou melhoria.
Uma matriz de licitação deve comparar equipamentos, interfaces, base de desempenho, documentos, serviços, exclusões e evidências de aceitação, não apenas o preço total. Normalize as respostas dos fornecedores em relação a um único RFQ controlado.
Exclusões, qualificações e desvios podem alterar o escopo utilizável do projeto mais do que o preço de equipamentos em destaque. Exija um cronograma consolidado em vez de procurar nos rodapés da proposta.
O Incoterm selecionado por si só não define desmontagem, preservação, embalagem para exportação, movimentações internas, descarregamento, armazenamento ou instalação. Escreva o limite físico e documental para o envio real.
Marcos de pagamento devem estar vinculados a entregáveis claros e evidências, em vez de percentuais vagos de conclusão. Alinhe a liberação comercial com desenhos aprovados, fabricação, FAT, envio e status de entrega.
A eficácia da garantia depende da data de início, equipamentos cobertos, condições operacionais, processo de resposta, mão de obra e viagens, consumíveis excluídos e disponibilidade de peças sobressalentes. Resolva esses pontos antes do envio.
Fundações e pisos de máquinas devem suportar as cargas reais, método de nivelamento, ancoragem, drenos e acesso à manutenção. Coordenar os desenhos de instalação dos fornecedores com projetos civis locais qualificados.
A cabeamento de campo e o aterramento podem criar problemas de segurança, confiabilidade e ruído quando roteamento, segregação, proteção e terminações não são controlados. Inspecione o sistema instalado em relação a documentos elétricos aprovados.
Produtos novos ou modificados—tubulações de água podem conter detritos de fabricação, resíduos ou galhos parados. Defina inspeção, descarga, limpeza, amostragem e liberação antes de fornecer o preenchimento.
Grandes máquinas de enchimento e embalagem precisam de uma rota do veículo ou contêiner até a posição final, com pesos, aberturas, capacidade do piso e equipamentos de elevação verificados. Planeje isso antes do envio.
Comissionamento pode travar quando lubrificantes, filtros, produtos químicos, fluidos codificadores, rótulos, filmes, tampas ou ferramentas básicas não estiverem disponíveis. Construa a lista a partir do equipamento real e do programa de testes.
A presença no treinamento não é prova de que os operadores podem executar, trocar, limpar e recuperar a linha. Uma matriz de competências vincula os papéis a tarefas observáveis e autorização.
Treinamento de manutenção deve abranger inspeção, ajuste, solução de problemas, isolamento seguro, recuperação de peças e software para a configuração instalada. Apresentações genéricas de equipamentos não são suficientes.
Documentos finais devem descrever a linha instalada, não apenas a proposta ou família genérica de máquinas. Desenhos de controle, listas, configurações e softwares em relação à configuração aceita.
Um catálogo de peças utilizável conecta posição da máquina, desenho de montagem, número do fabricante, código do fornecedor e substituto aprovado. Uma lista solta sem localização ou revisão atrasa manutenção e compras.
Operadores e mantenedores precisam de procedimentos, alarmes e informações de segurança compreensíveis nos idiomas acordados para o projeto. Definir escopo traduzido e revisão técnica antes da entrega.
A análise de criticidade ajuda a priorizar peças de reposição, manutenção preventiva, monitoramento de condição e planejamento de contingência de acordo com segurança, qualidade, produção e consequência de recuperação.
O tempo médio entre falhas e o tempo médio para reparo são úteis apenas quando os limites de falha, tempo de operação e regras de início e término do reparo são consistentes. Usá-los com detalhes de falha, não como médias isoladas.
Uma janela de manutenção deve corresponder à duração da tarefa, acesso, peças, limpeza, testes e liberação para produção. Agrupar tarefas apenas por data do calendário pode criar trabalho inacabado ou perda prolongada de startup.
Os lubrificantes devem ser selecionados, armazenados e aplicados de forma que a confiabilidade da máquina melhore sem criar contaminação do produto, da embalagem ou do piso. Controle identidade, ferramentas, quantidade e limpeza.
A calibração deve cobrir instrumentos cujo erro possa afetar a qualidade do produto, controle do processo, aceitação ou segurança. Defina intervalo e método a partir do risco e uso, não uma data anual única.
OEE combina disponibilidade, desempenho e qualidade apenas quando tempo programado, taxa ideal, contagem de bons produtos e exclusões estão definidos de maneira consistente. Use a métrica para expor perdas, não para substituir detalhes de causa raiz.
Paradas curtas frequentes podem remover mais produção do que algumas quebras longas, permanecendo invisíveis em registros manuais. Capture duração, estação iniciadora e recorrência sem sobrecarregar operadores com alarmes inutilizáveis.
A estação limitante pode mudar por garrafa, embalagem, velocidade e estado de parada. Um estudo de gargalo combina taxas sustentadas, falta, bloqueio, uso de buffer e recuperação, em vez de assumir que o enchedor está sempre limitando.
Um quadro horário torna metas, produção real, rejeitos, paradas e ações visíveis cedo o suficiente para recuperar o turno. As metas devem refletir o SKU aprovado e atividades planejadas.
Minutos de tempo de inatividade, garrafas rejeitadas, perda de água, desperdício de filme e horas extras têm efeitos comerciais diferentes. Converta perdas validadas em uma base de custo transparente sem inventar a precisão.
O fornecedor de equipamentos pode fornecer informações sobre processos e máquinas, mas o operador do setor alimentício e a equipe local qualificada são responsáveis pela análise de riscos do local. Colete as entradas corretas sem tratar uma página genérica de máquina como um plano HACCP.
Um procedimento de limpeza precisa de evidências de que as etapas exigidas, condições e verificações de liberação foram concluídas. O registro deve corresponder ao equipamento instalado e ao plano de qualidade do local.
O monitoramento ambiental deve ser baseado em risco e específico para o local, com locais, métodos, frequências, limites e respostas aprovados pela equipe de segurança de alimentos. Informações sobre o layout do equipamento e fluxo de ar sustentam o plano.
Pré-formas, garrafas, tampas, rótulos, filme, caixas e paletes precisam de verificações de recebimento baseadas em risco vinculadas a especificações controladas e desempenho da linha. Verificar apenas quantidade e aparência perde variações importantes.
Dados da linha devem ajudar a conectar o produto acabado à água, materiais de embalagem, mensagem de código, tempo de produção e disposição. O sistema de qualidade do local define o processo real de recall e o escopo necessário.
Custo total de propriedade combina equipamentos, trabalho no local, utilidades, mão de obra, consumíveis, manutenção, reponentes, tempo de inatividade e mudanças no ciclo de vida. Use faixas e pressupostos documentados em vez de preços exatos inventados.
O nível de automação muda operadores, manuseadores de materiais, verificações de qualidade, resposta de manutenção e mão de obra no armazém. Modele o trabalho por tarefa e turno, em vez de um único número de funcionários sem suporte.
Energia, ar comprimido, tratamento de água, perda de água, resfriamento e limpeza devem ser calculados a partir do consumo e produção específicos do projeto. Carga conectada não é uma conta de energia.
Um orçamento de peças de reposição deve refletir a quantidade instalada, falha ou desgaste, substituição preventiva, tempo de entrega, criticidade e estoque existente. Recomendações do fornecedor são insumos, não o orçamento completo.
Controles, inspeção, codificação, acionamentos, computadores e formatos de embalagem podem precisar de atualizações antes que a linha mecânica se desgaste. Identificar mudanças prováveis e provisões de interface durante a revisão do investimento.
A razão de uso de água compara o total de entrada de água do local com a água engarrafada vendável apenas quando os limites, volume do produto, rejeito de tratamento, enxágue, limpeza e perdas são definidos de forma consistente.
Vazamentos de ar desperdiçam a capacidade do compressor e podem ocultar falhas de máquina ou distribuição. Incorpore detecção, marcação, reparo e verificação na manutenção sem ajustar a pressão da máquina cegamente.
O rendimento de embalagem conecta pré-formas ou garrafas emitidas, tampas, rótulos, filme e caixas a embalagens boas finalizadas. Separe perdas de inicialização, qualidade, máquina e estoque para identificar ação útil.
Energia por 1.000 boas garrafas é significativa apenas com um limite claro do medidor, formato da garrafa, estado de produção e tratamento do tempo ocioso ou de limpeza. Não deve ser comparado entre diferentes escopos de planta sem qualificação.
Rejeito de tratamento, água de enxaguamento, limpeza de descarga, resfriamento e esgoto doméstico apresentam diferentes qualidades e restrições de reutilização. Faça uma triagem de cada riacho com uma revisão local qualificada antes de combiná-lo ou reutilizá-lo.
Um registro de esclarecimento converte perguntas sobre formatos, escopo, utilidades e aceitação em decisões datadas. Ele impede que uma conversa de e-mails ou uma cotação não marcada se torne o único registro do que comprador e fornecedor concordaram.
Uma revisão de projeto em etapas mantém os dados do produto, layout, interfaces, requisitos de segurança e aceitação alinhados do conceito ao envio. É mais confiável do que uma aprovação tardia de desenho após o início da fabricação.
As amostras de produção devem representar a combinação de garrafa, fechamento e rótulo que a linha irá realmente executar. Um plano de aprovação conecta desenhos e amostras físicas à seleção da máquina, peças de troca, testes e controle de mudança posterior.
Um teste de materiais deve provar como garrafas, tampas, etiquetas, filmes, caixas e paletes se comportam juntos em uma condição operacional declarada. Não deve ser tratado como uma demonstração geral de uma máquina.
Uma auditoria de fornecedores é uma conversa estruturada de due diligence sobre o projeto proposto, não substitui a aceitação técnica. Perguntas específicas do projeto ajudam o comprador a examinar controles de engenharia, práticas de montagem e prontidão para o serviço sem depender de alegações de marketing.
Um plano de progresso vincula os marcos da fabricação aos documentos, inspeções e decisões do comprador necessários antes do FAT e do envio. Ele oferece visibilidade sem confundir progresso no calendário com aceitação.
A embalagem de exportação deve proteger equipamentos, documentos e peças soltas ao longo da rota de transporte acordada. Revise o escopo de preservação e embalagem antes do envio, em vez de descobrir a falta de proteção no destino.
Carregamento de contêiner e descarregamento no local são transferências de engenharia, bem como eventos logísticos. Uma lista de verificação ajuda o comprador a planejar a elevação, acesso, identificação e verificações de condição antes que a maquinaria chegue à área de instalação.
Um registro controlado deixa claro quando uma mudança de garrafa, restrição de utilidade, componente substituído ou revisão de layout afeta a linha acordada. Ele protege ambas as partes de tratar uma alteração importante como um ajuste informal.
Uma reunião de comissionamento verifica se pessoas, materiais, utilidades, documentos e acesso seguro estão prontos antes que uma linha de envase de água seja energizada. Isso evita que trabalho incompleto no local seja confundido com um problema de máquina.
Um registro mestre SKU conecta a garrafa, tampo, etiqueta, código, embalagem e configurações da máquina aprovadas. Isso impede que o operador confie em um nome de produto quando embalagens semelhantes têm requisitos diferentes.
Uma receita de máquina deve ser liberada como um ambiente operacional controlado para um pacote nomeado, não copiada informalmente de uma garrafa semelhante. O registro de aprovação vincula os valores da receita aos dados de formato físico e à verificação da primeira peça.
Um plano de retenção define quais amostras de produção são mantidas, como são identificadas e quando podem ser revisadas. Ele deve corresponder aos requisitos de produto, embalagem, rastreabilidade e qualidade local, em vez de criar armazenamento arbitrário.
Um fluxo de trabalho de não conformidade transforma um defeito, desvio ou perda repetida em uma investigação contida e rastreável. Ele distingue o descarte do produto do trabalho técnico necessário para evitar a recorrência.
Um fluxo de trabalho de segurar e soltar mantém o status do produto visível quando questões de água, embalagem, código ou equipamentos precisam ser revisadas. Ele define como material e produtos acabados são segregados antes de uma decisão de liberação ser tomada.
Fechar uma ação após um reparo não é evidência de que o problema permanecerá resolvido. Uma verificação de efetividade define condição operacional, período de observação e medida necessária para confirmar que um defeito ou perda recorrente está controlado.
Um mapa de revisão de materiais estrangeiros onde garrafas, tampas, água e embalagens do produto podem ser expostos a materiais indesejados durante a operação normal, manutenção ou eventos anormais. Apoia o próprio programa de risco e qualidade do local.
Visitantes e empreiteiros podem criar riscos de segurança, higiene e acesso ao redor de uma linha de aterro em funcionamento se a rota e o limite de trabalho não forem controlados. Este guia ajuda os locais a incluir essas condições em seu plano operacional.
O controle químico abrange identidade, diluição, armazenamento, conexão, uso e descarte de agentes de limpeza ao redor de uma linha de água engarrafada. Deve estar alinhado com o programa de higiene do local e as instruções do equipamento.
Um histórico de alarmes só se torna útil quando os operadores distinguem uma resposta imediata segura de uma condição recorrente que requer ação de engenharia. Um registro de resposta conecta prioridade do alarme, impacto no produto, recuperação e acompanhamento.
FAQ
O BPH alvo e as horas de produção afetam modelo da máquina, buffer e velocidade de embalagem.
Confirme máquina somente ou linha completa para não omitir transportadores, rotulagem, codificação e embalagem.
Shrink, caixa ou embalagem manual pode limitar a produção real.
Uma cotação útil depende de garrafa, tampa, rótulo, embalagem, layout e utilidades confirmados.
Uma cotação útil depende de garrafa, tampa, rótulo, embalagem, layout e utilidades confirmados.