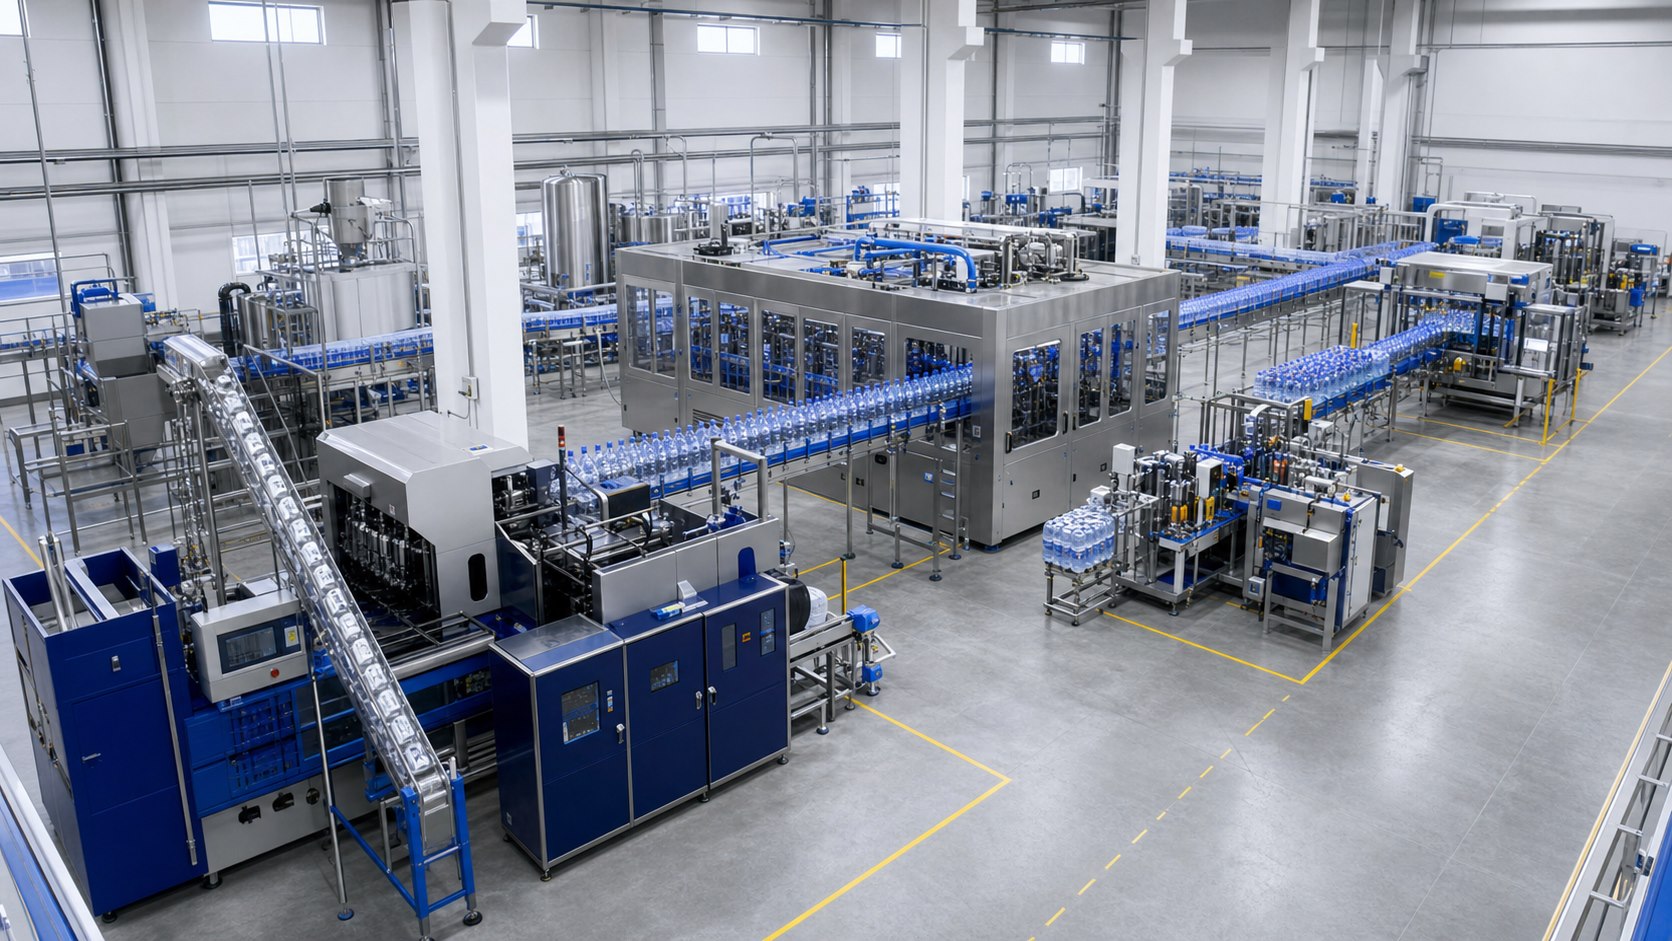
PET bottled water filling line overview
See the general filling line arrangement before comparing machine-only and complete-line quotations.
Especialista en líneas PET para agua embotellada
Líneas automáticas PET de enjuague, llenado y tapado de 2000 a 24000 botellas por hora. Reciba una configuración específica para su botella, capacidad, etiqueta, empaque y país.
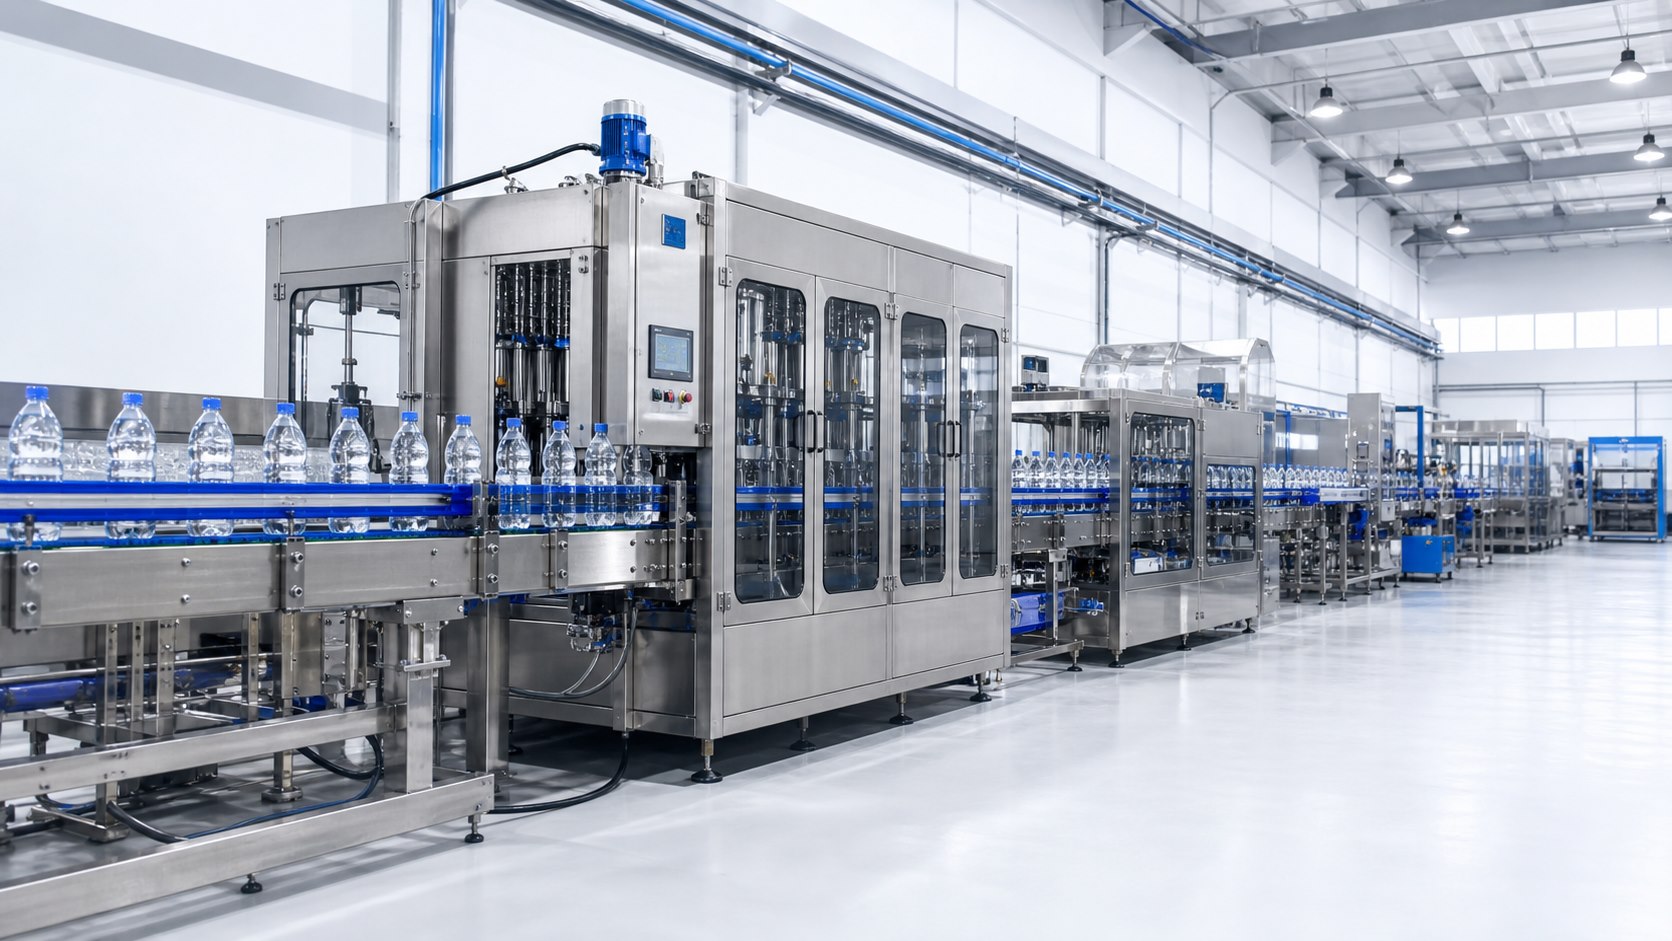
Machine Photos
Review the visible filling line zones before comparing quotation scope, layout and downstream equipment.
See the general filling line arrangement before comparing machine-only and complete-line quotations.
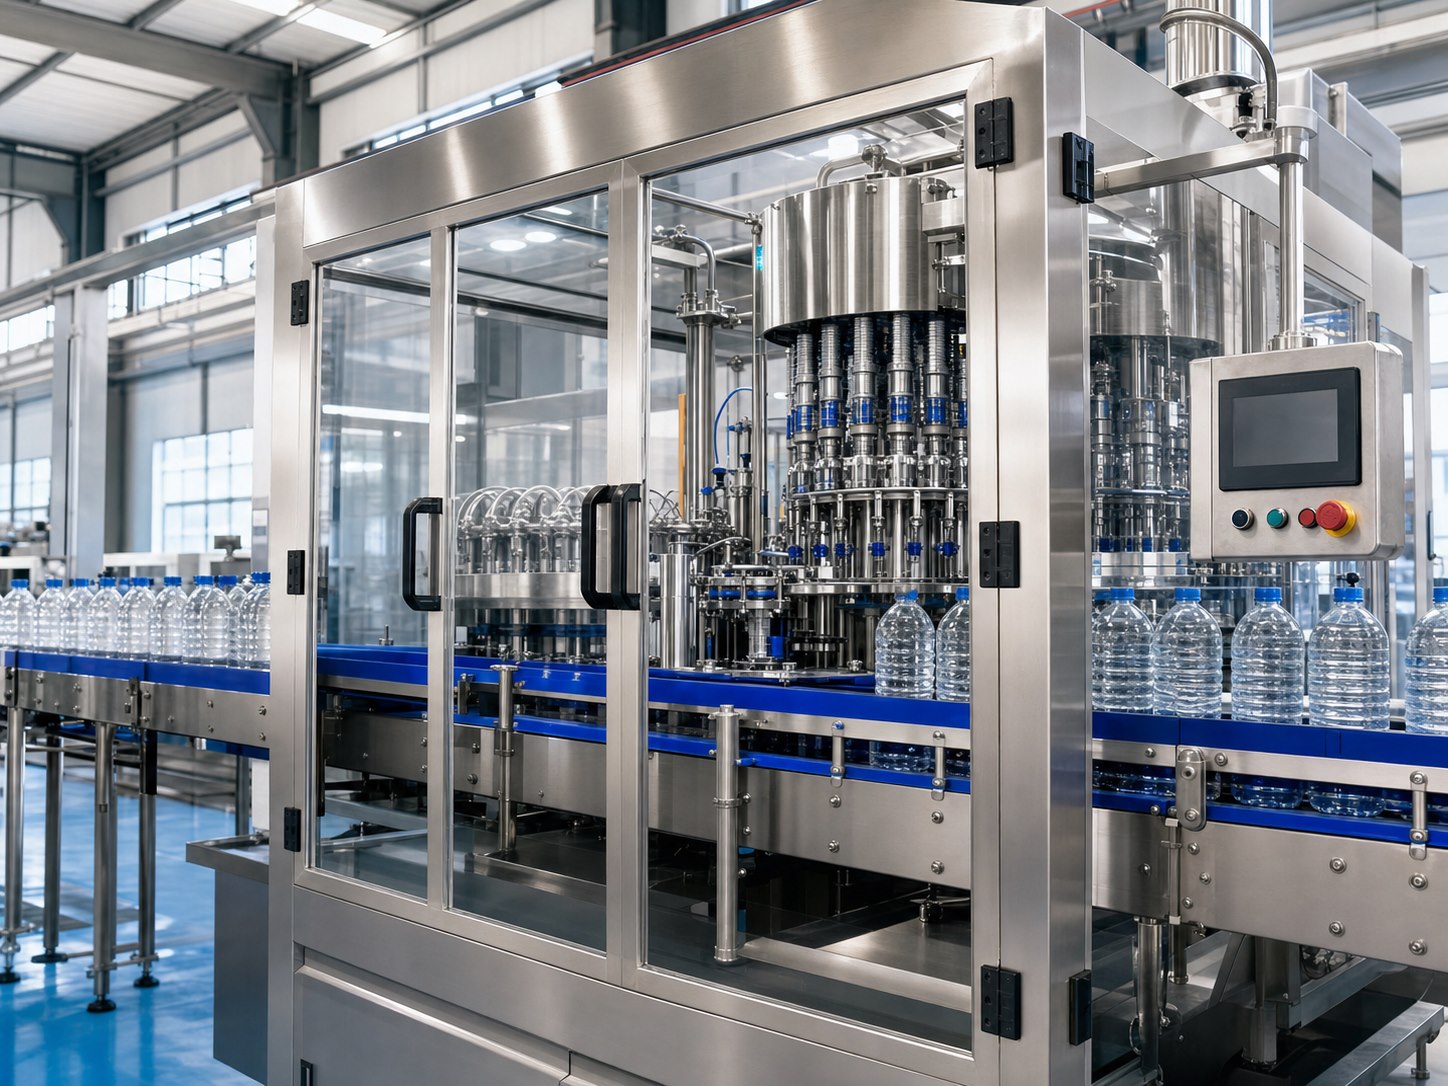
Confirm the valve count, bottle change parts and cap type before requesting a monoblock quotation.
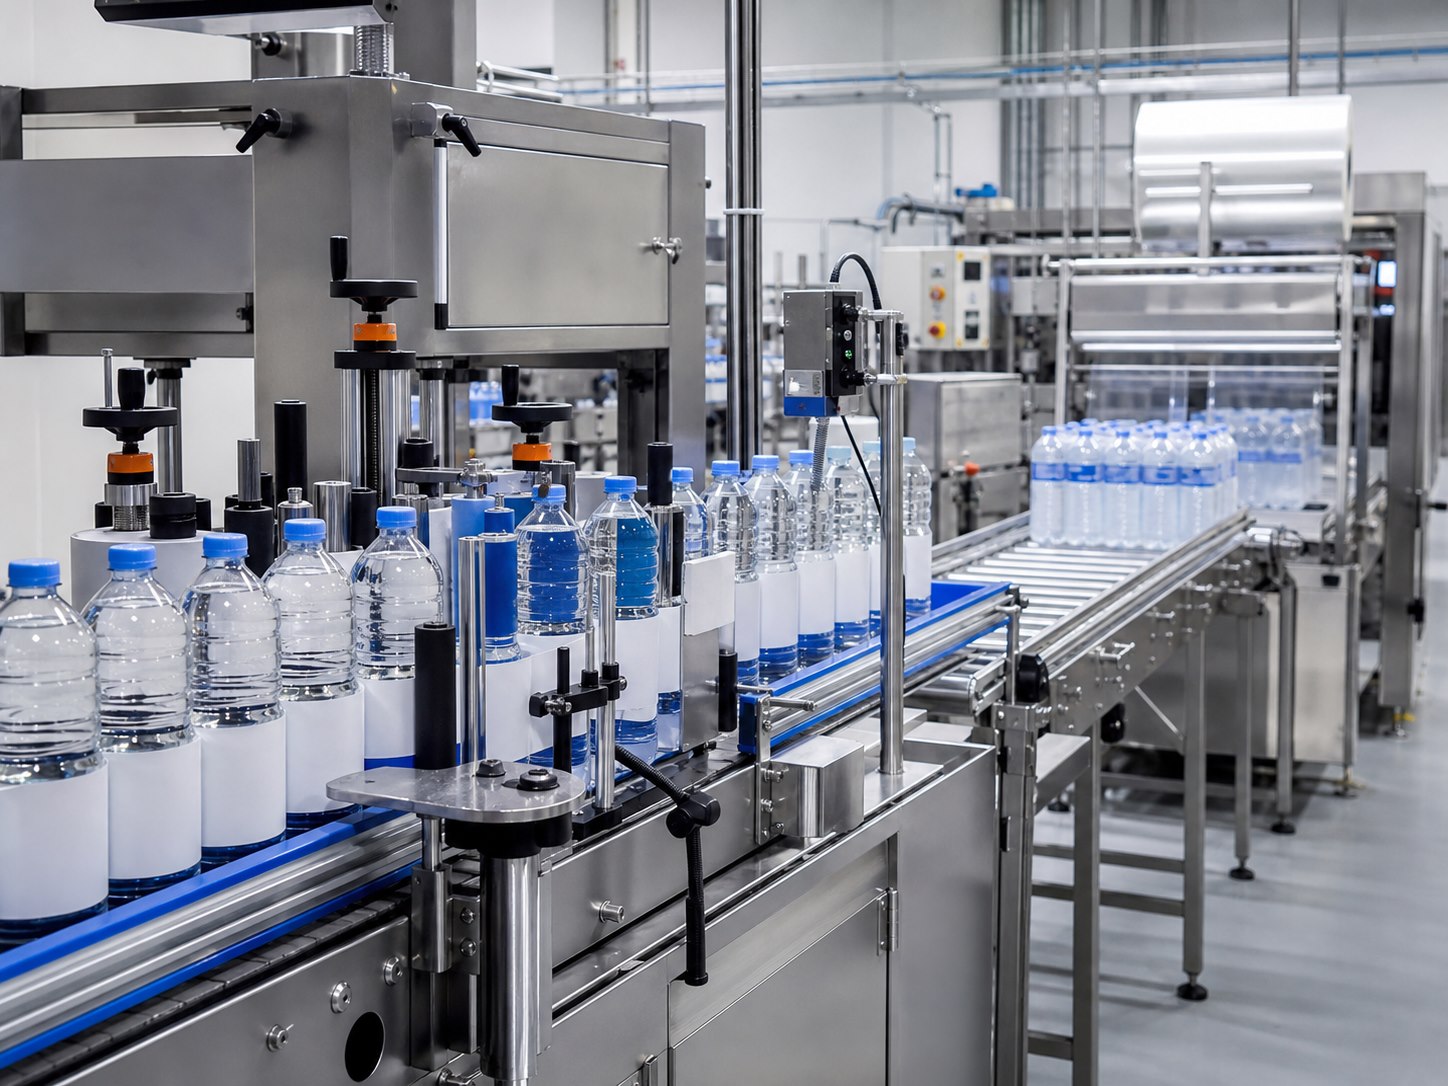
Downstream conveyors, labeling and packing can limit the real output if they are planned too late.
Lista de equipos
Use esta página para preparar un RFQ claro en lugar de comparar solo el precio principal de una máquina.
Dimensiones del taller, voltaje, aire, agua y drenaje afectan transportadores e instalación.
El plano, volumen y tipo de tapa definen piezas de cambio, guías, pinzas de enjuague y cabezales de tapado.
Confirme si necesita solo la llenadora o la línea completa para no omitir transportadores, etiquetado, codificado y empaque.
Termoencogible, caja o empaque manual puede limitar la producción real si no se planifica temprano.
Dimensiones del taller, voltaje, aire, agua y drenaje afectan transportadores e instalación.
Capacidades
El BPH objetivo y las horas diarias afectan el modelo de máquina, el buffer y la velocidad de empaque.
Una línea 5000BPH suele ser práctica para fábricas regionales que necesitan automatización estable sin una inversión industrial pesada.
Solicitar cotizaciónUna línea 10000BPH requiere mejor planificación de transportadores, etiquetado, empaque, aire, energía y espacio para mantener producción estable.
Solicitar cotizaciónTratamiento de agua → Soplado de botellas → Transportador aéreo → Enjuague → Llenado → Tapado → Etiquetado → Codificado → Empaque
Use esta página para preparar un RFQ claro en lugar de comparar solo el precio principal de una máquina.
| Dato | Valor para el comprador |
|---|---|
| Capacidad | El BPH objetivo y las horas diarias afectan el modelo de máquina, el buffer y la velocidad de empaque. |
| Botella y tapa | El plano, volumen y tipo de tapa definen piezas de cambio, guías, pinzas de enjuague y cabezales de tapado. |
| Alcance de la línea | Confirme si necesita solo la llenadora o la línea completa para no omitir transportadores, etiquetado, codificado y empaque. |
| Etiquetado | Etiqueta sleeve, OPP o autoadhesiva cambia la selección del equipo, velocidad y layout. |
| Empaque | Termoencogible, caja o empaque manual puede limitar la producción real si no se planifica temprano. |
| Layout y servicios | Dimensiones del taller, voltaje, aire, agua y drenaje afectan transportadores e instalación. |
Guías técnicas relacionadas
El número de válvulas debe elegirse con la botella de referencia, el ciclo de llenado, el paso del carrusel, la transferencia, la tapadora y la producción garantizada; no solo con el BPH anunciado.
Confirme dibujo y tolerancias del cuello PET, anillo de soporte, tapa, banda de seguridad, alimentación y aplicación. El diámetro de tapa por sí solo no aprueba la compatibilidad.
Dimensione cada buffer por la parada que debe absorber, el conteo útil, la relación de velocidades, la recuperación y la estabilidad de la botella; no por metros de transportador solamente.
Defina circuitos CIP, limpieza manual, superficies externas, productos químicos, utilidades, drenaje, registros y liberación sanitaria. La frase “CIP incluido” no define el alcance.
Defina cada defecto, punto de detección, formato, umbral, seguimiento de botella, rechazo confirmado y registro. Un sensor sin verificación de rechazo no completa el control.
Especifique arquitectura PLC/HMI, señales entre máquinas, control de velocidad, recetas, alarmas, datos, respaldos y acceso remoto. Una marca de PLC no define la integración.
Antes del tablero OEE, acuerde calendario productivo, velocidad de referencia por formato, estados, puntos de conteo, producto bueno y causas de parada. Conserve los eventos originales.
Seleccione el paletizado a partir del paquete terminado, paquetes por minuto, palé, patrón de capa, altura, envoltura y logística. El BPH de botellas por sí solo no dimensiona la celda.
Use un posicionador cuando compre botellas vacías a granel; evalúe alimentación directa por aire cuando sople botellas en planta. La decisión debe cubrir higiene, pulmón, mano de obra, plano y responsabilidad por falta de botellas.
Dimensione el transportador según cuello, estabilidad, recorrido, cambios de altura, higiene, zonas de aire y entrega al llenador. El número de ventiladores o metros no demuestra por sí solo un transporte fiable.
Proteja las botellas de polvo, plagas, olores, químicos, manipulación no controlada y almacenamiento excesivo. Los controles cambian entre botellas compradas, sopladas en planta o acumuladas temporalmente.
Especifique el recorrido de la tapa con muestras reales, orientación, velocidad sostenible, geometría del canal, higiene, nivel bajo y rechazo. El diámetro por sí solo no permite seleccionar el sistema.
Ajuste tanque de agua tratada, bomba, tubería higiénica y control de nivel a la demanda y al límite de limpieza. La estabilidad depende del sistema completo de alimentación.
Separe alimentación de agua, geometría de botella, estado de válvula, ajustes, velocidad, aire y método de medición. No cambie un ajuste por un síntoma visual sin documentar la causa.
Torque, fugas, tapas inclinadas y daños de banda son el resultado conjunto de cuello, lote de tapas, alimentación, cabezal, soporte, ajustes y método de prueba.
Seleccione por forma de botella, área decorada, material, velocidad sostenible, cambio, consumibles, servicios y presentación. El menor precio de máquina puede no dar el menor costo total.
Elija por contenido, sustrato, velocidad, ubicación, permanencia, contraste, consumibles, extracción, mantenimiento y verificación. Pruebe botella, tapa, etiqueta o película reales.
Seleccione por paquete terminado, paquetes/minuto, estabilidad, película, túnel, enfriamiento, transporte, cambio y prueba. Convierta BPH a cadencia real de paquetes.
La máquina debe corresponder a botella, tipo de caja, patrón, cadencia sostenible, calidad de cartón, cierre, cambio y paletizado. Primero defina el paquete comercial completo.
La interfaz incluye calidad, volumen útil, residencia, rango de bomba, tubería higiénica, instrumentos, control, limpieza y responsabilidad. Muéstrela en el P&ID y matriz de interfaces.
Separe aire de soplado, de máquina e instrumentos por presión, calidad y consumo. Prepare un perfil temporal con picos, simultaneidad, respaldo, secado, filtros, depósitos, red y medición.
Prepare una lista de cargas operativas y de arranque con tensión, frecuencia, fases, motores, calentadores, armónicos, protección, tierra, cortocircuito, reserva y alcance local. Sumar placas no basta.
La sala debe dirigir personas, materiales, aire, agua, residuos y limpieza para proteger botellas abiertas y zonas de producto. Verifique el concepto con normativa local y plan de calidad.
Planifique drenaje según fuentes de agua, limpieza, pendientes, canales, retorno, tráfico y zonas. El agua estancada y las salpicaduras no deben resolverse después de instalar.
El SAT confirma seguridad, servicios, interfaces, formatos, recetas, rendimiento, calidad, documentos y formación en condiciones reales después de instalar. No debe copiar el FAT sin considerar el sitio.
Planifique preformas/botellas, tapas, etiquetas, película/cajas, agua, químicos, lubricantes, repuestos y residuos para lavado, ajuste, formación, pruebas y aceptación. El material de serie debe llegar a tiempo.
El personal depende de tareas, automatización, formatos, logística, calidad, limpieza, mantenimiento y cobertura de descansos. Una sola cifra sin matriz de tareas no es fiable.
Reserve espacio, alturas de transportador, energía, servicios, I/O, datos, bases y logística para fases realistas. La flexibilidad ilimitada es cara; las interfaces definidas son verificables.
Comparar los rellenos rotativos y lineales por producción sostenible, rango de botellas, cambio, huella, acceso de limpieza e integración posterior. Un monobloque rotativo suele adaptarse a la producción automática continua de PET, mientras que una máquina lineal puede adaptarse a contenedores de menor potencia o inusuales.
Seleccione un principio de llenado de agua embotellada a partir del comportamiento del producto, rango de envases, método de precisión declarada, diseño de limpieza y necesidades de cambio. El llenado por gravedad y nivel es común en agua quieta, mientras que el control volumétrico puede considerarse cuando se debe medir el volumen entre formatos.
Un monobloque de relleno de agua 3 en 1 traslada botellas PET mediante enjuague, llenado con agua sin parar y tapado en carruseles sincronizados. Los compradores deben evaluar la transferencia de botellas, el número de válvulas, el manejo de tapas, los controles, el acceso a la sanidad y el formato de referencia detrás del BPH indicado.
Una línea clasificada para botellas de 500 ml puede producir menos botellas de 1,5 L por hora porque el tiempo de llenado, la estabilidad de la botella, el ciclo de soplado, el etiquetado y las cargas de empaquetado cambian. Solicita una salida específica por formato en lugar de asumir que se aplica un BPH a cada botella.
BPH de la placa describe una condición de máquina de referencia; la producción real vendible también refleja el suministro de botellas, cambios, paradas menores, pérdidas en etiquetado y embalaje, limpieza y restricciones aguas abajo. Planifica la capacidad de botellas buenas por turno y registra las suposiciones.
Planifica el cambio de botellas en toda la línea, no solo en el relleno. Los dibujos de botellas, piezas de cambio, recetas, materiales de etiqueta y embalaje, desaneamiento, comprobaciones de primera pieza y reinicio controlado determinan el tiempo real de inactividad entre SKUs.
Las botellas PET ligeras pueden deformarse, girarse, rasparse o caer cuando el flujo de aire, la presión de guía, el tiempo de transferencia y la contrapresión de la cinta no están ajustados a la botella aprobada. Valida la ruta completa desde el soplador o el alimentador hasta el empaquetado.
Igualar la capacidad del moldeador de soplado y del relleno según la salida sostenible específica de la botella, mezcla de formato, estrategia de buffer, recuperación tras paradas y apretones de manos de control. Dos máquinas con el mismo titular BPH pueden seguir privándose o bloqueándose mutuamente.
Dimensionar el sistema de aire de moldeo por soplado según el consumo de la máquina en cada formato de botella, la presión y calidad del aire requeridas, almacenamiento en el receptor, pérdidas en secadores y filtros, margen de fuga y demanda simultánea de la planta. La potencia del motor del compresor por sí sola no es un método de dimensionamiento.
Definir enfriamiento del soplador según carga térmica del molde, formato de botella, condiciones ambientales, temperaturas de suministro y retorno, calidad del agua, bombas y pérdidas en tuberías. Una capacidad genérica del enfriador sin condiciones de diseño no puede confirmar el rendimiento.
Especificar agua de enjuague de botellas según calidad aprobada, presión y flujo en la máquina, ruta de contacto, drenaje, límite de recirculación y lógica sin botella. El sistema de enjuague debe evaluarse con la botella real y el plan de higiene de la planta.
Gestionar válvulas de llenado mediante limpieza controlada, inspección, condición de sellos, comprobación de ruta de ventilación, verificación del ensamblaje y registros de rendimiento por cada cabezal. Reemplazar piezas según evidencia y límites de mantenimiento aprobados, no por conjeturas.
Solucionar fallos sin botella ni llenado separando la detección de botellas, el tiempo, la posición del codificador, la actuación de válvulas, el cableado, la lógica del PLC y la transferencia mecánica. Utilizar procedimientos de diagnóstico seguros y preservar el programa de control aprobado.
Diagnosticar tapas faltantes y torcidas mediante almacenamiento de tapas, orientación del clasificador, entrega por conducto, presentación de la botella, recogida, estado de la cabeza de tapa y detección de rechazos. Registrar dónde aparece el defecto por primera vez antes de ajustar el par.
Investigar la fuga de agua embotellada separando daños en el cuello de botella, variación dimensional del tapón, contaminación, alineación de aplicación, método de par, comportamiento de la banda manipuladora y manejo tras el tapado. El par por sí solo no describe el rendimiento del cierre.
Localiza los atascos de las botellas de PET mapeando la primera perturbación, el formato de la botella, la geometría de la guía, las transiciones de velocidad, la presión de acumulación, el estado de lubricación, los sensores y las transferencias de máquinas. Eliminar el último amontoado no elimina la causa inicial.
Solucionar las arrugas de etiquetas por tecnología de etiquetas, geometría y humedad de la botella, dimensiones del material, tiempo de aplicación, ajustes de calor o adhesivos, estabilidad de la cinta transportadora y variación del material entrante. Defina el defecto antes de cambiar varios ajustes a la vez
Resuelve películas sueltas, agujeros, botellas deformadas y paquetes inestables comprobando el patrón del paquete, la especificación de la película, la calidad del sello, el perfil del túnel, la velocidad de la cinta transportadora, la refrigeración y la temperatura de la botella. Un túnel más caliente no es una corrección universal.
Elaborar un plan de rechazo y calidad que identifique categorías de defectos, puntos de inspección, métodos de muestreo, verificación automática de rechazos, propiedad de los datos y disparadores de acciones correctivas. Un porcentaje total de rechazo no puede revelar el proceso responsable.
Crear mantenimiento preventivo a partir de manuales del proveedor, horas de operación, criticidad de la máquina, necesidades de saneamiento, condición observada y ventanas de producción. El plan debe nombrar la tarea, método seguro, frecuencia, repuestos, competencia y evidencia de liberación.
Una especificación de requisitos del usuario convierte el plan de negocios en un resumen controlado de la línea que abarca productos, formatos, producción, alcance, utilidades, seguridad, documentos y aceptación. Emitir una revisión a cada postor para que las propuestas puedan compararse en la misma base.
La base de diseño registra las suposiciones detrás de la capacidad, manejo de botellas, tratamiento, embalaje, utilidades y disposición. Mantener visibles esas suposiciones evita que una cotización parezca completa mientras interfaces importantes permanecen indefinidas.
Una matriz de interfaz identifica cada transferencia mecánica, eléctrica, de control, de proceso y de responsabilidad entre máquinas y partes. Los compradores pueden usarla para detectar transportadores, señales, utilidades, protecciones y trabajos en sitio faltantes antes de firmar el pedido.
Una matriz SKU conecta cada botella, tapón, etiqueta y paquete de venta con las herramientas, recetas, resultados y estado de prueba requeridos. Evita que la vaga expresión 'múltiples tamaños de botella' oculte piezas no citadas o combinaciones no verificadas.
La ficha técnica de la botella proporciona a los proveedores la geometría y las muestras físicas necesarias para diseñar el manejo del cuello, cambiar piezas, guías e inspección. El volumen por sí solo no es suficiente para confirmar que una botella PET funcionará de forma fiable a través de toda la línea.
Una hoja técnica de tapa debe definir la geometría del cierre, el material, la banda de manipulación, el método de aplicación, el almacenamiento y las comprobaciones de calidad. La tapa, el cuello de botella, el clasificador, la tolva y la cabeza de tapado deben evaluarse como un solo sistema de cierre.
La especificación de etiqueta combina el arte, dimensiones, sustrato, dirección de impresión, registro, empalme, rollo y condiciones de aplicación. Proporciona al proveedor de etiquetador una base material comprobable en lugar de solo un PDF visual.
La película retráctil debe especificarse en función del patrón de empaque, estabilidad de la botella, sellado y comportamiento de túnel, no solo del ancho de la película. Registrar las condiciones de la película, el empaquetado y la prueba para que el ahorro de material no provoque sellos abiertos, botellas deformadas o cargas inestables.
El rendimiento de la caja depende de la placa, dimensiones, líneas de rayado, impresión, cierre, patrón de botella y humedad de la planta. Una especificación controlada de caja en blanco y montada permite al proveedor del empaquetador probar la formación, carga, cierre y manipulación de cajas terminadas.
La especificación del palé conecta las dimensiones del paquete terminado con el tamaño del palé, el patrón de carga, el soporte de la capa, el envoltorio elástico, los límites del almacén y el transporte. Es necesaria para un diseño fiable de paletizadores y transportadores incluso cuando el paletizado es manual al arrancar.
Una prueba de rendimiento sostenida mide la salida aceptada, las paradas, los rechazos, los materiales y las utilidades durante un periodo acordado utilizando formatos aprobados. Debe definir exclusiones y volver a probar las reglas antes de la ejecución, no después de que se conozcan los resultados.
Una lista de verificación controla los elementos incompletos, defectuosos o no verificados después de la inspección y la puesta en marcha. Cada elemento necesita impacto, responsable, etapa de vencimiento y evidencia objetiva de cierre para que la aprobación del envío o de la producción no elimine las obligaciones restantes.
El registro de documentos identifica cada manual, dibujo, lista, certificado solicitado por contrato, copia de respaldo y registro de capacitación con su revisión y estado de entrega. Permite a la planta verificar que la información utilizable llegue antes de que el personal que construyó la línea abandone el sitio.
Una entrega de controles debe definir qué respaldos de PLC, HMI, variador, robot y recetas se suministran, cómo se restauran y quién puede acceder a ellos. Un archivo copiado una vez no es un plan de recuperación a menos que se verifique su identidad y método de restauración.
Aceptación de formación vincula cada rol con las tareas que debe realizar de forma segura y consistente, y luego registra pruebas supervisadas de práctica y competencia. La asistencia por sí sola no demuestra que los operadores puedan iniciar, ejecutar, cambiar, limpiar y recuperar la línea.
Una inspección previa al arranque confirma que la línea, los servicios, los materiales, los guardas, el estado de saneamiento y las comprobaciones de calidad están listos antes de que las botellas entren en producción. La lista de verificación debe indicar la autorización de liberación y detener el arranque cuando no se cumpla una condición crítica.
Una secuencia de arranque controlada gestiona utilidades y máquinas desde el tratamiento y suministro de botellas hasta el empaque, limitando material inestable y pérdida de calidad. Define quién libera la primera producción y cómo responde la línea cuando una estación aguas arriba o abajo no está lista.
El procedimiento de apagado controla las botellas y materiales restantes, detiene las máquinas en una secuencia segura y libera la línea para limpieza o mantenimiento. Debe diferenciar paradas cortas, limpieza de fin de turno, cambio de formato y apagado prolongado.
La autorización de línea elimina o contabiliza el SKU anterior, etiquetas, códigos y empaques antes de la siguiente corrida. Reduce materiales mezclados y presentación incorrecta combinando inspección física, conciliación de contadores y liberación firmada.
La aprobación de la primera pieza verifica la nueva botella, tapón, etiqueta, código y paquete tras el cambio antes de la producción sin restricciones. Debe usar una regla definida de muestra y retención para que la recuperación rápida no supere la calidad de liberación.
Un plan de muestreo de volumen de relleno define dónde, cuándo y cómo se comprueban las botellas terminadas, de modo que se detectan patrones de subllenado, sobrellenado y posición de válvulas antes de que se publique una tirada larga. Vincula la frecuencia de muestras con el arranque, el cambio, los cambios de velocidad y tendencias anormales en lugar de depender de comprobaciones visuales ocasionales.
Un plan de muestreo tap-par verifica que la aplicación de cierre se mantenga estable en cabezas de tapado, lotes de botellas y tapones, y velocidades de funcionamiento. El plan útil separa las comprobaciones de aplicación de las tendencias de retirada-par y define la acción cuando una cabeza o lote de material comienza a desviarse.
Un plan de prueba de fugas de botella identifica fallos causados por la botella, el acabado del cuello, la aplicación del cierre o el manejo posterior. Define muestras representativas y condiciones de prueba controladas para que una botella húmeda, una fuga de sellado lento y un paquete dañado no se traten como el mismo defecto.
Un plan de inspección de etiquetas y códigos controla la identidad del producto, la ilustración, la ubicación y la información de fecha o lote desde la aprobación de la primera pieza hasta la producción en la producción. Combina la conciliación de materiales con comprobaciones visibles y legibles por máquina para que se contenga rápidamente una presentación incorrecta.
Una prueba de desafío del dispositivo de rechazo demuestra que una botella no conforme detectada se retira físicamente y se contabiliza a la velocidad de producción. La prueba cubre detección, seguimiento, rechazo, confirmación y control del contenedor de rechazo en lugar de verificar solo que se encienda una luz del sensor.
Un informe de turno de producción convierte contadores, tiempo de inactividad, pérdidas de calidad y uso de material en un registro trazable de producción vendible. Proporciona al siguiente turno y a la gerencia una vista consistente de las restricciones de la línea en lugar de un solo recuento de botellas.
Una lista controlada de códigos de razón en tiempo de inactividad hace que las pérdidas de producción sean comparables entre operadores, turnos y meses. La estructura del código debe distinguir la estación que se detuvo de la causa subyacente y preservar suficiente detalle para la acción sin crear cientos de opciones inutilizables.
El seguimiento de materiales de embalaje concilia botellas o preformas, tapones, etiquetas, tinta, película, cartones y palés emitidos con una buena producción terminada. Expone el desperdicio inicial, pérdidas crónicas de máquinas y discrepancias de inventario, manteniendo diferentes SKUs y lotes de materiales rastreables.
Un balance hídrico compara el agua fuente, la producción de agua tratada, el uso del proceso, la entrada de relleno, el producto vendible y el drenaje. Ayuda a los compradores a dimensionar correctamente el tratamiento y el almacenamiento, y ofrece a los operadores un método práctico para separar el uso esperado de enjuague o limpieza de fugas y pérdidas evitables.
Un plan de medición de servicios define cómo se mide la electricidad, el aire a baja presión, el aire soplado a alta presión, el agua refrigerada y el agua de proceso por área o por máquina principal. La línea base resultante respalda la comparación de equipos, el diagnóstico de fallas y la expansión de capacidad sin inventar una cifra de consumo universal.
Un programa de lubricación traduce los manuales del proveedor en tareas específicas para la planta en rodamientos, cajas de engranajes, cadenas, guías y sistemas centralizados. Controla el tipo de lubricante, cantidad, intervalo y precauciones en áreas de alimentos para que el trabajo omitido y la sobre-lubricación sean visibles.
La clasificación de repuestos críticos prioriza las piezas según la consecuencia en la producción, la probabilidad de falla, el tiempo de entrega del proveedor, las alternativas de reparación y la redundancia instalada. Ayuda a los compradores a distinguir entre repuestos de puesta en marcha, consumibles rutinarios y stock de cobertura de riesgo real, en lugar de comprar una lista larga e indiferenciada.
Una lista de repuestos eléctricos captura las marcas, modelos y calificaciones exactas instaladas, dependencias de firmware o configuración y procedimientos de reemplazo para controles y componentes de energía. Evita que se ordene un repuesto genérico cuando el ajuste físico, la comunicación o los parámetros almacenados son igualmente importantes.
El mantenimiento de sensores y fotoojos controla limpieza, alineación, montaje, ajustes de enseñanza y condición del cable en los puntos de detección de botellas, tapones, etiquetas, paquetes y cintas transportadoras. Un registro basado en etiquetas hace trazables los disparos falsos intermitentes y conserva los ajustes tras el reemplazo.
cierre de mantenimiento demuestra lo que se encontró, cambió y probó antes de que el equipo vuelva a la producción. Conecta piezas reemplazadas, ajustes, copias de seguridad de software, restauración de seguridad y comprobaciones de calidad posteriores al mantenimiento para que las reparaciones temporales no desaparezcan en un estado ambiguo de finalización.
La configuración de raíl guía debe estabilizar las botellas sin apretar etiquetas, deformar el PET ligero ni provocar cambios bruscos de ancho. Una configuración repetible registra la altura, anchura y geometría de transición del raíl por SKU para que los operadores puedan recuperar un formato probado tras el cambio.
solución de problemas por volcado de botellas de PET comienza localizando la primera transferencia inestable y luego comparando la geometría de la botella, la configuración de la guía, el comportamiento de la cinta y las condiciones de acumulación. El método evita culpar a un accidente acumulado aguas abajo cuando la perturbación inicial ocurrió varios transportadores antes.
la sincronización Starwheel alinea la transferencia de botellas entre los mecanismos de entrada, enjuagar, llenado, tapa y descarga. El diagnóstico debe distinguir el error de tiempo de piezas de cambio incorrectas, posición de guía, variación de botella, juego de accionamiento o lógica del sensor antes de realizar cualquier ajuste de fase.
solución de problemas de presión del transportador de aire examina el estado del soplador, la carga del filtro, las fugas en el conducto, el equilibrio de ranura o persiana y la guía del cuello de botella juntos. Una lectura de presión en el soplador por sí sola no puede demostrar que el flujo de aire utilizable alcance la transferencia o la sección final más difícil.
Los atascos del paracaídas pueden originarse en variaciones de condensadores, orientación del clasificador, geometría del conducto, contaminación, estática, asistencia de aire o demanda de tapador. Una comprobación estructurada sigue a los condensadores desde la tolva hasta la aplicación y registra la primera pérdida de orientación estable en lugar de eliminar repetidamente el bloqueo final.
Una guía de piezas de desgaste para válvulas de llenado vincula los seles, muelles, diafragmas, elementos de ventilación y componentes de contacto con el producto con síntomas específicos e intervalos de mantenimiento. El diseño exacto de válvulas y la documentación del proveedor controlan la lista final de piezas, mientras que los registros de línea determinan qué artículos merecen tener kits en stock.
mantenimiento de la cabeza de tapa controla el estado del mandril o del agarre, el movimiento axial, los rodamientos, los muelles, los elementos de par del embrague o magnéticos y la altura de los ajustes. Los registros cabeza por cabeza hacen que los tapones torcidos, el par variable de extracción y las fugas de sello sean rastreables a equipos o materiales.
Los fallos en el registro de la etiqueta pueden deberse al sensor de marca, la tensión de la banda, rodillos deslizantes, variaciones en la marca de impresión, ajustes de la receta o sincronización del producto. El diagnóstico preserva la configuración aprobada del sensor y separa el desplazamiento repetible de la deriva aleatoria antes de los ajustes mecánicos o electrónicos.
La resolución de problemas de calidad de impresión por inyección de tinta separa la configuración del mensaje, el estado de la cabeza de impresión, el sistema de tinta, la detección de botellas y la humedad o movimiento superficial. Una muestra controlada evita que la limpieza repetida oculte una distancia incorrecta, disparador, viscosidad o problemas de manipulación del producto.
La solución de problemas por túnel de contracción compara la temperatura de zona, el flujo de aire, la velocidad de la cinta transportadora, la especificación de la película y la geometría del empaque. El perfil térmico útil produce paquetes estables sin botellas deformadas, película quemada, juntas abiertas ni consumo excesivo de energía durante el arranque y la producción constante.
gestión de recetas HMI controla la configuración de la máquina por formato aprobado de botella y envase, evitando cambios no documentados del operador. Un sistema de recetas útil distingue los parámetros del producto de los valores de servicio protegidos y preserva la versión, acceso y respaldo de la evidencia.
La racionalización de alarmas otorga a cada alarma PLC significativa una causa clara, respuesta del operador, prioridad y condición de reinicio. Reduce las alarmas molestas repetidas y evita que una larga lista de alarmas oculte el primer evento que realmente detuvo la línea de agua embotellada.
Una matriz de bloqueo y señalización define cómo el tratamiento, soplador, monobloque, transportadores, etiquetador y empaquetador intercambian estados de listo, de funcionar, fallo, de carente y bloqueado. Es una herramienta de adquisición y puesta en marcha para evitar brechas en la interfaz entre máquinas suministradas por separado.
La reconciliación de contadores explica las diferencias entre los conteos de botellas, llenos, tapados, etiquetados, rechazados, envasados y en almacén. Requiere ubicaciones definidas de contadores y reglas de reinicio para que los informes de producción no comparen mediciones superpuestas o con diferentes tiempos.
Preparación de soporte remoto define el acceso controlado del proveedor a PLC de línea, HMI y sistemas de unidades sin dejar conexiones permanentemente no gestionadas. El proyecto debe acordar la propiedad, autorización, copias de seguridad, registro y recuperación antes de que un fallo de producción genere presión para un atajo inseguro.
Ventilación de la sala de relleno debe gestionar el calor, la humedad, la condensación, la contaminación en el aire y las relaciones de presión alrededor del enjuague, llenado y tapa. La base del diseño utiliza las cargas reales de la habitación, el clima y las prácticas de saneamiento, en lugar de asignar un único valor universal de temperatura o cambio de aire.
Planificación de lavado empareja el método real de limpieza con carcasas eléctricas, motores, sensores, conectores y entradas de cable. Un código IP por sí solo no autoriza limpieza a alta presión o productos químicos sin restricciones, por lo que el proveedor y el comprador deben acordar zonas protegidas, métodos y tareas de inspección.
Planificación de aguas residuales inventarios, rechazo de tratamiento, enjuague de botellas, limpieza, retrolavado, desagües y purga de servicios públicos según el flujo, el tiempo y la composición. Evita que la capacidad de drenaje y tratamiento del suelo se ajuste únicamente al consumo medio de agua de producción.
La planificación de la autorización de mantenimiento reserva un espacio seguro para abrir protectores y paneles, retirar ruedas o motores en forma de estrella, válvulas de servicio, recorrer equipos de elevación y alcanzar las instalaciones. Debe revisarse con envolturas reales de servicio de la máquina antes de que las cintas transportadoras y las paredes hagan el trabajo rutinario lento o inseguro.
Control de almacenamiento de piezas de repuesto preserva la identidad, el estado y la disponibilidad desde la recepción hasta la emisión y devolución. Separa piezas limpias de cambio, elastómeros de vida útil, electrónica, lubricantes y conjuntos reparables para que la cantidad de inventario no oculte el stock inutilizable.
Convertir las previsiones de botellas vendibles en un requisito de velocidad de línea según el formato de la botella, el tiempo de producción disponible, las paradas planificadas y la eficiencia realista. Esto evita que una previsión de demanda se empareje directamente con la BPH de la marca nominal.
Un plan de botellas por turno traduce la velocidad horaria en un compromiso de producción tras pausas, sanidad, cambios, paradas menores y pausas de calidad. Utilízalo para dimensionar turnos y hacer inventario sin tratar cada minuto programado como tiempo de producción.
Una línea que funcione a una velocidad en botellas de 500 ml puede no alcanzar la misma velocidad en botellas de 1,5 L o de gran formato. Compara la salida por formato aprobado, estabilidad de transferencia, tiempo de llenado, manejo de tapas, etiquetado y límites de empaquetado.
Cambios frecuentes de botella, tapa, etiqueta o paquete reducen la producción vendible incluso cuando el relleno es lo suficientemente rápido. Frecuencia de cambio de modelo y tiempo de inactividad interno antes de decidir cuánta reserva de capacidad de línea es necesaria.
La demanda estacional de agua puede justificar inventario, turnos extra, desabotellamiento o un módulo futuro en lugar de sobredimensionar inmediatamente todas las máquinas. Compara escenarios antes de congelar la configuración inicial de la línea.
El tratamiento del agua debe seleccionarse a partir de un análisis representativo de agua cruda y la definición del producto previsto, no de una lista estándar de equipos. La RFQ debe mostrar qué resultados impulsan la filtración, las membranas, la desinfección y el seguimiento.
La recuperación por ósmosis inversa afecta a la demanda de agua cruda, el flujo de residuos, la carga de pretratamiento, el almacenamiento y la planificación de aguas residuales. Utilice un balance de masa del proyecto en lugar de asumir un porcentaje universal de recuperación.
El depósito de agua tratada debe amortiguar el tratamiento y el llenado sin crear un tiempo de residencia excesivo, riesgos de higiene o suministro inestable de relleno. Midalízalo a partir de perfiles de producción y saneamiento en lugar de un simple múltiplo de la producción por hora.
El deber de ozono depende de los requisitos del producto, la demanda de agua, la disposición de contacto, la demanda de ozono y el monitoreo residual validado. La interfaz de la línea de llenado debe definir tanto la intención del proceso como los controles de operación segura.
El equipo de tratamiento final debe entregar la condición de agua requerida en el llenador a través de una ruta higiénica, monitoreada y drenable. Una lista de componentes está incompleta sin presión, flujo, derivación y lógica de saneamiento.
Los cambios de reducción de peso de preformas y botellas afectan la carga superior, distribución de pared, estabilidad de la base y comportamiento del transportador. Valide la botella como un sistema completo de soplado, llenado, tapado, etiquetado y empaque.
La producción del moldeador depende del recuento de cavidades, el comportamiento del ciclo, el diseño de la botella, las pérdidas por calentamiento, refrigeración y rechazo. Ajusta botellas sostenidas y buenas con la demanda de relleno en lugar de multiplicar las caries por una tasa de ciclo ideal.
El aire soplado a alta presión puede convertirse en la mayor restricción de servicios en una planta de agua PET. El diseño debe distinguir el uso medio, la demanda máxima, la recuperación, las fugas y los servicios de baja presión.
Las botellas recién sopladas pueden necesitar suficiente refrigeración y transporte estable antes de entrar en el relleno o etiquetador. La temperatura y deformación descontroladas pueden manifestarse como problemas de transferencia, nivel de llenado o etiquetado.
Un ventilador y un relleno conectados directamente necesitan velocidad coordinada, lógica carente y bloqueada, búfer utilizable y comportamiento de reinicio. La coincidencia de placa con nombre por sí sola no evita paradas repetidas ni desperdicio de botellas.
El rendimiento del enjuaguador depende de la alineación de la tobera, el estado del agua, el patrón de contacto, la inversión de la botella y el drenaje antes de llenar. Especifica una prueba observable en lugar de fiarte solo del tamaño de la rueda de enjuague.
La recuperación del agua con enjuague puede reducir el consumo, pero puede cambiar los controles de higiene, la filtración, la calidad de la residencia del tanque y la descarga. Evalúa el circuito completo y los requisitos locales antes de incluir la reutilización.
El suministro inestable del producto o el control de la taza de llenado pueden generar niveles variables de llenado, falta de válvulas y pérdidas repetidas de stop-arranque. Revise la bomba de agua tratada, el tanque, las válvulas y los controles del llenador como un solo sistema hidráulico.
El recuento de válvulas por sí solo no demuestra la salida de línea porque el pitch, la velocidad de rotación, el tiempo de llenado, la transferencia de botella y el margen de operación también importan. Compara el cálculo del proveedor con la botella aprobada y la prueba sostenida.
Salpicaduras, goteos y presentación inestable del llenado pueden deberse al suministro del producto, la geometría de la botella, el estado de la válvula, la ventilación, la velocidad o el tiempo de transferencia. Diagnostica la ubicación y el estado de funcionamiento antes de ajustar varios ajustes.
El cuello de botella, la tapa, la banda de manipulación, el clasificador de tapas y la cabeza de tapa forman un solo sistema de cierre. Un diámetro nominal no es suficiente para confirmar el rendimiento de alimentación, aplicación, retirada y fugas.
Una ventana de par utilizable conecta el rendimiento de cierre con el método aprobado de botella, tapa, estado de cabeza y medición. Evita copiar un valor de un sistema de cierre no relacionado.
El clasificador de condensadores debe entregar condensadores correctamente orientados a demanda sostenida con margen de recuperación y rechazos controlados. La capacidad a granel o el tamaño del elevador por sí solos no demuestran un suministro estable de condensador.
Integridad de la banda de manipulación debe comprobarse como un atributo definido del envase, no solo cuando los consumidores reportan un problema. El plan debe vincular material, tapas y pruebas de inspección.
Un nuevo proveedor de tapas o cuellos de botella puede cambiar dimensiones, comportamiento de la resina, alimentación, par y fuga incluso cuando la especificación nominal no ha cambiado. Utiliza una revisión controlada de impacto en la línea antes de la liberación.
La inspección de botellas vacías debe centrarse en defectos que puedan afectar a la higiene, al llenado, al tapado o a la presentación y que los sensores seleccionados puedan detectar de forma realista. Define el método de rechazo y verificación con botellas reales.
inspección a nivel de llenado debe coincidir con la geometría de la botella, la posición de la etiqueta, el comportamiento del producto y el umbral de defecto requerido. Debe soportar el control de procesos sin sustituir el mantenimiento del relleno.
inspección de condensadores debe distinguir cierres faltantes, altos, inclinados, dañados o de otro modo inaceptables y rechazarlos de forma fiable a velocidad de línea. La trayectoria de rechazo y la reconciliación de contraataques importan tanto como el sensor.
La inspección visual solo puede comprobar la presencia de la etiqueta, la posición y los atributos seleccionados del código cuando se controlan el arte, el contraste, la presentación de la botella y las reglas de decisión. Define qué verificará y qué no.
Un sistema de inspección queda incompleto si no se confirman las botellas rechazadas y los contadores no pueden explicar su destino. Reconciliar las decisiones de inspección, los rechazos físicos y la salida posterior.
Un túnel de manga debe coincidir con el material de la etiqueta, la geometría de la botella, la velocidad de la línea y las condiciones disponibles de vapor o aire caliente. Elíjalo a partir de un perfil de retracción validado en lugar de solo la longitud del túnel.
etiquetado con alimentación en rollo de OPP depende de las propiedades de la película, el corte, la transferencia y la aplicación controlada de la pintura termofusible. La temperatura del adhesivo por sí sola no puede explicar el levantamiento de la etiqueta, el encordado o la contaminación de la botella.
El etiquetado autoadhesivo estable requiere un trayecto de banda controlado, tensión, geometría de pelaje, detección de registro y presentación de la botella. La resolución de problemas debe separar el material, desenrollar, detectar sensores y causas de aplicación.
La fecha o el código de lote deben tener un contenido, ubicación, contraste y método de verificación controlados, compatibles con la botella, etiqueta o paquete. Un requisito genérico de imprimir un código no es comprobable.
La confiabilidad del codificador depende de fluidos aprobados, almacenamiento, ventilación, polvo y temperatura, así como de la configuración de la impresora. Incluir consumibles y condiciones de servicio en el plan de línea completa.
El conteo y arreglo del paquete afectan la mecánica del empaquetador, uso de film, enfriamiento, opciones de asa, estabilidad del pallet y manejo en el mercado. Aprobar el paquete terminado como un sistema de empaque.
El consumo de película debe estimarse a partir de las dimensiones aprobadas de la web, el paso del paquete, el recorte o solapamiento, los desperdicios de arranque, los cambios de carrete y los rechazos de calidad. Una cifra de peso por paquete debe indicar su base material.
La capacidad del empaquetador de cartones depende de las botellas por caja, las líneas de entrada, el ciclo de montaje o sellado, la recuperación y la calidad de la caja. Convierta la producción de botellas en cajas por minuto antes de comparar las máquinas.
El patrón del palet, el número de capas, la capa intermedia, el envoltorio elástico y la resistencia de la botella o el paquete determinan la estabilidad de la carga terminada. Aprueba la carga para las condiciones reales de manipulación y distribución.
Los paquetes terminados necesitan suficiente acumulación controlada para absorber interrupciones cortas del paletizador, envolvedora o almacén sin aplastar o desestabilizar los paquetes. La longitud por sí sola no define el amortiguador utilizable.
Las velocidades de la cinta deben crear separación y recuperación controladas sin inestabilidad de botellas, rozaduras o presión excesiva. Establecer relaciones según la función de transferencia y el formato aprobado en lugar de un porcentaje global de la planta.
El tiempo de amortiguamiento debe calcularse en botellas o paquetes utilizables a los espaciamientos reales y límites de control. La capacidad nominal de la cinta puede exagerar cuánto tiempo continuará la línea durante una parada.
La presión excesiva de acumulación puede deformar botellas de PET ligeras, dañar las etiquetas y crear reinicios inestables. El método de control debe ajustar la resistencia de la botella, la superficie del transportador, las guías y la zonificación.
La lubricación de las cintas transportadoras afecta a la fricción, la higiene, el uso de agua, el drenaje, la calidad del embalaje y el mantenimiento. Selecciona y valida el método para los materiales reales de las cintas transportadoras, botellas y condiciones de plantas.
La mayoría de los atascos de botellas y paquetes comienzan en transferencias entre transportadoras o máquinas. Revisa la elevación, la separación, el soporte, la velocidad, las guías y el tiempo en cada entrega utilizando los formatos aprobados.
La carga eléctrica conectada, la demanda de operación esperada y la demanda máxima de arranque son diferentes valores de planificación. Solicite los tres para que la distribución del sitio no esté subdimensionada ni basada en un total inexplicado.
Un receptor de aire debe soportar la estabilidad de presión y cambios de demanda cortos sin ocultar un compresor subdimensionado o una distribución deficiente. Dimensionarlo y ubicarlo a partir del perfil de demanda y la banda de presión permitida.
La calidad del aire de instrumentación y máquinas puede afectar válvulas, cilindros, áreas de producto y vida útil del mantenimiento. Definir presión, sequedad, aceite y requisitos de filtración en el punto de uso.
La carga del enfriador debe incluir el equipo y las condiciones ambientales realmente conectadas al sistema. Una sola cifra nominal de refrigeración es incompleta sin temperaturas, flujo y suposiciones de carga simultánea.
Una interrupción de servicios puede dejar botellas, agua, tapas, etiquetas y paquetes en estados inseguros o desconocidos. Defina qué se detiene, qué permanece energizado y cómo se limpia y libera la línea antes del reinicio.
El flujo de aire en la sala de relleno debe apoyar la estrategia de higiene de la planta sin crear condensación, corrientes de aire descontroladas ni problemas de mantenimiento. Define el uso de la habitación, los límites y la monitorización con especialistas locales cualificados.
Los suelos y desagües deben eliminar el agua limpia y procesar sin que se acumule en torno a las patas de la máquina, cables o rutas de productos. Coordina los puntos finales de drenaje con la disposición real del equipo.
Los productos de limpieza, fluidos codificadores, lubricantes y productos de mantenimiento requieren almacenamiento y manipulación controlados alejados del producto y el embalaje. El diseño de la sala debe ajustarse a los productos químicos reales y a los requisitos locales de seguridad.
Las personas, los recipientes vacíos, tapones, etiquetas, películas, cartones, residuos y productos terminados deben moverse sin cruzar innecesariamente las rutas de relleno limpias. Calcula estos flujos antes de que se congelen las posiciones del equipo.
Motores, cajas de cambios, bombas, moldes, piezas de relleno y conjuntos de embalaje pueden necesitar espacio seguro para retirar y soporte de elevación. Revisa las envolturas de servicio antes de que paredes, conductos y máquinas adyacentes las bloqueen.
Un FAT necesita suficientes botellas, tapones, etiquetas, películas, cartones y consumibles aprobados para cubrir la instalación, pruebas, rechazos y un funcionamiento sostenido. Un material con poca oferta puede hacer imposible la prueba de aceptación planificada.
Una demostración corta de la máquina no es lo mismo que un FAT de línea completa sostenido. Definir de antemano el formato de referencia, velocidad, duración, paradas permitidas, mediciones e interfaces del sitio no probadas.
La aceptación en sitio debe confirmar que los servicios de energía, aire, agua, enfriamiento, drenaje y condiciones ambientales se mantienen dentro de los requisitos del proveedor durante la producción real. Las fallas de la máquina no pueden juzgarse de manera justa sin esta evidencia de servicios.
Una garantía de rendimiento necesita tiempo programado definido, tiempo excluido, salida buena, rechazos, materiales de referencia y fuentes de medición. De lo contrario, proveedores y compradores pueden calcular resultados diferentes de la misma corrida.
Una ejecución de confiabilidad debe distinguir fallas de equipo, problemas de material, interrupciones de servicios públicos, acciones planificadas y paradas causadas por el comprador. Un total de inactividad inexplicada no puede guiar la aceptación o mejora.
Una matriz de ofertas debe comparar equipo, interfaces, base de rendimiento, documentos, servicios, exclusiones y evidencia de aceptación, no solo el precio total. Normalice las respuestas del proveedor contra una RFQ controlada.
Exclusiones, calificaciones y desviaciones pueden cambiar el alcance utilizable del proyecto más que un precio de equipo principal. Requerir un calendario consolidado en lugar de buscar en las notas al pie de la propuesta.
El Incoterm seleccionado por sí solo no define desmontaje, preservación, embalaje para exportación, traslados internos, descarga, almacenamiento o instalación. Escribir el límite físico y documental para el envío real.
Los hitos de pago deben estar vinculados a entregables claros y evidencia en lugar de porcentajes vagos de finalización. Alinear el desembolso comercial con planos aprobados, fabricación, FAT, envío y estado de entrega.
La efectividad de la garantía depende de la fecha de inicio, el equipo cubierto, las condiciones de funcionamiento, el proceso de respuesta, la mano de obra y los desplazamientos, los consumibles excluidos y la disponibilidad de piezas de repuesto. Resuelve estos puntos antes del envío.
Las cimentaciones y suelos de máquinas deben soportar las cargas reales, el método de nivelación, los anclajes, los desagües y el acceso de mantenimiento. Coordina los planos de instalación del proveedor con el diseño civil local cualificado.
El cableado de campo y la puesta a tierra pueden generar problemas de seguridad, fiabilidad y ruido cuando no se controlan el enrutamiento, la segregación, la protección y las terminaciones. Inspecciona el sistema instalado en comparación con documentos eléctricos aprobados.
La tubería de producto-agua nueva o modificada puede contener residuos de fabricación, restos o ramales estancados. Definir inspección, flushing, limpieza, muestreo y liberación antes de que suministre al llenador.
Grandes máquinas de llenado y envasado necesitan una ruta desde el vehículo o contenedor hasta la posición final con pesos, aperturas, capacidad del piso y equipo de elevación verificados. Planificar esto antes del envío.
La puesta en marcha puede detenerse cuando lubricantes, filtros, químicos, fluidos de codificador, etiquetas, film, tapas o herramientas básicas no están disponibles. Elaborar la lista a partir del equipo real y del programa de pruebas.
La asistencia a la capacitación no prueba que los operadores puedan operar, cambiar, limpiar y recuperar la línea. Una matriz de competencias vincula los roles con tareas observables y autorización.
La capacitación de mantenimiento debe cubrir inspección, ajuste, resolución de problemas, aislamiento seguro, recuperación de piezas y software para la configuración instalada. Presentaciones de equipos genéricos no son suficientes.
Los documentos finales deben describir la línea que se instaló, no solo la propuesta o la familia de máquinas genéricas. Controlar dibujos, listas, configuraciones y software según la configuración aceptada.
Un catálogo de piezas utilizables conecta la posición de la máquina, el dibujo de ensamblaje, el número de fabricante, el código del proveedor y el sustituto aprobado. Una lista flexible sin ubicación ni revisión ralentiza el mantenimiento y la compra.
Los operadores y mantenedores necesitan procedimientos, alarmas e información de seguridad comprensibles en los idiomas acordados para el proyecto. Definir el alcance traducido y la revisión técnica antes de la entrega.
El análisis de criticidad ayuda a priorizar repuestos, mantenimiento preventivo, monitorización del estado y planificación de contingencias según la seguridad, calidad, producción y consecuencias de recuperación.
El tiempo medio entre fallos y el tiempo medio de reparación son útiles solo cuando los límites de fallo, el tiempo de funcionamiento y las reglas de inicio y fin de reparación son consistentes. Úselos con detalle de fallos, no como promedios aislados.
Una ventana de mantenimiento debe coincidir con la duración de la tarea, acceso, piezas, limpieza, pruebas y liberación de producción. Agrupar tareas solo por fecha del calendario puede crear trabajo incompleto o pérdida extendida en el arranque.
Los lubricantes deben seleccionarse, almacenarse y aplicarse de manera que se mejore la confiabilidad de la máquina sin crear contaminación del producto, envase o suelo. Controle la identidad, las herramientas, la cantidad y la limpieza.
La calibración debe cubrir instrumentos cuyo error pueda afectar la calidad del producto, control del proceso, aceptación o seguridad. Establezca intervalo y método según el riesgo y uso, no una fecha anual estándar.
El OEE combina disponibilidad, rendimiento y calidad solo cuando se definen de manera consistente el tiempo programado, la tasa ideal, el conteo de buenos y las exclusiones. Use la métrica para exponer pérdidas, no para reemplazar el detalle de la causa raíz.
Paradas cortas frecuentes pueden eliminar más producción que pocas fallas largas mientras permanecen invisibles en los registros manuales. Capturar duración, estación que inicia y recurrencia sin saturar a los operadores con alarmas inutilizables.
La estación limitante puede cambiar según la botella, el paquete, la velocidad y el estado de parada. Un estudio de cuello de botella combina tasas sostenidas, hambruna, bloqueos, uso de buffer y recuperación en lugar de asumir que el llenador siempre es limitante.
Un tablero horario hace visibles objetivo, producción real, rechazos, paradas y acciones lo suficientemente pronto para recuperar el turno. Los objetivos deben reflejar el SKU aprobado y las actividades planificadas.
Los minutos de tiempo de inactividad, botellas rechazadas, pérdida de agua, desperdicio de film y horas extras tienen diferentes efectos en el negocio. Convierta las pérdidas validadas en una base de costos transparente sin inventar precisión.
El proveedor de equipos puede proporcionar información sobre el proceso y la máquina, pero el operador del negocio alimentario y el equipo local calificado poseen el análisis de peligros del sitio. Recoja los insumos correctos sin tratar una página de máquina genérica como un plan HACCP.
Un procedimiento de limpieza necesita evidencia de que se completaron los pasos, condiciones y verificaciones de liberación requeridos. El registro debe coincidir con el equipo instalado y el plan de calidad del sitio.
El monitoreo ambiental debe ser basado en riesgos y específico del sitio, con ubicaciones, métodos, frecuencias, límites y respuesta aprobados por el equipo de seguridad alimentaria. La información del diseño de equipos y flujo de aire respalda el plan.
Preformas, botellas, tapas, etiquetas, film, cajas y pallets requieren verificaciones de entrada basadas en riesgos vinculadas a especificaciones controladas y rendimiento de línea. Verificar solo cantidad y apariencia pasa por alto variaciones importantes.
Los datos de línea deben ayudar a conectar el producto terminado con el agua, materiales de empaque, mensaje de código, tiempo de producción y disposición. El sistema de calidad del sitio define el proceso real de retiro y el alcance requerido.
El coste total de propiedad combina equipos, trabajo en obra, servicios, mano de obra, consumibles, mantenimiento, repuestos, tiempo de inactividad y cambios en el ciclo de vida. Utiliza rangos y suposiciones documentadas en lugar de precios exactos inventados.
El nivel de automatización cambia operadores, manipuladores de materiales, controles de calidad, respuesta de mantenimiento y mano de obra en almacén. Modela el trabajo por tarea y turno en lugar de un solo recuento de personal sin soporte.
Energía, aire comprimido, tratamiento de agua, pérdida de agua, refrigeración y limpieza deben calcularse a partir del consumo y producción específicos del proyecto. La carga conectada no es una factura de energía.
Un presupuesto de repuestos debe reflejar la cantidad instalada, falla o desgaste, reemplazo preventivo, tiempo de entrega, criticidad y stock existente. Las recomendaciones del proveedor son insumos, no el presupuesto completo.
Controles, inspección, codificación, motores, computadoras y formatos de empaquetado pueden necesitar actualizaciones antes de que la línea mecánica se desgaste. Identificar cambios probables y provisiones de interfaz durante la revisión de inversión.
La relación de uso de agua compara el total de entrada de agua del sitio con el agua embotellada vendible solo cuando los límites, el volumen del producto, el rechazo del tratamiento, el enjuague, la limpieza y las pérdidas se definen de manera consistente.
Las fugas de aire desperdician la capacidad del compresor y pueden ocultar fallos de la máquina o distribución. Integrar la detección, etiquetado, reparación y verificación en el mantenimiento sin ajustar la presión de la máquina ciegamente.
El rendimiento de empaque conecta preformas o botellas emitidas, tapas, etiquetas, película y cartones con paquetes terminados buenos. Separar pérdidas de inicio, calidad, máquina e inventario para identificar acción útil.
La energía por cada 1,000 botellas buenas tiene sentido solo con un límite de medidor claro, formato de botella, estado de producción y tratamiento del tiempo inactivo o de limpieza. No debe compararse entre plantas con alcances diferentes sin calificación.
Rechazo del tratamiento, agua de enjuague, descarga de limpieza, aguas residuales de enfriamiento y domésticas tienen diferentes calidades y restricciones de reuso. Cribar cada corriente con revisión local calificada antes de combinarla o reutilizarla.
Un registro de aclaraciones convierte preguntas sobre formatos, alcance, servicios y aceptación en decisiones desactualizadas. Evita que un hilo de correo electrónico o un presupuesto sin marcar se convierta en el único registro de lo que el comprador y el proveedor acordaron.
Una revisión de diseño escalonada mantiene los datos del producto, la distribución, las interfaces, los requisitos de seguridad y aceptación alineados desde el concepto hasta el envío. Es más fiable que una aprobación tardía de dibujo tras el inicio de la fabricación.
Las muestras de producción deben representar la combinación de botella, cierre y etiqueta que la línea realmente ejecutará. Un plan de aprobación conecta los planos y muestras físicas con la selección de máquinas, piezas de cambio, pruebas y posteriormente control de cambios.
Un ensayo de materiales debe demostrar cómo se comportan conjuntamente las botellas, tapones, etiquetas, películas, cartones y palés en condiciones de funcionamiento establecidas. No debe tratarse como una demostración general de una máquina.
Una auditoría de proveedores es una conversación estructurada de debida diligencia sobre el proyecto propuesto, no un sustituto de la aceptación técnica. Las preguntas específicas del proyecto ayudan al comprador a examinar los controles de ingeniería, las prácticas de montaje y la preparación del servicio sin depender de afirmaciones de marketing.
Un plan de progreso vincula los hitos de fabricación con los documentos, inspecciones y decisiones del comprador necesarios antes del FAT y el envío. Proporciona visibilidad sin confundir el progreso del calendario con la aceptación.
El embalaje para exportación debe proteger el equipo, documentos y piezas sueltas a lo largo de la ruta de transporte acordada. Revisar el alcance de preservación y embalaje antes del despacho en lugar de descubrir la falta de protección en el destino.
La carga de contenedores y la descarga en el lugar son entregas de ingeniería así como eventos logísticos. Una lista de verificación ayuda al comprador a planificar el levantamiento, acceso, identificación y comprobaciones de estado antes de que la maquinaria llegue a la zona de instalación.
Un registro controlado deja claro cuándo un cambio de botella, una restricción de uso, un componente sustituido o una revisión de disposición afecta a la línea acordada. Protege a ambas partes de tratar una desviación importante como un ajuste informal.
Una reunión de puesta en marcha comprueba si las personas, materiales, servicios, documentos y acceso seguro están listos antes de que se active una línea de relleno de agua. Esto evita que trabajos incompletos en el sitio se confundan con un problema de máquina.
Un registro maestro SKU conecta la botella, la tapa, la etiqueta, el código, el paquete y los ajustes de la máquina aprobados. Evita que un operador dependa de un nombre de producto cuando envases similares tienen requisitos diferentes.
Una receta máquina debe publicarse como un entorno operativo controlado para un paquete nombrado, no copiarse informalmente de una botella similar. El registro de aprobación vincula los valores de la receta a los datos de formato físico y a la verificación de la primera pieza.
Un plan de retención define qué muestras de producción se conservan, cómo se identifican y cuándo pueden revisarse. Debe coincidir con los requisitos de producto, embalaje, trazabilidad y calidad local, en lugar de crear almacenamiento arbitrario.
Un flujo de trabajo de no conformidad convierte un defecto, desviación o pérdida repetida en una investigación contenida y rastreable. Distingue la disposición del producto del trabajo técnico necesario para evitar la recurrencia.
Un flujo de trabajo de retención y liberación mantiene visible el estado del producto cuando se necesitan revisar problemas de agua, envase, código o equipo. Define cómo se segregan los materiales y productos terminados antes de tomar una decisión de liberación.
Cerrar una acción después de una reparación no es evidencia de que el problema permanecerá solucionado. Una verificación de efectividad define la condición de operación, período de observación y medida necesaria para confirmar que un defecto o pérdida recurrente está bajo control.
Una revisión de material extraño mapea dónde las botellas, tapas, agua del producto y envases pueden estar expuestos a material no deseado durante la operación normal, mantenimiento o eventos anormales. Apoya el propio programa de peligros y calidad del sitio.
Los visitantes y contratistas pueden crear riesgos de seguridad, higiene y acceso alrededor de una línea de relleno activa si no se controlan los límites de ruta y trabajo. Esta guía ayuda a que los sitios incluyan esas condiciones en su plan operativo.
Control químico abarca la identidad, dilución, almacenamiento, conexión, uso y eliminación de agentes de limpieza alrededor de una tubería de agua embotellada. Debe estar alineado con el programa de higiene y las instrucciones del equipo del lugar.
Un historial de alarmas solo se vuelve útil cuando los operadores distinguen una respuesta inmediata segura de una condición recurrente que necesita acción de ingeniería. Un registro de respuesta conecta prioridad de alarma, impacto en el producto, recuperación y seguimiento.
FAQ
El BPH objetivo y las horas diarias afectan el modelo de máquina, el buffer y la velocidad de empaque.
Confirme si necesita solo la llenadora o la línea completa para no omitir transportadores, etiquetado, codificado y empaque.
Termoencogible, caja o empaque manual puede limitar la producción real si no se planifica temprano.
Una cotización útil depende de botella, tapa, etiqueta, empaque, layout y servicios confirmados. Estos datos evitan equipos faltantes y precios poco realistas.
Una cotización útil depende de botella, tapa, etiqueta, empaque, layout y servicios confirmados. Estos datos evitan equipos faltantes y precios poco realistas.