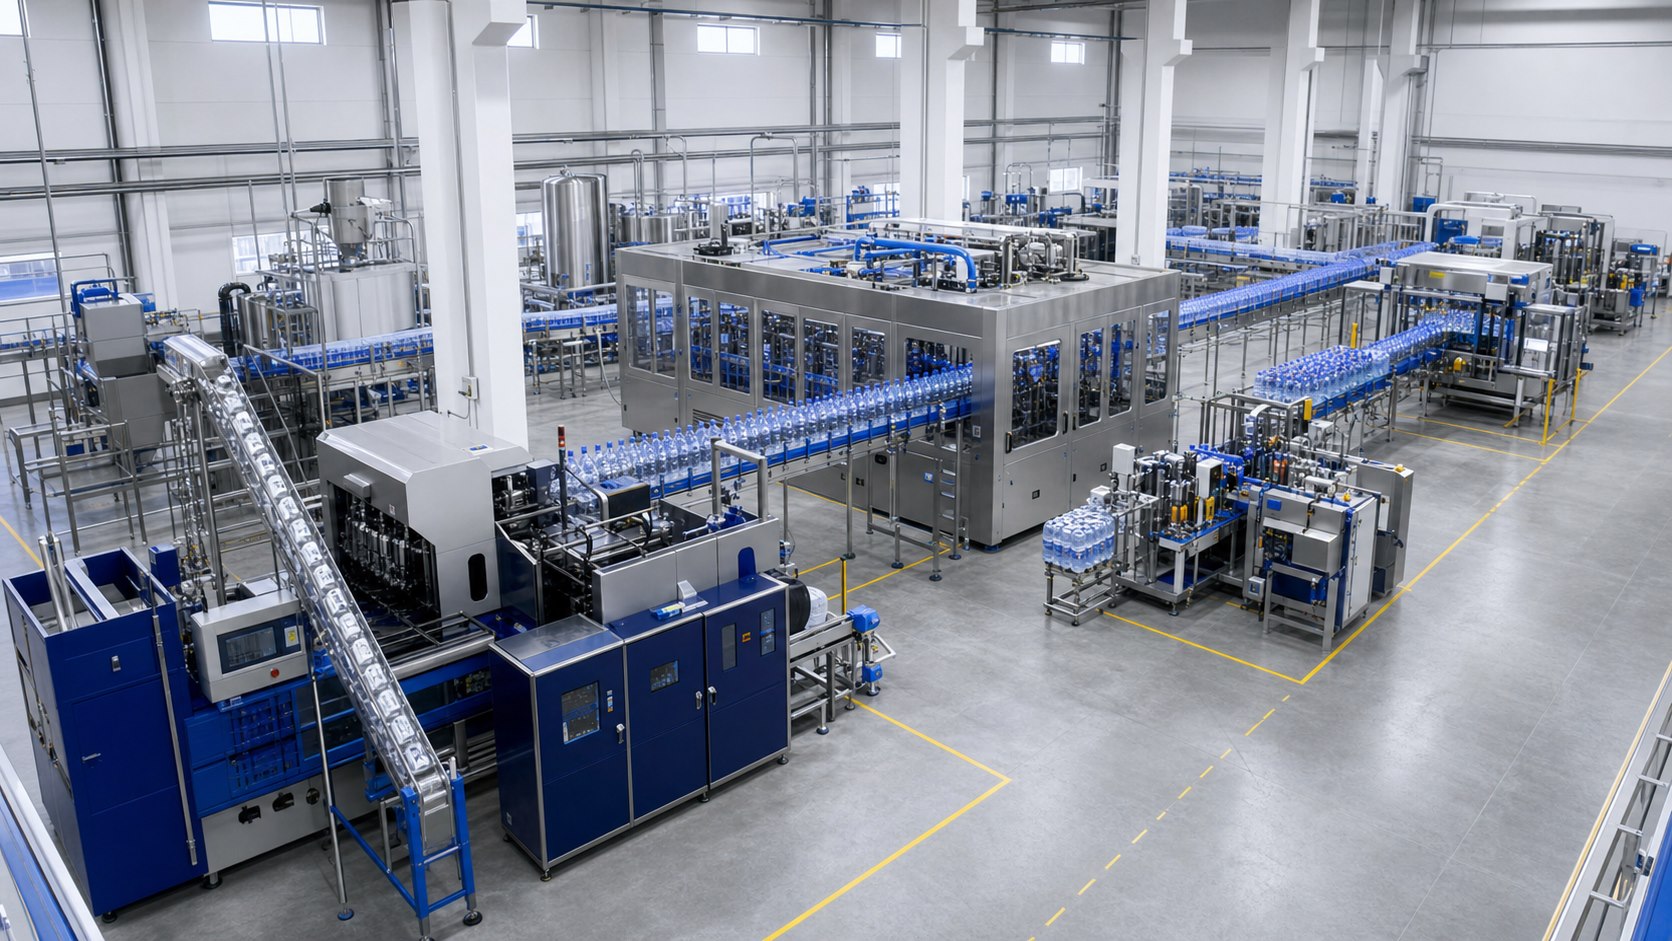
PET bottled water filling line overview
See the general filling line arrangement before comparing machine-only and complete-line quotations.
PET बोतलबंद पानी लाइन विशेषज्ञ
2000 से 24000 bottles per hour तक PET bottled water rinsing, filling और capping lines। अपनी bottle size, capacity, label, packing और country भेजें।
Machine Photos
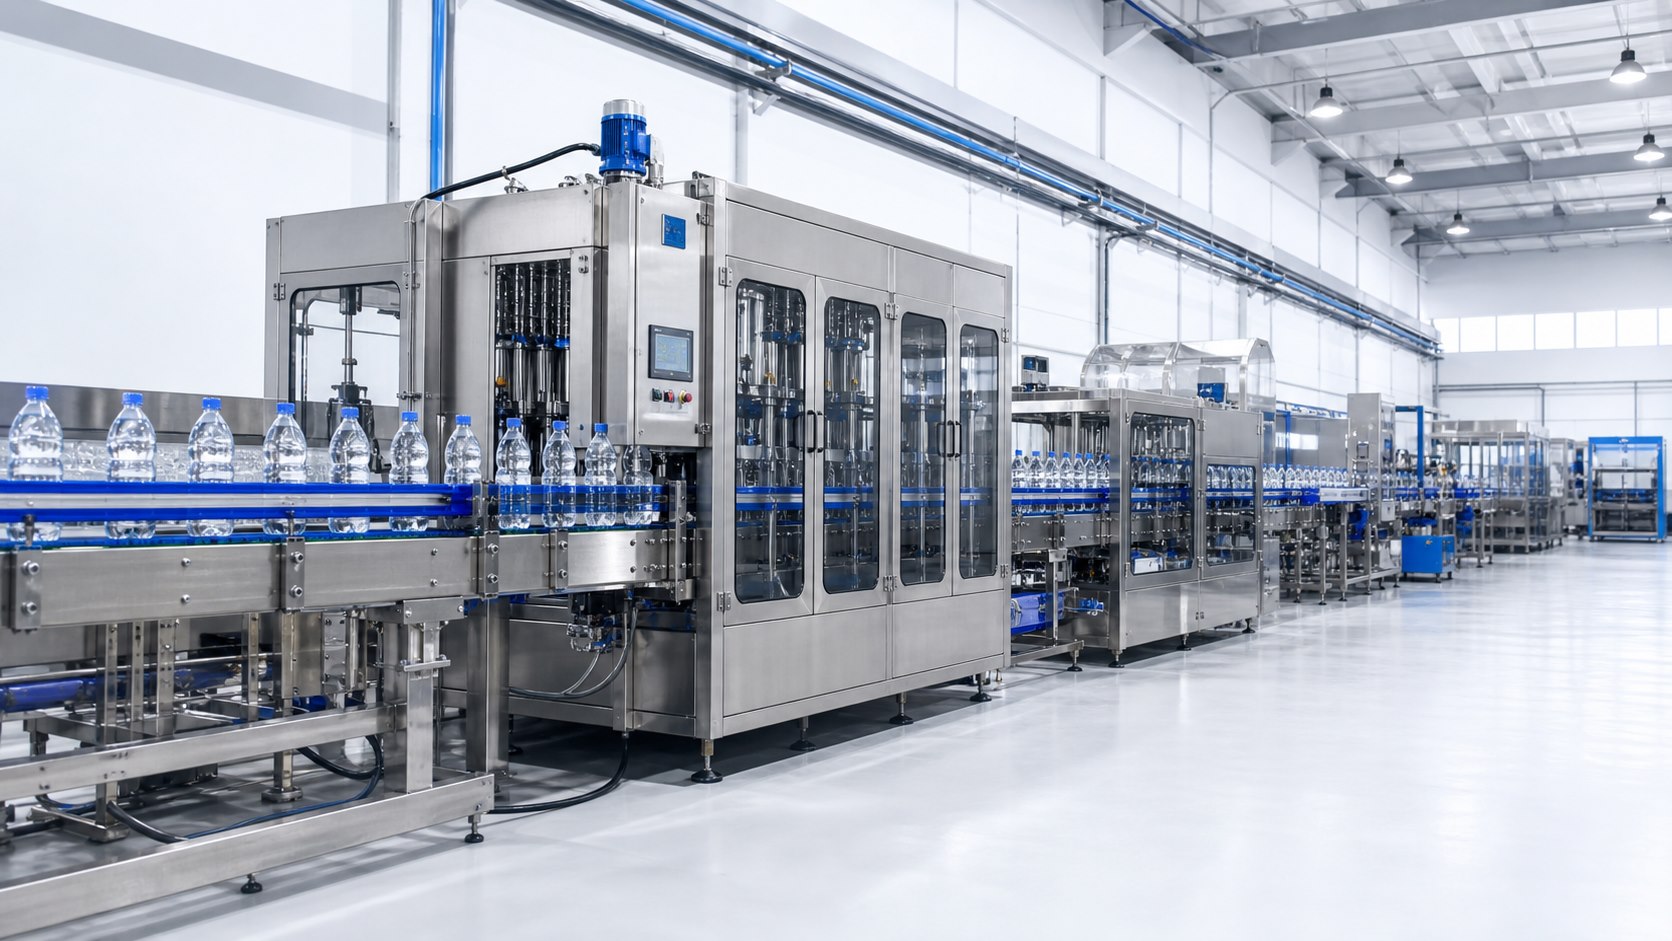
Review the visible filling line zones before comparing quotation scope, layout and downstream equipment.
See the general filling line arrangement before comparing machine-only and complete-line quotations.
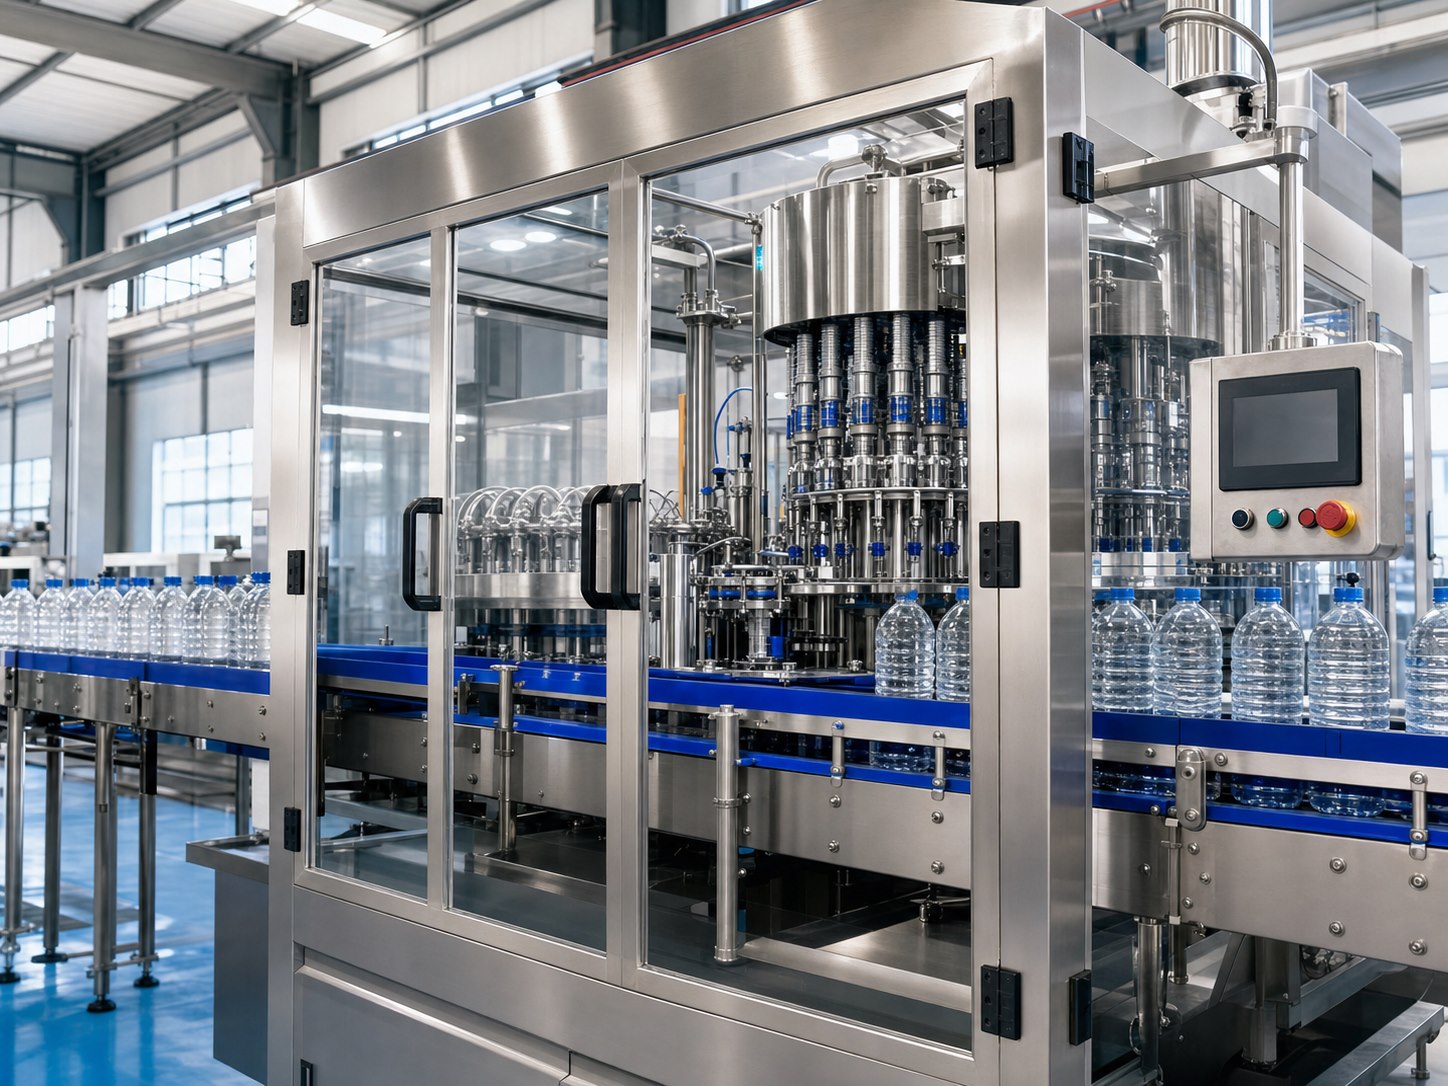
Confirm the valve count, bottle change parts and cap type before requesting a monoblock quotation.
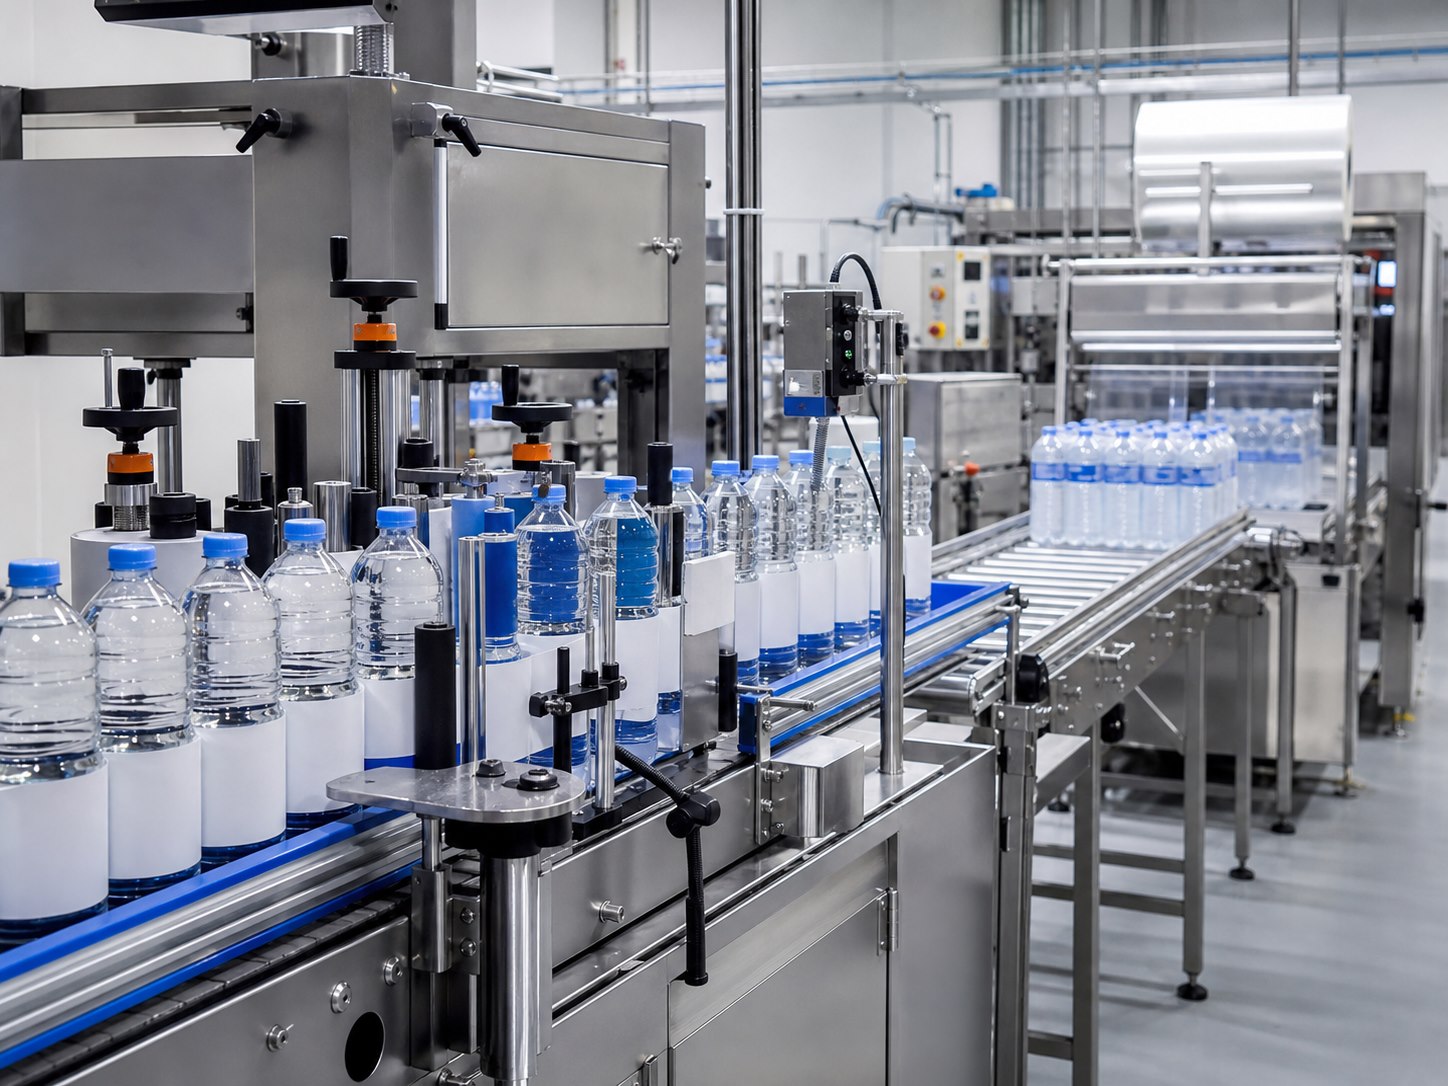
Downstream conveyors, labeling and packing can limit the real output if they are planned too late.
उपकरण सूची
सिर्फ मशीन कीमत की तुलना करने के बजाय साफ RFQ तैयार करें।
Workshop size, voltage, air, water और drainage installation को प्रभावित करते हैं।
बोतल drawing, volume और cap type change parts, guide rail और capping head को प्रभावित करते हैं।
केवल filling machine या complete line स्पष्ट करें ताकि conveyor, labeler, coder और packer छूटें नहीं।
Shrink wrap, carton या manual packing वास्तविक output सीमित कर सकते हैं।
Workshop size, voltage, air, water और drainage installation को प्रभावित करते हैं।
क्षमता
लक्ष्य BPH और उत्पादन घंटे मशीन मॉडल, conveyor buffer और packing speed को प्रभावित करते हैं।
5000BPH line regional producers के लिए practical है जिन्हें controlled investment के साथ stable automation चाहिए।
कोटेशन मांगें10000BPH line को stable production के लिए stronger conveyor, packing, air, power और workshop planning चाहिए।
कोटेशन मांगेंWater Treatment → Bottle Blowing → Air Conveyor → Rinsing → Filling → Capping → Labeling → Coding → Packing
सिर्फ मशीन कीमत की तुलना करने के बजाय साफ RFQ तैयार करें।
| आइटम | खरीदार के लिए महत्व |
|---|---|
| क्षमता | लक्ष्य BPH और उत्पादन घंटे मशीन मॉडल, conveyor buffer और packing speed को प्रभावित करते हैं। |
| बोतल और कैप | बोतल drawing, volume और cap type change parts, guide rail और capping head को प्रभावित करते हैं। |
| लाइन scope | केवल filling machine या complete line स्पष्ट करें ताकि conveyor, labeler, coder और packer छूटें नहीं। |
| Labeling | Sleeve, OPP या adhesive label से equipment, speed और layout बदलते हैं। |
| Packing | Shrink wrap, carton या manual packing वास्तविक output सीमित कर सकते हैं। |
| Layout और utilities | Workshop size, voltage, air, water और drainage installation को प्रभावित करते हैं। |
संबंधित तकनीकी गाइड
फिलिंग वाल्व की संख्या रेफरेंस बोतल, फिलिंग चक्र, कैरसेल पिच, बोतल ट्रांसफर, कैपर और सत्यापित आउटपुट के आधार पर चुनें; केवल विज्ञापित BPH के आधार पर नहीं।
PET नेक ड्रॉइंग व टॉलरेंस, सपोर्ट रिंग, कैप, टैम्पर बैंड, फीडिंग और लगाने की प्रक्रिया की पुष्टि करें। केवल कैप व्यास या हाथ से फिट होना लाइन संगतता सिद्ध नहीं करता।
हर बफर को उस रुकावट, उपयोगी संख्या, मशीन गति संबंध, रिकवरी गति और बोतल स्थिरता के अनुसार डिजाइन करें जिसे वह संभालेगा; केवल कन्वेयर की लंबाई से नहीं।
CIP सर्किट, मैनुअल सफाई, बाहरी सतह, रसायन, यूटिलिटी, ड्रेनेज, रिकॉर्ड और हाइजीन रिलीज जिम्मेदारी स्पष्ट करें। केवल “CIP शामिल” लिखना स्कोप नहीं बताता।
दोष, जांच स्थान, फॉर्मेट, सीमा, बोतल ट्रैकिंग, रिजेक्ट पुष्टि और रिकॉर्डिंग परिभाषित करें। रिजेक्ट की भौतिक पुष्टि के बिना केवल सेंसर पूर्ण बंद-लूप जांच नहीं है।
PLC/HMI आर्किटेक्चर, मशीन संकेत, गति, रेसिपी, अलार्म, डेटा, बैकअप और रिमोट एक्सेस स्पष्ट करें। PLC का ब्रांड अकेले इंटीग्रेशन स्पेसिफिकेशन नहीं है।
OEE डैशबोर्ड से पहले उत्पादन कैलेंडर, फॉर्मेटवार संदर्भ गति, स्थिति, गिनती बिंदु, अच्छी इकाई की सीमा और डाउनटाइम कारण तय करें तथा मूल घटनाएं सुरक्षित रखें।
पैलेटाइजिंग का चयन तैयार पैक, पैक प्रति मिनट, पैलेट, लेयर पैटर्न, लोड ऊंचाई, रैपिंग और लॉजिस्टिक्स से करें। केवल बोतल BPH से सेल का आकार तय नहीं होता।
थोक में खरीदी खाली बोतलों के लिए अनस्क्रैम्बलर चुनें; साइट पर बोतल ब्लो होने पर सीधा एयर कन्वेयर देखें। निर्णय में स्वच्छता, बफर, श्रम, लेआउट और बोतल की कमी की जिम्मेदारी शामिल हो।
गर्दन ज्यामिति, बोतल स्थिरता, रूट, ऊँचाई बदलाव, स्वच्छता, एयर जोन और फिलर हैंडऑफ के अनुसार डिजाइन करें। केवल पंखों की संख्या या लंबाई विश्वसनीयता सिद्ध नहीं करती।
बोतलों को धूल, कीट, गंध, रसायन, अनियंत्रित संपर्क और लंबे भंडारण से बचाएँ। खरीदी, साइट पर ब्लो और अस्थायी बफर वाली बोतलों के नियंत्रण अलग होते हैं।
वास्तविक नमूने, दिशा, निरंतर दर, च्यूट ज्यामिति, स्वच्छता, लो-लेवल और रिजेक्ट के अनुसार कैप मार्ग तय करें। केवल व्यास पर्याप्त नहीं है।
ट्रीटेड-वॉटर टैंक, पंप, हाइजेनिक पाइप और स्तर नियंत्रण को लाइन माँग और सफाई सीमा से मिलाएँ। स्थिर फिलिंग पूरी फीड प्रणाली पर निर्भर है।
पानी फीड, बोतल ज्यामिति, वाल्व स्थिति, सेटिंग, गति, हवा और माप विधि को अलग जाँचें। कारण दर्ज किए बिना दृश्य लक्षण पर एक सेटिंग न बदलें।
टॉर्क, रिसाव, टेढ़े कैप और बैंड दोष गर्दन, कैप लॉट, फीड, हेड, बोतल सपोर्ट, सेटिंग और परीक्षण विधि का संयुक्त परिणाम हैं।
बोतल आकार, सजावट क्षेत्र, सामग्री, निरंतर गति, बदलाव, उपभोग, यूटिलिटी और बाजार रूप के अनुसार चुनें। सबसे कम मशीन मूल्य हमेशा सबसे कम कुल लागत नहीं देता।
कोड सामग्री, सतह, गति, स्थान, स्थायित्व, कंट्रास्ट, उपभोग, निकासी, रखरखाव और सत्यापन से चुनें। वास्तविक बोतल, कैप, लेबल या फिल्म जाँचें।
तैयार पैक, पैक/मिनट, बोतल स्थिरता, फिल्म, टनल, कूलिंग, कन्वेयर, बदलाव और परीक्षण के अनुसार चुनें। BPH को वास्तविक पैक दर में बदलें।
मशीन बोतल, कार्टन प्रकार, पैटर्न, निरंतर दर, बोर्ड गुणवत्ता, बंद करने, बदलाव और पैलेट हैंडऑफ से मेल खाए। पहले पूरा बिक्री पैक तय करें।
इंटरफेस में गुणवत्ता, उपयोगी आयतन, ठहराव, पंप रेंज, हाइजेनिक पाइप, उपकरण, नियंत्रण, सफाई और जिम्मेदारी शामिल है। इसे P&ID और इंटरफेस सूची में दिखाएँ।
ब्लोइंग, मशीन और इंस्ट्रूमेंट एयर को दबाव, गुणवत्ता और खपत से अलग करें। पीक, समकालीनता, बैकअप, ड्राइंग, फिल्टर, रिसीवर, नेटवर्क और मापन वाला समय प्रोफाइल बनाएं।
वोल्टेज, फ्रीक्वेंसी, फेज, मोटर, हीटर, हार्मोनिक, सुरक्षा, अर्थ, शॉर्ट-सर्किट, रिजर्व और स्थानीय सीमा सहित रन और स्टार्ट लोड सूची बनाएं। नेमप्लेट जोड़ना पर्याप्त नहीं है।
कमरे में लोगों, सामग्री, हवा, पानी, कचरा और सफाई का प्रवाह ऐसा हो कि खुली बोतल और उत्पाद क्षेत्र सुरक्षित रहें। स्थानीय नियम और गुणवत्ता योजना से पुष्टि करें।
पानी स्रोत, सफाई, फर्श ढाल, चैनल, बैकफ्लो, यातायात और हाइजीन जोन के अनुसार ड्रेनेज योजना बनाएं। खड़ा पानी और छींटे इंस्टॉलेशन के बाद न छोड़ें।
SAT इंस्टॉलेशन के बाद वास्तविक साइट स्थिति में सुरक्षा, यूटिलिटी, इंटरफेस, फॉर्मेट, रेसिपी, आउटपुट, गुणवत्ता, दस्तावेज और प्रशिक्षण की पुष्टि करता है। यह FAT की अंधी नकल नहीं है।
रिंसिंग, सेटिंग, प्रशिक्षण, परीक्षण और स्वीकृति के लिए प्रीफॉर्म/बोतल, कैप, लेबल, फिल्म/कार्टन, पानी, रसायन, लुब्रिकेंट, पुर्जे और अपशिष्ट योजना बनाएं। उत्पादन सामग्री समय पर पहुँचे।
लोगों की संख्या कार्य, ऑटोमेशन, फॉर्मेट, लॉजिस्टिक्स, गुणवत्ता, सफाई, रखरखाव और ब्रेक कवरेज पर निर्भर है। कार्य मैट्रिक्स के बिना एक संख्या विश्वसनीय नहीं है।
यथार्थ विस्तार चरणों के लिए जगह, कन्वेयर ऊँचाई, बिजली, यूटिलिटी, I/O, डेटा, नींव और लॉजिस्टिक्स आरक्षित करें। असीम लचीलापन महँगा है; स्पष्ट इंटरफेस परीक्षण योग्य हैं।
टिकाऊ आउटपुट, बोतल रेंज, चेंजओवर, पदचिह्न, सफाई पहुंच और डाउनस्ट्रीम एकीकरण द्वारा रोटरी और रैखिक पानी के भराव की तुलना करें। एक रोटरी मोनोब्लॉक आमतौर पर निरंतर स्वचालित पीईटी उत्पादन के अनुरूप होता है, जबकि एक रैखिक मशीन कम आउटपुट या असामान्य कंटेनरों के अनुरूप हो सकती है।
उत्पाद व्यवहार, कंटेनर रेंज, घोषित सटीकता विधि, सफाई डिजाइन और बदलाव की जरूरतों से बोतलबंद पानी भरने के सिद्धांत का चयन करें। अभी भी पानी के लिए गुरुत्वाकर्षण और स्तर भरना आम है, जबकि वॉल्यूमेट्रिक नियंत्रण पर विचार किया जा सकता है जब प्रारूपों में मात्रा को मापा जाता है।
एक 3-इन -1 पानी भरने वाला मोनोब्लॉक पीईटी बोतलों को सिंक्रनाइज़ हिंडोला पर धोने, अभी भी पानी भरने और कैपिंग के माध्यम से स्थानांतरित करता है। खरीदारों को बोतल हस्तांतरण, वाल्व गिनती, कैप हैंडलिंग, नियंत्रण, स्वच्छता पहुंच और बताए गए बीपीएच के पीछे संदर्भ प्रारूप का मूल्यांकन करना चाहिए।
500 मिलीलीटर की बोतलों पर रेटेड एक लाइन प्रति घंटे कम 1.5 एल बोतलों का उत्पादन कर सकती है क्योंकि भरने का समय, बोतल स्थिरता, उड़ाने का चक्र, लेबलिंग और पैकिंग लोड बदलते हैं। यह मानने के बजाय प्रारूप-विशिष्ट आउटपुट का अनुरोध करें कि हर बोतल पर एक बीपीएच लागू होता है।
नेमप्लेट बीपीएच एक संदर्भ मशीन की स्थिति का वर्णन करता है; वास्तविक बिक्री योग्य आउटपुट बोतल की आपूर्ति, बदलाव, मामूली स्टॉप, लेबल और पैक नुकसान, सफाई और डाउनस्ट्रीम बाधाओं को भी दर्शाता है। प्रति शिफ्ट अच्छी बोतलों से क्षमता की योजना बनाएं और मान्यताओं को रिकॉर्ड करें।
पूरी लाइन में बोतल परिवर्तन की योजना बनाएं, न कि केवल भराव। बोतल चित्र, भागों को बदलना, व्यंजनों, लेबल और पैक सामग्री, स्वच्छता, प्रथम-टुकड़ा जांच और नियंत्रित पुनरारंभ SKU के बीच वास्तविक डाउनटाइम निर्धारित करते हैं।
हल्के पीईटी बोतलें विकृत, स्विंग, खरोंच या गिर सकती हैं जब एयरफ्लो, गाइड दबाव, स्थानांतरण समय और कन्वेयर बैकप्रेशर अनुमोदित बोतल पर ट्यून नहीं किए जाते हैं। पैकिंग के माध्यम से ब्लोअर या फीडर से पूरे मार्ग को मान्य करें।
बोतल-विशिष्ट टिकाऊ आउटपुट, प्रारूप मिश्रण, बफर रणनीति, स्टॉप के बाद वसूली और नियंत्रण हैंडशेक द्वारा ब्लो-मोल्डर और भराव क्षमता का मिलान करें। एक ही शीर्षक बीपीएच वाली दो मशीनें अभी भी भूखे रह सकती हैं या एक-दूसरे को ब्लॉक कर सकती हैं।
प्रत्येक बोतल प्रारूप में मशीन की खपत से ब्लो-मोल्डिंग एयर सिस्टम का आकार, आवश्यक दबाव और वायु गुणवत्ता, रिसीवर भंडारण, ड्रायर और फिल्टर नुकसान, रिसाव भत्ता और एक साथ संयंत्र की मांग। अकेले कंप्रेसर मोटर पावर एक आकार देने की विधि नहीं है।
मोल्ड हीट लोड, बोतल प्रारूप, परिवेश की स्थिति, आपूर्ति और वापसी तापमान, पानी की गुणवत्ता, पंप और पाइपिंग नुकसान से ब्लो-मोल्डर कूलिंग को परिभाषित करें। डिजाइन की स्थिति के बिना एक सामान्य चिलर टन भार प्रदर्शन की पुष्टि नहीं कर सकता है।
मशीन पर अनुमोदित गुणवत्ता, दबाव और प्रवाह, संपर्क मार्ग, जल निकासी, रीसर्क्युलेशन सीमा और नो-बोतल तर्क द्वारा बोतल-कुल्ला पानी निर्दिष्ट करें। कुल्ला प्रणाली का मूल्यांकन वास्तविक बोतल और पौधे की स्वच्छता योजना के साथ किया जाना चाहिए।
नियंत्रित सफाई, निरीक्षण, सील की स्थिति, वेंट-पथ जांच, असेंबली सत्यापन और हेड-बाय-हेड प्रदर्शन रिकॉर्ड के माध्यम से वाल्व भरने का प्रबंधन करें। साक्ष्य और अनुमोदित रखरखाव सीमा से भागों को बदलें, अनुमान से नहीं।
बोतल का पता लगाने, समय, एनकोडर स्थिति, वाल्व सक्रियण, वायरिंग, पीएलसी तर्क और यांत्रिक हस्तांतरण को अलग करके नो-बोतल-नो-फिल दोषों का निवारण करें। सुरक्षित नैदानिक प्रक्रियाओं का उपयोग करें और अनुमोदित नियंत्रण कार्यक्रम को संरक्षित करें।
कैप स्टोरेज, सॉर्टर ओरिएंटेशन, ढलान डिलीवरी, बोतल प्रस्तुति, पिकअप, कैपिंग-हेड की स्थिति और डिटेक्शन को अस्वीकार करने में लापता और टेढ़े-मेढ़े कैप का निदान करें। रिकॉर्ड करें कि टोक़ को समायोजित करने से पहले दोष पहली बार कहां दिखाई देता है।
बोतल गर्दन क्षति, टोपी आयामी भिन्नता, संदूषण, आवेदन संरेखण, टोक़ विधि, छेड़छाड़-बैंड व्यवहार और पोस्ट-कैपिंग हैंडलिंग को अलग करके बोतलबंद पानी के रिसाव की जांच करें। अकेले टोक़ बंद करने के प्रदर्शन का वर्णन नहीं करता है।
पहली गड़बड़ी, बोतल प्रारूप, गाइड ज्यामिति, गति संक्रमण, संचय दबाव, स्नेहन की स्थिति, सेंसर और मशीन हैंडऑफ़ का मानचित्रण करके पीईटी बोतल कन्वेयर जाम का पता लगाएं। अंतिम ढेर को साफ़ करने से आरंभिक कारण नहीं हटता है।
लेबल तकनीक, बोतल ज्यामिति और नमी, सामग्री आयाम, आवेदन समय, गर्मी या चिपकने वाली सेटिंग्स, कन्वेयर स्थिरता और आने वाली सामग्री भिन्नता द्वारा लेबल झुर्रियों का निवारण करें। एक साथ कई सेटिंग्स बदलने से पहले दोष को परिभाषित करें।
पैक पैटर्न, फिल्म विनिर्देश, सील गुणवत्ता, सुरंग प्रोफ़ाइल, कन्वेयर गति, शीतलन और बोतल के तापमान की जांच करके ढीली फिल्म, छेद, विकृत बोतलों और अस्थिर पैक को हल करें। एक गर्म सुरंग एक सार्वभौमिक सुधार नहीं है।
एक अस्वीकृति और गुणवत्ता योजना बनाएं जो दोष श्रेणियों, निरीक्षण बिंदुओं, नमूना विधियों, स्वचालित अस्वीकार सत्यापन, डेटा स्वामित्व और सुधारात्मक-कार्रवाई ट्रिगर की पहचान करती है। एक कुल अस्वीकृति प्रतिशत जिम्मेदार प्रक्रिया को प्रकट नहीं कर सकता है।
आपूर्तिकर्ता मैनुअल, ऑपरेटिंग घंटे, मशीन की गंभीरता, स्वच्छता की जरूरतों, देखी गई स्थिति और उत्पादन खिड़कियों से निवारक रखरखाव बनाएं। योजना में कार्य, सुरक्षित विधि, आवृत्ति, भागों, क्षमता और रिलीज साक्ष्य का नाम होना चाहिए।
एक उपयोगकर्ता आवश्यकता विनिर्देश व्यवसाय योजना को उत्पादों, प्रारूपों, आउटपुट, दायरे, उपयोगिताओं, सुरक्षा, दस्तावेजों और स्वीकृति को कवर करने वाली एक नियंत्रित लाइन संक्षिप्त में परिवर्तित करता है। प्रत्येक बोलीदाता को एक संशोधन जारी करें ताकि प्रस्तावों की तुलना उसी आधार पर की जा सके।
डिजाइन के आधार में क्षमता, बोतल से निपटने, उपचार, पैकेजिंग, उपयोगिताओं और लेआउट के पीछे की धारणाओं को रिकॉर्ड किया जाता है। उन धारणाओं को दृश्यमान रखने से उद्धरण पूर्ण दिखाई देने से रोकता है जबकि महत्वपूर्ण इंटरफेस अपरिभाषित रहते हैं।
एक इंटरफ़ेस मैट्रिक्स मशीनों और पार्टियों के बीच हर यांत्रिक, विद्युत, नियंत्रण, प्रक्रिया और जिम्मेदारी हैंडऑफ की पहचान करता है। खरीदार इसका उपयोग आदेश पर हस्ताक्षर करने से पहले लापता कन्वेयर, सिग्नल, उपयोगिताओं, रखवाली और साइट के काम को उजागर करने के लिए कर सकते हैं।
एक SKU मैट्रिक्स हर बोतल, टोपी, लेबल और बिक्री पैक को आवश्यक टूलींग, नुस्खा, आउटपुट और परीक्षण स्थिति से जोड़ता है। यह अस्पष्ट वाक्यांश 'एकाधिक बोतल आकार' को अउद्धृत भागों या असत्यापित संयोजनों को छिपाने से रोकता है।
बोतल डेटा शीट आपूर्तिकर्ताओं को गर्दन से निपटने के लिए आवश्यक ज्यामिति और भौतिक नमूने देती है, भागों को बदलने, गाइड और निरीक्षण करती है। अकेले वॉल्यूम यह पुष्टि करने के लिए पर्याप्त नहीं है कि एक पीईटी बोतल पूरी लाइन के माध्यम से मज़बूती से चलेगी।
एक कैप डेटा शीट को बंद ज्यामिति, सामग्री, छेड़छाड़ बैंड, आवेदन विधि, भंडारण और गुणवत्ता जांच को परिभाषित करना चाहिए। टोपी, बोतल गर्दन, सॉर्टर, ढलान और कैपिंग सिर का मूल्यांकन एक बंद प्रणाली के रूप में किया जाना चाहिए।
लेबल विनिर्देश कलाकृति, आयाम, सब्सट्रेट, प्रिंट दिशा, पंजीकरण, ब्याह, रोल और आवेदन की स्थिति से जुड़ता है। यह लेबलर आपूर्तिकर्ता को केवल एक दृश्य पीडीएफ के बजाय एक परीक्षण योग्य सामग्री आधार देता है।
हटना फिल्म को पैक पैटर्न, बोतल स्थिरता, सीलिंग और सुरंग व्यवहार के खिलाफ निर्दिष्ट किया जाना चाहिए, न केवल फिल्म की चौड़ाई। फिल्म, पैक और परीक्षण की स्थिति रिकॉर्ड करें ताकि सामग्री की बचत खुली सील, विकृत बोतलें या अस्थिर भार न बनाए।
कार्टन प्रदर्शन बोर्ड, आयाम, स्कोर लाइनों, प्रिंट, बंद, बोतल पैटर्न और संयंत्र की आर्द्रता पर निर्भर करता है। एक नियंत्रित रिक्त और खड़ा मामला विनिर्देश पैकर आपूर्तिकर्ता को बनाने, लोड करने, बंद करने और समाप्त-मामले से निपटने का परीक्षण करने देता है।
फूस की विशिष्टता फूस के आकार, लोड पैटर्न, परत समर्थन, खिंचाव रैपिंग, गोदाम की सीमा और परिवहन के साथ समाप्त-पैक आयामों को जोड़ती है। यह विश्वसनीय पैलेटाइज़र और कन्वेयर डिज़ाइन के लिए आवश्यक है, भले ही स्टार्टअप पर पैलेटाइज़िंग मैनुअल हो।
एक निरंतर प्रदर्शन परीक्षण अनुमोदित प्रारूपों का उपयोग करके एक सहमत अवधि में स्वीकृत आउटपुट, स्टॉप, अस्वीकार, सामग्री और उपयोगिताओं को मापता है। इसे बहिष्करण को परिभाषित करना चाहिए और रन से पहले नियमों को फिर से जांचना चाहिए, परिणाम ज्ञात होने के बाद नहीं।
एक पंच सूची निरीक्षण और कमीशनिंग के बाद अपूर्ण, दोषपूर्ण या असत्यापित वस्तुओं को नियंत्रित करती है। प्रत्येक आइटम को प्रभाव, मालिक, नियत चरण और उद्देश्य बंद करने के साक्ष्य की आवश्यकता होती है ताकि शिपमेंट या उत्पादन अनुमोदन शेष दायित्वों को न मिटा सके।
दस्तावेज़ रजिस्टर संशोधन और वितरण स्थिति के साथ अनुबंध, बैकअप और प्रशिक्षण रिकॉर्ड द्वारा अनुरोधित प्रत्येक मैनुअल, ड्राइंग, सूची, प्रमाण पत्र की पहचान करता है। यह संयंत्र को यह सत्यापित करने देता है कि लाइन छोड़ने वाली साइट बनाने वाले लोगों से पहले प्रयोग करने योग्य जानकारी आती है।
एक नियंत्रण हैंडओवर को यह परिभाषित करना चाहिए कि कौन सा पीएलसी, एचएमआई, ड्राइव, रोबोट और रेसिपी बैकअप की आपूर्ति की जाती है, उन्हें कैसे पुनर्स्थापित किया जाता है और कौन उन तक पहुंच सकता है। एक बार कॉपी की गई फ़ाइल पुनर्प्राप्ति योजना नहीं है जब तक कि इसकी पहचान और पुनर्स्थापना विधि सत्यापित न हो।
प्रशिक्षण स्वीकृति प्रत्येक भूमिका को उन कार्यों से जोड़ती है जिन्हें उन्हें सुरक्षित और लगातार प्रदर्शन करना चाहिए, फिर पर्यवेक्षित अभ्यास और क्षमता प्रमाण दर्ज करती है। केवल उपस्थिति यह नहीं दिखाती कि ऑपरेटर लाइन को शुरू, चलाना, बदलना, साफ करना और पुनर्प्राप्त करना जानते हैं।
एक पूर्व-स्टार्ट निरीक्षण यह पुष्टि करता है कि लाइन, यूटिलिटी, सामग्री, सुरक्षा गार्ड, स्वच्छता स्थिति और गुणवत्ता जांच तैयार हैं इससे पहले कि बोतलें उत्पादन में जाएं। चेकलिस्ट में रिलीज़ प्राधिकरण का नाम होना चाहिए और जब कोई महत्वपूर्ण स्थिति पूरी न हो तो स्टार्टअप को रोकना चाहिए।
एक नियंत्रित स्टार्टअप अस्थिर सामग्री और गुणवत्ता हानि को सीमित करते हुए पैकिंग के माध्यम से उपचार और बोतल की आपूर्ति से उपयोगिताओं और मशीनों को अनुक्रमित करता है। यह परिभाषित करता है कि पहला उत्पादन कौन जारी करता है और जब एक अपस्ट्रीम या डाउनस्ट्रीम स्टेशन तैयार नहीं होता है तो लाइन कैसे प्रतिक्रिया करती है।
शटडाउन प्रक्रिया शेष बोतलों और सामग्रियों को नियंत्रित करती है, मशीनों को सुरक्षित क्रम में रोकती है और सफाई या रखरखाव के लिए लाइन जारी करती है। इसे शॉर्ट स्टॉप, एंड-ऑफ-शिफ्ट सफाई, प्रारूप परिवर्तन और विस्तारित शटडाउन को अलग करना चाहिए।
लाइन क्लीयरेंस अगले रन से पहले पिछले SKU, लेबल, कोड और पैकेजिंग को हटा देता है या खाते रखता है। यह भौतिक निरीक्षण, काउंटर सुलह और हस्ताक्षरित रिलीज के संयोजन से मिश्रित सामग्री और गलत प्रस्तुति को कम करता है।
प्रथम-टुकड़ा अनुमोदन अप्रतिबंधित उत्पादन से पहले बदलाव के बाद नई बोतल, टोपी, लेबल, कोड और पैक की पुष्टि करता है। इसे एक परिभाषित नमूने का उपयोग करना चाहिए और नियम रखना चाहिए ताकि गति वसूली गुणवत्ता रिलीज से आगे न बढ़े।
एक भरण-मात्रा नमूना योजना परिभाषित करती है कि कहां, कब और कैसे तैयार बोतलों की जांच की जाती है, इसलिए लंबे समय तक उत्पादन चलाने से पहले अंडरफिल, ओवरफिल और वाल्व-स्थिति पैटर्न पाए जाते हैं। यह नमूना आवृत्ति को स्टार्टअप, चेंजओवर, गति परिवर्तन और असामान्य रुझानों से जोड़ता है, बजाय इसके कि कभी-कभी दृश्य जांच पर भरोसा किया जाए।
एक कैप-टोक़ नमूना योजना यह सत्यापित करती है कि बंद करने का आवेदन कैपिंग हेड्स, बोतल और कैप लॉट और ऑपरेटिंग गति में स्थिर रहता है। उपयोगी योजना एप्लिकेशन चेक को हटाने-टोक़ के रुझानों से अलग करती है और कार्रवाई को परिभाषित करती है जब एक सिर या सामग्री बहुत बहाव शुरू हो जाती है।
एक बोतल रिसाव परीक्षण योजना बोतल, गर्दन खत्म, बंद करने के आवेदन या डाउनस्ट्रीम हैंडलिंग के कारण होने वाली विफलताओं की पहचान करती है। यह प्रतिनिधि नमूनाकरण और नियंत्रित परीक्षण स्थितियों को परिभाषित करता है ताकि एक गीली बोतल, एक धीमी सील रिसाव और एक क्षतिग्रस्त पैकेज को एक ही दोष के रूप में नहीं माना जाता है।
एक लेबल और कोड निरीक्षण योजना उत्पाद की पहचान, कलाकृति, प्लेसमेंट और उत्पादन चलाने के माध्यम से पहले टुकड़े के अनुमोदन से तारीख या बैच की जानकारी को नियंत्रित करती है। यह दृश्यमान और मशीन-पठनीय जांच के साथ सामग्री सुलह को जोड़ती है ताकि गलत प्रस्तुति जल्दी से निहित हो।
एक अस्वीकार-डिवाइस चुनौती परीक्षण यह साबित करता है कि एक पता लगाया गया गैर-अनुरूपता बोतल शारीरिक रूप से हटा दिया जाता है और उत्पादन की गति पर हिसाब किया जाता है। परीक्षण में केवल यह जांचने के बजाय पता लगाना, ट्रैकिंग, अस्वीकृति, पुष्टि और अस्वीकार-बिन नियंत्रण शामिल है कि सेंसर लाइट चालू हो जाती है।
एक उत्पादन शिफ्ट रिपोर्ट काउंटरों, डाउनटाइम, गुणवत्ता के नुकसान और सामग्री के उपयोग को बिक्री योग्य आउटपुट के ट्रेस करने योग्य खाते में परिवर्तित करती है। यह अगली पारी और प्रबंधन को एक सुसंगत दृष्टिकोण देता है कि एक एकल हेडलाइन बोतल गिनती के बजाय लाइन को क्या बाधित करता है।
एक नियंत्रित डाउनटाइम कारण-कोड सूची उत्पादन घाटे को ऑपरेटरों, शिफ्ट और महीनों में तुलनीय बनाती है। कोड संरचना को उस स्टेशन को अलग करना चाहिए जो अंतर्निहित कारण से रुक गया है और सैकड़ों अनुपयोगी विकल्प बनाए बिना कार्रवाई के लिए पर्याप्त विवरण संरक्षित करना चाहिए।
पैकेजिंग-सामग्री ट्रैकिंग जारी की गई बोतलों या प्रीफॉर्म्स, कैप्स, लेबल, स्याही, फिल्म, डिब्बों और पैलेट को अच्छे तैयार आउटपुट के खिलाफ समेटती है। यह स्टार्टअप अपशिष्ट, पुरानी मशीन के नुकसान और इन्वेंट्री विसंगतियों को उजागर करता है, जबकि विभिन्न एसकेयू और सामग्री लॉट का पता लगाने योग्य रखता है।
एक जल संतुलन स्रोत पानी, उपचारित-जल उत्पादन, प्रक्रिया उपयोग, भराव इनपुट, बिक्री योग्य उत्पाद और जल निकासी की तुलना करता है। यह खरीदारों को उपचार और भंडारण को सही ढंग से आकार देने में मदद करता है और ऑपरेटरों को लीक और परिहार्य नुकसान से अपेक्षित कुल्ला या सफाई के उपयोग को अलग करने के लिए एक व्यावहारिक तरीका देता है।
एक उपयोगिता-पैमाइश योजना परिभाषित करती है कि कैसे बिजली, कम दबाव वाली हवा, उच्च दबाव वाली हवा, ठंडा पानी और प्रक्रिया पानी को क्षेत्र या प्रमुख मशीन द्वारा मापा जाता है। परिणामी आधार रेखा एक सार्वभौमिक खपत के आंकड़े का आविष्कार किए बिना उपकरण तुलना, दोष निदान और क्षमता विस्तार का समर्थन करती है।
एक स्नेहन अनुसूची आपूर्तिकर्ता मैनुअल को बीयरिंग, गियरबॉक्स, चेन, गाइड और केंद्रीकृत प्रणालियों के लिए संयंत्र-विशिष्ट कार्यों में अनुवाद करती है। यह स्नेहक प्रकार, मात्रा, अंतराल और खाद्य-क्षेत्र की सावधानियों को नियंत्रित करता है, इसलिए छूटे हुए काम और अधिक स्नेहन दोनों दिखाई दे रहे हैं।
क्रिटिकल-स्पेयर रैंकिंग उत्पादन परिणाम, विफलता की संभावना, आपूर्तिकर्ता नेतृत्व समय, मरम्मत विकल्प और स्थापित अतिरेक द्वारा भागों को प्राथमिकता देती है। यह खरीदारों को एक लंबी अविभाजित सूची खरीदने के बजाय कमीशनिंग पुर्जों, नियमित उपभोग्य सामग्रियों और सच्चे जोखिम-कवर स्टॉक को अलग करने में मदद करता है।
एक इलेक्ट्रिकल-स्पेयर सूची सटीक स्थापित मेक, मॉडल, रेटिंग, फर्मवेयर या कॉन्फ़िगरेशन निर्भरता और नियंत्रण और बिजली घटकों के लिए प्रतिस्थापन प्रक्रियाओं को कैप्चर करती है। यह एक सामान्य स्पेयर को ऑर्डर करने से रोकता है जब भौतिक फिट, संचार या संग्रहीत पैरामीटर समान रूप से महत्वपूर्ण होते हैं।
सेंसर और फोटोआई रखरखाव बोतल, टोपी, लेबल, पैक और कन्वेयर डिटेक्शन पॉइंट्स पर स्वच्छता, संरेखण, माउंटिंग, सेटिंग्स और केबल की स्थिति को नियंत्रित करता है। एक टैग-आधारित रिकॉर्ड रुक-रुक कर झूठे ट्रिगर्स का पता लगाने योग्य बनाता है और प्रतिस्थापन के बाद सेटिंग्स को संरक्षित करता है।
रखरखाव क्लोजआउट साबित करता है कि उपकरण उत्पादन में लौटने से पहले क्या पाया गया, बदला गया और परीक्षण किया गया। यह बदले गए भागों, सेटिंग्स, सॉफ़्टवेयर बैकअप, सुरक्षा बहाली और रखरखाव के बाद की गुणवत्ता की जांच को जोड़ता है ताकि अस्थायी सुधार एक अस्पष्ट पूर्ण स्थिति में गायब न हों।
गाइड-रेल सेटअप को लेबल को निचोड़ने, हल्के पीईटी को विकृत करने या अचानक चौड़ाई में बदलाव करने के बिना बोतलों को स्थिर करना चाहिए। एक दोहराने योग्य सेटअप एसकेयू द्वारा रेल ऊंचाई, चौड़ाई और संक्रमण ज्यामिति को रिकॉर्ड करता है ताकि ऑपरेटर बदलाव के बाद एक सिद्ध प्रारूप को पुनर्प्राप्त कर सकें।
पीईटी बोतल टिप-ओवर समस्या निवारण पहले अस्थिर स्थानांतरण का पता लगाकर शुरू होता है और फिर बोतल ज्यामिति, गाइड सेटअप, बेल्ट व्यवहार और संचय स्थितियों की तुलना करता है। यह विधि डाउनस्ट्रीम पाइलअप को दोष देने से बचती है जब शुरुआती गड़बड़ी कई कन्वेयर पहले हुई थी।
स्टारव्हील टाइमिंग इनफीड, रिंसर, फिलर, कापॅपर और डिस्चार्ज मैकेनिज्म के बीच बोतल हस्तांतरण को संरेखित करता है। निदान को किसी भी चरण समायोजन से पहले गलत परिवर्तन भागों, गाइड स्थिति, बोतल भिन्नता, ड्राइव बैकलैश या सेंसर तर्क से समय त्रुटि को अलग करना चाहिए।
एयर-कन्वेयर दबाव समस्या निवारण ब्लोअर की स्थिति, फिल्टर लोडिंग, डक्ट रिसाव, स्लॉट या लौवर संतुलन और बॉटल-नेक मार्गदर्शन की एक साथ जांच करता है। अकेले ब्लोअर पर एक दबाव रीडिंग यह साबित नहीं कर सकती है कि प्रयोग करने योग्य एयरफ्लो सबसे कठिन स्थानांतरण या अंत अनुभाग तक पहुंचता है।
कैप-च्यूट जाम कैप भिन्नता, सॉर्टर ओरिएंटेशन, ढलान ज्यामिति, संदूषितता, स्थैतिक, वायु सहायता या कापॅर मांग में उत्पन्न हो सकते हैं। एक संरचित चेक हॉपर से आवेदन तक कैप का अनुसरण करता है और अंतिम रुकावट को बार-बार साफ करने के बजाय स्थिर अभिविन्यास के पहले नुकसान को रिकॉर्ड करता है।
एक फिलिंग-वाल्व पहनने वाले पार्ट्स गाइड सील, स्प्रिंग्स, डायाफ्राम, वेंट तत्वों और उत्पाद-संपर्क घटकों को विशिष्ट लक्षणों और रखरखाव अंतराल से जोड़ता है। सटीक वाल्व डिजाइन और आपूर्तिकर्ता प्रलेखन अंतिम भागों की सूची को नियंत्रित करते हैं, जबकि लाइन रिकॉर्ड यह निर्धारित करते हैं कि कौन से आइटम स्टॉक किए गए किट के लायक हैं।
कैपिंग-हेड रखरखाव चक या ग्रिपर की स्थिति, अक्षीय आंदोलन, बीयरिंग, स्प्रिंग्स, क्लच या चुंबकीय टोक़ तत्वों और ऊंचाई सेटिंग्स को नियंत्रित करता है। हेड-बाय-हेड रिकॉर्ड टेढ़े-मेढ़े टोपी, चर हटाने वाले टोक़ और सील रिसाव को उपकरण या सामग्री का पता लगाने योग्य बनाते हैं।
लेबल-पंजीकरण दोष मार्क सेंसर, वेब टेंशन, स्लिपिंग रोलर्स, प्रिंट-मार्क भिन्नता, नुस्खा सेटिंग्स या उत्पाद सिंक्रनाइज़ेशन से आ सकते हैं। निदान अनुमोदित सेंसर सेटअप को संरक्षित करता है और यांत्रिक या इलेक्ट्रॉनिक समायोजन से पहले यादृच्छिक बहाव से दोहराए जाने योग्य ऑफसेट को अलग करता है।
इंकजेट प्रिंट-गुणवत्ता समस्या निवारण संदेश सेटअप, प्रिंटहेड की स्थिति, स्याही प्रणाली, बोतल संवेदन और सतह की नमी या आंदोलन को अलग करता है। एक नियंत्रित नमूना गलत दूरी, ट्रिगर, चिपचिपाहट या उत्पाद-हैंडलिंग समस्या को छिपाने से बार-बार सफाई को रोकता है।
हटना-सुरंग समस्या निवारण क्षेत्र तापमान, एयरफ्लो, कन्वेयर गति, फिल्म विनिर्देश और पैक ज्यामिति की तुलना करता है। उपयोगी गर्मी प्रोफ़ाइल विकृत बोतलों, जली हुई फिल्म, खुले सीम या स्टार्टअप और स्थिर उत्पादन में अत्यधिक ऊर्जा उपयोग के बिना स्थिर पैक का उत्पादन करती है।
एचएमआई रेसिपी प्रबंधन अनिर्दिष्ट ऑपरेटर परिवर्तनों को रोकते हुए अनुमोदित बोतल और पैक प्रारूप द्वारा मशीन सेटिंग्स को नियंत्रित करता है। एक उपयोगी नुस्खा प्रणाली उत्पाद मापदंडों को संरक्षित सेवा मूल्यों से अलग करती है और संस्करण, पहुंच और बैकअप साक्ष्य को संरक्षित करती है।
अलार्म युक्तिकरण प्रत्येक सार्थक पीएलसी अलार्म को एक स्पष्ट कारण, ऑपरेटर प्रतिक्रिया, प्राथमिकता और रीसेट स्थिति देता है। यह बार-बार उपद्रव अलार्म को कम करता है और एक लंबी अलार्म सूची को पहली घटना को अस्पष्ट करने से रोकता है जिसने वास्तव में बोतलबंद पानी की लाइन को रोक दिया था।
एक इंटरलॉक और सिग्नल मैट्रिक्स परिभाषित करता है कि कैसे उपचार, ब्लोअर, मोनोब्लॉक, कन्वेयर, लेबलर और पैकर एक्सचेंज तैयार, रन, फॉल्ट, भूखे और अवरुद्ध राज्यों में कैसे होते हैं। यह अलग-अलग आपूर्ति की गई मशीनों के बीच इंटरफेस अंतराल को रोकने के लिए एक खरीद और कमीशनिंग उपकरण है।
काउंटर सुलह बोतल-इन, भरी, कैप्ड, लेबल, अस्वीकृत, पैक और गोदाम की गिनती के बीच अंतर की व्याख्या करता है। इसके लिए परिभाषित काउंटर स्थानों और रीसेट नियमों की आवश्यकता होती है ताकि उत्पादन रिपोर्ट ओवरलैपिंग या अलग-अलग समयबद्ध माप की तुलना न करें।
दूरस्थ समर्थन तत्परता स्थायी अप्रबंधित कनेक्शन छोड़ने के बिना लाइन पीएलसी, एचएमआई और ड्राइव सिस्टम के लिए नियंत्रित विक्रेता पहुंच को परिभाषित करती है। परियोजना को स्वामित्व, प्राधिकरण, बैकअप, लॉगिंग और पुनर्प्राप्ति से पहले सहमत होना चाहिए इससे पहले कि उत्पादन दोष असुरक्षित शॉर्टकट के लिए दबाव पैदा करता है।
भरने वाले कमरे के वेंटिलेशन को गर्मी, आर्द्रता, संक्षेपण, वायुजनित संदूषण और धोने, भरने और कैपिंग के आसपास दबाव संबंधों का प्रबंधन करना चाहिए। डिजाइन का आधार एक सार्वभौमिक तापमान या वायु-परिवर्तन मूल्य निर्दिष्ट करने के बजाय वास्तविक कमरे के भार, जलवायु और स्वच्छता अभ्यास का उपयोग करता है।
वॉशडाउन योजना वास्तविक सफाई विधि से विद्युत बाड़ों, मोटर्स, सेंसर, कनेक्टर और केबल प्रविष्टियों से मेल खाती है। अकेले एक आईपी कोड अप्रतिबंधित उच्च दबाव या रासायनिक सफाई को अधिकृत नहीं करता है, इसलिए आपूर्तिकर्ता और खरीदार को संरक्षित क्षेत्रों, विधियों और निरीक्षण कर्तव्यों पर सहमत होना चाहिए।
अपशिष्ट जल नियोजन सूची उपचार को अस्वीकार करती है, बोतल कुल्ला, सफाई, बैकवाश, नालियों और प्रवाह, समय और संरचना द्वारा उपयोगिता उड़ाना। यह फर्श जल निकासी और उपचार क्षमता को केवल औसत उत्पादन-पानी के उपयोग के आकार से रोकता है।
रखरखाव-निकासी योजना गार्ड और पैनल खोलने, स्टारव्हील या मोटर्स, सर्विस वाल्व, रूट लिफ्टिंग उपकरण और उपयोगिताओं तक पहुंचने के लिए सुरक्षित स्थान आरक्षित करती है। कन्वेयर और दीवारों से नियमित काम धीमा या असुरक्षित होने से पहले वास्तविक मशीन सेवा लिफाफे के साथ इसकी समीक्षा की जानी चाहिए।
स्पेयर-पार्ट्स भंडारण नियंत्रण पहचान, स्थिति और उपलब्धता को जारी करने और वापसी के माध्यम से प्राप्ति को संरक्षित करता है। यह स्वच्छ परिवर्तन भागों, शेल्फ-जीवन इलास्टोमर्स, इलेक्ट्रॉनिक्स, स्नेहक और मरम्मत योग्य असेंबलियों को अलग करता है ताकि इन्वेंट्री मात्रा अनुपयोगी स्टॉक को छिपाती न हो।
पूर्वानुमान बिक्री योग्य बोतलों को बोतल प्रारूप, उपलब्ध उत्पादन समय, नियोजित स्टॉप और यथार्थवादी दक्षता द्वारा लाइन-स्पीड आवश्यकता में परिवर्तित करें। यह मांग पूर्वानुमान को सीधे नेमप्लेट बीपीएच से मेल खाने से रोकता है।
एक बोतल-प्रति-शिफ्ट योजना प्रति घंटा की गति को ब्रेक, स्वच्छता, बदलाव, मामूली स्टॉप और गुणवत्ता होल्ड के बाद उत्पादन प्रतिबद्धता में बदल देती है। हर निर्धारित मिनट को उत्पादन समय के रूप में माने बिना आकार बदलने और इन्वेंट्री के लिए इसका उपयोग करें।
एक लाइन जो 500 मिलीलीटर की बोतलों पर एक गति से चलती है, वह 1.5 एल या बड़े प्रारूप की बोतलों पर समान गति से नहीं चल सकती है। अनुमोदित प्रारूप, स्थानांतरण स्थिरता, भरण समय, कैप हैंडलिंग, लेबलिंग और पैकिंग सीमा द्वारा आउटपुट की तुलना करें।
बार-बार बोतल, टोपी, लेबल या पैक परिवर्तन बिक्री योग्य आउटपुट को कम करते हैं, भले ही भराव काफी तेज हो। मॉडल परिवर्तन आवृत्ति और आंतरिक डाउनटाइम यह तय करने से पहले कि कितनी लाइन-क्षमता रिजर्व की आवश्यकता है।
मौसमी पानी की मांग हर मशीन को तुरंत ओवरसाइज़ करने के बजाय इन्वेंट्री, अतिरिक्त बदलाव, डीबॉटलनेकिंग या भविष्य के मॉड्यूल को सही ठहरा सकती है। प्रारंभिक लाइन कॉन्फ़िगरेशन को फ्रीज करने से पहले परिदृश्यों की तुलना करें।
जल उपचार को एक प्रतिनिधि कच्चे पानी के विश्लेषण और इच्छित उत्पाद परिभाषा से चुना जाना चाहिए, न कि एक मानक उपकरण सूची से। आरएफक्यू को यह दिखाना चाहिए कि कौन से परिणाम निस्पंदन, झिल्ली, कीटाणुशोधन और निगरानी को चलाते हैं।
रिवर्स-ऑस्मोसिस रिकवरी कच्चे पानी की मांग को प्रभावित करती है, प्रवाह को अस्वीकार करती है, प्रीट्रीटमेंट लोडिंग, भंडारण और अपशिष्ट जल योजना बनाती है। एक सार्वभौमिक पुनर्प्राप्ति प्रतिशत मानने के बजाय एक परियोजना द्रव्यमान संतुलन का उपयोग करें।
उपचारित पानी की टंकी को अत्यधिक निवास समय, स्वच्छता जोखिम या अस्थिर भराव आपूर्ति बनाए बिना बफर उपचार और भरने को चाहिए। इसे प्रति घंटा उत्पादन के एक साधारण गुणक के बजाय उत्पादन और स्वच्छता प्रोफाइल से आकार दें।
ओजोन शुल्क उत्पाद की आवश्यकताओं, पानी की मांग, संपर्क व्यवस्था, ओजोन की मांग और मान्य अवशिष्ट निगरानी पर निर्भर करता है। फिलिंग-लाइन इंटरफ़ेस को प्रक्रिया के इरादे और सुरक्षित संचालन नियंत्रण दोनों को परिभाषित करना चाहिए।
अंतिम उपचार उपकरण को एक स्वच्छ, निगरानी और जल निकासी योग्य मार्ग के माध्यम से भराव पर आवश्यक पानी की स्थिति प्रदान करनी चाहिए। एक घटक सूची दबाव, प्रवाह, बाईपास और स्वच्छता तर्क के बिना अधूरी है।
प्रीफॉर्म और बोतल लाइट-वेटिंग टॉप लोड, दीवार वितरण, आधार स्थिरता और कन्वेयर व्यवहार को बदलती है। बोतल को पूर्ण उड़ाने, भरने, कैपिंग, लेबलिंग और पैकिंग सिस्टम के रूप में मान्य करें।
ब्लो-मोल्डर आउटपुट कैविटी काउंट, चक्र व्यवहार, बोतल डिजाइन, हीटिंग, कूलिंग और रिजेक्ट लॉस पर निर्भर करता है। एक आदर्श चक्र दर से गुहाओं को गुणा करने के बजाय भराव की मांग के लिए निरंतर अच्छी बोतलों का मिलान करें।
पीईटी जल संयंत्र में उच्च दबाव वाली हवा सबसे बड़ी उपयोगिता बाधा बन सकती है। डिजाइन को औसत उपयोग, चरम मांग, वसूली, रिसाव और कम दबाव वाली सेवाओं को अलग करना चाहिए।
ताज़ी उड़ाई गई बोतलों को भराव या लेबलर में प्रवेश करने से पहले पर्याप्त शीतलन और स्थिर परिवहन की आवश्यकता हो सकती है। अनियंत्रित तापमान और विरूपण स्थानांतरण, भरण-स्तर या लेबल समस्याओं के रूप में प्रकट हो सकता है।
एक सीधे जुड़े ब्लोअर और भराव को समन्वित गति, भूखे और अवरुद्ध तर्क, प्रयोग करने योग्य बफर और पुनरारंभ व्यवहार की आवश्यकता होती है। अकेले नेमप्लेट मिलान बार-बार रुकने या बोतल की बर्बादी को नहीं रोकता है।
रिंसर का प्रदर्शन भरने से पहले नोजल संरेखण, पानी की स्थिति, संपर्क पैटर्न, बोतल उलटा और जल निकासी पर निर्भर करता है। केवल रिंसर व्हील आकार पर भरोसा करने के बजाय एक अवलोकन योग्य परीक्षण निर्दिष्ट करें।
रिंसर पानी की वसूली खपत को कम कर सकती है लेकिन स्वच्छता नियंत्रण, निस्पंदन, टैंक निवास और निर्वहन गुणवत्ता को बदल सकती है। पुन: उपयोग को शामिल करने से पहले पूर्ण लूप और स्थानीय आवश्यकताओं का मूल्यांकन करें।
अस्थिर उत्पाद की आपूर्ति या भराव-कटोरा नियंत्रण चर भरण स्तर, वाल्व भुखमरी और बार-बार स्टॉप-स्टार्ट नुकसान पैदा कर सकता है। एक हाइड्रोलिक प्रणाली के रूप में उपचारित-पानी पंप, टैंक, वाल्व और भराव नियंत्रण की समीक्षा करें।
अकेले वाल्व गिनती लाइन आउटपुट साबित नहीं करती है क्योंकि पिच, रोटेशन की गति, भरने का समय, बोतल हस्तांतरण और ऑपरेटिंग मार्जिन भी मायने रखते हैं। आपूर्तिकर्ता गणना की तुलना अनुमोदित बोतल और निरंतर परीक्षण से करें।
छींटे मारने, टपकने और अस्थिर भरने की प्रस्तुति उत्पाद की आपूर्ति, बोतल ज्यामिति, वाल्व की स्थिति, वेंटिंग, गति या स्थानांतरण समय से आ सकती है। कई सेटिंग्स को समायोजित करने से पहले स्थान और परिचालन स्थिति का निदान करें।
बोतल गर्दन, टोपी, छेड़छाड़ बैंड, कैप सॉर्टर और कैपिंग हेड एक बंद प्रणाली बनाते हैं। एक नाममात्र व्यास खिला, आवेदन, हटाने और रिसाव प्रदर्शन की पुष्टि करने के लिए पर्याप्त नहीं है।
एक प्रयोग करने योग्य टोक़ खिड़की बंद करने के प्रदर्शन को अनुमोदित बोतल, टोपी, सिर की स्थिति और माप विधि से जोड़ती है। एक असंबंधित बंद प्रणाली से एक मूल्य की प्रतिलिपि बनाने से बचें।
कैप सॉर्टर को रिकवरी मार्जिन और नियंत्रित रिजेक्ट के साथ निरंतर मांग पर सही ढंग से उन्मुख कैप वितरित करना चाहिए। अकेले थोक क्षमता या लिफ्ट का आकार स्थिर कैप आपूर्ति साबित नहीं करता है।
छेड़छाड़-बैंड अखंडता को एक परिभाषित पैकेजिंग विशेषता के रूप में जांचा जाना चाहिए, न कि केवल जब उपभोक्ता किसी समस्या की रिपोर्ट करते हैं। योजना को सामग्री, कैपिंग और निरीक्षण साक्ष्य को जोड़ना चाहिए।
एक नया टोपी या बॉटल-नेक आपूर्तिकर्ता आयाम, राल व्यवहार, खिला, टोक़ और रिसाव को बदल सकता है, भले ही नाममात्र विनिर्देश अपरिवर्तित हो। रिलीज से पहले एक नियंत्रित लाइन-प्रभाव समीक्षा का उपयोग करें।
खाली-बोतल निरीक्षण को उन दोषों को लक्षित करना चाहिए जो स्वच्छता, भरने, कैपिंग या प्रस्तुति को प्रभावित कर सकते हैं और चयनित सेंसर वास्तविक रूप से पता लगा सकते हैं। वास्तविक बोतलों के साथ अस्वीकृति और सत्यापन विधि को परिभाषित करें।
भरण-स्तरीय निरीक्षण बोतल ज्यामिति, लेबल स्थिति, उत्पाद व्यवहार और आवश्यक दोष सीमा से मेल खाना चाहिए। इसे भराव रखरखाव का विकल्प बने बिना प्रक्रिया नियंत्रण का समर्थन करना चाहिए।
कैप निरीक्षण को लापता, उच्च, झुका हुआ, क्षतिग्रस्त या अन्यथा अस्वीकार्य क्लोजर को अलग करना चाहिए और उन्हें लाइन की गति पर मज़बूती से अस्वीकार करना चाहिए। अस्वीकार पथ और काउंटर सुलह सेंसर जितना ही मायने रखता है।
दृष्टि निरीक्षण लेबल उपस्थिति, स्थिति और चयनित कोड विशेषताओं की जांच केवल तभी कर सकता है जब कलाकृति, कंट्रास्ट, बोतल प्रस्तुति और निर्णय नियमों को नियंत्रित किया जाता है। परिभाषित करें कि सिस्टम क्या सत्यापित करेगा और क्या नहीं।
एक निरीक्षण प्रणाली अधूरी है यदि अस्वीकृत बोतलों की पुष्टि नहीं की जाती है और काउंटर उनके गंतव्य की व्याख्या नहीं कर सकते हैं। निरीक्षण निर्णयों, भौतिक अस्वीकृति और डाउनस्ट्रीम आउटपुट को समेटें।
एक आस्तीन सुरंग को लेबल सामग्री, बोतल ज्यामिति, लाइन की गति और उपलब्ध भाप या गर्म हवा की स्थिति से मेल खाना चाहिए। इसे केवल सुरंग की लंबाई के बजाय एक मान्य हटना प्रोफ़ाइल से चुनें।
ओपीपी रोल-फेड लेबलिंग फिल्म गुणों, काटने, हस्तांतरण और नियंत्रित गर्म-पिघल आवेदन पर निर्भर करता है। चिपकने वाला तापमान अकेले लेबल लिफ्ट, स्ट्रिंग या बोतल संदूषण की व्याख्या नहीं कर सकता है।
स्थिर स्वयं चिपकने वाला लेबलिंग नियंत्रित वेब पथ, तनाव, छील ज्यामिति, पंजीकरण संवेदन और बोतल प्रस्तुति की आवश्यकता होती है। समस्या निवारण को सामग्री, अनवाइंड, सेंसर और आवेदन कारणों को अलग करना चाहिए।
दिनांक या लॉट कोड में बोतल, लेबल या पैक के साथ संगत एक नियंत्रित सामग्री, स्थान, कंट्रास्ट और सत्यापन विधि होनी चाहिए। कोड प्रिंट करने के लिए एक सामान्य आवश्यकता परीक्षण योग्य नहीं है।
कोडर की विश्वसनीयता अनुमोदित तरल पदार्थ, भंडारण, वेंटिलेशन, धूल और तापमान के साथ-साथ प्रिंटर सेटिंग्स पर निर्भर करती है। पूर्ण-लाइन योजना में उपभोग्य सामग्रियों और सेवा शर्तों को शामिल करें।
बंडल गिनती और व्यवस्था पैकर यांत्रिकी, फिल्म उपयोग, शीतलन, हैंडल विकल्प, फूस की स्थिरता और बाजार से निपटने को प्रभावित करती है। पैकेजिंग सिस्टम के रूप में तैयार बंडल को मंजूरी दें।
फिल्म की खपत का अनुमान अनुमोदित वेब आयामों, पैक पिच, ट्रिम या ओवरलैप, स्टार्टअप अपशिष्ट, रील परिवर्तन और गुणवत्ता अस्वीकृति से लगाया जाना चाहिए। एक वजन-प्रति-पैक आंकड़े को अपने भौतिक आधार को बताना चाहिए।
कार्टन पैकर क्षमता प्रति मामले बोतलों पर निर्भर करती है, फीड लेन, निर्माण या सीलिंग चक्र, वसूली और दफ़्ती की गुणवत्ता। मशीनों की तुलना करने से पहले बोतल उत्पादन को प्रति मिनट मामलों में परिवर्तित करें।
पैलेट पैटर्न, परत गिनती, इंटरलेयर, खिंचाव लपेटें और बोतल या पैक की ताकत समाप्त-लोड स्थिरता निर्धारित करती है। वास्तविक हैंडलिंग और वितरण स्थितियों के लिए लोड को मंजूरी दें।
तैयार पैक को बंडलों को कुचलने या अस्थिर करने के बिना छोटे पैलेटाइज़र, रैपर या गोदाम रुकावटों को अवशोषित करने के लिए पर्याप्त नियंत्रित संचय की आवश्यकता होती है। अकेले लंबाई प्रयोग करने योग्य बफर को परिभाषित नहीं करती है।
कन्वेयर गति को बोतल की अस्थिरता, खरोंच या अत्यधिक दबाव के बिना नियंत्रित अलगाव और वसूली बनानी चाहिए। एक पौधे-चौड़े प्रतिशत के बजाय स्थानांतरण फ़ंक्शन और अनुमोदित प्रारूप द्वारा अनुपात निर्धारित करें।
बफर समय की गणना वास्तविक रिक्ति और नियंत्रण सीमा पर प्रयोग करने योग्य बोतलों या पैक में की जानी चाहिए। नाममात्र कन्वेयर क्षमता यह बता सकती है कि लाइन स्टॉप के माध्यम से कितनी देर तक चलेगी।
अतिरिक्त संचय दबाव हल्के पीईटी बोतलों को विकृत कर सकता है, लेबल को नुकसान पहुंचा सकता है और अस्थिर पुनरारंभ बना सकता है। नियंत्रण विधि को बोतल की ताकत, कन्वेयर सतह, गाइड और ज़ोनिंग से मेल खाना चाहिए।
कन्वेयर स्नेहन घर्षण, स्वच्छता, पानी के उपयोग, जल निकासी, पैक की गुणवत्ता और रखरखाव को प्रभावित करता है। वास्तविक कन्वेयर सामग्री, बोतलों और पौधों की स्थिति के लिए विधि का चयन और सत्यापन करें।
अधिकांश बोतल और पैक जाम कन्वेयर या मशीनों के बीच स्थानान्तरण से शुरू होते हैं। अनुमोदित प्रारूपों का उपयोग करके प्रत्येक हैंडऑफ़ पर ऊंचाई, अंतर, समर्थन, गति, गाइड और समय की समीक्षा करें।
इलेक्ट्रिकल कनेक्टेड लोड, अपेक्षित परिचालन मांग और पीक स्टार्टिंग डिमांड अलग-अलग नियोजन मूल्य हैं। तीनों के लिए पूछें ताकि साइट वितरण न तो कम आकार का हो और न ही अस्पष्टीकृत कुल पर आधारित हो।
एक एयर रिसीवर को एक अंडरसिज्ड कंप्रेसर या खराब वितरण को छिपाए बिना दबाव स्थिरता और कम मांग में बदलाव का समर्थन करना चाहिए। आकार और इसे मांग प्रोफ़ाइल से पता लगाएं और दबाव बैंड की अनुमति दी।
उपकरण और मशीन की वायु गुणवत्ता वाल्व, सिलेंडर, उत्पाद क्षेत्रों और रखरखाव जीवन को प्रभावित कर सकती है। उपयोग के बिंदु पर दबाव, सूखापन, तेल और निस्पंदन आवश्यकताओं को परिभाषित करें।
चिलर ड्यूटी में वास्तव में सिस्टम से जुड़े उपकरण और पर्यावरणीय परिस्थितियों को शामिल किया जाना चाहिए। एक एकल नाममात्र प्रशीतन आंकड़ा तापमान, प्रवाह और एक साथ लोड मान्यताओं के बिना अधूरा है।
एक उपयोगिता रुकावट बोतलें, पानी, कैप्स, लेबल और पैक को असुरक्षित या अज्ञात राज्यों में छोड़ सकती है। परिभाषित करें कि क्या रुकता है, क्या संचालित रहता है और पुनरारंभ करने से पहले लाइन को कैसे साफ़ और जारी किया जाता है।
भरने वाले कमरे के वायु प्रवाह को संक्षेपण, अनियंत्रित ड्राफ्ट या रखरखाव की समस्याओं के बिना पौधों की स्वच्छता रणनीति का समर्थन करना चाहिए। योग्य स्थानीय विशेषज्ञों के साथ कमरे के उपयोग, सीमाओं और निगरानी को परिभाषित करें।
फर्श और नालियों को मशीन के पैरों, केबलों या उत्पाद मार्गों के आसपास तालाब के बिना सफाई और प्रक्रिया को हटाना चाहिए। वास्तविक उपकरण लेआउट के साथ अंतिम नाली बिंदुओं का समन्वय करें।
सफाई रसायनों, कोडर तरल पदार्थ, स्नेहक और रखरखाव उत्पादों को उत्पाद और पैकेजिंग से दूर नियंत्रित भंडारण और हैंडलिंग की आवश्यकता होती है। कमरे का डिज़ाइन वास्तविक रसायनों और स्थानीय सुरक्षा आवश्यकताओं से मेल खाना चाहिए।
लोगों, खाली कंटेनर, टोपी, लेबल, फिल्म, डिब्बों, अपशिष्ट और तैयार माल को स्वच्छ भरने वाले मार्गों के अनावश्यक पार किए बिना आगे बढ़ना चाहिए। उपकरण की स्थिति जमे हुए होने से पहले इन प्रवाहों को ड्रा करें।
मोटर्स, गियरबॉक्स, पंप, मोल्ड, फिलर पार्ट्स और पैकेजिंग असेंबलियों को सुरक्षित हटाने की जगह और उठाने के समर्थन की आवश्यकता हो सकती है। दीवारों, नलिकाओं और आसन्न मशीनों से पहले सेवा लिफाफे की जाँच करें।
एक FAT को सेटअप, परीक्षण, अस्वीकार और निरंतर चलने को कवर करने के लिए पर्याप्त अनुमोदित बोतलें, टोपी, लेबल, फिल्म, डिब्बों और उपभोग्य सामग्रियों की आवश्यकता होती है। कम आपूर्ति की गई सामग्री नियोजित स्वीकृति साक्ष्य को असंभव बना सकती है।
एक छोटी मशीन का प्रदर्शन एक निरंतर पूर्ण-लाइन एफएटी के समान नहीं है। संदर्भ प्रारूप, गति, अवधि, स्वीकार्य स्टॉप, माप और अप्रयुक्त साइट इंटरफेस को पहले से परिभाषित करें।
साइट स्वीकृति को यह पुष्टि करनी चाहिए कि वास्तविक उत्पादन के दौरान बिजली, हवा, पानी, शीतलन, जल निकासी और पर्यावरण की स्थिति आपूर्तिकर्ता आवश्यकताओं के अंदर रहती है। इस उपयोगिता साक्ष्य के बिना मशीन दोषों को निष्पक्ष रूप से नहीं आंका जा सकता है।
एक प्रदर्शन गारंटी को परिभाषित समय, बहिष्कृत समय, अच्छा आउटपुट, अस्वीकार, संदर्भ सामग्री और माप स्रोतों की आवश्यकता होती है। अन्यथा आपूर्तिकर्ता और खरीदार एक ही रन से अलग-अलग परिणामों की गणना कर सकते हैं।
एक विश्वसनीयता रन को उपकरण दोषों, भौतिक समस्याओं, उपयोगिता रुकावटें, नियोजित कार्यों और खरीदार-कारण स्टॉप को अलग करना चाहिए। एक अस्पष्टीकृत डाउनटाइम कुल स्वीकृति या सुधार का मार्गदर्शन नहीं कर सकता है।
एक बोली मैट्रिक्स को उपकरण, इंटरफेस, प्रदर्शन के आधार, दस्तावेजों, सेवाओं, बहिष्करण और स्वीकृति साक्ष्य की तुलना करनी चाहिए, न कि केवल कुल कीमत। एक नियंत्रित RFQ के खिलाफ आपूर्तिकर्ता उत्तरों को सामान्य करें।
बहिष्करण, योग्यताएं और विचलन एक शीर्षक उपकरण मूल्य से अधिक प्रयोग करने योग्य परियोजना के दायरे को बदल सकते हैं। प्रस्ताव फ़ुटनोट में खोज करने के बजाय एक समेकित शेड्यूल की आवश्यकता होती है।
चयनित Incoterm अपने आप में निराकरण को परिभाषित नहीं करता है, संरक्षण, निर्यात पैकिंग, अंतर्देशीय चाल, उतराई, भंडारण या स्थापना। वास्तविक शिपमेंट के लिए भौतिक और दस्तावेज़ सीमा लिखें।
भुगतान मील के पत्थर को पूरा होने के अस्पष्ट प्रतिशत के बजाय स्पष्ट डिलिवरेबल्स और साक्ष्य से जोड़ा जाना चाहिए। अनुमोदित चित्र, निर्माण, एफएटी, शिपमेंट और हैंडओवर स्थिति के साथ वाणिज्यिक रिलीज को संरेखित करें।
वारंटी प्रभावशीलता प्रारंभ तिथि, कवर किए गए उपकरण, परिचालन की स्थिति, प्रतिक्रिया प्रक्रिया, श्रम और यात्रा, बहिष्कृत उपभोग्य सामग्रियों और स्पेयर-पार्ट उपलब्धता पर निर्भर करती है। शिपमेंट से पहले इन बिंदुओं को हल करें।
मशीन की नींव और फर्श को वास्तविक भार, समतल विधि, एंकर, नालियों और रखरखाव पहुंच का समर्थन करना चाहिए। योग्य स्थानीय नागरिक डिजाइन के साथ आपूर्तिकर्ता स्थापना चित्र का समन्वय करें।
फील्ड केबलिंग और अर्थिंग सुरक्षा, विश्वसनीयता और शोर की समस्या पैदा कर सकते हैं जब रूटिंग, पृथक्करण, सुरक्षा और समाप्ति को नियंत्रित नहीं किया जाता है। अनुमोदित विद्युत दस्तावेजों के खिलाफ स्थापित प्रणाली का निरीक्षण करें।
नए या संशोधित उत्पाद-जल पाइपिंग में निर्माण मलबे, अवशेष या स्थिर शाखाएं हो सकती हैं। भराव की आपूर्ति करने से पहले निरीक्षण, फ्लशिंग, सफाई, नमूनाकरण और रिलीज को परिभाषित करें।
बड़ी फिलिंग और पैकेजिंग मशीनों को वाहन या कंटेनर से सत्यापित वजन, उद्घाटन, फर्श क्षमता और उठाने वाले उपकरण के साथ अंतिम स्थिति तक एक मार्ग की आवश्यकता होती है। शिपमेंट से पहले इसकी योजना बनाएं।
कमीशनिंग तब रुक सकती है जब स्नेहक, फिल्टर, रसायन, कोडर तरल पदार्थ, लेबल, फिल्म, कैप या बुनियादी उपकरण उपलब्ध नहीं होते हैं। वास्तविक उपकरण और परीक्षण कार्यक्रम से सूची बनाएं।
प्रशिक्षण में उपस्थिति इस बात का प्रमाण नहीं है कि ऑपरेटर लाइन को चला सकते हैं, बदल सकते हैं, साफ कर सकते हैं और पुनर्प्राप्त कर सकते हैं। एक योग्यता मैट्रिक्स भूमिकाओं को अवलोकन योग्य कार्यों और प्राधिकरण से जोड़ता है।
रखरखाव प्रशिक्षण में स्थापित कॉन्फ़िगरेशन के लिए निरीक्षण, समायोजन, समस्या निवारण, सुरक्षित अलगाव, भागों और सॉफ़्टवेयर पुनर्प्राप्ति को कवर किया जाना चाहिए। सामान्य उपकरण प्रस्तुतियाँ पर्याप्त नहीं हैं।
अंतिम दस्तावेज़ों में उस लाइन का वर्णन करना चाहिए जो स्थापित किया गया था, न कि केवल प्रस्ताव या सामान्य मशीन परिवार। स्वीकृत कॉन्फ़िगरेशन के विरुद्ध आरेखण, सूचियाँ, सेटिंग्स और सॉफ़्टवेयर को नियंत्रित करें।
एक प्रयोग करने योग्य भागों की सूची मशीन की स्थिति, असेंबली ड्राइंग, निर्माता संख्या, आपूर्तिकर्ता कोड और अनुमोदित विकल्प को जोड़ती है। स्थान या संशोधन के बिना एक ढीली सूची रखरखाव और खरीद को धीमा कर देती है।
ऑपरेटरों और अनुरक्षकों को परियोजना के लिए सहमत भाषाओं में समझने योग्य प्रक्रियाओं, अलार्म और सुरक्षा जानकारी की आवश्यकता होती है। डिलीवरी से पहले अनुवादित दायरे और तकनीकी समीक्षा को परिभाषित करें।
क्रिटिलिटी विश्लेषण सुरक्षा, गुणवत्ता, आउटपुट और रिकवरी परिणाम के अनुसार पुर्जों, निवारक रखरखाव, स्थिति की निगरानी और आकस्मिक योजना को प्राथमिकता देने में मदद करता है।
विफलताओं के बीच का समय और मरम्मत के लिए औसत समय केवल तभी उपयोगी होता है जब विफलता सीमाएं, परिचालन समय और मरम्मत शुरू और खत्म नियम सुसंगत हों। उन्हें गलती विवरण के साथ उपयोग करें, अलग-थलग औसत के रूप में नहीं।
एक रखरखाव विंडो कार्य अवधि, पहुँच, भागों, सफाई, परीक्षण और उत्पादन रिलीज़ से मेल खाना चाहिए। केवल कैलेंडर दिनांक के अनुसार कार्यों को समूहीकृत करने से अधूरा कार्य या विस्तारित स्टार्टअप हानि हो सकती है।
स्नेहक का चयन, भंडारण और लागू किया जाना चाहिए ताकि उत्पाद, पैकेज या फर्श संदूषण बनाए बिना मशीन की विश्वसनीयता में सुधार हो। पहचान, उपकरण, मात्रा और सफाई को नियंत्रित करें।
अंशांकन उन उपकरणों को कवर करना चाहिए जिनकी त्रुटि उत्पाद की गुणवत्ता, प्रक्रिया नियंत्रण, स्वीकृति या सुरक्षा को प्रभावित कर सकती है। जोखिम और उपयोग से अंतराल और विधि निर्धारित करें, न कि एक कंबल वार्षिक तिथि।
OEE उपलब्धता, प्रदर्शन और गुणवत्ता को केवल तभी जोड़ता है जब निर्धारित समय, आदर्श दर, अच्छी गिनती और बहिष्करण को लगातार परिभाषित किया जाता है। नुकसान को उजागर करने के लिए मीट्रिक का उपयोग करें, न कि मूल-कारण विवरण को बदलने के लिए।
बार-बार शॉर्ट स्टॉप मैनुअल लॉग में अदृश्य रहते हुए कुछ लंबे ब्रेकडाउन की तुलना में अधिक आउटपुट को हटा सकते हैं। अनुपयोगी अलार्म के साथ ऑपरेटरों को बाढ़ के बिना अवधि कैप्चर करें, स्टेशन और पुनरावृत्ति शुरू करें।
सीमित स्टेशन बोतल, पैक, गति और डाउनटाइम स्थिति से बदल सकता है। एक अड़चन अध्ययन निरंतर दरों, भुखमरी, रुकावट, बफर उपयोग और वसूली को जोड़ती है, बजाय इसके कि भराव हमेशा सीमित होता है।
एक प्रति घंटा बोर्ड शिफ्ट को पुनर्प्राप्त करने के लिए लक्ष्य, वास्तविक आउटपुट, अस्वीकार, डाउनटाइम और कार्यों को जल्द ही दृश्यमान बनाता है। लक्ष्यों को अनुमोदित SKU और नियोजित गतिविधियों को प्रतिबिंबित करना चाहिए।
डाउनटाइम के मिनट, अस्वीकृत बोतलें, पानी की कमी, फिल्म की बर्बादी और ओवरटाइम के अलग-अलग व्यावसायिक प्रभाव होते हैं। परिशुद्धता का आविष्कार किए बिना मान्य नुकसान को पारदर्शी लागत के आधार पर परिवर्तित करें।
उपकरण आपूर्तिकर्ता प्रक्रिया और मशीन की जानकारी प्रदान कर सकता है, लेकिन खाद्य-व्यवसाय ऑपरेटर और योग्य स्थानीय टीम साइट के खतरे के विश्लेषण के मालिक हैं। एक सामान्य मशीन पृष्ठ को एचएसीसीपी योजना के रूप में माने बिना सही इनपुट एकत्र करें।
एक सफाई प्रक्रिया के लिए इस बात के प्रमाण की आवश्यकता होती है कि आवश्यक चरण, शर्तें और रिलीज जांच पूरी हो गई थी। रिकॉर्ड स्थापित उपकरण और साइट गुणवत्ता योजना से मेल खाना चाहिए।
पर्यावरण निगरानी जोखिम-आधारित और साइट-विशिष्ट होनी चाहिए, जिसमें स्थान, विधियां, आवृत्तियों, सीमाओं और खाद्य-सुरक्षा टीम द्वारा अनुमोदित प्रतिक्रिया हो। उपकरण लेआउट और वायु प्रवाह की जानकारी योजना का समर्थन करती है।
प्रीफॉर्म, बोतलें, कैप, लेबल, फिल्म, डिब्बों और पैलेट को नियंत्रित विनिर्देशों और लाइन प्रदर्शन से जुड़े जोखिम-आधारित आने वाले चेक की आवश्यकता होती है। केवल मात्रा और उपस्थिति की जाँच करना महत्वपूर्ण भिन्नता को याद करता है।
लाइन डेटा को तैयार उत्पाद को पानी, पैकेजिंग सामग्री, कोड संदेश, उत्पादन समय और स्वभाव से जोड़ने में मदद करनी चाहिए। साइट गुणवत्ता प्रणाली वास्तविक रिकॉल प्रक्रिया और आवश्यक दायरे को परिभाषित करती है।
स्वामित्व की कुल लागत उपकरण, साइट कार्य, उपयोगिताओं, श्रम, उपभोग्य सामग्रियों, रखरखाव, पुर्जों, डाउनटाइम और जीवनचक्र परिवर्तनों को जोड़ती है। आविष्कार की गई सटीक कीमतों के बजाय रेंज और प्रलेखित मान्यताओं का उपयोग करें।
स्वचालन स्तर ऑपरेटरों, सामग्री संचालकों, गुणवत्ता जांच, रखरखाव प्रतिक्रिया और गोदाम श्रम को बदलता है। एक असमर्थित हेडकाउंट के बजाय कार्य और शिफ्ट द्वारा मॉडल का काम।
बिजली, संपीड़ित हवा, जल उपचार, पानी की कमी, शीतलन और सफाई लागत की गणना परियोजना-विशिष्ट खपत और उत्पादन से की जानी चाहिए। कनेक्टेड लोड ऊर्जा बिल नहीं है।
एक स्पेयर-पार्ट्स बजट को स्थापित मात्रा, विफलता या पहनने, निवारक प्रतिस्थापन, लीड समय, गंभीरता और मौजूदा स्टॉक को प्रतिबिंबित करना चाहिए। आपूर्तिकर्ता सिफारिशें इनपुट हैं, पूर्ण बजट नहीं।
नियंत्रण, निरीक्षण, कोडिंग, ड्राइव, कंप्यूटर और पैकेजिंग प्रारूपों को यांत्रिक लाइन खराब होने से पहले अपग्रेड की आवश्यकता हो सकती है। निवेश समीक्षा के दौरान संभावित परिवर्तनों और इंटरफ़ेस प्रावधानों की पहचान करें।
जल-उपयोग अनुपात बिक्री योग्य बोतलबंद पानी के साथ कुल साइट जल इनपुट की तुलना केवल तभी करता है जब सीमाएं, उत्पाद की मात्रा, उपचार अस्वीकार, धोना, सफाई और नुकसान को लगातार परिभाषित किया जाता है।
एयर अपशिष्ट कंप्रेसर क्षमता का रिसाव करता है और मशीन या वितरण दोषों को छिपा सकता है। मशीन के दबाव को आँख बंद करके समायोजित किए बिना रखरखाव में पहचान, टैगिंग, मरम्मत और सत्यापन का निर्माण करें।
पैकेजिंग उपज जारी किए गए प्रीफॉर्म या बोतलों, कैप्स, लेबल, फिल्म और डिब्बों को अच्छे तैयार पैक से जोड़ती है। उपयोगी कार्रवाई की पहचान करने के लिए स्टार्टअप, गुणवत्ता, मशीन और इन्वेंट्री नुकसान को अलग करें।
प्रति 1,000 अच्छी बोतलों ऊर्जा केवल एक स्पष्ट मीटर सीमा, बोतल प्रारूप, उत्पादन स्थिति और निष्क्रिय या सफाई के समय के उपचार के साथ सार्थक है। योग्यता के बिना पौधों के दायरे के विपरीत इसकी तुलना नहीं की जानी चाहिए।
उपचार को अस्वीकार करना, पानी को धोना, सफाई निर्वहन, ठंडा करना और घरेलू अपशिष्ट जल में अलग-अलग गुण और पुन: उपयोग की बाधाएं हैं। प्रत्येक स्ट्रीम को संयोजन या पुन: उपयोग करने से पहले योग्य स्थानीय समीक्षा के साथ स्क्रीन करें।
एक स्पष्टीकरण लॉग प्रारूपों, दायरे, उपयोगिताओं और स्वीकृति के बारे में प्रश्नों को दिनांकित निर्णयों में परिवर्तित करता है। यह एक ईमेल थ्रेड या एक अचिह्नित उद्धरण को खरीदार और आपूर्तिकर्ता के सहमत होने का एकमात्र रिकॉर्ड बनने से रोकता है।
एक चरणबद्ध डिजाइन समीक्षा उत्पाद डेटा, लेआउट, इंटरफेस, सुरक्षा और स्वीकृति आवश्यकताओं को अवधारणा से शिपमेंट तक संरेखित रखती है। निर्माण शुरू होने के बाद यह एक देर से ड्राइंग अनुमोदन से अधिक विश्वसनीय है।
उत्पादन के नमूनों को बोतल, बंद करने और लेबल संयोजन का प्रतिनिधित्व करना चाहिए जो लाइन वास्तव में चलेगी। एक अनुमोदन योजना चित्र और भौतिक नमूनों को मशीन चयन, भागों को बदलने, परीक्षण करने और बाद में नियंत्रण बदलने से जोड़ती है।
एक सामग्री परीक्षण को यह साबित करना चाहिए कि बोतलें, टोपी, लेबल, फिल्म, डिब्बों और पैलेट एक साथ एक साथ कैसे व्यवहार करते हैं। इसे मशीन के सामान्य प्रदर्शन के रूप में नहीं माना जाना चाहिए।
एक आपूर्तिकर्ता ऑडिट प्रस्तावित परियोजना के बारे में एक संरचित ड्यू-डिलिजेंस बातचीत है, न कि तकनीकी स्वीकृति का विकल्प। परियोजना-विशिष्ट प्रश्न एक खरीदार को विपणन दावों पर भरोसा किए बिना इंजीनियरिंग नियंत्रण, असेंबली अभ्यास और सेवा तत्परता की जांच करने में मदद करते हैं।
एक प्रगति योजना निर्माण मील के पत्थर को एफएटी और शिपमेंट से पहले आवश्यक दस्तावेजों, निरीक्षणों और खरीदार निर्णयों से जोड़ती है। यह स्वीकृति के साथ कैलेंडर प्रगति को भ्रमित किए बिना दृश्यता प्रदान करता है।
निर्यात पैकिंग को सहमत परिवहन मार्ग के माध्यम से उपकरण, दस्तावेजों और ढीले परिवर्तन भागों की रक्षा करनी चाहिए। गंतव्य पर लापता सुरक्षा की खोज करने के बजाय प्रेषण से पहले संरक्षण और पैकिंग के दायरे की समीक्षा करें।
कंटेनर लोडिंग और साइट अनलोडिंग इंजीनियरिंग हैंडऑफ़ के साथ-साथ लॉजिस्टिक्स इवेंट भी हैं। एक चेकलिस्ट खरीदार को मशीनरी के स्थापना क्षेत्र तक पहुंचने से पहले उठाने, पहुंच, पहचान और स्थिति की जांच करने की योजना बनाने में मदद करती है।
एक नियंत्रित रजिस्टर यह स्पष्ट करता है कि जब एक बोतल परिवर्तन, उपयोगिता बाधा, प्रतिस्थापित घटक या लेआउट संशोधन सहमत रेखा को प्रभावित करता है। यह दोनों पक्षों को एक महत्वपूर्ण प्रस्थान को अनौपचारिक समायोजन के रूप में मानने से बचाता है।
एक कमीशनिंग मीटिंग यह जांचती है कि पानी भरने वाली लाइन को सक्रिय करने से पहले लोग, सामग्री, उपयोगिताओं, दस्तावेजों और सुरक्षित पहुंच तैयार हैं या नहीं। यह अधूरे साइट के काम को मशीन की समस्या से भ्रमित होने से रोकता है।
एक SKU मास्टर रिकॉर्ड अनुमोदित बोतल, टोपी, लेबल, कोड, पैक और मशीन सेटिंग्स को जोड़ता है। यह एक ऑपरेटर को उत्पाद के नाम पर भरोसा करने से रोकता है जब समान पैकेजों की अलग-अलग आवश्यकताएं होती हैं।
एक मशीन नुस्खा एक नामित पैकेज के लिए एक नियंत्रित ऑपरेटिंग सेटिंग के रूप में जारी किया जाना चाहिए, एक समान बोतल से अनौपचारिक रूप से कॉपी नहीं किया जाना चाहिए। अनुमोदन रिकॉर्ड नुस्खा मानों को भौतिक प्रारूप डेटा और प्रथम-टुकड़ा सत्यापन से जोड़ता है।
एक प्रतिधारण योजना परिभाषित करती है कि कौन से उत्पादन नमूने रखे जाते हैं, उनकी पहचान कैसे की जाती है और उनकी समीक्षा कब की जा सकती है। यह मनमाने ढंग से भंडारण बनाने के बजाय उत्पाद, पैकेजिंग, पता लगाने की क्षमता और स्थानीय गुणवत्ता आवश्यकताओं से मेल खाना चाहिए।
एक गैर-अनुरूपता वर्कफ़्लो एक दोष, विचलन या बार-बार नुकसान को एक निहित और पता लगाने योग्य जांच में बदल देता है। यह पुनरावृत्ति को रोकने के लिए आवश्यक तकनीकी कार्य से उत्पाद स्वभाव को अलग करता है।
एक होल्ड-एंड-रिलीज़ वर्कफ़्लो उत्पाद की स्थिति को दृश्यमान रखता है जब पानी, पैकेज, कोड या उपकरण मुद्दों की समीक्षा की आवश्यकता होती है। यह परिभाषित करता है कि रिलीज निर्णय लेने से पहले सामग्री और तैयार माल को कैसे अलग किया जाता है।
मरम्मत के बाद किसी कार्रवाई को बंद करना इस बात का प्रमाण नहीं है कि समस्या ठीक रहेगी। एक प्रभावशीलता जांच परिचालन स्थिति, अवलोकन अवधि और आवर्ती दोष या हानि की पुष्टि करने के लिए आवश्यक उपाय को परिभाषित करती है।
एक विदेशी-सामग्री समीक्षा मानचित्र जहां बोतलें, टोपी, उत्पाद पानी और पैकेजिंग को सामान्य संचालन, रखरखाव या असामान्य घटनाओं के दौरान अवांछित सामग्री के संपर्क में लाया जा सकता है। यह साइट के अपने खतरे और गुणवत्ता कार्यक्रम का समर्थन करता है।
आगंतुक और ठेकेदार लाइव फिलिंग लाइन के आसपास सुरक्षा, स्वच्छता और पहुंच जोखिम पैदा कर सकते हैं यदि मार्ग और कार्य सीमा को नियंत्रित नहीं किया जाता है। यह मार्गदर्शिका साइटों को उन शर्तों को अपनी परिचालन योजना में शामिल करने में मदद करती है।
रासायनिक नियंत्रण में बोतलबंद पानी की लाइन के आसपास सफाई एजेंटों की पहचान, कमजोर पड़ने, भंडारण, कनेक्शन, उपयोग और निपटान शामिल हैं। इसे साइट के स्वच्छता कार्यक्रम और उपकरण निर्देशों के साथ संरेखित किया जाना चाहिए।
अलार्म इतिहास केवल तभी उपयोगी होता है जब ऑपरेटर सुरक्षित तत्काल प्रतिक्रिया और पुनरावर्ती स्थिति की पहचान कर सकें जिसे इंजीनियरिंग कार्रवाई की आवश्यकता हो। एक प्रतिक्रिया रिकॉर्ड अलार्म प्राथमिकता, उत्पाद प्रभाव, वसूली और फॉलो-अप से जोड़ता है।
FAQ
लक्ष्य BPH और उत्पादन घंटे मशीन मॉडल, conveyor buffer और packing speed को प्रभावित करते हैं।
केवल filling machine या complete line स्पष्ट करें ताकि conveyor, labeler, coder और packer छूटें नहीं।
Shrink wrap, carton या manual packing वास्तविक output सीमित कर सकते हैं।
उपयोगी कोटेशन के लिए बोतल, कैप, लेबल, पैकिंग, लेआउट और utilities स्पष्ट होने चाहिए।
उपयोगी कोटेशन के लिए बोतल, कैप, लेबल, पैकिंग, लेआउट और utilities स्पष्ट होने चाहिए।