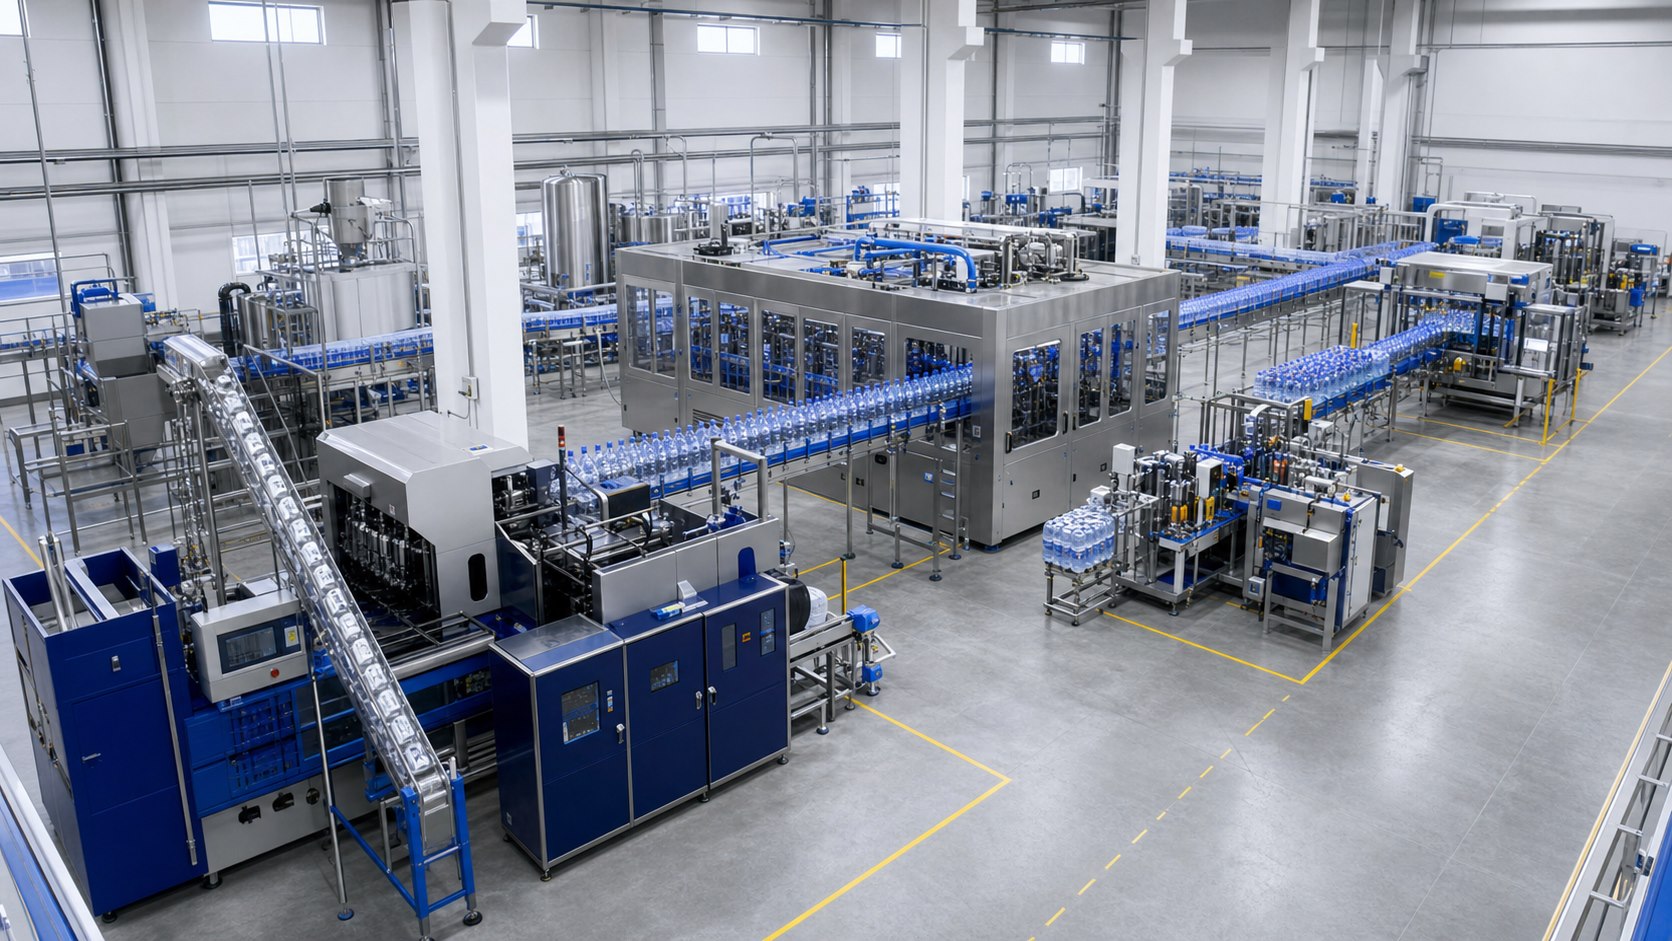
PET bottled water filling line overview
See the general filling line arrangement before comparing machine-only and complete-line quotations.
متخصص في خطوط تعبئة مياه PET
خطوط أوتوماتيكية لشطف وتعبئة وتغطية زجاجات PET من 2000 إلى 24000 زجاجة في الساعة، يتم تكوينها حسب الزجاجة والطاقة والملصق والتغليف والبلد.
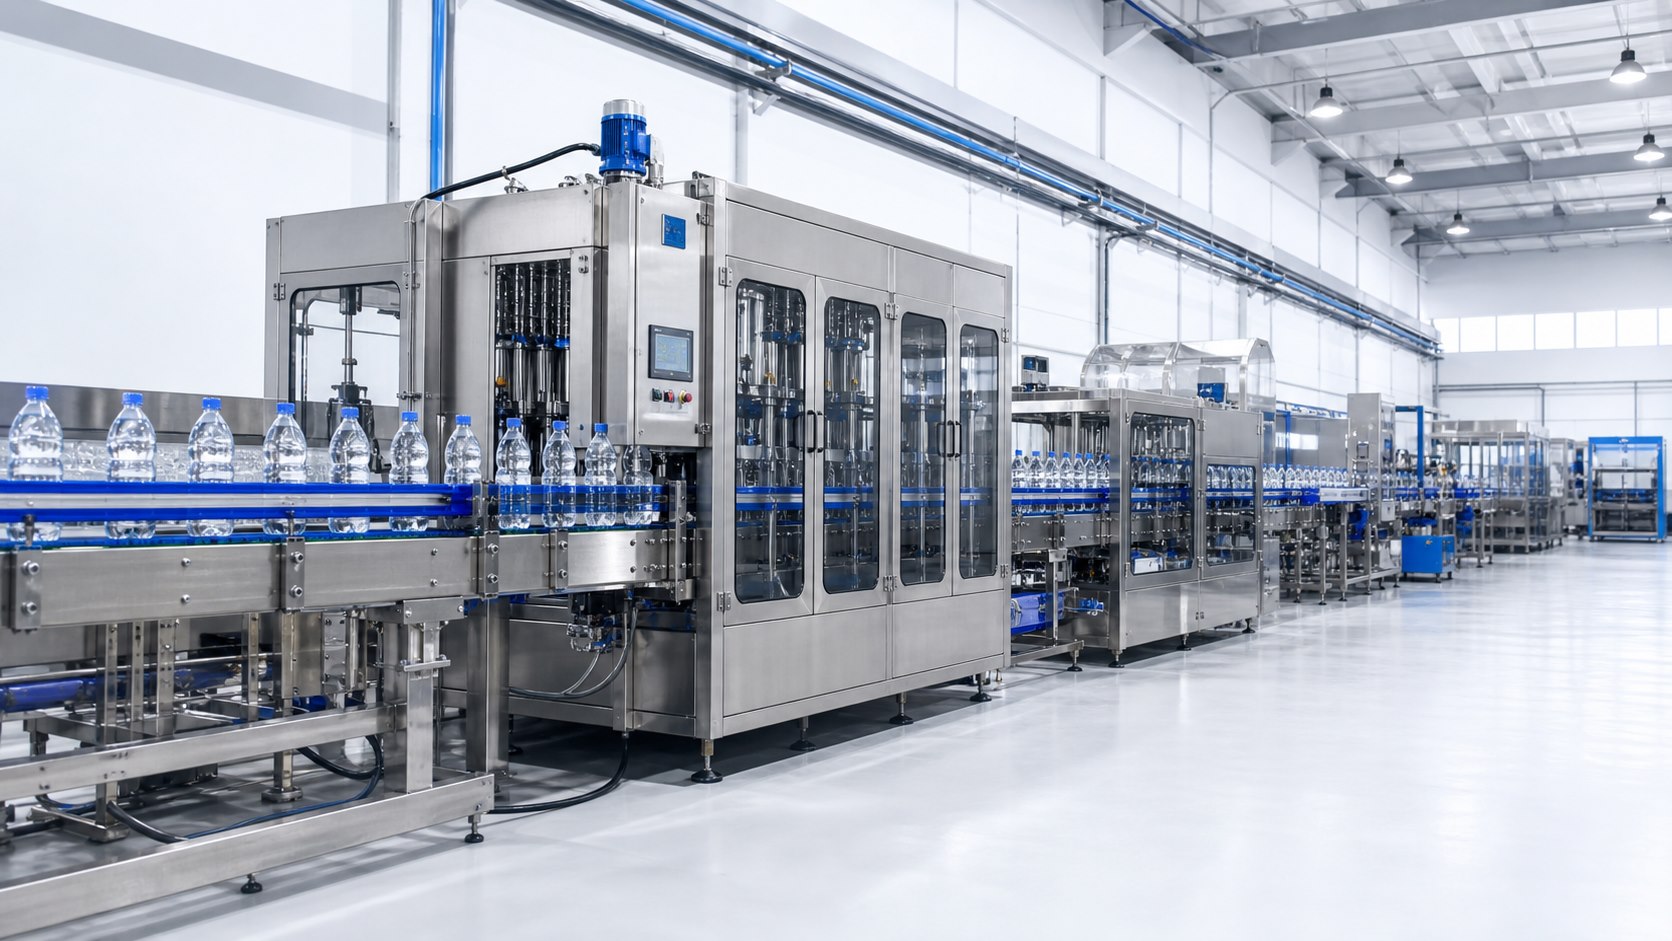
Machine Photos
Review the visible filling line zones before comparing quotation scope, layout and downstream equipment.
See the general filling line arrangement before comparing machine-only and complete-line quotations.
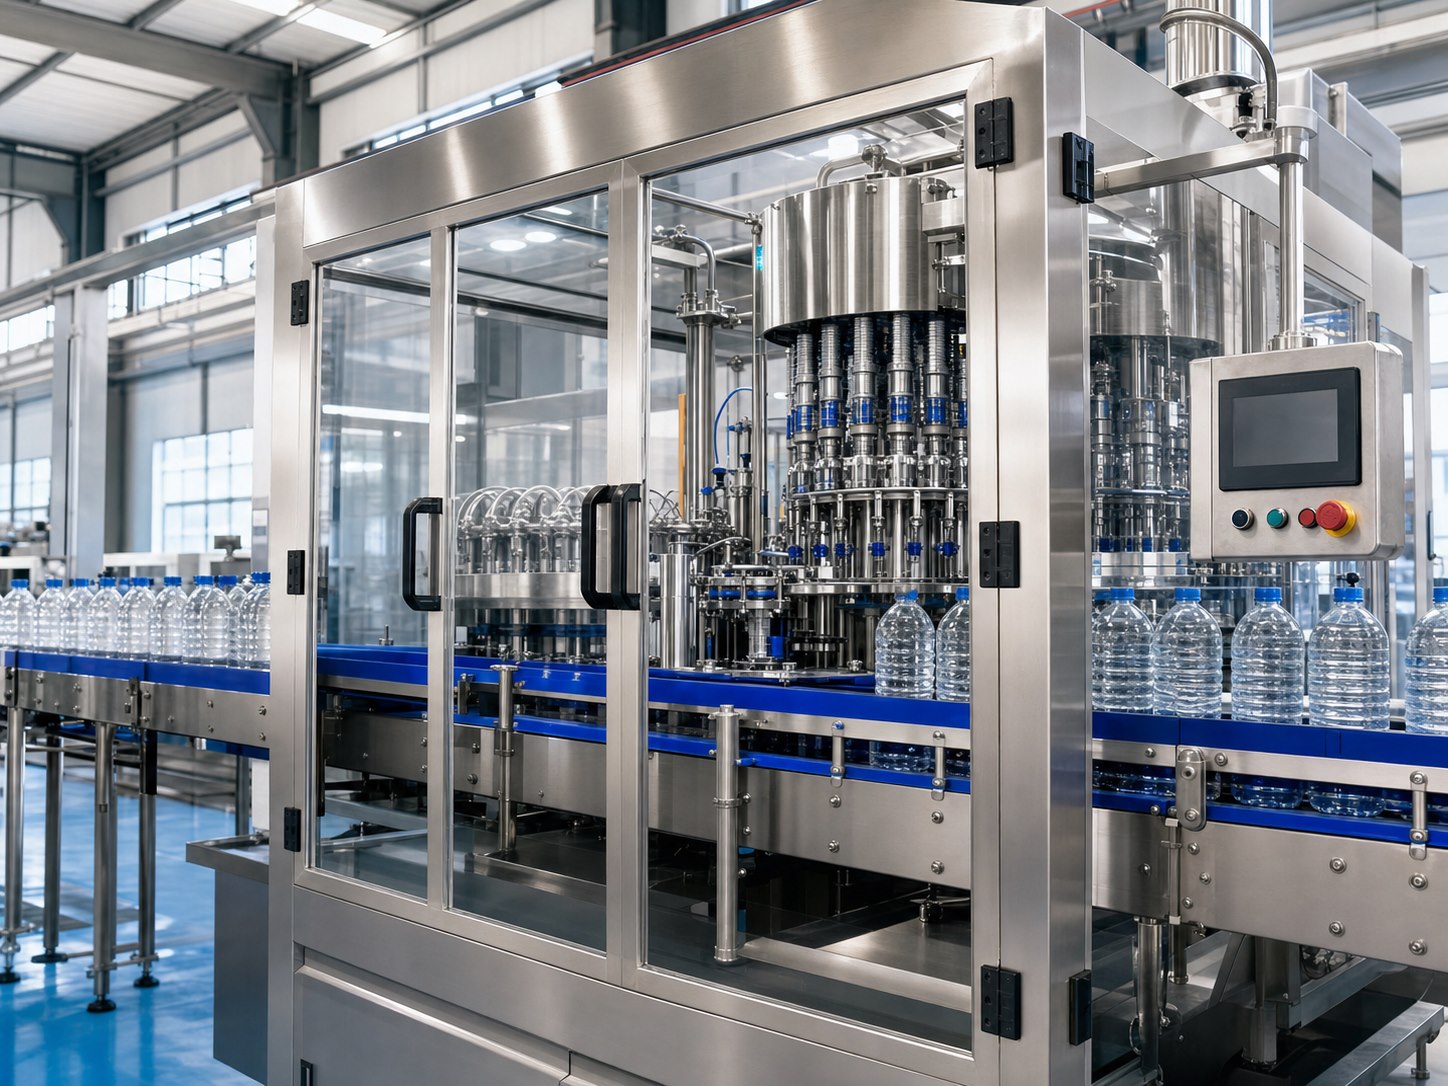
Confirm the valve count, bottle change parts and cap type before requesting a monoblock quotation.
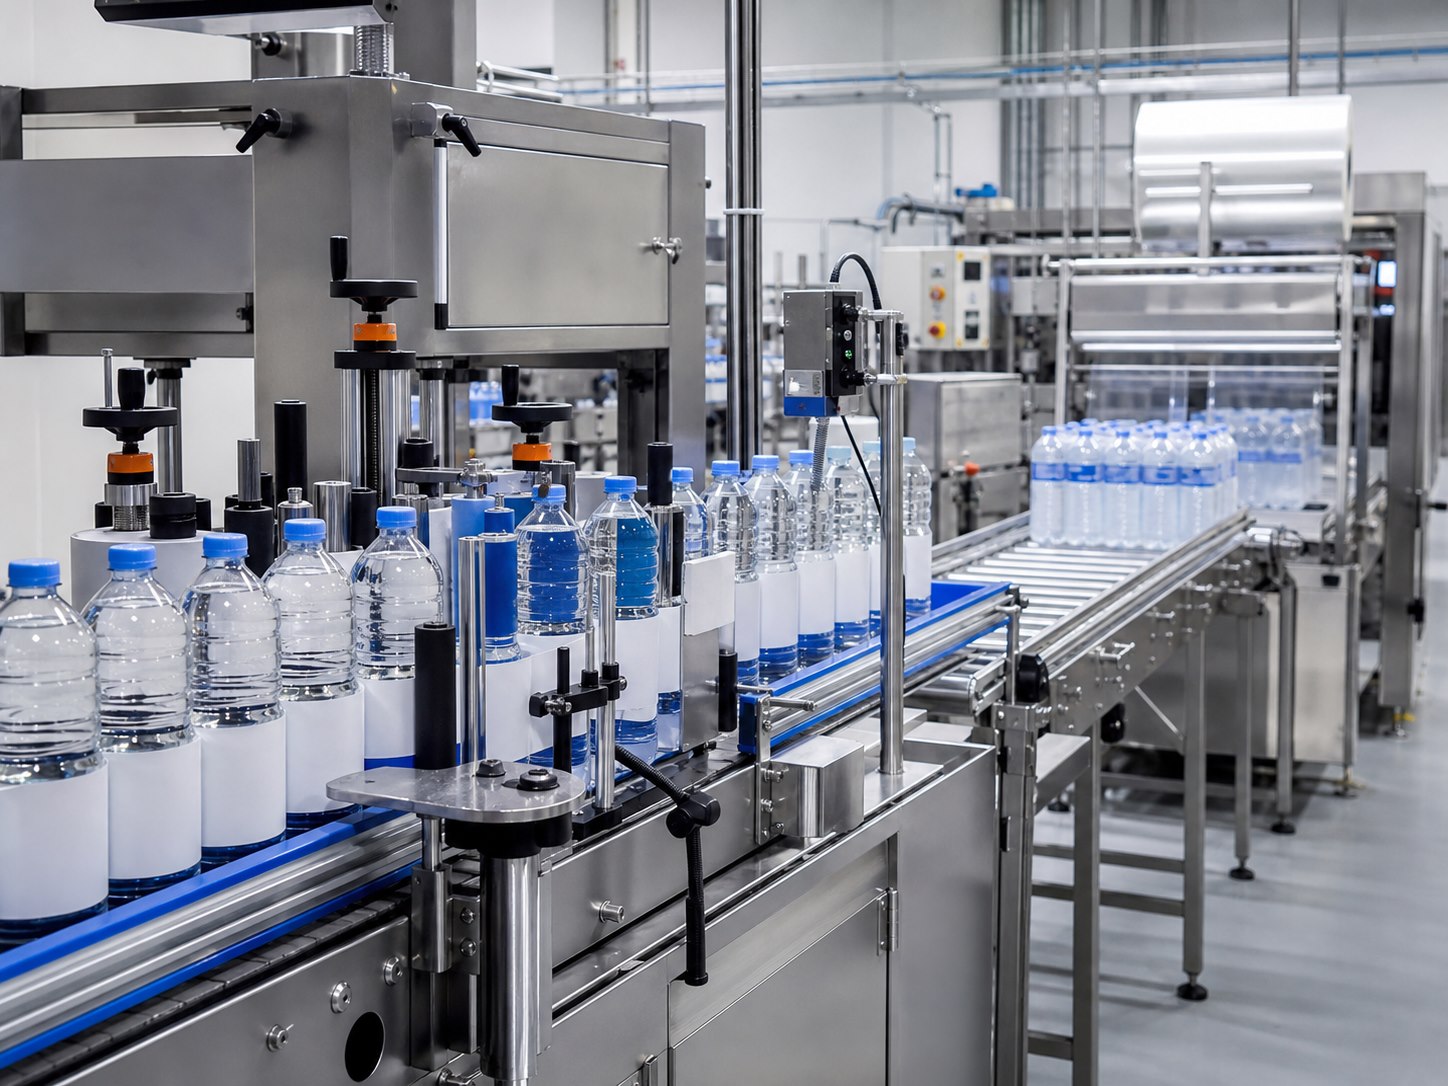
Downstream conveyors, labeling and packing can limit the real output if they are planned too late.
قائمة المعدات
استخدم هذه الصفحة لإعداد RFQ واضح بدلا من مقارنة سعر الآلة فقط.
أبعاد الورشة والجهد والهواء والماء والصرف تؤثر في طول النواقل والتركيب.
رسم الزجاجة والحجم ونوع الغطاء تحدد قطع التغيير والمرشدات ورؤوس التغطية.
حدد هل المطلوب آلة التعبئة فقط أم خط كامل حتى لا تُنسى النواقل والملصقات والتغليف.
التغليف بالشرنك أو الكرتون أو اليدوي قد يحد من الإنتاج الفعلي.
أبعاد الورشة والجهد والهواء والماء والصرف تؤثر في طول النواقل والتركيب.
الطاقة
هدف BPH وساعات التشغيل يؤثران في موديل الآلة والناقلات وسرعة التغليف.
خط 5000BPH مناسب غالبا للمنتجين الإقليميين الذين يحتاجون أتمتة مستقرة باستثمار مضبوط.
طلب عرض سعرخط 10000BPH يحتاج تخطيطا أقوى للنواقل والتغليف والهواء والكهرباء والمساحة للحفاظ على إنتاج مستقر.
طلب عرض سعرمعالجة المياه → نفخ الزجاجات → ناقل هوائي → شطف → تعبئة → تغطية → وضع الملصق → طباعة التاريخ → التعبئة النهائية
استخدم هذه الصفحة لإعداد RFQ واضح بدلا من مقارنة سعر الآلة فقط.
| البند | الفائدة للمشتري |
|---|---|
| الطاقة | هدف BPH وساعات التشغيل يؤثران في موديل الآلة والناقلات وسرعة التغليف. |
| الزجاجة والغطاء | رسم الزجاجة والحجم ونوع الغطاء تحدد قطع التغيير والمرشدات ورؤوس التغطية. |
| نطاق الخط | حدد هل المطلوب آلة التعبئة فقط أم خط كامل حتى لا تُنسى النواقل والملصقات والتغليف. |
| الملصقات | نوع الملصق sleeve أو OPP أو لاصق يغير اختيار المعدات والسرعة والمخطط. |
| التغليف | التغليف بالشرنك أو الكرتون أو اليدوي قد يحد من الإنتاج الفعلي. |
| المخطط والخدمات | أبعاد الورشة والجهد والهواء والماء والصرف تؤثر في طول النواقل والتركيب. |
أدلة هندسية مرتبطة
يُختار عدد صمامات التعبئة وفق العبوة المرجعية وزمن دورة التعبئة ومسافة الكاروسيل ونقل العبوات وآلة الأغطية والطاقة المضمونة في الاختبار، وليس وفق رقم BPH المعلن وحده.
أكد رسم عنق PET وتفاوتاته وحلقة الدعم والغطاء وحلقة الأمان والتغذية والتركيب. قطر الغطاء أو تركيبه يدوياً لا يثبت توافقه مع الخط.
صمّم كل منطقة تراكم وفق التوقف المراد امتصاصه والعدد الفعلي وعلاقة سرعات المعدات وسرعة الاستعادة وثبات العبوة، لا وفق طول الناقل فقط.
حدد دوائر CIP والتنظيف اليدوي والأسطح الخارجية والمواد الكيميائية والمرافق والصرف والسجلات ومسؤولية الإفراج الصحي. عبارة «CIP مشمول» لا تحدد النطاق.
حدد العيب وموقع الكشف والصيغة وحد القبول وتتبع العبوة وتأكيد الرفض والتسجيل. وجود حساس بلا تأكيد مادي للرفض لا يصنع حلقة تحقق مكتملة.
حدد بنية PLC وHMI وإشارات الربط بين المعدات والسرعة والوصفات والإنذارات والبيانات والنسخ الاحتياطي والوصول البعيد. اسم العلامة التجارية لوحدة PLC ليس مواصفة تكامل.
قبل إنشاء لوحة OEE، اتفق على تقويم الإنتاج والسرعة المرجعية لكل صيغة والحالات ونقاط العد وحد المنتج الجيد وأسباب التوقف، واحتفظ بالأحداث الأصلية.
اختر نظام الرص وفق الطرد النهائي وعدد الطرود في الدقيقة والطبلية ونمط الطبقات وارتفاع الحمولة والتغليف واللوجستيات. رقم BPH للعبوات وحده لا يحدد خلية الرص.
استخدم مرتب العبوات للعبوات الفارغة المشتراة بالجملة، وادرس النقل الهوائي المباشر عند النفخ في الموقع. يجب أن يغطي القرار النظافة والمخزون المؤقت والعمالة والمخطط ومسؤولية نقص العبوات.
صممه وفق هندسة العنق وثبات العبوة وطول المسار وتغير المناسيب والنظافة ومناطق الهواء والتسليم إلى الحشوة. عدد المراوح أو الطول وحدهما لا يثبتان موثوقية النقل.
احم العبوات من الغبار والآفات والروائح والمواد الكيميائية واللمس غير المضبوط وطول التخزين. تختلف الضوابط بين العبوات المشتراة والمنفوخة في الموقع والمخزنة مؤقتاً.
حدد مسار الغطاء بعينات حقيقية واتجاه ومعدل مستمر وهندسة المجرى ونظافة ومستوى منخفض ورفض. قطر الغطاء وحده لا يكفي لاختيار النظام.
طابق خزان المياه المعالجة والمضخة والأنابيب الصحية والتحكم في المستوى مع طلب الخط وحدود التنظيف. يعتمد ثبات التعبئة على نظام التغذية الكامل.
افصل تأثير تغذية المياه وهندسة العبوة وحالة الصمام والإعداد والسرعة والهواء وطريقة القياس. لا تعدّل قيمة بسبب مظهر فقط دون توثيق السبب.
العزم والتسرب وميل الغطاء وتلف حلقة الأمان نتيجة مشتركة للعنق ودفعة الأغطية والتغذية والرأس ودعم العبوة والإعداد وطريقة الاختبار.
اختر حسب شكل العبوة ومساحة التصميم والمادة والسرعة المستمرة وتغيير المقاس والمستهلكات والمرافق والمظهر. أقل سعر للآلة قد لا يعني أقل تكلفة كلية.
اختر وفق محتوى الرمز والسطح والسرعة والموقع والثبات والتباين والمستهلكات والشفط والصيانة والتحقق. اختبر العبوة أو الغطاء أو الملصق أو الفيلم الحقيقي.
اختر وفق الحزمة النهائية والحزم/دقيقة وثبات العبوات والفيلم والنفق والتبريد والنقل وتغيير المقاس والاختبار. حوّل BPH إلى معدل حزم فعلي.
يجب أن تناسب الآلة العبوة ونوع الكرتون والنمط والمعدل المستمر وجودة المادة والإغلاق والتغيير والتسليم للمرصص. عرّف حزمة البيع أولاً.
تشمل الواجهة الجودة والحجم المفيد وزمن البقاء ونطاق المضخة والأنابيب الصحية والأجهزة والتحكم والتنظيف والمسؤولية. أظهرها في P&ID وقائمة الواجهات.
افصل هواء النفخ وهواء الآلة وهواء الأجهزة حسب الضغط والجودة والاستهلاك. جهّز ملفاً زمنياً يشمل القمم والتزامن والاحتياط والتجفيف والترشيح والخزانات والشبكة والقياس.
أعد قائمة أحمال التشغيل والبدء مع الجهد والتردد والأطوار والمحركات والسخانات والتوافقيات والحماية والتأريض والقصر والاحتياط والنطاق المحلي. جمع لوحات الاسم غير كافٍ.
يجب أن تنظّم الغرفة حركة الأشخاص والمواد والهواء والمياه والنفايات والتنظيف لحماية العبوات المفتوحة ومناطق المنتج. تحقق من المفهوم مع اللوائح المحلية وخطة الجودة.
صمم التصريف وفق مصادر المياه والتنظيف والميول والقنوات ومنع الرجوع والحركة والمناطق. لا تؤجل حل المياه الراكدة والرذاذ إلى ما بعد التركيب.
يؤكد SAT بعد التركيب السلامة والمرافق والواجهات والمقاسات والوصفات والإنتاج والجودة والوثائق والتدريب في ظروف الموقع الفعلية. لا ينسخ FAT دون مراعاة الموقع.
خطط للبريفورم/العبوات والأغطية والملصقات والفيلم/الكرتون والمياه والكيميائيات والزيوت والقطع والنفايات للشطف والضبط والتدريب والاختبار والقبول. يجب وصول مواد الإنتاج في الوقت.
يتحدد العدد حسب المهام والأتمتة والمقاسات واللوجستيات والجودة والتنظيف والصيانة وتغطية الاستراحات. رقم واحد دون مصفوفة مهام غير موثوق.
احجز المساحة ومناسيب الناقل والطاقة والمرافق وI/O والبيانات والقواعد واللوجستيات لمراحل واقعية. المرونة غير المحدودة مكلفة، أما الواجهات المحددة فيمكن اختبارها.
قارن حشوات المياه الدوارة والخطية حسب الإنتاج المستدام، ونطاق الزجاجات، والتبديل، والبصمة، والوصول إلى التنظيف، والتكامل في المراحل النهائية. عادة ما تناسب الكتلة الأحادية الدوارة الإنتاج التلقائي المستمر للPET، بينما قد تناسب الآلة الخطية حاويات ذات إنتاج أقل أو غير معتادة.
اختر مبدأ تعبئة المياه المعبأة من سلوك المنتج، نطاق الحاويات، طريقة الدقة المعلنة، تصميم التنظيف، واحتياجات التبديل. الجاذبية والتعبئة المستوية شائعة للمياه الراكدة، بينما يمكن أخذ التحكم الحجمي في الاعتبار عند قياس الحجم عبر الصيغ هو الأولوية.
يقوم جهاز تعبئة المياه الأحادي 3 في 1 بنقل زجاجات PET من خلال الشطف، وتعبئة المياه الراكدة والتغطية على دوارات متزامنة. يجب على المشترين تقييم نقل الزجاجات، وعدد الصمامات، والتعامل مع الأغطية، والتحكم، والوصول إلى التعقيم، وتنسيق المرجع وراء ال BPH المذكور.
قد ينتج خط مصنف على زجاجات 500 مل زجاجات 1.5 لتر أقل في الساعة لأن وقت التعبئة، وثبات الزجاجة، ودورة النفخ، ووضع الملصقات، وأحمال التعبئة تتغير. اطلب مخرجا حسب التنسيق بدلا من افتراض تطبيق BPH واحد على كل زجاجة.
يصف لوحة الاسم BPH حالة آلة مرجعية؛ كما يعكس الناتج الحقيقي القابل للبيع إمداد الزجاجات، والتغييرات، والتوقفات الطفيفة، وخسائر الملصقات والحبوب، والقيود على التنظيف والمراحل النهائية. خطط السعة من الزجاجات الجيدة لكل وردية وسجل الافتراضات.
تخطط لتغيير الزجاجات عبر الخط الكامل، وليس فقط الحشو. رسومات الزجاجة، الأجزاء الجديدة، الوصفات، مواد الملصقات والتعبئة، النظافة، فحوصات القطع الأولى، وإعادة التشغيل المتحكم بها تحدد وقت التوقف الحقيقي بين وحدات SKU.
يمكن لزجاجات PET الخفيفة أن تتشوه أو تتأرجح أو تحتك أو تسقط عندما لا يتم ضبط تدفق الهواء، ضغط التوجيه، توقيت النقل، وضغط الناقل العكسي على الزجاجة المعتمدة. تحقق من المسار الكامل من المروحة أو المغذي مرورا بالتعبئة.
مطابقة سعة جهاز التشكيل النفخ والحشو حسب الإنتاج المستدام الخاص بالزجاجة، ومزيج الصيغة، واستراتيجية التخزين المؤقت، والتعافي بعد التوقفات، والمصافحات اليدوية للتحكم. قد تظل آلتان تحملان نفس عنوان BPH تموت أو تعجب بعضهما البعض.
قياس نظام هواء النفخ من استهلاك الآلة في كل شكل زجاجة، وجودة الضغط والهواء المطلوبة، وتخزين المستقبل، وخسائر المجفف والمرشح، وسماح التسرب، والطلب المتزامن على المحطة. قوة محرك الضاغط وحدها ليست طريقة قياس الحجم.
تحديد تبريد آلة النفخ بناءً على حمل حرارة القالب، نوع الزجاجة، ظروف البيئة، درجات حرارة الإمداد والعودة، جودة المياه، المضخات وخسائر الأنابيب. لا يمكن لمبرد بقدرة عامة بدون شروط تصميم التأكيد على الأداء.
تحديد ماء شطف الزجاجات حسب الجودة المعتمدة، الضغط والتدفق عند الآلة، مسار الاتصال، الصرف، حدود إعادة الدوران ومنطق عدم وجود الزجاجة. يجب تقييم نظام الشطف مع الزجاجة الفعلية وخطة نظافة المصنع.
إدارة صمامات التعبئة من خلال التنظيف المسيطر عليه، الفحص، حالة الختم، فحص مسار التهوية، التحقق من التجميع وسجلات الأداء لكل وحدة. استبدال الأجزاء بناءً على الأدلة وحدود الصيانة المعتمدة، وليس بناءً على التخمين.
استكشاف أخطاء عدم التعبئة بدون زجاجة عن طريق فصل اكتشاف الزجاجة، التوقيت، موقع المشفر، تشغيل الصمامات، الأسلاك، منطق PLC والنقل الميكانيكي. استخدم إجراءات تشخيصية آمنة وحافظ على برنامج التحكم المعتمد.
تشخيص الأغطية المفقودة والمائلة عبر تخزين الأغطية، واتجاه الفرز، وتسليم المقطع، وعرض الزجاجة، والاستلام، وحالة رأس الغطاء، واكتشاف الرفض. تسجيل مكان ظهور العيب لأول مرة قبل تعديل عزم الدوران.
التحقيق في تسرب المياه المعبأة من خلال فصل تلف عنق الزجاجة، وتغير أبعاد المغطاء، والتلوث، ومحاذاة التطبيق، وطريقة العزم، وسلوك شريط العبث، والتعامل بعد التغطية. العزم وحده لا يصف أداء الإغلاق.
تحديد مواقع انحناك ناقل زجاجات PET عن طريق رسم خريطة الاضطراب الأول، وشكل الزجاجة، وهندسة الدليل، وانتقالات السرعة، وضغط التراكم، وحالة التزييت، والحساسات، وتسليم الآلات. إزالة التكدس النهائي لا يزيل السبب الأساسي.
استكشاف مشاكل تجاعيد الملصقات من خلال تقنية الملصقات، هندسة الزجاجة والرطوبة، أبعاد المادة، توقيت التطبيق، إعدادات الحرارة أو اللاصق، ثبات الناقل وتغير المادة الداخلة. حدد العيب قبل تغيير عدة إعدادات في نفس الوقت.
حل الفيلم الفضفاض، والثقوب، والزجاجات المشوهة، والحزم غير المستقرة من خلال فحص نمط الحبوب، مواصفات الفيلم، جودة الختم، ملف النفق، سرعة الناقل، التبريد ودرجة حرارة الزجاجة. النفق الأكثر سخونة ليس تصحيحا شاملا.
بناء خطة للرفض والجودة تحدد فئات العيوب، ونقاط الفحص، وطرق العينة، والتحقق التلقائي من الرفض، وملكية البيانات، ومحفزات الإجراءات التصحيحية. لا يمكن أن تكشف نسبة الرفض الكلية الواحدة عن العملية المسؤولة.
إنشاء صيانة وقائية من كتيبات الموردين، وساعات التشغيل، وأهمية الآلات، واحتياجات الصرف الصحي، والحالة المراقبة ونوافذ الإنتاج. يجب أن تذكر الخطة المهمة، والطريقة الآمنة، والتكرار، والقطع، والكفاءة، وأدلة الإصدار.
تتحول مواصفات متطلبات المستخدم إلى موجز خطي محكم يغطي المنتجات، الصيغ، الإنتاج، النطاق، المرافق، السلامة، الوثائق والقبول. إصدار مراجعة واحدة لكل مزايد بحيث يمكن مقارنة العروض على نفس الأساس.
يسجل أساس التصميم الافتراضات وراء السعة، التعامل مع الزجاجات، المعالجة، التغليف، المرافق والتخطيط. إبقاء هذه الافتراضات مرئية يمنع ظهور عرض الأسعار مكتمل بينما تظل الواجهات الهامة غير معرّفة.
تحدد مصفوفة الواجهة كل تسليم ميكانيكي، كهربائي، تحكم، عملية ومسؤولية بين الآلات والأطراف. يمكن للمشترين استخدامها للكشف عن الناقلات المفقودة، الإشارات، المرافق، الحماية وأعمال الموقع قبل توقيع الطلب.
تربط مصفوفة SKU كل زجاجة، غطاء، ملصق وحزمة مبيعات بالأدوات المطلوبة، والوصفة، والمخرجات، وحالة الاختبار. تمنع العبارة الغامضة 'أحجام زجاجات متعددة' من إخفاء الأجزاء غير المعلنة أو التركيبات غير المؤكدة.
توفر ورقة بيانات الزجاجة للموردين الهندسة والعينات الفيزيائية اللازمة لتصميم مناولة الرقبة، وتغيير الأجزاء، والأدلة، والفحص. الحجم وحده لا يكفي لتأكيد أن زجاجة PET ستمر بثبات عبر الخط الكامل.
يجب أن تحدد ورقة بيانات الغطاء هندسة الإغلاق، والمادة، ونطاق العبث، وطريقة التطبيق، والتخزين، وفحوصات الجودة. يجب تقييم الغطاء، عنق الزجاجة، الفرز، المزلق ورأس الغطاء كنظام إغلاق واحد.
تلتحم مواصفة الملصق مع العمل الفني، الأبعاد، مادة الأساس، اتجاه الطباعة، التسجيل، الوصلة، اللفة وظروف التطبيق. تعطي المورد القادر على وضع الملصقات أساسًا قابلاً للاختبار بدلًا من PDF مرئي فقط.
يجب تحديد فيلم الانكماش وفق نمط العبوة، ثبات الزجاجة، الإغلاق وسلوك النفق، وليس فقط عرض الفيلم. تسجيل الفيلم، العبوة وشروط الاختبار حتى لا تؤدي توفير المواد إلى إغلاق غير مكتمل، تشويه الزجاجات أو تحميل غير مستقر.
يعتمد أداء الكرتون على اللوح، الأبعاد، خطوط النقاط، الطباعة، الإغلاق، نمط الزجاجة ورطوبة المصنع. تسمح مواصفات العلبة الفارغة والمثبتة المتحكم بها لمورد التعبئة باختبار التشكيل، التحميل، الإغلاق والتعامل مع العلبة النهائية.
تربط مواصفة المنصة أبعاد التعبئة النهائية بحجم المنصة، ونمط الحمولة، ودعم الطبقات، وتغليف التمدد، وحدود المستودع، والنقل. هذا مطلوب لتصميم الألواح والناقلات الموثوق حتى عندما يكون التوزيع يدويا عند بدء التشغيل.
يقيس اختبار الأداء المستمر المخرجات المقبولة، والتوقفات، والرفض، والمواد، والمرافق خلال فترة متفق عليها باستخدام تنسيقات معتمدة. يجب أن يحدد الاستثناءات وقواعد إعادة الاختبار قبل التشغيل، وليس بعد معرفة النتائج.
قائمة الثقب تتحكم في العناصر غير المكتملة أو المعيبة أو غير المؤكدة بعد الفحص والتكليف. يحتاج كل عنصر إلى أدلة على التأثير، والمالك، والمرحلة الواجبة، والإغلاق الموضوعي، حتى لا تمحو موافقة الشحن أو الإنتاج الالتزامات المتبقية.
يحدد سجل المستندات كل دليل ورسم وقائمة وشهادة مطلوبة بموجب العقد، ونسخة احتياطية وسجل تدريب مع حالة المراجعة والتسليم. يسمح للمحطة بالتحقق من وصول المعلومات القابلة للاستخدام قبل مغادرة الموقع.
يجب أن يحدد تسليم التحكم أي نسخ احتياطية من PLC وHMI وقرص وروبوت ووصفة يتم توفيرها، وكيف يتم استعادتها، ومن يمكنه الوصول إليها. الملف الذي ينسخ مرة واحدة ليس خطة استرداد ما لم يتم التحقق من هويته وطريقة استعادته.
يربط قبول التدريب كل دور بالمهام التي يجب أن يؤديها بأمان وثبات، ثم يسجل الممارسة الخاضعة للإشراف وأدلة الكفاءة. الحضور وحده لا يدل على أن المشغلين يمكنهم بدء الخط، تشغيله، تغييره، تنظيف واستعادة الخط.
يؤكد الفحص المسبق أن الخط، والمرافق، والمواد، والحواجز، وحالة الصرف الصحي، وفحوصات الجودة جاهزة قبل دخول الزجاجات الإنتاج. يجب أن تحدد القائمة جهة الإطلاق وتوقف بدء التشغيل عندما لا يتم تحقيق شرط حرج.
سلسلة بدء التشغيل المسيطر عليها تسلسل المرافق والآلات من المعالجة وإمداد الزجاجات مرورًا بالتغليف مع الحد من المواد غير المستقرة وفقدان الجودة. وهي تحدد من يطلق الإنتاج الأول وكيفية استجابة الخط عندما لا تكون محطة علوية أو سفلية جاهزة.
يعمل إجراء الإيقاف على التحكم بالزجاجات والمواد المتبقية، وإيقاف الماكينات بتسلسل آمن وإطلاق الخط للتنظيف أو الصيانة. يجب أن يميز بين الإيقافات القصيرة، تنظيف نهاية الوردية، تغيير التنسيقات والإيقاف الطويل.
إخلاء الخط يزيل أو يحسب SKU السابق، الملصقات، الأكواد والتغليف قبل التشغيل التالي. يقلل من المواد المختلطة والعرض غير الصحيح من خلال الجمع بين الفحص الفعلي، مطابقة العد والإفراج الموقع.
الموافقة على القطعة الأولى تتحقق من الزجاجة والغطاء والملصق والرمز والعبوة الجديدة بعد التغيير قبل الإنتاج غير المقيد. يجب أن تستخدم قاعدة عينة واحتجاز محددة حتى لا تتجاوز سرعة الاسترداد جودة الإصدار.
تحدد خطة أخذ عينات حجم التعبئة أين ومتى وكيف يتم فحص الزجاجات النهائية بحيث يتم العثور على أنماط تحت التعبئة والتعبئة الزائدة ومواقع الصمامات قبل إصدار فترة إنتاج طويلة. تربط وتيرة العينات ببدء التشغيل، والتغيير، وتغيرات السرعة، والاتجاهات غير الطبيعية بدلا من الاعتماد على الفحوصات البصرية العرضية.
تؤكد خطة أخذ عينات عزم الغطاء على أن تطبيق الإغلاق يبقى مستقرا عبر رؤوس الغطاء، ومجموعات الزجاجات والغطاء، وسرعات التشغيل. تفصل الخطة المفيدة بين فحوصات التطبيق واتجاهات العزم والإزالة وتحدد الفعل عندما يبدأ رأس أو قطعة مواد في الانحراف.
تحدد خطة اختبار تسرب الزجاجة الأعطال الناتجة عن الزجاجة، أو تشطيب الرقبة، أو تطبيق الإغلاق، أو التعامل مع المسار النهائي. تعرف هذه الخطة عينات تمثيلية وظروف اختبار متحكم بها بحيث لا تعامل الزجاجة المبللة، وتسرب الإغلاق البطيء، والعبوة التالفة كنفس العيب.
تتحكم خطة فحص الملصق والكود في هوية المنتج والعمل الفني والموقع ومعلومات التاريخ أو الدفعة من الموافقة على القطعة الأولى وحتى فترة الإنتاج. تجمع بين مطابقة المواد والفحوصات المرئية والقابلة للقراءة آليا بحيث يتم احتواء العرض الخاطئ بسرعة.
يثبت اختبار تحدي الأجهزة المرفوضة أن الزجاجة غير المطابقة المكتشفة تزال فعليا وتحتسب عند سرعة الإنتاج. يغطي الاختبار الكشف، والتتبع، والرفض، والتأكيد، والتحكم في صندوق الرفض بدلا من التأكد فقط من تشغيل ضوء المستشعر.
يحول تقرير وردية الإنتاج العدادات، ووقت التوقف، وخسائر الجودة، واستخدام المواد إلى حساب قابل للتتبع للإنتاج القابل للبيع. يعطي التقرير للوردية التالية والإدارة رؤية متسقة لما قيد الخط بدلا من عدد زجاجات رئيسي واحد.
تجعل قائمة الشيفرة المنطقية في وقت التوقف المسيطر عليها خسائر الإنتاج قابلة للمقارنة عبر المشغلين، والنوبات والأشهر. يجب أن يميز هيكل الكود المحطة التي توقفت عن السبب الأساسي ويحافظ على تفاصيل كافية للإجراء دون خلق مئات الخيارات غير القابلة للاستخدام.
تتبع مواد التعبئة يوازن بين الزجاجات أو النماذج المسبقة الصادرة، والأغطية، والملصقات، والحبر، والأفلام، والعلب، والبالات مع الإنتاج النهائي الجيد. يكشف عن نفايات بدء التشغيل، وخسائر الآلات المزمنة، والتباينات في المخزون، مع الحفاظ على إمكانية تتبع وحدات SKU ومجموعات المواد المختلفة.
يقارن ميزان المياه بين مصدر المياه، وإنتاج المياه المعالجة، واستخدام العمليات، ومدخلات الحشو، والمنتج القابل للبيع والصرف. يساعد المشترين على تحديد حجم المعالجة والتخزين بشكل صحيح ويمنح المشغلين طريقة عملية لفصل الاستخدام المتوقع للشطف أو التنظيف عن التسريبات والفقدان القابل للتجنب.
تعرف خطة قياس المرافق كيفية قياس الكهرباء، الهواء منخفض الضغط، الهواء عالي الضغط النفخي، المياه المبردة ومياه العمليات حسب المنطقة أو الآلة الرئيسية. يدعم الخط الأساسي الناتج مقارنة المعدات، تشخيص الأخطاء وتوسيع القدرة دون اختراع رقم استهلاك عالمي.
يترجم جدول التزييت كتيبات المورد إلى مهام محددة للمصنع للمحامل، صناديق التروس، السلاسل، الأدلة والأنظمة المركزية. يتحكم في نوع الشحم، الكمية، الفاصل الزمني واحتياطات منطقة الغذاء بحيث يكون كل من العمل المفقود وزيادة التزييت مرئيين.
يعطي تصنيف القطع الحرجة الأولوية للأجزاء حسب عواقب الإنتاج، واحتمالية الفشل، ووقت التسليم من المورد، وبدائل الإصلاح، والتكرار المثبت. يساعد المشترين على التمييز بين قطع الغيار التي يتم التشغيل، والمستهلكات الروتينية، ومخزون تغطية المخاطر الحقيقي بدلا من شراء قائمة طويلة غير مميزة.
تلتقط قائمة قطع الغيار الكهربائية الأنواع المثبتة بدقة، والنماذج، والتصنيفات، والاعتماديات على البرمجيات الثابتة أو التكوين وإجراءات استبدال عناصر التحكم ومكونات الطاقة. تمنع طلب احتياطي عام عندما تكون التركيب الفيزيائي أو الاتصالات أو المعايير المخزنة مهمة بنفس القدر.
تتحكم صيانة المستشعرات والعين الضوئية في النظافة، والمحاذاة، والتركيب، وتعليمها الإعدادات، وحالة الكابل عبر نقاط كشف الزجاجة، والغطاء، والملصق، والحبوب، والناقل. يجعل السجل القائم على العلامة المحفزات الخاطئة المتقطعة قابلة للتتبع ويحافظ على الإعدادات بعد الاستبدال.
إغلاق الصيانة يثبت ما تم اكتشافه وتغييره واختباره قبل عودة المعدات إلى الإنتاج. يربط بين الأجزاء المستبدلة، والإعدادات، والنسخ الاحتياطية للبرمجيات، واستعادة السلامة، وفحوصات الجودة بعد الصيانة حتى لا تختفي الإصلاحات المؤقتة في حالة اكتمال غامضة.
يجب أن يثبت إعداد سكة التوجيه الزجاجات دون ضغط الملصقات، أو تشوه PET الخفيف أو حدوث تغييرات مفاجئة في العرض. يسجل الإعداد القابل للتكرار ارتفاع السكة وعرضها وهندسة الانتقال حسب SKU حتى يتمكن المشغلون من استعادة صيغة مثبتة بعد التبديل.
يبدأ استكشاف أخطاء الانقلاب في زجاجة PET بتحديد أول نقل غير مستقر ثم مقارنة هندسة الزجاجة، إعداد الدليل، سلوك الحزام، وظروف التراكم. تتجنب الطريقة إلقاء اللوم على تراكم في الأسفل عندما حدث الاضطراب البادئ قبل عدة نواقل.
توقيت ستارويل يتوافق مع نقل الزجاجة بين آليات التغذية، الشطف، الحشو، الغطاء والتفريغ. يجب أن يميز التشخيص خطأ التوقيت عن أجزاء تغيير غير صحيحة، أو موقع الدليل، أو تغير الزجاجة، أو رد فعل الدفع أو منطق المستشعر قبل إجراء أي تعديل طوري.
فحص مشاكل ضغط ناقل الهواء يفحص حالة المروحة، وتحميل الفلتر، وتسرب المجاوى، وتوازن الفتحة أو الفتحة، وتوجيه عنق الزجاجة معا. قراءة الضغط عند المنفخ وحدها لا يمكن أن تثبت أن تدفق الهواء القابل للاستخدام يصل إلى أصعب الانتقال أو القسم النهائي.
يمكن أن تنشأ انحناءات المكبسة-المزلق من تغير المكبسة، اتجاه المفرز، هندسة المزلق، التلوث، التشويش، مساعدة الهواء أو طلب الغطاء. يتبع الفحص الهيكلي المكثفات من القادوس إلى التطبيق ويسجل أول فقدان للاتجاه المستقر بدلا من إزالة الانسداد النهائي مرارا.
دليل تآكل صمام التعبئة يربط الأختام، والنوابض، والغشاءات، وعناصر التهوية، ومكونات تلامس المنتج بأعراض محددة وفترات صيانة. تتحكم قائمة الأجزاء النهائية لتصميم الصمامات وتوثيق الموردين، بينما تحدد سجلات الخط العناصر التي تستحق مجموعات تخزين.
تتحكم صيانة رأس الغطاء في حالة التشك أو المقبض، حركة المحور، المحامل، النوابض، عناصر القابض أو العزم المغناطيسي، وإعدادات الارتفاع. السجلات الرأسية تجعل الأغطية المعوجة، عزم الإزالة المتغير، وتسرب الختم يمكن تتبعه إلى المعدات أو المواد.
قد تأتي أخطاء تسجيل الملصقات من حساس العلامة، أو شد الشبكة، أو بكرات الانزلاق، أو تغير علامة الطباعة، أو إعدادات الوصفات، أو تزامن المنتج. يحافظ التشخيص على إعداد المستشعر المعتمد ويفصل الانحراف القابل للتكرار عن الانحرافات العشوائية قبل التعديلات الميكانيكية أو الإلكترونية.
تفصل معالجة الأخطاء بجودة طباعة النافث بين إعداد الرسالة، وحالة رأس الطباعة، ونظام الحبر، واستشعار الزجاجة، ورطوبة أو حركة السطح. تمنع عينة محكومة التنظيف المتكرر من إخفاء مشكلة غير صحيحة في المسافة أو الزناد أو اللزوجة أو التعامل مع المنتج.
يقارن حل مشاكل النفق بين درجة حرارة المنطقة، وتدفق الهواء، وسرعة الناقل، ومواصفات الفيلم، وهندسة الحزمة. ينتج ملف الحرارة المفيد عبوات مستقرة دون زجاجات مشوهة، أو أفلام محترقة، أو لحامات مفتوحة، أو استهلاك طاقة مفرط عبر بدء التشغيل والإنتاج المستمر.
تتحكم إدارة وصفات HMI في إعدادات الجهاز حسب صيغة الزجاجة والعبوة المعتمدة مع منع تغييرات غير موثقة من المشغلين. يميز نظام الوصفات المفيد بين معايير المنتج وقيم الخدمة المحمية ويحافظ على الأدلة على الإصدارات، والوصول، والنسخ الاحتياطية.
ترشيد الإنذارات يمنح كل إنذار PLC ذي معنى سببا واضحا، واستجابة المشغل، وأولوية، وحالة إعادة الضبط. يقلل من تكرار الإنذارات المزعجة ويمنع قائمة الإنذارات الطويلة من إخفاء أول حدث أوقف خط المياه المعبأة فعليا.
تحدد مصفوفة القفل والإشارة كيفية تبادل المعالجة، والمنفخ، وكتلة الأحادية، والناقلات، والملصق، والحزم في الحالات الجاهزة، والتشغيل، والأعطال، والتعب، والتعب، والحالات المحجوبة. وهي أداة شراء وتشغيل لمنع الفجوات في الواجهة بين الآلات المزودة بشكل منفصل.
تشرح تسوية العدادات الفروقات بين أعداد التعبئة في الزجاجة، والمملوءة، والمغطاة، والمسمومة، والمرفوضة، والمعبئة، وعدد المستودعات. يتطلب ذلك تحديد مواقع العدادات وقواعد إعادة التعيين حتى لا تقارن تقارير الإنتاج بين القياسات المتداخلة أو الزمنية المختلفة.
يحدد الاستعداد للدعم عن بعد وصول البائع المسيطر إلى PLC الخط وHMI وأنظمة القيادة دون ترك اتصالات غير مراقبة دائمة. يجب أن يتفق المشروع على الملكية، التفويض، النسخ الاحتياطية، التسجيل والاسترداد قبل أن يخلق خطأ في الإنتاج ضغطًا من أجل اختصار غير آمن.
يجب أن تدير تهوية غرفة التعبئة الحرارة، الرطوبة، التكثيف، التلوث الهوائي وعلاقات الضغط حول الشطف، التعبئة والإغلاق. يستخدم أساس التصميم الأحمال الفعلية للغرفة، المناخ وممارسات النظافة بدلاً من تعيين درجة حرارة واحدة أو قيمة تغيير هواء موحدة.
تخطيط الغسيل يطابق طريقة التنظيف الحقيقية مع الحاويات الكهربائية، والمحركات، والحساسات، والموصلات، ومداخل الكابلات. رمز IP وحده لا يسمح بالتنظيف عالي الضغط أو الكيميائي غير المقيد، لذا يجب أن يتفق المورد والمشتري على المناطق المحمية والطرق ومهام الفحص.
جرد تخطيط مياه الصرف الصحي، يتم رفض المعالجة، شطف الزجاجات، التنظيف، الغسل العكسي، المصارف، وتآكل المرافق حسب التدفق والتوقيت والتركيب. يمنع ذلك من تحديد قدرة تصريف ومعالجة الأرضية فقط على متوسط استهلاك مياه الإنتاج.
يخصص تخطيط الصيانة والتخليص مساحة آمنة لفتح الحراس والألواح، وإزالة عجلات النجوم أو المحركات، وصمامات الخدمة، ومعدات رفع المسار، ومرافق الوصول. يجب مراجعتها باستخدام أظرف خدمة الآلات الفعلية قبل أن تجعل الناقلات والجدران العمل الروتيني بطيئا أو غير آمن.
يحافظ التحكم في تخزين قطع الغيار على الهوية والحالة والتوافر من الاستلام إلى الصرف والإرجاع. ويفصل بين القطع النظيفة، والإلاستومرات لها فترة صلاحية، والإلكترونيات، والزيوت، والمجموعات القابلة للإصلاح بحيث لا تُخفي كمية المخزون القطع غير الصالحة للاستخدام.
تحويل التنبؤات المباعة للزجاجات إلى متطلبات سرعة الخط حسب حجم الزجاجة ووقت الإنتاج المتاح والتوقفات المخططة والكفاءة الواقعية. هذا يمنع مطابقة توقعات الطلب مباشرة مع قدرة خط الإنتاج الأساسية.
خطة الزجاجات لكل فترة تحول تحول السرعة بالساعة إلى التزام الإنتاج بعد الاستراحات، والتنظيف، والتغيير، والتوقفات الصغيرة، واحتجاز الجودة. استخدمها لتحديد حجم الفترات والمخزون دون اعتبار كل دقيقة مجدولة كوقت إنتاج.
قد لا يعمل الخط بسرعة واحدة على زجاجات 500 مل بنفس السرعة على زجاجات 1.5 لتر أو الأحجام الكبيرة. قارن الإنتاج حسب الشكل المعتمد، واستقرار النقل، ووقت التعبئة، ومعالجة الأغطية، ووضع العلامات، وقيود التعبئة.
التغييرات المتكررة في الزجاجات أو الأغطية أو الملصقات أو التغليف تقلل من الإنتاج القابل للبيع حتى عندما يكون الحشو سريعا بما فيه الكفاية. تكرار تبديل النموذج ووقت التوقف الداخلي قبل تحديد مقدار سعة الخط الاحتياطي المطلوب.
الطلب الموسمي على المياه يمكن أن يبرر المخزون، أو الورديات الإضافية، أو إزالة عنق الزجاجة، أو وحدة مستقبلية بدلا من تكبير كل آلة فورا. قارن السيناريوهات قبل تجميد تكوين الخط الأولي.
يجب اختيار معالجة المياه من تحليل تمثيلي للمياه الخام وتعريف المنتج المقصود، وليس من قائمة معدات قياسية. يجب أن يظهر السؤال المرجعي النتائج التي تدفع الترشيح، والأغشية، والتعقيم، والمراقبة.
يؤثر الاسترداد بالتناضح العكسي على الطلب على المياه الخام، والتدفق المرفوض، والتحميل المسبق، والتخزين، وتخطيط مياه الصرف الصحي. استخدم توازن كتلة المشروع بدلا من افتراض نسبة استرداد شاملة واحدة.
يجب أن يدعم خزان المياه المعالجة والتعبئة دون التسبب في وقت الإقامة الزائد، أو مخاطر النظافة، أو عدم توفر الحشو. قم بقياسه بناء على ملفات الإنتاج والصرف الصحي بدلا من مضاعف بسيط من الإنتاج بالساعة.
تعتمد ضريبة الأوزون على متطلبات المنتج، وطلب المياه، وترتيب التلامس، والطلب على الأوزون، والمراقبة المثبتة للبقايا المتبقية. يجب أن تحدد واجهة خط التعبئة كل من نية العملية وضوابط التشغيل الآمنة.
يجب على معدات المعالجة النهائية توفير حالة المياه المطلوبة عند الحشو عبر مسار صحي ومراقب وقابل للتصريف. قائمة المكونات غير مكتملة بدون منطق الضغط والتدفق والتجاوز والصرف الصحي.
تغيير التعبئة وخفيفة الوزن في الزجاجة يغير الحمل العلوي، توزيع الجدران، استقرار القاعدة وسلوك الناقل. تحقق من صحة الزجاجة كنظام نفخ كامل، ملء، غطاء، وضع علامات وتعبئة.
يعتمد إنتاج آلة النفخ على عدد التجاويف، وسلوك الدورة، وتصميم الزجاجة، والتدفئة، والتبريد، وخسائر الرفض. مطابقة الزجاجات الجيدة الجيدة مع الطلب على الحشو بدلا من ضرب التجاويف بمعدل دورة مثالي.
يمكن أن يصبح الهواء النفخ عالي الضغط أكبر قيد للخدمة في محطة مياه PET. يجب أن يميز التصميم متوسط الاستخدام، وأعلى طلب، واستعادة، وتسرب، وخدمات الضغط المنخفض.
قد تحتاج الزجاجات التي نفخت حديثا إلى تبريد كاف ونقل مستقر قبل دخول الحشو أو المسم. قد تظهر درجات الحرارة والتشوه غير المنضبطة كمشاكل في النقل أو مستوى التعبئة أو المسممات.
يحتاج المنفاخ والملء المتصلان مباشرة إلى سرعة منسقة، ومنطق محجوز ومنخفض، ومخزن مؤقت قابل للاستخدام، وسلوك إعادة تشغيل. مطابقة لوحة الأسماء وحدها لا تمنع التوقف المتكرر أو هدر الزجاجة.
يعتمد أداء الشطف على محاذاة الفوهة، حالة الماء، نمط التلامس، انقلاب الزجاجة والتصريف قبل التعبئة. حدد اختبارا قابلا للملاحظة بدلا من الاعتماد فقط على حجم عجلة الشطفة.
يمكن أن يقلل استرداد مياه الشطف من الاستهلاك لكنه قد يغير ضوابط النظافة، والترشيح، وسكن الخزان، وجودة التصريف. قيم الحلقة الكاملة والمتطلبات المحلية قبل تضمين إعادة الاستخدام.
التحكم غير المستقر في إمداد المنتج أو الأوعية المملوءة يمكن أن يخلق مستويات تعبئة متغيرة، وتجويد الصمامات، وخسائر متكررة في التوقف والتشغيل. راجع ضوابط مضخة المياه المعالجة، والخزان، والصمامات، والمالئ كنظام هيدروليكي واحد.
عدد الصمامات وحده لا يثبت إخراج الخط لأن الميل، سرعة الدوران، وقت التعبئة، نقل الزجاجة وهامش التشغيل لها أيضا أهمية. قارن حساب المورد مع الزجاجة المعتمدة والاختبار المستمر.
يمكن أن يكون الرش، التقطير، وعدم استقرار طريقة التعبئة ناتجة عن توريد المنتج، هندسة الزجاجة، حالة الصمام، التهوية، السرعة أو توقيت النقل. شخص الموقع وحالة التشغيل قبل تعديل الإعدادات المتعددة.
تشكل عنق الزجاجة، الغطاء، شريط العبث، فرز الغطاء، ورأس الغطاء نظام إغلاق واحد. القطر الاسمي لا يكفي لتأكيد أداء التغذية، التطبيق، الإزالة والتسرب.
نافذة عزم الدوران القابلة للاستخدام تربط أداء الإغلاق بالطريقة المعتمدة للزجاجة، والغطاء، وحالة الرأس، وطريقة القياس. تجنب نسخ قيمة من نظام إغلاق غير مرتبط.
يجب على فرز الأغطية تقديم أغطية موجهة بشكل صحيح عند الطلب المستمر مع هامش استرداد وحالات رفضية مسيطر عليها. السعة السائلة أو حجم المصعد وحده لا يثبت استقرار إمدادات الكبسولة.
يجب فحص سلامة شريط العبث كصفة محددة للعبئة، وليس فقط عند الإبلاغ عن المستهلكين عن مشكلة. يجب أن تربط الخطة بين المواد والغطاء وأدلة الفحص.
يمكن لمورد جديد للغطاء أو عنق الزجاجة تغيير الأبعاد، وسلوك الراتنج، والتغذية، والعزم الدوراني، والتسرب حتى عندما لم يتغير المواصفة الاسمية. استخدم مراجعة تأثير الخط المسيطر عليها قبل الإطلاق.
يجب أن يستهدف فحص الزجاجات الفارغة العيوب التي قد تؤثر على النظافة، الحشو، الغطاء، أو العرض والتي يمكن للأجهزة الاستشعار المحددة اكتشافها بشكل واقعي. حدد طريقة الرفض والتحقق باستخدام الزجاجات الفعلية.
يجب أن يتطابق فحص مستوى التعبئة مع هندسة الزجاجة، وموقع الملصق، وسلوك المنتج، ومستوى العيوب المطلوب. يجب أن يدعم التحكم في العملية دون أن يصبح بديلا عن صيانة الحشو.
يجب فحص الغطاء التمييز بين الإغلاقات المفقودة أو العالية أو المائلة أو التالفة أو غير المقبولة ويرفضها بشكل موثوق عند سرعة الخط. المسار المرفوض والتسوية المضادة مهمة بقدر أهمية المستشعر.
يمكن لنظام الفحص البصري التحقق من وجود الملصق، موضعه وبعض خصائص الرمز فقط عند السيطرة على العمل الفني، والتباين، وتقديم الزجاجة، وقواعد القرار. تحديد ما سيتحقق منه النظام وما لن يتحقق منه.
النظام التفتيشي غير مكتمل إذا لم يتم تأكيد الزجاجات المرفوضة ولم تتمكن العدادات من تفسير وجهتها. تسوية قرارات التفتيش، الرفض المادي والمخرجات التالية.
يجب أن يتطابق نفق الغلاف مع مادة الملصق، هندسة الزجاجة، سرعة الخط، وظروف البخار أو الهواء الساخن المتاحة. اختاره من ملف انكماش موثق وليس فقط من طول النفق.
تعتمد المسممات التي تغذى بالرول في OPP على خصائص الفيلم، والقطع، والنقل، والتطبيق المضبوط على الصوبان الساخن. درجة حرارة اللاصق وحدها لا تفسر رفع الملصقات أو الخيط أو تلوث الزجاجة.
يتطلب الملصقات ذاتية اللصق المستقرة مسار شبكة محكمة، والشد، وهندسة التقشير، واستشعار التسجيل، وعرض الزجاجة. يجب أن يفصل استكشاف الأخطاء بين المواد، والفك، والحساس، وأسباب التطبيق.
يجب أن يحتوي رمز التاريخ أو الدفعة على محتوى متحكم به، وموقع، وتباين، وطريقة تحقق متوافقة مع الزجاجة أو الملصق أو العبوة. لا يمكن اختبار الشرط العام لطباعة الشيفرة.
تعتمد موثوقية المرمز على السوائل المعتمدة، والتخزين، والتهوية، والغبار، ودرجة الحرارة بالإضافة إلى إعدادات الطابعة. تضمين المواد الاستهلاكية وظروف الخدمة في خطة الخط الكامل.
يؤثر عدد الحزم وترتيبها على ميكانيكا الحزمة، واستخدام الفيلم، والتبريد، وخيارات المقابض، وثبات المنصة والتعامل في السوق. الموافقة على الحزمة النهائية كنظام تغليف.
يجب تقدير استهلاك الفيلم بناء على أبعاد الويب المعتمدة، وزاوية التعبئة، والتقليم أو التداخل، وهدر بدء التشغيل، وتغييرات البكرات، ورفض الجودة. يجب أن يوضح رقم الوزن لكل عبوة أساس المادة الخاص به.
تعتمد سعة عبوات العلبة على الزجاجات لكل صندوق، وممرات التغذية، ودورة التثبيت أو الإغلاق، والاسترجاع، وجودة الكرتون. حول خرج الزجاجة إلى علب في الدقيقة قبل مقارنة الآلات.
نمط المنصة، عدد الطبقات، الطبقة الداخلية، تغليف المطاط، وقوة الزجاجة أو التعبئة تحدد استقرار الحمل النهائي. الموافقة على الحمل لحالات التعامل الفعلية والتوزيع الفعلية.
تحتاج العبوات النهائية إلى تراكم متحكم فيه كاف لامتصاص انقطاعات الألواح القصيرة أو التغليف أو المستودع دون سحق أو زعزعة الحزم. الطول وحده لا يحدد المخزن القابل للاستخدام.
يجب أن تخلق سرعات الناقل فصلا واسترجاع محكما دون عدم استقرار الزجاجة أو احتكاك أو ضغط زائد. اضبط النسب حسب وظيفة النقل والتنسيق المعتمد بدلا من نسبة واحدة على مستوى المصنع.
يجب حساب وقت التخزين المؤقت في زجاجات أو عبوات قابلة للاستخدام عند حدود التباعد الفعلية وحدود التحكم. قد تبالغ سعة الناقل الاسمية في تقدير مدة سير الخط عبر المحطة.
الضغط التراكم الزائد يمكن أن يشوه زجاجات PET الخفيفة، ويتلف الملصقات، ويخلق إعادة تشغيل غير مستقرة. يجب أن تتطابق طريقة التحكم مع قوة الزجاجة، وسطح الناقل، والأدلة، والتنظيم.
يؤثر تزييت الناقل على الاحتكاك، والنظافة، واستخدام المياه، والتصريف، وجودة الحبوب، والصيانة. اختر وتحقق من الطريقة لمواد الناقل الفعلية، والزجاجات، وظروف المصنع.
معظم انحناءات الزجاجات والحزم تبدأ عند التحويلات بين الناقلات أو الآلات. راجع الارتفاع، الفجوة، الدعم، السرعة، الأدلة والتوقيت عند كل تسليم باستخدام الصيغ المعتمدة.
الحمل الكهربائي المرتبط، الطلب التشغيلي المتوقع، والطلب الابتدائي الذروة هي قيم تخطيطية مختلفة. اطلب الثلاثة جميعا حتى لا يكون توزيع الموقع صغيرا أو مبنيا على إجمالي غير مفسر.
يجب أن يدعم مستقبل الهواء استقرار الضغط وتغيرات الطلب القصيرة دون إخفاء ضاغط صغير الحجم أو توزيع ضعيف. قم بحجمه وتحديد موقعه من ملف الطلب ونطاق الضغط المسموح به.
يمكن أن تؤثر جودة هواء الأجهزة والآلات على الصمامات، الأسطوانات، مناطق المنتج وعمر الصيانة. حدد متطلبات الضغط، الجفاف، الزيت والترشيح عند نقطة الاستخدام.
يجب أن تتضمن واجبات المبرد المعدات وظروف البيئة الفعلية المتصلة بالنظام. رقم التبريد الاسمي الواحد غير مكتمل بدون درجات الحرارة، التدفق وافتراضات الحمل المتزامن.
يمكن أن يترك انقطاع المرافق الزجاجات، المياه، الأغطية، الملصقات والعبوات في حالات غير آمنة أو غير معروفة. تحديد ما يتوقف، وما يظل متصلاً بالطاقة وكيف يتم تنظيف الخط وإطلاقه قبل إعادة التشغيل.
يجب أن يدعم تدفق الهواء في غرفة التعبئة استراتيجية نظافة المصنع دون التسبب في التكثف أو التيارات غير المنضبطة أو مشاكل الصيانة. حدد استخدام الغرفة، الحدود، والمراقبة مع متخصصين محليين مؤهلين.
يجب إزالة الأرضيات والمصارف لإزالة مياه التنظيف ومعالجة المياه دون أن تتجمع حول أقدام الآلات أو الكابلات أو مسارات المنتجات. تنسيق نقاط التصريف النهائية مع ترتيب المعدات الفعلي.
تحتاج مواد التنظيف الكيميائية، وسوائل المشفرات، ومواد التشحيم، ومنتجات الصيانة إلى تخزين ومعالجة محكومة بعيدا عن المنتج والتغبئة. يجب أن يتوافق تصميم الغرفة مع المواد الكيميائية الفعلية ومتطلبات السلامة المحلية.
يجب على الناس، والحاويات الفارغة، والأغطية، والملصقات، والأفلام، والعلب، والنفايات، والنفايات والسلع النهائية أن يتحركوا دون عبور غير ضروري لمسارات تعبئة نظيفة. اسحب هذه التدفقات قبل تجميد مواقع المعدات.
قد تحتاج المحركات، وصناديق التروس، والمضخات، والقوالب، وأجزاء الحشو، ومجموعات التعبئة إلى مساحة آمنة للإزالة ودعم الرفع. تحقق من أغلفة الخدمة قبل أن تسدها الجدران أو القنوات أو الآلات المجاورة.
يحتاج FAT إلى عدد كاف من الزجاجات والغطاء والملصقات والأفلام، وصناديق المستهلك، والمواد الاستهلاكية لتغطية الإعداد والاختبارات والرفض والتشغيل المستمر. المواد النادرة قد تجعل أدلة القبول المخطط لها مستحيلة.
العرض القصير للآلة ليس هو نفسه FAT كامل الخط المستمر. حدد صيغة المرجع، السرعة، المدة، التوقفات المسموح بها، القياسات، وواجهات الموقع غير المختبرة مسبقا.
يجب أن يؤكد قبول الموقع أن الكهرباء والهواء والماء والتبريد والتصريف والظروف البيئية تبقى ضمن متطلبات الموردين أثناء الإنتاج الفعلي. لا يمكن الحكم على أعطال الآلات بعدل دون هذه الأدلة الفائدة.
يحتاج ضمان الأداء إلى وقت محدد مجدول، ووقت مستبعد، وإنتاج جيد، ومواد مرفوضة، ومواد مرجعية، ومصادر قياس. وإلا يمكن للموردين والمشترين حساب نتائج مختلفة من نفس التشغيل.
يجب أن يميز تشغيل الموثوقية بين أعطال المعدات، ومشاكل المواد، وانقطاعات المرافق، والإجراءات المخطط لها، والتوقفات الناتجة عن المشتري. إجمالي توقف واحد غير مفسر لا يمكن أن يوجه القبول أو التحسين.
يجب أن تقارن مصفوفة العروض المعدات، والواجهات، وأساس الأداء، والوثائق، والخدمات، والاستثناءات، وأدلة القبول، وليس فقط السعر الكلي. تطبيع إجابات الموردين مقابل سؤال عروض عرض واحد مسيطر عليه.
الاستثناءات، المؤهلات والانحرافات يمكن أن تغير نطاق المشروع القابل للاستخدام أكثر من سعر المعدات الرئيسي. يتطلب جدول زمني موحد بدلاً من البحث عبر حواشي الاقتراح.
المصطلح المختار Incoterm لا يحدد بمفرده التفكيك، الحفظ، التغليف للتصدير، النقل الداخلي، التفريغ، التخزين أو التركيب. كتابة الحدود المادية والوثائقية للشحنة الفعلية.
يجب ربط معالم الدفع بالنتائج الواضحة والأدلة بدلاً من النسب المئوية الغامضة للإكمال. مواءمة الإصدار التجاري مع الرسومات المعتمدة، والتصنيع، واختبار FAT، والشحن، وحالة التسليم.
تعتمد فعالية الضمان على تاريخ البدء، المعدات المغطاة، ظروف التشغيل، عملية الاستجابة، العمالة والسفر، المستهلكات المستبعدة وتوافر قطع الغيار. حل هذه النقاط قبل الشحن.
يجب أن تدعم أساسات الآلات والأرضيات الأحمال الفعلية، وطريقة التسوية، والمراسي، والصرف، وإمكانية الوصول للصيانة. تنسيق رسومات التركيب الخاصة بالمورد مع تصميم مدني محلي مؤهل.
يمكن أن تؤدي الكابلات الميدانية والتأريض إلى مشاكل في السلامة والموثوقية والضوضاء عند عدم التحكم في التوجيه، الفصل، الحماية والنهايات. تفقد النظام المثبت مقابل المستندات الكهربائية المعتمدة.
المنتج الجديد أو المعدل - أنابيب المياه يمكن أن تحتوي على مخلفات تصنيع، بقايا أو فروع راكدة. حدد الفحص، والتنظيف، والتنظيف، وأخذ العينات، والتحرير قبل تزويد الحشو.
تحتاج آلات التعبئة والتعبئة الكبيرة إلى مسار من المركبة أو الحاوية إلى الموقع النهائي مع أوزان وفتحات وسعة أرضية ومعدات رفع مؤكدة. خطط لذلك قبل الشحن.
قد يتوقف التكليف عندما لا تتوفر الزيوت أو الفلاتر أو المواد الكيميائية أو سوائل الترميز أو الملصقات أو الأفلام أو الأغطية أو الأدوات الأساسية. قم ببناء القائمة من المعدات الفعلية وبرنامج الاختبار.
الحضور في التدريب ليس دليلا على أن المشغلين يمكنهم تشغيل الخط وتغييره وتنظيفه واستعادته. تربط مصفوفة الكفاءة الأدوار بالمهام القابلة للرصد والتفويض.
يجب أن يشمل تدريب الصيانة الفحص، والتعديل، وحل الأخطاء، والعزل الآمن، واستعادة الأجزاء والبرمجيات للتكوين المثبت. العروض العامة للمعدات ليست كافية.
يجب أن تصف الوثائق النهائية الخط الذي تم تثبيته، وليس فقط الاقتراح أو عائلة الآلات العامة. تحكم في الرسومات والقوائم والإعدادات والبرمجيات مقابل التكوين المقبول.
يربط كتالوج قطع الغيار القابل للاستخدام بين موقع الآلة، ورسم التجميع، ورقم المصنع، ورمز المورد، والبديل المعتمد. القائمة الفضفاضة بدون موقع أو تعديل تبطئ الصيانة والشراء.
يحتاج المشغلون والقائمون على الصيانة إلى إجراءات مفهومة، وإنذارات، ومعلومات أمان باللغات المتفق عليها للمشروع. حدد النطاق المترجم والمراجعة الفنية قبل التسليم.
يساعد تحليل الحرج في إعطاء الأولوية لقطع الغيار، والصيانة الوقائية، ومراقبة الحالة، وتخطيط الطوارئ وفقا للسلامة والجودة والمخرجات ونتائج الاسترداد.
متوسط الوقت بين الأعطال ومتوسط الوقت للإصلاح مفيدان فقط عندما تكون حدود الفشل ووقت التشغيل وقواعد بدء وانتهاء الإصلاح متسقة. استخدمها مع تفاصيل الأعطال، وليس كمتوسطات معزولة.
يجب أن تتطابق نافذة الصيانة مع مدة المهمة، والوصول، والأجزاء، والتنظيف، والاختبار وإطلاق الإنتاج. تجميع المهام حسب التاريخ فقط يمكن أن يؤدي إلى أعمال غير مكتملة أو فقدان مطول عند بدء التشغيل.
يجب اختيار مواد التشحيم وتخزينها وتطبيقها بحيث تتحسن موثوقية الماكينة دون التسبب في تلوث المنتج أو العبوة أو الأرضية. قم بالتحكم في الهوية، الأدوات، الكمية والنظافة.
يجب أن تغطي المعايرة الأجهزة التي يمكن أن تؤثر خطأاتها على جودة المنتج، التحكم في العملية، القبول أو السلامة. حدد الفاصل الزمني والطريقة بناءً على المخاطر والاستخدام، وليس تاريخ سنوي موحد.
يجمع OEE بين التوافر، الأداء والجودة فقط عندما يتم تعريف الوقت المجدول، المعدل المثالي، عدد الجيد والاستثناءات بشكل متسق. استخدم المؤشر لكشف الخسارة، وليس لاستبدال تفاصيل السبب الجذري.
يمكن للتوقفات القصيرة المتكررة أن تزيل مخرجا أكثر من بعض الأعطال الطويلة مع بقائها غير مرئية في السجلات اليدوية. مدة التقاط، بدء المحطة والتكرار دون إغراق المشغلين بالإنذارات غير القابلة للاستخدام.
يمكن أن تتغير محطة الحد حسب حالة الزجاجة، الحزمة، السرعة، وحالة التوقف. تجمع دراسة عنق الزجاجة بين معدلات الاستمرار والجوع والانسداد واستخدام المخزن المؤقت والتعافي بدلا من افتراض أن الحشو دائما محدود.
لوحة كل ساعة تجعل الهدف، والمخرجات الفعلية، والرفض، ووقت التوقف والأفعال مرئية بسرعة كافية لاستعادة التغيير. يجب أن تعكس الأهداف وحدة التخزين المعتمدة والأنشطة المخططة.
دقائق التوقف، الزجاجات المرفوضة، فقدان المياه، هدر الفيلم والعمل الإضافي لها تأثيرات تجارية مختلفة. حوّل الخسائر المعتمدة إلى أساس تكلفة شفاف دون اختراع دقة.
يمكن لمورد المعدات تقديم معلومات العملية والآلة، لكن مشغل الأعمال الغذائية والفريق المحلي المؤهل يمتلك تحليل المخاطر بالموقع. جمع المدخلات الصحيحة دون التعامل مع صفحة آلة عامة كخطة HACCP.
تحتاج طريقة التنظيف إلى دليل على أن الخطوات والشروط والفحوص المطلوبة تمت. يجب أن يتطابق السجل مع المعدات المثبتة وخطة الجودة بالموقع.
يجب أن تكون المراقبة البيئية قائمة على المخاطر وخاصة بالموقع، مع اعتماد فريق سلامة الغذاء على المواقع والأساليب والترددات والحدود والاستجابة لها. تدعم تخطيط المعدات ومعلومات تدفق الهواء الخطة.
النماذج المسبقة، الزجاجات، الأغطية، الملصقات، الأفلام، العلب والمنصات تحتاج إلى فحوصات واردة قائمة على المخاطر مرتبطة بالمواصفات المسيطرة وأداء الخط. التحقق فقط من الكمية والمظهر يغفل عن اختلافات مهمة.
يجب أن تساعد بيانات الخط في ربط المنتج النهائي بالماء، ومواد التغليف، ورسالة الكود، ووقت الإنتاج، والتصنيع. يحدد نظام جودة الموقع عملية الاستدعاء الفعلية والنطاق المطلوب.
التكلفة الإجمالية للملكية تجمع بين المعدات، وأعمال الموقع، والمرافق، والعمالة، والمستهلكات، والصيانة، وقطع الغيار، وأوقات التوقف وتغيرات دورة الحياة. استخدم النطاقات والافتراضات الموثقة بدلا من اختراع الأسعار الدقيقة.
تغير مستوى الأتمتة المشغلين، ومتعاملي المواد، وفحوصات الجودة، واستجابة الصيانة، وعمالة المستودع. نموذج العمل حسب المهمة والوردية بدلا من عدد واحد غير مدعوم.
يجب حساب تكاليف الطاقة، والهواء المضغوط، ومعالجة المياه، وفقدان المياه، والتبريد، والتنظيف بناء على استهلاك وإنتاج خاص بالمشروع. الحمل المتصل ليس فاتورة طاقة.
يجب أن تعكس ميزانية قطع الغيار كمية التركيب، والأعطال أو التآكل، والاستبدال الوقائي، ووقت الإنتاج، وأهمية المخزون الحالي. توصيات الموردين هي مدخلات، وليست الميزانية الكاملة.
قد تحتاج أنظمة التحكم، والفحص، والترميز، والمحركات، وأجهزة الكمبيوتر، وصيغات التغليف إلى ترقيات قبل أن يتلف الخط الميكانيكي. حدد التغييرات المحتملة وأحكام الواجهة أثناء مراجعة الاستثمار.
تقارن نسبة استهلاك المياه إجمالي مدخلات المياه في الموقع مع المياه المعبأة القابلة للبيع فقط عندما يتم تحديد الحدود، حجم المنتج، المعالجة المرفوضة، الشطف، التنظيف، والخسائر بشكل متسق.
تسرب الهواء يسبب سعة ضاغط نفايات ويمكن أن يخفي أعطال الآلة أو التوزيع. قم ببناء الكشف والوسم والإصلاح والتحقق من الصيانة دون تعديل ضغط الآلة بشكل أعمى.
يربط إنتاج التغليف النماذج الصادرة أو الزجاجات، الأغطية، الملصقات، الأفلام والصناديق إلى العبوات النهائية الجيدة. فصل خسائر بدء التشغيل والجودة والآلات والمخزون لتحديد الإجراءات المفيدة.
الطاقة لكل 1000 زجاجة جيدة ذات معنى فقط مع وجود حدود واضحة للعداد، وشكل الزجاجة، وحالة الإنتاج، ومعالجة وقت الخمول أو التنظيف. لا ينبغي مقارنتها عبر ناظرات المصنع دون تأهيل.
المعالجة المرفوضة، الشطف، التصريف التنظيفي، التبريد، ومياه الصرف المنزلي لها خصائص مختلفة وقيود إعادة الاستخدام. قم بفحص كل جدول بمراجعة محلية مؤهلة قبل دمجه أو إعادة استخدامه.
سجل التوضيح يحول الأسئلة المتعلقة بالتنسيقات، النطاق، المنفعة، والقبول إلى قرارات مؤرخة. يمنع سلسلة البريد الإلكتروني أو عرض سعر غير معلم من أن تصبح السجل الوحيد لما اتفق عليه المشتري والمورد.
تحافظ مراجعة التصميم المرحلية على مواءمة بيانات المنتج، وتخطيطها، وواجهاتها، ومتطلبات السلامة والقبول من المفهوم حتى الشحن. إنها أكثر موثوقية من موافقة سحب متأخرة واحدة بعد بدء التصنيع.
يجب عينات الإنتاج أن تمثل الزجاجة والإغلاق والتركيبة التي سيشغلها الخط فعليا. تربط خطة الموافقة الرسومات والعينات الفيزيائية باختيار الآلة، وتغيير الأجزاء، والتجارب، ولاحقا تغيير التحكم.
يجب أن تثبت تجربة المواد كيف تتصرف الزجاجات والأغطية والملصقات والفيلم والصناديق والمنصات معا في حالة تشغيل محددة. لا ينبغي التعامل معها كعرض عام لآلة.
تدقيق الموردين هو محادثة منظمة حول المشروع المقترح، وليس بديلا عن القبول الفني. تساعد الأسئلة الخاصة بالمشروع المشتري على فحص الضوابط الهندسية، وممارسات التجميع، وجاهزية الخدمة دون الاعتماد على ادعاءات تسويقية.
تربط خطة التقدم معالم التصنيع بالوثائق والفحوصات وقرارات المشتري المطلوبة قبل FAT والشحن. توفر رؤية دون الخلط بين تقدم التقويم والقبول.
يجب أن تحمي تعبئة التصدير المعدات والوثائق وقطع التغيير المفكوكة عبر مسار النقل المتفق عليه. راجع نطاق الحفظ والتعبئة قبل الإرسال بدلا من اكتشاف نقص الحماية في الوجهة.
تحميل الحاويات وتفريغ الموقع هما تسليمات هندسية بالإضافة إلى أحداث لوجستية. تساعد قائمة المراجعة المشتري في التخطيط لعمليات الرفع والوصول والتعرف على الهوية وفحص الحالة قبل وصول الآلة إلى منطقة التركيب.
يوضح سجل مُتحكم فيه متى يؤثر تغيير الزجاجة أو قيود المرافق أو مكون محلى بديل أو مراجعة التخطيط على الخط المتفق عليه. يحمي الطرفين من التعامل مع انحراف مهم على أنه تعديل غير رسمي.
يتحقق اجتماع التشغيل مما إذا كانت الأشخاص والمواد والمرافق والوثائق والوصول الآمن جاهزة قبل تزويد خط تعبئة المياه بالطاقة. يمنع الخلط بين أعمال الموقع غير المكتملة ومشكلة في الآلة.
يربط سجل المنتج الرئيسي الزجاجة المعتمدة، الغطاء، الملصق، الرمز، العبوة وإعدادات الماكينة. يمنع المشغل من الاعتماد على اسم المنتج عندما يكون لدى العبوات المماثلة متطلبات مختلفة.
ينبغي إصدار وصفة الماكينة كإعداد تشغيل محكوم لعبوة مسماة، وليس نسخها بشكل غير رسمي من زجاجة مماثلة. يربط سجل الموافقة قيم الوصفة بالبيانات الفعلية للصيغة والتحقق من القطعة الأولى.
تحدد خطة الاحتفاظ بالعينات الإنتاجية التي يتم الاحتفاظ بها، وكيف يتم تحديدها، ومتى يمكن مراجعتها. يجب أن تتوافق مع متطلبات المنتج والتغليف، والتتبع، والجودة المحلية بدلا من إنشاء تخزين عشوائي.
يحول سير عمل عدم المطابقة العيب أو الانحراف أو الخسارة المتكررة إلى تحقيق محصور وقابل للتتبع. يميز التخلص من المنتج عن العمل الفني المطلوب لمنع تكرار الاتفاق.
يحافظ سير العمل على وضع المنتج مرئيا عندما تحتاج مشاكل المياه أو التغليف أو الكود أو المعدات إلى مراجعة. يحدد كيفية فصل المواد عن السلع النهائية قبل اتخاذ قرار الإصدار.
إغلاق إجراء بعد الإصلاح لا يعد دليلا على أن المشكلة ستبقى ثابتة. يحدد فحص الفعالية حالة التشغيل وفترة الملاحظة والقياس اللازم للتأكد من السيطرة على عيب أو فقدان متكرر.
خريطة مراجعة المواد الأجنبية حيث يمكن تعريض الزجاجات والأغطية ومياه المنتج والتغليف لمواد غير مرغوب فيها أثناء التشغيل العادي أو الصيانة أو الأحداث غير الطبيعية. يدعم برنامج المخاطر والجودة الخاص بالموقع.
يمكن للزوار والمتعاقدين خلق مخاطر تتعلق بالسلامة والنظافة والوصول حول خط التعبئة النشط إذا لم يتم التحكم في المسار وحدود العمل. يساعد هذا الدليل المواقع على تضمين تلك الظروف في خطة التشغيل الخاصة بهم.
يشمل التحكم الكيميائي تحديد الهوية، التخفيف، التخزين، الاتصال، الاستخدام والتخلص من عوامل التنظيف حول خط المياه المعبأة. يجب أن يكون ذلك متوافقًا مع برنامج نظافة الموقع وتعليمات المعدات.
يصبح سجل الإنذار مفيدا فقط عندما يميز المشغلون الاستجابة الفورية الآمنة عن حالة متكررة تتطلب إجراء هندسيا. يربط سجل الاستجابة بين أولوية الإنذار، تأثير المنتج، التعافي والمتابعة.
FAQ
هدف BPH وساعات التشغيل يؤثران في موديل الآلة والناقلات وسرعة التغليف.
حدد هل المطلوب آلة التعبئة فقط أم خط كامل حتى لا تُنسى النواقل والملصقات والتغليف.
التغليف بالشرنك أو الكرتون أو اليدوي قد يحد من الإنتاج الفعلي.
عرض السعر المفيد يحتاج إلى بيانات مؤكدة عن الزجاجة والغطاء والملصق والتغليف والمخطط والخدمات.
عرض السعر المفيد يحتاج إلى بيانات مؤكدة عن الزجاجة والغطاء والملصق والتغليف والمخطط والخدمات.