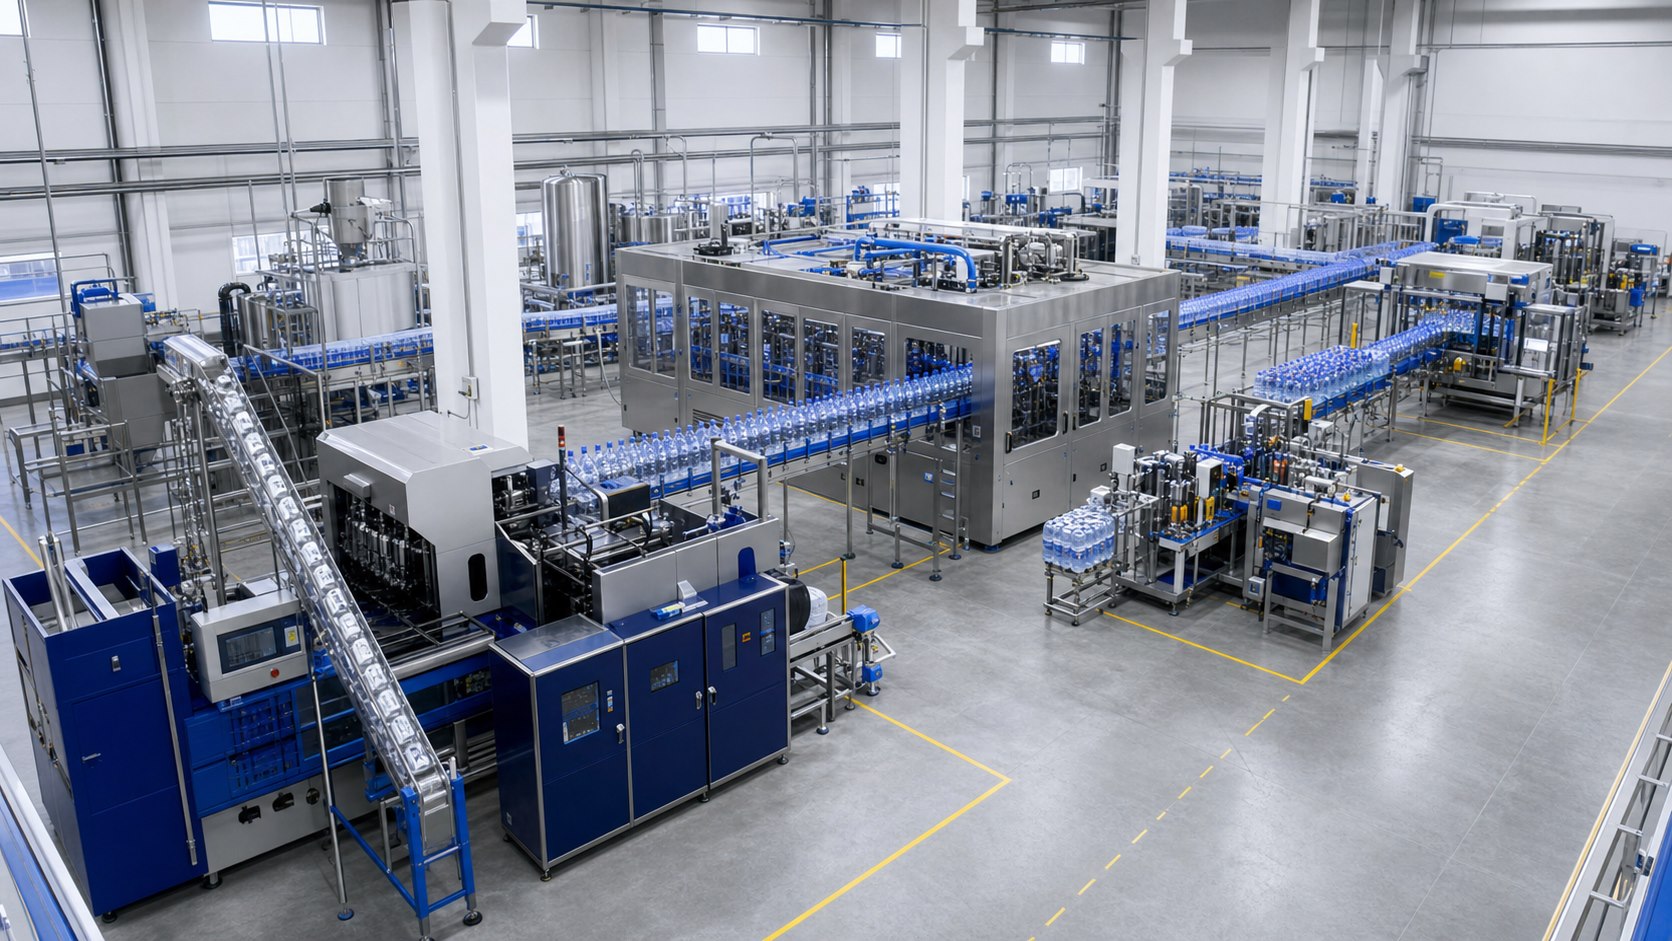
PET bottled water filling line overview
See the general filling line arrangement before comparing machine-only and complete-line quotations.
Spesialis lini pengisian air PET
Lini otomatis PET untuk rinsing, filling dan capping dari 2000 sampai 24000 botol per jam, disiapkan berdasarkan ukuran botol, kapasitas, label, packing dan negara tujuan.
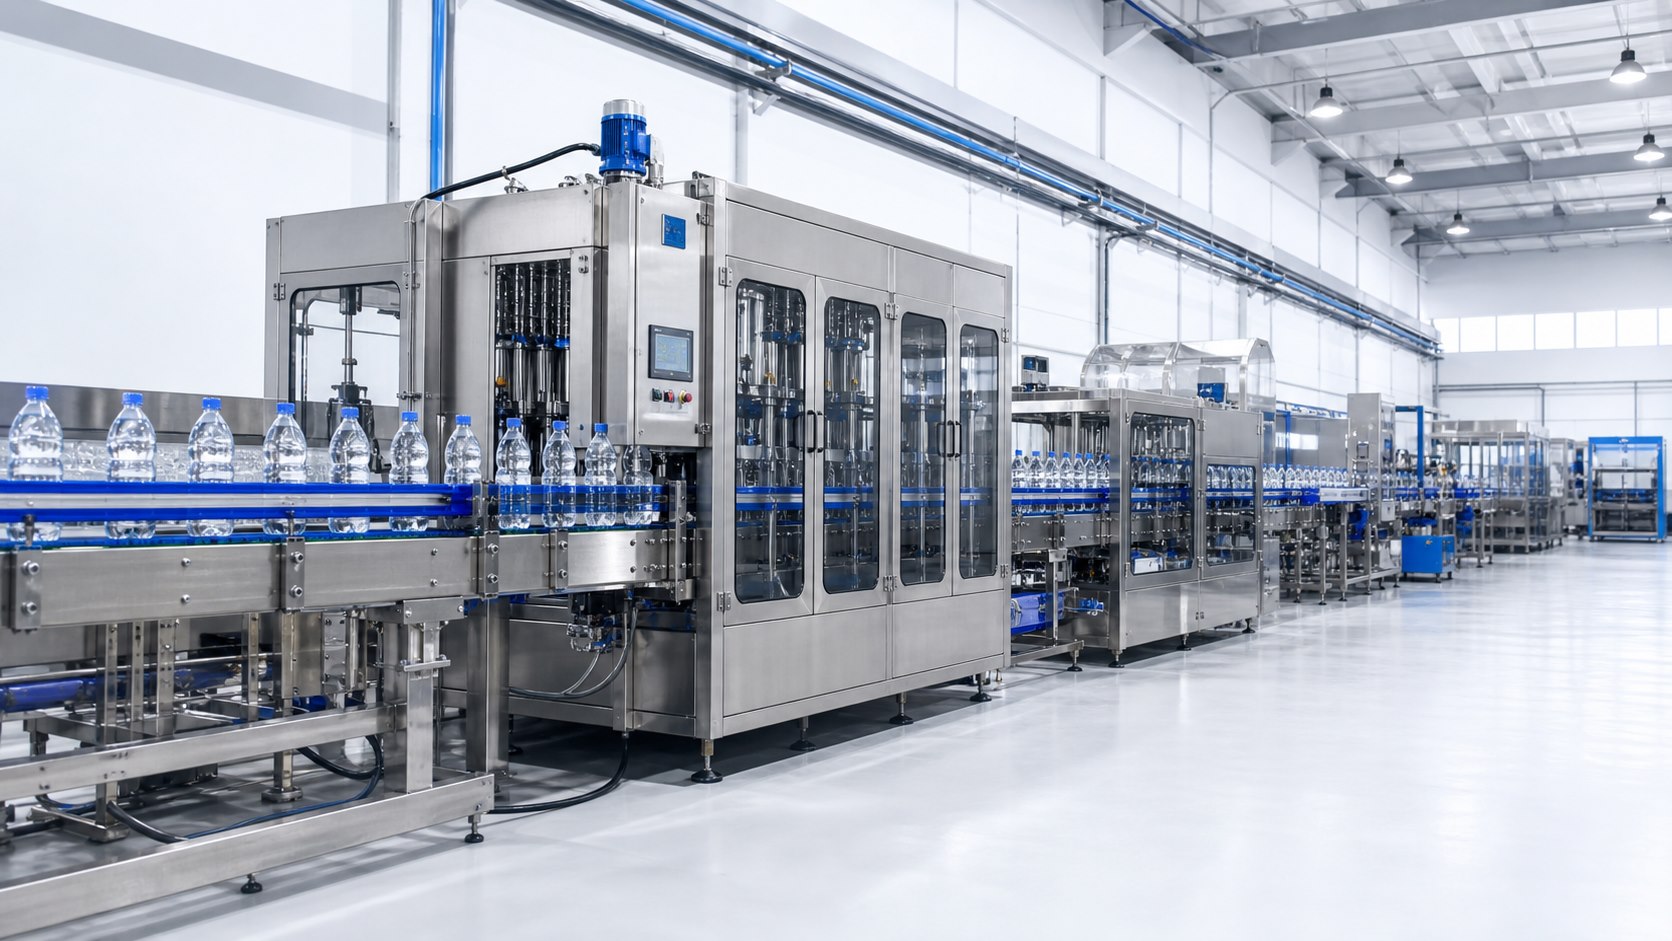
Machine Photos
Review the visible filling line zones before comparing quotation scope, layout and downstream equipment.
See the general filling line arrangement before comparing machine-only and complete-line quotations.
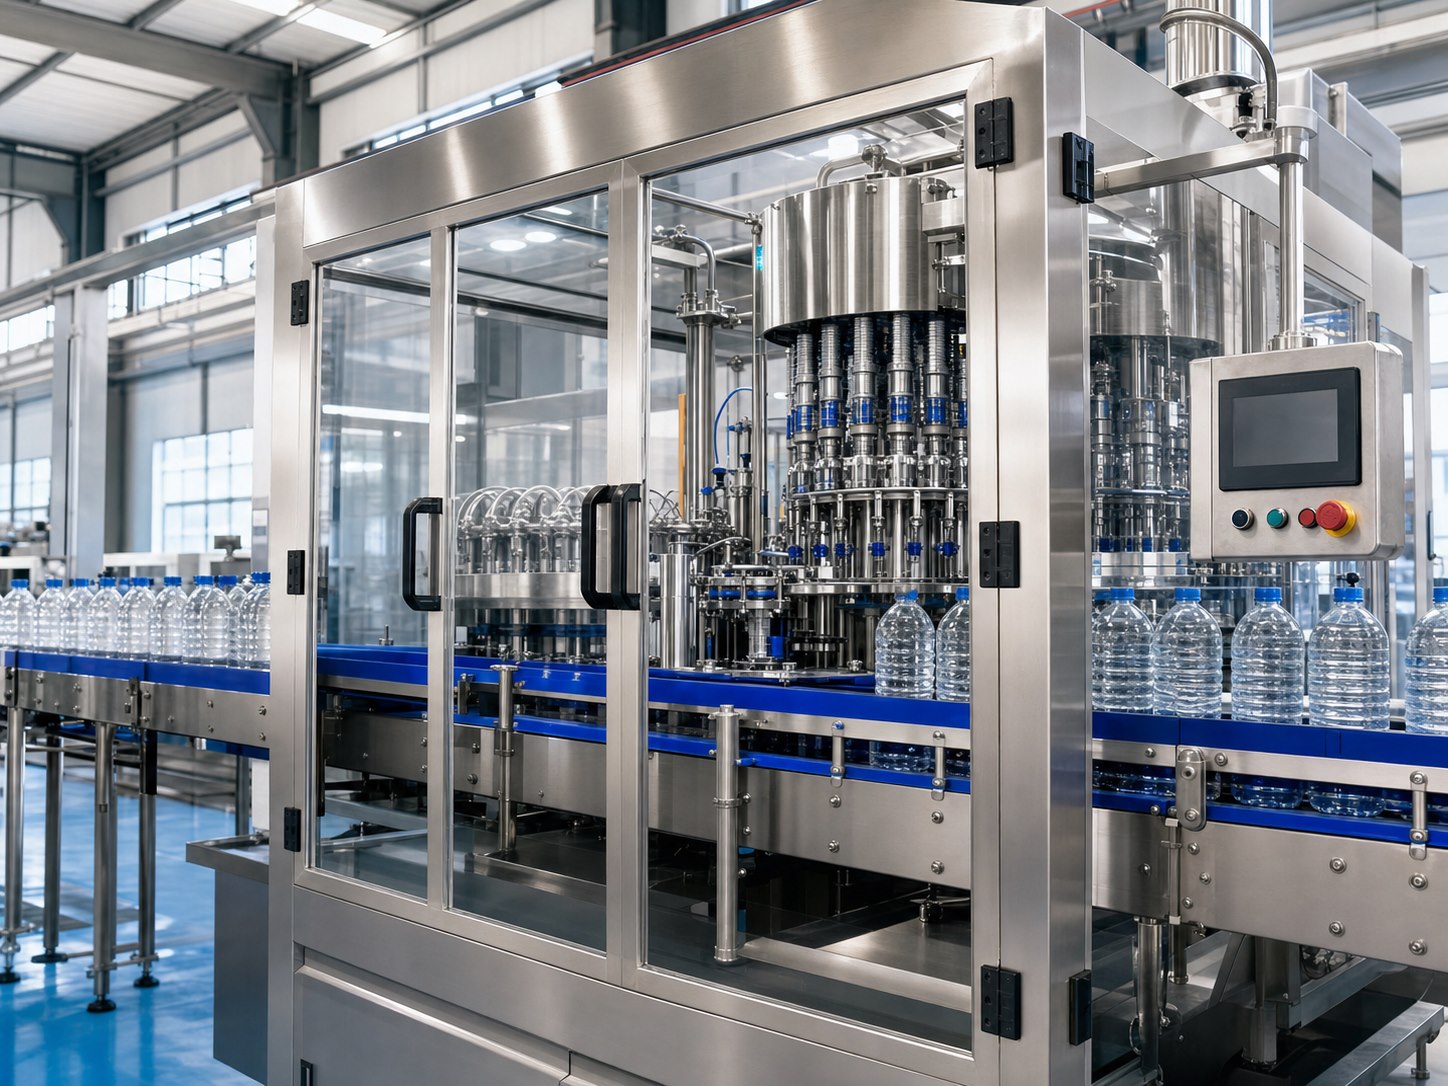
Confirm the valve count, bottle change parts and cap type before requesting a monoblock quotation.
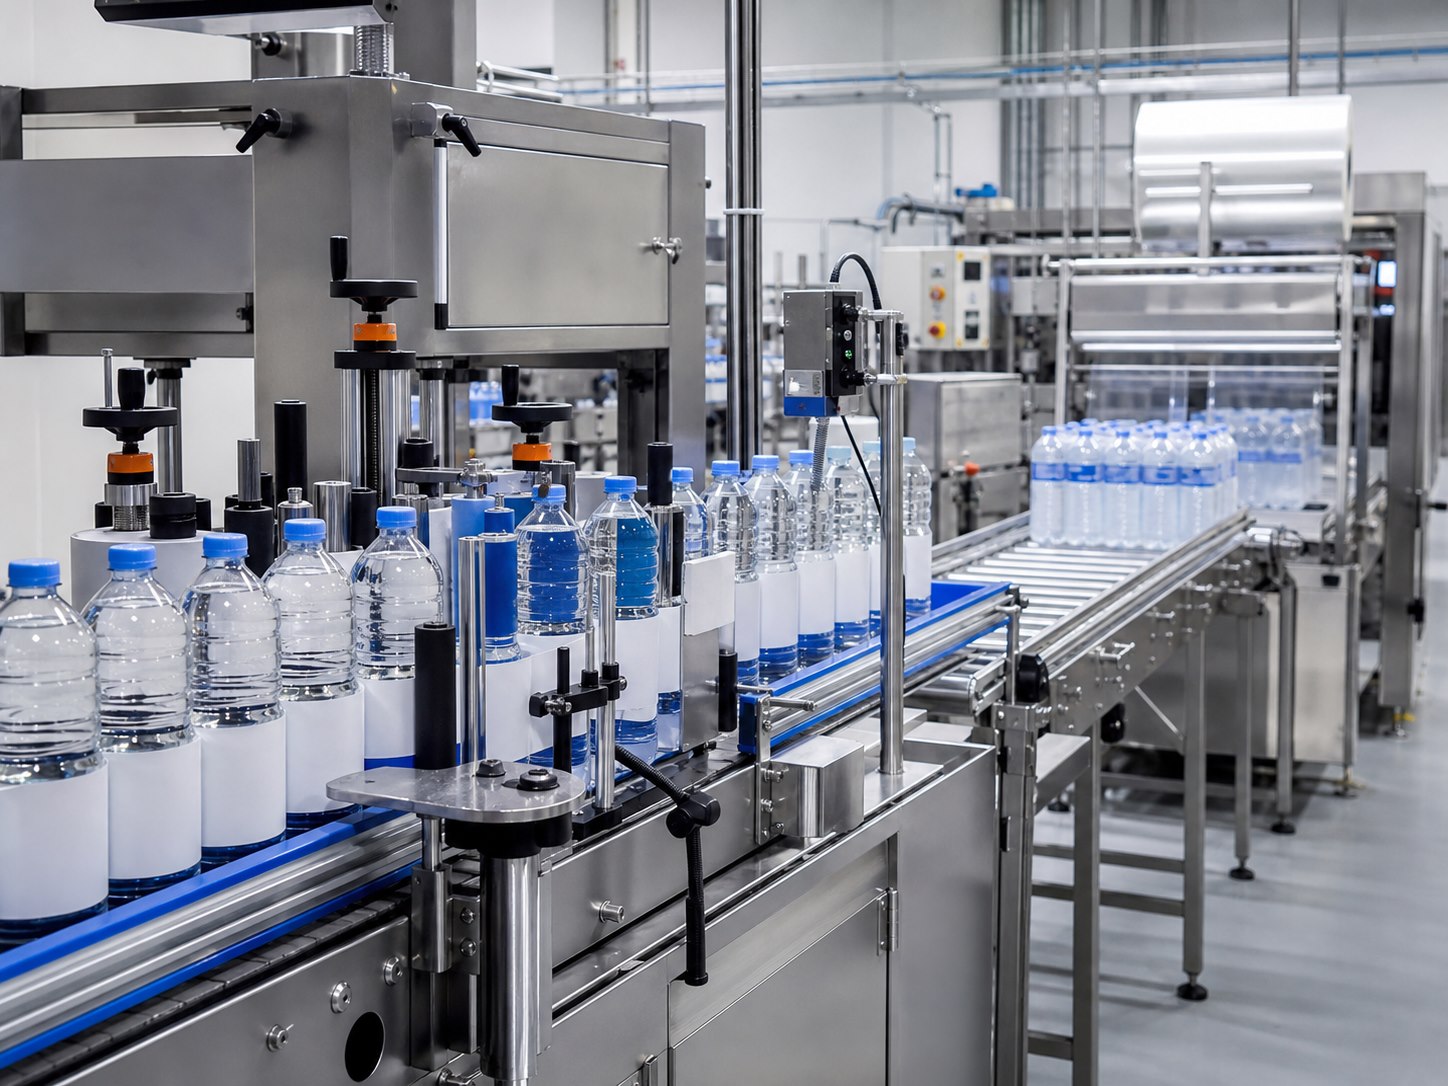
Downstream conveyors, labeling and packing can limit the real output if they are planned too late.
Daftar peralatan
Gunakan halaman ini untuk menyiapkan RFQ yang jelas, bukan hanya membandingkan harga mesin.
Dimensi workshop, voltase, udara, air dan drainase memengaruhi conveyor dan instalasi.
Gambar botol, volume dan tipe tutup menentukan change parts, guide rail, rinsing clamp dan capping head.
Tentukan mesin filling saja atau lini lengkap agar conveyor, labeler, coder dan packer tidak terlewat.
Shrink wrapping, carton packing atau manual packing dapat membatasi output nyata.
Dimensi workshop, voltase, udara, air dan drainase memengaruhi conveyor dan instalasi.
Kapasitas
Target BPH dan jam produksi memengaruhi model mesin, buffer conveyor dan kecepatan packing.
Lini 5000BPH cocok untuk produsen regional yang membutuhkan otomatisasi stabil dengan investasi terkendali.
Minta penawaranLini 10000BPH membutuhkan perencanaan conveyor, packing, udara, listrik dan ruang yang lebih matang.
Minta penawaranWater treatment → Bottle blowing → Air conveyor → Rinsing → Filling → Capping → Labeling → Coding → Packing
Gunakan halaman ini untuk menyiapkan RFQ yang jelas, bukan hanya membandingkan harga mesin.
| Item | Nilai untuk pembeli |
|---|---|
| Kapasitas | Target BPH dan jam produksi memengaruhi model mesin, buffer conveyor dan kecepatan packing. |
| Botol dan tutup | Gambar botol, volume dan tipe tutup menentukan change parts, guide rail, rinsing clamp dan capping head. |
| Ruang lingkup lini | Tentukan mesin filling saja atau lini lengkap agar conveyor, labeler, coder dan packer tidak terlewat. |
| Labeling | Sleeve, OPP atau label adhesive memengaruhi pilihan mesin, kecepatan dan layout. |
| Packing | Shrink wrapping, carton packing atau manual packing dapat membatasi output nyata. |
| Layout dan utilitas | Dimensi workshop, voltase, udara, air dan drainase memengaruhi conveyor dan instalasi. |
Panduan teknik terkait
Pilih jumlah katup dari botol referensi, siklus pengisian, pitch carousel, transfer, capper, dan output terjamin; bukan hanya angka BPH yang diiklankan.
Konfirmasikan gambar dan toleransi neck PET, support ring, tutup, tamper band, feeding, dan aplikasi. Diameter tutup saja tidak membuktikan kompatibilitas.
Ukuran setiap buffer harus mengikuti gangguan yang diserap, hitungan berguna, hubungan kecepatan, recovery, dan stabilitas botol; bukan panjang conveyor saja.
Tetapkan sirkuit CIP, pembersihan manual, permukaan luar, bahan kimia, utilitas, drainase, catatan, dan pelepasan sanitasi. “CIP included” bukan ruang lingkup.
Tetapkan defect, titik deteksi, format, batas, tracking botol, reject terkonfirmasi, dan catatan. Sensor tanpa konfirmasi reject belum lengkap.
Tentukan arsitektur PLC/HMI, sinyal antarmesin, speed, recipe, alarm, data, backup, dan akses jarak jauh. Merek PLC saja bukan spesifikasi integrasi.
Sebelum dashboard OEE, sepakati kalender produksi, reference speed tiap format, status, titik count, good product, dan alasan downtime. Simpan event sumber.
Pilih palletizing dari finished pack, pack per menit, pallet, pola layer, tinggi, wrapping, dan logistik. BPH botol saja tidak menentukan ukuran cell.
Gunakan pengurai untuk botol kosong yang dibeli curah; evaluasi konveyor udara langsung saat botol ditiup di lokasi. Higiene, buffer, tenaga kerja, tata letak, dan tanggung jawab saat botol kurang harus ditentukan bersama.
Desain berdasarkan geometri leher, kestabilan, rute, perubahan elevasi, higiene, zona udara, dan serah ke filler. Jumlah kipas atau panjang saja tidak membuktikan keandalan.
Lindungi botol dari debu, hama, bau, bahan kimia, sentuhan tak terkendali, dan penyimpanan terlalu lama. Kontrol berbeda untuk botol beli, blowing di lokasi, dan buffer sementara.
Tentukan jalur tutup dengan sampel nyata, orientasi, laju berkelanjutan, geometri chute, higiene, level rendah, dan reject. Diameter saja tidak cukup.
Cocokkan tangki air terolah, pompa, pipa higienis, dan kontrol level dengan permintaan lini serta batas sanitasi. Pengisian stabil bergantung pada seluruh sistem umpan.
Pisahkan pengaruh umpan air, geometri botol, kondisi valve, setelan, kecepatan, udara, dan metode ukur. Jangan mengubah satu setelan dari gejala visual tanpa mencatat penyebab.
Torsi, bocor, tutup miring, dan ring rusak merupakan hasil gabungan leher, lot tutup, umpan, head, penopang botol, setelan, dan metode uji.
Pilih berdasarkan bentuk botol, area dekorasi, material, laju berkelanjutan, changeover, konsumsi, utilitas, dan tampilan pasar. Harga mesin terendah belum tentu biaya total terendah.
Pilih menurut isi kode, substrat, kecepatan, posisi, ketahanan, kontras, consumable, exhaust, pemeliharaan, dan verifikasi. Uji botol, tutup, label, atau film nyata.
Pilih menurut definisi pack, pack/menit, kestabilan botol, film, tunnel, pendinginan, conveyor, pergantian, dan uji. Konversikan BPH ke laju pack nyata.
Mesin harus cocok dengan botol, jenis karton, pola, laju berkelanjutan, mutu board, penutupan, changeover, dan serah pallet. Tentukan pack penjualan lengkap lebih dahulu.
Antarmuka mencakup mutu, volume berguna, waktu tinggal, rentang pompa, pipa higienis, instrumen, kontrol, pembersihan, dan tanggung jawab. Tampilkan pada P&ID dan daftar antarmuka.
Pisahkan udara blowing, mesin, dan instrumen menurut tekanan, mutu, dan konsumsi. Buat profil waktu berisi peak, simultan, backup, drying, filtering, receiver, jaringan, dan pengukuran.
Buat daftar beban run dan start dengan tegangan, frekuensi, fase, motor, heater, harmonik, proteksi, ground, hubung singkat, cadangan, dan lingkup lokal. Menjumlah nameplate tidak cukup.
Ruang harus mengarahkan orang, material, udara, air, limbah, dan pembersihan untuk melindungi botol terbuka dan area produk. Verifikasi dengan peraturan lokal serta rencana mutu.
Rancang drainase menurut sumber air, pembersihan, slope, kanal, backflow, lalu lintas, dan zona. Air menggenang dan percikan tidak boleh baru diselesaikan setelah instalasi.
SAT setelah instalasi memastikan keselamatan, utilitas, antarmuka, format, recipe, output, mutu, dokumen, dan pelatihan dalam kondisi nyata. SAT bukan salinan FAT tanpa konteks lokasi.
Rencanakan preform/botol, tutup, label, film/karton, air, kimia, pelumas, spare part, dan limbah untuk pembilasan, setelan, pelatihan, uji, dan penerimaan. Material produksi harus datang tepat waktu.
Jumlah personel bergantung pada tugas, otomasi, format, logistik, mutu, pembersihan, pemeliharaan, dan cakupan istirahat. Satu angka tanpa matriks tugas tidak andal.
Sisakan ruang, elevasi conveyor, listrik, utilitas, I/O, data, fondasi, dan logistik untuk tahap realistis. Fleksibilitas tanpa batas mahal; antarmuka jelas dapat diuji.
Bandingkan pengisi air rotary dan linear berdasarkan output berkelanjutan, jangkauan botol, pergantian, jejak, akses pembersihan, dan integrasi hilir. Monoblok rotary biasanya cocok untuk produksi PET otomatis secara kontinu, sementara mesin linear dapat cocok untuk output rendah atau wadah yang tidak biasa.
Pilih prinsip pengisian air kemasan dari perilaku produk, rentang wadah, metode akurasi yang diumumkan, desain pembersihan, dan kebutuhan pergantian. Pengisian dengan gravitasi dan datar umum digunakan untuk air diam, sementara kontrol volumetrik dapat dipertimbangkan saat volume diukur di berbagai format menjadi prioritas.
Monoblok pengisian air 3-dalam-1 mentransfer botol PET melalui pembilasan, pengisian air diam, dan penutupan pada karusel yang disinkronkan. Pembeli harus mengevaluasi transfer botol, jumlah katup, penanganan tutup, kontrol, akses sanitasi, dan format referensi di balik BPH yang disebutkan.
Garis yang dinilai pada botol 500ml mungkin menghasilkan lebih sedikit botol 1,5L per jam karena waktu pengisian, stabilitas botol, siklus tiupan, pelabelan, dan beban pengemasan berubah. Minta output spesifik format daripada mengasumsikan satu BPH berlaku untuk setiap botol.
Nameplate BPH menggambarkan kondisi mesin referensi; output yang dapat dijual secara nyata juga mencerminkan pasokan botol, pergantian, pemberhentian kecil, kerugian label dan kemasan, pembersihan, dan keterbatasan di hilir. Rencanakan kapasitas dari botol baik per shift dan catat asumsinya.
Rencanakan pergantian botol di seluruh lini produk, bukan hanya pengisi. Gambar botol, penggantian bagian, resep, label dan bahan kemasan, sanitasi, pemeriksaan bagian pertama, dan restart terkontrol menentukan waktu henti sebenarnya antar SKU.
Botol PET ringan dapat mengalami deformasi, berayun, tergesekan, atau jatuh ketika aliran udara, tekanan panduan, waktu transfer, dan tekanan balik konveyor tidak disetel sesuai botol yang disetujui. Validasi seluruh rute dari blower atau feeder hingga pengemasan.
Cocokkan kapasitas blow-molder dan pengisi berdasarkan output berkelanjutan spesifik botol, pencampuran format, strategi buffer, pemulihan setelah berhenti, dan jabat tangan kontrol. Dua mesin dengan BPH utama yang sama masih bisa saling kelaparan atau saling menghalangi.
Ukuran sistem udara blow-molding dari konsumsi mesin pada setiap format botol, tekanan dan kualitas udara yang dibutuhkan, penyimpanan penerima, kehilangan pengering dan filter, toleransi kebocoran, serta permintaan pabrik secara bersamaan. Daya motor kompresor saja bukan metode penentuan ukuran.
Definisikan pendinginan blow-molder dari beban panas cetakan, format botol, kondisi lingkungan, suhu pasokan dan kembali, kualitas air, kerugian pompa dan pipa. Tonase chiller generik tanpa kondisi desain tidak dapat mengonfirmasi kinerja.
Tentukan air bilas botol berdasarkan kualitas, tekanan, dan aliran yang disetujui pada mesin, jalur kontak, drainase, batas sirkulasi, dan logika tanpa botol. Sistem bilasan harus dievaluasi dengan rencana kebersihan botol dan tanaman yang sebenarnya.
Kelola katup pengisian melalui pembersihan terkontrol, inspeksi, kondisi segel, pemeriksaan jalur ventilasi, verifikasi perakitan, dan catatan kinerja secara langsung. Mengganti suku cadang berdasarkan bukti dan batas pemeliharaan yang disetujui, bukan dari tebakan.
Mengatasi kesalahan tanpa botol dengan memisahkan deteksi botol, waktu, posisi encoder, aktuasi katup, kabel, logika PLC, dan transfer mekanis. Gunakan prosedur diagnostik yang aman dan pertahankan program kontrol yang disetujui.
Mendiagnosis tutup yang hilang dan miring di seluruh penyimpanan tutup, orientasi sortir, pengiriman parasut, presentasi botol, pengambilan botol, kondisi kepala penutup, dan deteksi penolakan. Catat di mana cacat pertama kali muncul sebelum menyesuaikan torsi.
Selidiki bocornya air kemasan dengan memisahkan kerusakan leher botol, variasi dimensi tutup, kontaminasi, penyelarasan aplikasi, metode torsi, perilaku pita tamper, dan penanganan pasca-penutupan. Torsi saja tidak cukup untuk menggambarkan kinerja penutupan.
Temukan kemacetan konveyor botol PET dengan memetakan gangguan pertama, format botol, geometri panduan, transisi kecepatan, tekanan akumulasi, kondisi pelumasan, sensor, dan serah terima mesin. Membersihkan tumpukan akhir tidak menghilangkan penyebab pemula.
Memecahkan masalah kerutan label berdasarkan teknologi label, geometri botol dan kelembapan, dimensi material, waktu aplikasi, pengaturan panas atau perekat, stabilitas konveyor, dan variasi material masuk. Tentukan cacat sebelum mengubah beberapa pengaturan sekaligus.
Pecahkan film lepas, lubang, botol terdistorsi, dan kemasan yang tidak stabil dengan memeriksa pola kemasan, spesifikasi film, kualitas segel, profil terowongan, kecepatan konveyor, pendinginan, dan suhu botol. Terowongan yang lebih panas bukanlah koreksi universal.
Buat rencana penolakan dan kualitas yang mengidentifikasi kategori cacat, titik inspeksi, metode sampel, verifikasi penolakan otomatis, kepemilikan data, dan pemicu tindakan korektif. Satu persentase total penolakan tidak dapat mengungkap proses yang bertanggung jawab.
Membuat pemeliharaan preventif dari manual pemasok, jam operasional, kritikalitas mesin, kebutuhan sanitasi, kondisi yang diamati, dan jendela produksi. Rencana harus menyebutkan tugas, metode aman, frekuensi, suku cadang, kompetensi, dan bukti yang dilepaskan.
Spesifikasi kebutuhan pengguna mengubah rencana bisnis menjadi brief baris terkontrol yang mencakup produk, format, output, cakupan, utilitas, keselamatan, dokumen, dan penerimaan. Keluarkan satu revisi untuk setiap penawar agar proposal dapat dibandingkan secara sama.
Dasar desain mencatat asumsi di balik kapasitas, penanganan botol, perlakuan, pengemasan, utilitas, dan tata letak. Menjaga asumsi tersebut tetap terlihat mencegah penawaran tampak lengkap sementara antarmuka penting tetap tidak terdefinisi.
Matriks antarmuka mengidentifikasi setiap serah terima mekanis, listrik, kontrol, proses, dan tanggung jawab antara mesin dan pihak. Pembeli dapat menggunakannya untuk mengungkap konveyor, sinyal, utilitas, penjagaan, dan pekerjaan lokasi yang hilang sebelum pesanan ditandatangani.
Matriks SKU menghubungkan setiap botol, tutup, label, dan paket penjualan ke alat, resep, output, dan status pengujian yang diperlukan. Ini mencegah frasa samar 'beberapa ukuran botol' menyembunyikan bagian yang tidak tercantum atau kombinasi yang belum terverifikasi.
Lembar data botol memberikan pemasok geometri dan sampel fisik yang dibutuhkan untuk merancang penanganan leher, mengganti bagian, panduan, dan inspeksi. Volume saja tidak cukup untuk memastikan bahwa botol PET akan berjalan dengan andal di seluruh lini tersebut.
Lembar data cap harus mendefinisikan geometri penutupan, material, pita tamper, metode aplikasi, penyimpanan, dan pemeriksaan kualitas. Cap, bottle neck, sorter, chute, dan kepala penutup harus dievaluasi sebagai satu sistem penutupan.
Spesifikasi label menggabungkan karya seni, dimensi, substrat, arah cetak, registrasi, sambungan, gulungan, dan kondisi aplikasi. Spesifikasi ini memberikan pemasok pelabel, dasar material yang dapat diuji, bukan hanya PDF visual.
Film shrink harus ditentukan berdasarkan pola kemasan, stabilitas botol, perilaku penyegelan, dan terowongan, bukan hanya lebar film. Catat kondisi film, kemasan, dan pengujian agar penghematan material tidak menciptakan segel terbuka, botol yang terdistorsi, atau beban yang tidak stabil.
Performa karton bergantung pada papan, dimensi, garis skor, cetak, penutupan, pola botol, dan kelembapan pabrik. Spesifikasi kotak kosong dan kotak yang dikendalikan memungkinkan pemasok pengemas menguji pembentukan, pemuatan, penutupan, dan penanganan kotak jadi.
Spesifikasi palet menghubungkan dimensi kemasan jadi dengan ukuran palet, pola muatan, dukungan lapisan, pembungkusan elastis, batas gudang, dan transportasi. Spesifikasi ini diperlukan untuk desain paletizer dan konveyor yang andal bahkan ketika paletisasi dilakukan secara manual saat awal.
Uji kinerja berkelanjutan mengukur output, stop, penolakan, material, dan utilitas yang diterima selama periode yang disepakati menggunakan format yang disetujui. Pengujian harus mendefinisikan pengecualian dan aturan pengujian ulang sebelum jalan, bukan setelah hasil diketahui.
Daftar punch mengontrol barang yang tidak lengkap, cacat, atau belum terverifikasi setelah inspeksi dan commissioning. Setiap item membutuhkan bukti dampak, pemilik, tahap yang tepat, dan penutupan objektif agar persetujuan pengiriman atau produksi tidak menghapus kewajiban yang tersisa.
Register dokumen mengidentifikasi setiap manual, gambar, daftar, sertifikat yang diminta oleh kontrak, catatan cadangan, dan pelatihan dengan status revisi dan pengiriman. Ini memungkinkan pabrik memverifikasi bahwa informasi yang dapat digunakan tiba sebelum orang yang membangun jalur meninggalkan lokasi.
Serah terima kontrol harus menentukan cadangan PLC, HMI, drive, robot, dan resep mana yang disediakan, bagaimana cadangan tersebut dipulihkan, dan siapa yang dapat mengaksesnya. File yang disalin sekali bukanlah rencana pemulihan kecuali identitas dan metode pemulihannya diverifikasi.
Penerimaan pelatihan mengaitkan setiap peran dengan tugas yang harus dilakukan dengan aman dan konsisten, lalu mencatat bukti praktik dan kompetensi yang diawasi oleh pengawasan. Kehadiran saja tidak menunjukkan bahwa operator dapat memulai, menjalankan, mengubah, membersihkan, dan memulihkan jalur tersebut.
Inspeksi pra-start mengonfirmasi bahwa jalur, utilitas, material, pelindung, status sanitasi, dan pemeriksaan kualitas sudah siap sebelum botol mulai diproduksi. Daftar periksa harus menyebutkan otoritas pelepasan dan menghentikan startup ketika kondisi kritis tidak terpenuhi.
Startup terkontrol mengatur utilitas dan mesin dari pengolahan dan pasokan botol hingga pengemasan sambil membatasi material yang tidak stabil dan kehilangan kualitas. Ini mendefinisikan siapa yang merilis produksi pertama dan bagaimana lini merespons ketika stasiun hulu atau hilir belum siap.
Prosedur shutdown mengontrol botol dan material yang tersisa, menghentikan mesin dalam urutan yang aman, dan melepaskan jalur untuk pembersihan atau pemeliharaan. Prosedur ini harus membedakan short stop, pembersihan akhir shift, perubahan format, dan shutdown yang diperpanjang.
Line clearance menghapus atau memperhitungkan SKU, label, kode, dan kemasan sebelumnya sebelum proses berikutnya. Ini mengurangi bahan campuran dan presentasi yang salah dengan menggabungkan inspeksi fisik, rekonsiliasi balik, dan rilis yang ditandatangani.
Persetujuan potongan pertama memverifikasi botol baru, tutup, label, kode dan kemasan setelah perubahan sebelum produksi tanpa batas. Harus menggunakan sampel dan aturan hold yang ditetapkan agar pemulihan kecepatan tidak melebihi pelepasan kualitas.
Rencana sampling volume isi mendefinisikan di mana, kapan dan bagaimana botol jadi diperiksa sehingga pola kurang isi, berlebih isi dan posisi katup ditemukan sebelum produksi panjang dilepas. Rencana ini menghubungkan frekuensi sampel dengan startup, perubahan, perubahan kecepatan dan tren abnormal, alih-alih mengandalkan pengecekan visual sesekali.
Rencana pengambilan sampel cap-torque memverifikasi bahwa aplikasi penutupan tetap stabil di seluruh kepala penutup, lot botol dan tutup, serta kecepatan operasi. Rencana yang berguna memisahkan pemeriksaan aplikasi dari tren torsi penghilangan dan mendefinisikan tindakan ketika satu kepala atau lot material mulai tergeser.
Rencana uji kebocoran botol mengidentifikasi kegagalan yang disebabkan oleh botol, finishing leher, aplikasi penutupan, atau penanganan hilir. Rencana ini mendefinisikan kondisi pengambilan sampel representatif dan pengujian terkontrol sehingga botol basah, kebocoran segel lambat, dan kemasan yang rusak tidak diperlakukan sebagai cacat yang sama.
Rencana inspeksi label dan kode mengontrol identitas produk, karya seni, penempatan, serta informasi tanggal atau batch dari persetujuan bagian pertama hingga proses produksi. Rencana ini menggabungkan rekonsiliasi material dengan pemeriksaan yang terlihat dan dapat dibaca mesin sehingga presentasi yang salah dapat dikendalikan dengan cepat.
Tes tantangan perangkat penolakan membuktikan bahwa botol yang terdeteksi tidak sesuai secara fisik dilepas dan dicatat pada kecepatan produksi. Tes ini mencakup deteksi, pelacakan, penolakan, konfirmasi, dan kontrol tempat penolakan, bukan hanya memeriksa apakah lampu sensor menyala.
Laporan shift produksi mengubah penghitung, waktu henti, kerugian kualitas, dan penggunaan material menjadi laporan yang dapat dilacak dari output yang dapat dijual. Ini memberikan pandangan yang konsisten kepada shift berikutnya dan manajemen tentang apa yang membatasi antrean, bukan hanya satu hitungan botol utama.
Daftar kode alasan waktu henti yang terkontrol membuat kerugian produksi dapat dibandingkan di antara operator, shift, dan bulan. Struktur kode harus membedakan stasiun yang berhenti dari penyebab dasarnya dan menjaga detail yang cukup untuk tindakan tanpa menciptakan ratusan pilihan yang tidak dapat digunakan.
Pelacakan bahan kemasan menyelaraskan botol atau preform yang diterbitkan, tutup, label, tinta, film, karton, dan palet dengan hasil akhir yang baik. Ini mengungkap limbah startup, kerugian mesin kronis, dan ketidaksesuaian inventaris sambil menjaga SKU dan lot material yang berbeda tetap dapat dilacak.
Neraca air membandingkan air sumber, produksi air yang diolah, penggunaan proses, input pengisi, produk yang dapat dijual, dan drainase. Ini membantu pembeli menentukan ukuran pengolahan dan penyimpanan dengan benar serta memberikan operator metode praktis untuk memisahkan penggunaan bilasan atau pembersihan yang diharapkan dari kebocoran dan kehilangan yang dapat dihindari.
Rencana utility-metering mendefinisikan bagaimana listrik, udara bertekanan rendah, udara bertekanan tinggi, air dingin, dan air proses diukur berdasarkan luas atau mesin utama. Baseline yang dihasilkan mendukung perbandingan peralatan, diagnosis gangguan, dan perluasan kapasitas tanpa menciptakan angka konsumsi universal.
Jadwal pelumasan menerjemahkan manual pemasok menjadi tugas spesifik pabrik untuk bantalan, gearbox, rantai, panduan, dan sistem terpusat. Jadwal ini mengontrol jenis pelumas, jumlah, interval, dan area makanan sehingga pekerjaan yang terlewat dan pelumasan berlebih keduanya terlihat.
Peringkat Critical-spare memprioritaskan suku cadang berdasarkan konsekuensi produksi, kemungkinan kegagalan, waktu pemasok, alternatif perbaikan, dan redundansi pemasangan. Ini membantu pembeli membedakan suku cadang commissioning, bahan habis pakai rutin, dan stok risiko sejati daripada membeli daftar panjang yang tidak terdiferensiasi.
Daftar suku cadang listrik menangkap merek terpasang secara tepat, model, rating, ketergantungan firmware atau konfigurasi serta prosedur penggantian untuk kontrol dan komponen daya. Daftar ini mencegah pemesanan cadangan generik ketika parameter kesesuaian fisik, komunikasi, atau penyimpanan sama pentingnya.
Sensor dan pemeliharaan fotomata mengontrol kebersihan, penyelarasan, pemasangan, pengaturan pengajaran, dan kondisi kabel di seluruh titik deteksi botol, tutup, label, kemasan, dan konveyor. Rekaman berbasis tag membuat pemicu palsu yang kadang-kadang dapat dilacak dan mempertahankan pengaturan setelah penggantian.
Maintenance closeout membuktikan apa yang ditemukan, diubah, dan diuji sebelum peralatan kembali ke produksi. Ia menghubungkan suku cadang yang diganti, pengaturan, cadangan perangkat lunak, restorasi keselamatan, dan pemeriksaan kualitas pasca-perawatan agar perbaikan sementara tidak hilang menjadi status selesai yang ambigu.
Pengaturan guide-rail harus menstabilkan botol tanpa menekan label, mengubah bentuk PET ringan, atau menyebabkan perubahan lebar yang tiba-tiba. Pengaturan yang dapat diulang merekam tinggi, lebar, dan geometri transisi rel oleh SKU sehingga operator dapat memulihkan format yang terbukti setelah pergantian.
Pemecahan masalah botol PET terbalik dimulai dengan menemukan transfer tidak stabil pertama, kemudian membandingkan geometri botol, pengaturan panduan, perilaku sabuk, dan kondisi akumulasi. Metode ini menghindari menyalahkan penumpukan di hilir ketika gangguan awal terjadi beberapa konveyor sebelumnya.
Waktu starwheel menyelaraskan transfer botol antara mekanisme pemasukan, pencuci, pengisi, penutup, dan pelepasan. Diagnosis harus membedakan kesalahan waktu dari bagian perubahan yang salah, posisi panduan, variasi botol, backlash drive, atau logika sensor sebelum melakukan penyesuaian tahap apa pun.
Pemecahan masalah tekanan konveyor udara memeriksa kondisi blower, beban filter, kebocoran saluran, keseimbangan slot atau kisi, dan panduan leher botol secara bersamaan. Pembacaan tekanan di blower saja tidak dapat membuktikan bahwa aliran udara yang dapat digunakan mencapai transfer paling sulit atau bagian akhir.
Kemacetan cap-chute dapat berasal dari variasi cap, orientasi sorter, geometri chute, kontaminasi, statis, bantuan udara, atau permintaan capper. Pemeriksaan terstruktur mengikuti cap dari hopper hingga aplikasi dan mencatat kehilangan orientasi stabil pertama daripada berulang kali membersihkan penyumbatan akhir.
Panduan bagian keausan katup pengisi menghubungkan segel, pegas, diafragma, elemen ventilasi, dan komponen kontak produk dengan gejala dan interval pemeliharaan tertentu. Desain katup yang tepat dan dokumentasi pemasok mengontrol daftar suku cadang akhir, sementara catatan garis menentukan item mana yang layak mendapatkan kit stok.
Kontrol perawatan kepala penutup kondisi chuck atau penjepit, gerakan aksial, bantalan, pegas, elemen torsi kopling atau magnetik, dan pengaturan ketinggian. Catatan head-by-head membuat tutup yang miring, torsi penghilangan variabel, dan kebocoran segel dapat dilacak ke peralatan atau material.
Kesalahan registrasi label dapat berasal dari sensor tanda, ketegangan web, roller geser, variasi tanda cetak, pengaturan resep, atau sinkronisasi produk. Diagnosis mempertahankan pengaturan sensor yang disetujui dan memisahkan offset yang dapat diulang dari drift acak sebelum penyesuaian mekanis atau elektronik.
Pemecahan masalah kualitas cetak inkjet memisahkan pengaturan pesan, kondisi kepala cetak, sistem tinta, deteksi botol, dan kelembapan atau pergerakan permukaan. Sampel yang terkontrol mencegah pembersihan berulang menyembunyikan jarak, pemicu, viskositas, atau masalah penanganan produk yang salah.
Pemecahan masalah terowongan penyusutan membandingkan suhu zona, aliran udara, kecepatan konveyor, spesifikasi film, dan geometri kemasan. Profil panas yang berguna menghasilkan paket yang stabil tanpa botol yang terdistorsi, film terbakar, sambungan terbuka, atau penggunaan energi berlebihan selama produksi startup dan stabil.
Manajemen resep HMI mengontrol pengaturan mesin berdasarkan format botol dan kemasan yang disetujui sekaligus mencegah perubahan operator yang tidak terdokumentasi. Sistem resep yang berguna membedakan parameter produk dari nilai layanan yang dilindungi dan mempertahankan bukti versi, akses, dan cadangan.
Rasionalisasi alarm memberikan setiap alarm PLC yang bermakna penyebab yang jelas, respons operator, prioritas, dan kondisi reset. Ini mengurangi alarm gangguan yang berulang dan mencegah daftar alarm panjang yang menutupi kejadian pertama yang benar-benar menghentikan saluran air kemasan.
Matriks interlock dan sinyal mendefinisikan bagaimana perlakuan, blower, monoblock, konveyor, labeler, dan packer saling bertukar status siap, jalan, rusak, kelaparan, dan terblokir. Ini adalah alat pengadaan dan commissioning untuk mencegah celah antarmuka antara mesin yang disuplai secara terpisah.
Rekonsiliasi Counter menjelaskan perbedaan antara hitungan bottle-in, filled, capped, labeled, rejected, packed, dan warehouse. Ini memerlukan lokasi counter yang ditentukan dan aturan reset agar laporan produksi tidak membandingkan pengukuran yang tumpang tindih atau waktu yang berbeda.
Kesiapan dukungan jarak jauh mendefinisikan akses vendor yang terkontrol ke PLC lini, HMI dan sistem drive tanpa meninggalkan koneksi yang tidak dikelola secara permanen. Proyek harus menyepakati kepemilikan, otorisasi, cadangan, pencatatan dan pemulihan sebelum kesalahan produksi menciptakan tekanan untuk jalan pintas yang tidak aman.
Ventilasi ruang pengisian harus mengelola panas, kelembaban, kondensasi, kontaminasi udara dan hubungan tekanan di sekitar pembilasan, pengisian dan penutupan botol. Dasar desain menggunakan beban ruang aktual, iklim dan praktik sanitasi daripada menetapkan satu nilai suhu atau pergantian udara universal.
Perencanaan pencucian mencocokkan metode pembersihan sebenarnya dengan kotak listrik, motor, sensor, konektor, dan pintu kabel. Kode IP saja tidak mengizinkan pembersihan bertekanan tinggi atau kimia tanpa batas, jadi pemasok dan pembeli harus menyepakati zona terlindungi, metode, dan tugas inspeksi.
Perencanaan limbah inventarisasi pengolahan, pembilasan botol, pembersihan, backwash, drainase, dan blowdown utilitas berdasarkan aliran, waktu, dan komposisi. Ini mencegah kapasitas drainase dan pengolahan lantai hanya diukur untuk penggunaan air produksi rata-rata.
Perencanaan pemeliharaan-pembersihan menyediakan ruang aman untuk membuka pelindung dan panel, melepas starwheel atau motor, katup layanan, mengarahkan peralatan pengangkatan, dan menjangkau utilitas. Hal ini harus ditinjau dengan amplop layanan mesin yang sebenarnya sebelum konveyor dan dinding membuat pekerjaan rutin menjadi lambat atau tidak aman.
Kontrol penyimpanan suku cadang menjaga identitas, kondisi, dan ketersediaan dari penerimaan hingga penerbitan dan pengembalian. Alat ini memisahkan suku cadang yang bersih, elastomer masa simpan, elektronik, pelumas, dan rakitan yang dapat diperbaiki sehingga jumlah persediaan tidak menyembunyikan stok yang tidak dapat digunakan.
Konversi botol yang dapat dijual dari perkiraan menjadi kebutuhan kecepatan lini berdasarkan format botol, waktu produksi yang tersedia, pemberhentian yang direncanakan, dan efisiensi yang realistis. Ini mencegah perkiraan permintaan disesuaikan langsung dengan BPH yang ditetapkan nama.
Rencana botol per shift menerjemahkan kecepatan per jam menjadi komitmen produksi setelah jeda, sanitasi, pergantian, pemberhentian kecil, dan penahanan kualitas. Gunakan untuk menentukan ukuran shift dan inventaris tanpa menganggap setiap menit yang dijadwalkan sebagai waktu produksi.
Jalur yang berjalan satu kecepatan pada botol 500 ml mungkin tidak berjalan dengan kecepatan yang sama pada botol 1,5 L atau format besar. Bandingkan output berdasarkan format yang disetujui, stabilitas transfer, waktu pengisian, penanganan tutup, pelabelan, dan batas pengemasan.
Penggantian botol, tutup, label, atau kemasan yang sering mengurangi hasil penjualan meskipun pengisi cukup cepat. Frekuensi pergantian model dan waktu henti internal sebelum memutuskan berapa banyak cadangan kapasitas jalur yang dibutuhkan.
Permintaan air musiman dapat membenarkan inventaris, shift tambahan, debottlenecking, atau modul masa depan daripada langsung membesarkan setiap mesin. Bandingkan skenario sebelum membekukan konfigurasi jalur awal.
Pemilihan pengolahan air harus didasarkan pada analisis air baku yang representatif dan definisi produk yang dimaksud, bukan dari daftar peralatan standar. Permintaan Penawaran (RFQ) harus menunjukkan hasil mana yang mengarahkan filtrasi, membran, disinfeksi, dan pemantauan.
Pemulihan reverse-osmosis memengaruhi permintaan air baku, aliran reject, beban pretreatment, penyimpanan dan perencanaan air limbah. Gunakan neraca massa proyek alih-alih menganggap satu persentase pemulihan universal.
Tangki air olahan harus menjadi penyangga antara pengolahan dan pengisian tanpa menciptakan waktu tinggal berlebihan, risiko kebersihan, atau pasokan filler yang tidak stabil. Ukurannya harus berdasarkan profil produksi dan sanitasi, bukan sekadar kelipatan output per jam.
Bea Ozon bergantung pada kebutuhan produk, permintaan air, pengaturan kontak, permintaan ozon, dan pemantauan residu yang tervalidasi. Antarmuka garis pengisian harus mendefinisikan baik niat proses maupun kontrol operasi yang aman.
Peralatan pengolahan akhir harus memberikan kondisi air yang dibutuhkan di pengisi melalui jalur higienis, dipantau, dan dapat didrainase. Daftar komponen tidak lengkap tanpa logika tekanan, aliran, bypass, dan sanitasi.
Preform dan pembobot ringan botol mengubah beban atas, distribusi dinding, stabilitas dasar, dan perilaku konveyor. Validasi botol sebagai sistem tiupan, pengisian, penutupan, pelabelan, dan pengemasan lengkap.
Output blow-molder bergantung pada jumlah rongga, perilaku siklus, desain botol, pemanasan, pendinginan, dan kehilangan penolakan. Cocokkan botol baik yang berkelanjutan dengan permintaan pengisian daripada melipatgandakan rongga dengan laju siklus ideal.
Udara tiup bertekanan tinggi dapat menjadi kendala utilitas terbesar di pabrik air PET. Desain harus membedakan penggunaan rata-rata, permintaan puncak, pemulihan, kebocoran, dan layanan tekanan rendah.
Botol yang baru ditiup mungkin memerlukan pendinginan yang cukup dan transportasi yang stabil sebelum masuk ke pengisi atau pelabel. Suhu dan deformasi yang tidak terkontrol dapat muncul sebagai masalah transfer, tingkat pengisian, atau label.
Blower dan filler yang terhubung langsung membutuhkan kecepatan yang terkoordinasi, logika yang kekurangan dan terblokir, serta perilaku buffer dan restart yang dapat digunakan. Pencocokan nameplate saja tidak mencegah berhenti berulang atau pemborosan botol.
Performa rinser bergantung pada penyelarasan nozzle, kondisi air, pola kontak, inversi botol, dan drainase sebelum pengisian. Tentukan uji yang dapat diamati daripada hanya mengandalkan ukuran roda rinser.
Pemulihan air dengan mesin pembilas dapat mengurangi konsumsi tetapi dapat mengubah kontrol kebersihan, filtrasi, tempat tinggal tangki, dan kualitas pembuangan. Evaluasi seluruh loop dan kebutuhan lokal sebelum memasukkan penggunaan kembali.
Pasokan produk yang tidak stabil atau kontrol mangkuk pengisi dapat menyebabkan tingkat pengisian yang variabel, kekurangan katup, dan kerugian berhenti-mulai berulang. Tinjau pompa air yang diolah, tangki, katup, dan kontrol pengisi sebagai satu sistem hidrolik.
Jumlah katup saja tidak membuktikan output line karena pitch, kecepatan rotasi, waktu isi, transfer botol, dan margin operasi juga penting. Bandingkan perhitungan pemasok dengan botol yang disetujui dan uji berkelanjutan.
Cipratan, tetesan, dan presentasi isi yang tidak stabil dapat berasal dari pasokan produk, geometri botol, kondisi katup, ventilasi, kecepatan, atau waktu transfer. Diagnosa lokasi dan kondisi operasi sebelum mengatur beberapa pengaturan.
Bottle neck, tutup, pita tamper, penyortir tutup, dan kepala tutup membentuk satu sistem penutupan. Diameter nominal tidak cukup untuk memastikan kinerja pemberian, aplikasi, penghilangan, dan kebocoran.
Jendela torsi yang dapat digunakan menghubungkan kinerja penutupan dengan metode pengukuran botol, tutup, kepala yang disetujui. Hindari menyalin nilai dari sistem penutupan yang tidak terkait.
Sorter kapasitor harus mengirimkan kapasitor yang berorientasi benar pada permintaan berkelanjutan dengan margin pemulihan dan penolakan terkontrol. Kapasitas massal atau ukuran elevator saja tidak membuktikan pasokan kapasitor yang stabil.
Integritas pita tamper harus diperiksa sebagai atribut kemasan yang terdefinisi, bukan hanya ketika konsumen melaporkan masalah. Rencana harus menghubungkan bahan, penutupan, dan bukti inspeksi.
Pemasok tutup atau bottleneck baru dapat mengubah dimensi, perilaku resin, pemberian makan, torsi, dan kebocoran meskipun spesifikasi nominal tidak berubah. Gunakan tinjauan dampak lini yang terkontrol sebelum rilis.
Inspeksi botol kosong harus menargetkan cacat yang dapat memengaruhi kebersihan, pengisian, penutupan, atau penyajian dan yang dapat dideteksi secara realistis oleh sensor yang dipilih. Definisikan metode penolakan dan verifikasi dengan botol asli.
Inspeksi tingkat isi harus sesuai dengan geometri botol, posisi label, perilaku produk, dan ambang batas cacat yang dibutuhkan. Inspeksi ini harus mendukung kontrol proses tanpa menjadi pengganti pemeliharaan pengisi.
Inspeksi tutup harus membedakan penutupan yang hilang, tinggi, miring, rusak, atau tidak dapat diterima dan menolaknya dengan andal pada kecepatan jalur. Jalur penolakan dan rekonsiliasi counter sama pentingnya dengan sensor.
Inspeksi Vision hanya dapat memeriksa keberadaan label, posisi, dan atribut kode yang dipilih ketika karya seni, kontras, penyajian botol, dan aturan keputusan dikendalikan. Tentukan apa yang akan dan tidak akan diverifikasi oleh sistem.
Sistem inspeksi tidak lengkap jika botol yang ditolak tidak dikonfirmasi dan penghitung tidak dapat menjelaskan tujuannya. Mendamaikan keputusan inspeksi, penolakan fisik, dan keluaran selanjutnya.
Terowongan selongsong harus sesuai dengan bahan label, geometri botol, kecepatan saluran, dan kondisi uap atau udara panas yang tersedia. Pilih dari profil penyusutan yang telah divalidasi, bukan hanya panjang terowongan.
pelabelan OPP roll-fed bergantung pada sifat film, pemotongan, transfer, dan aplikasi hot-melt yang terkontrol. Suhu perekat saja tidak dapat menjelaskan pengangkatan label, stringing, atau kontaminasi botol.
Pelabelan perekat diri yang stabil memerlukan jalur web yang terkontrol, ketegangan, geometri peeling, deteksi registrasi, dan penyajian botol. Pemecahan masalah harus memisahkan bahan dari bahan untuk tidak menggeliling, sensor, dan penyebab aplikasi.
Kode tanggal atau lot harus memiliki konten, lokasi, kontras, dan metode verifikasi yang terkontrol yang kompatibel dengan botol, label, atau kemasan. Persyaratan umum untuk mencetak kode tidak dapat diuji.
Keandalan Coder bergantung pada cairan yang disetujui, penyimpanan, ventilasi, debu dan suhu serta pengaturan printer. Sertakan bahan habis pakai dan kondisi servis dalam rencana lini lengkap.
Jumlah dan pengaturan bundel memengaruhi mekanik pengemas, penggunaan film, pendinginan, opsi pegangan, stabilitas palet, dan penanganan pasar. Setujui bundel jadi sebagai sistem pengemasan.
Konsumsi film harus diperkirakan dari dimensi web yang disetujui, pitch kemasan, potongan atau tumpang tindih, limbah awal, perubahan gulungan, dan penolakan kualitas. Angka berat per kemasan harus menyatakan dasar materialnya.
Kapasitas pengemas karton bergantung pada botol per kotak, jalur masuk, siklus pemasangan atau penyegelan, pemulihan, dan kualitas karton. Ubah keluaran botol menjadi kotak per menit sebelum membandingkan mesin.
Pola palet, jumlah lapisan, interlayer, stretch wrap, dan kekuatan botol atau kemasan menentukan stabilitas beban akhir. Setujui beban untuk kondisi penanganan dan distribusi aktual.
Paket jadi membutuhkan akumulasi yang cukup terkontrol untuk menyerap gangguan pendek dari palletizer, wrapper, atau gudang tanpa menghancurkan atau mengganggu stabilitas bundel. Panjang saja tidak mendefinisikan buffer yang dapat digunakan.
Kecepatan konveyor harus menciptakan pemisahan dan pemulihan yang terkontrol tanpa ketidakstabilan botol, goresan, atau tekanan berlebih. Atur rasio berdasarkan fungsi transfer dan format yang disetujui, bukan satu persentase seluruh pabrik.
Waktu buffer harus dihitung dalam botol atau kemasan yang dapat digunakan pada batas jarak dan kontrol yang sebenarnya. Kapasitas konveyor nominal dapat melebih-lebihkan berapa lama jalur akan melewati satu pemberhentian.
Tekanan akumulasi berlebih dapat merusak botol PET ringan, merusak label, dan menciptakan restart yang tidak stabil. Metode kontrol harus sesuai dengan kekuatan botol, permukaan konveyor, panduan, dan zonasi.
Pelumasan konveyor memengaruhi gesekan, kebersihan, penggunaan air, drainase, kualitas kemasan, dan pemeliharaan. Pilih dan validasi metode untuk material konveyor aktual, botol, dan kondisi pabrik.
Sebagian besar kemacetan botol dan kemasan dimulai saat transfer antar konveyor atau mesin. Tinjau ketinggian, celah, dukungan, kecepatan, panduan, dan waktu pada setiap serah terima menggunakan format yang disetujui.
Beban listrik yang terkoneksi, permintaan operasi yang diharapkan, dan permintaan awal puncak adalah nilai perencanaan yang berbeda. Tanyakan ketiganya agar distribusi di lokasi tidak terlalu kecil atau berdasarkan total yang tidak dijelaskan.
Sebuah penerima udara harus mendukung stabilitas tekanan dan perubahan permintaan singkat tanpa menutupi kompresor yang terlalu kecil atau distribusi yang buruk. Ukur dan tempatkan dari profil permintaan dan band tekanan yang diizinkan.
Kualitas udara instrumen dan mesin dapat memengaruhi katup, silinder, area produk, dan masa pakai pemeliharaan. Tentukan tekanan, kekeringan, minyak, dan persyaratan filtrasi di titik penggunaan.
Tugas pendingin harus mencakup peralatan dan kondisi lingkungan yang benar-benar terhubung ke sistem. Angka pendinginan nominal tunggal tidak lengkap tanpa asumsi suhu, aliran, dan beban simultan.
Gangguan utilitas dapat meninggalkan botol, air, tutup, label, dan kemasan dalam keadaan tidak aman atau tidak diketahui. Tentukan apa yang berhenti, apa yang masih menyala, dan bagaimana saluran dibersihkan serta dilepaskan sebelum dihidupkan kembali.
Aliran udara ruang pengisian harus mendukung strategi kebersihan tanaman tanpa menimbulkan kondensasi, angin yang tidak terkendali, atau masalah perawatan. Tentukan penggunaan ruangan, batasan, dan pemantauan dengan spesialis lokal yang berkualifikasi.
Lantai dan saluran pembuangan harus membersihkan dan mengolah air tanpa menggenang di sekitar kaki mesin, kabel, atau jalur produk. Koordinasikan titik pembuangan akhir dengan tata letak peralatan yang sebenarnya.
Bahan kimia pembersih, cairan pengkode, pelumas, dan produk perawatan perlu disimpan dan ditangani secara terkontrol jauh dari produk dan kemasan. Desain ruangan harus sesuai dengan bahan kimia nyata dan persyaratan keamanan lokal.
Orang, wadah kosong, tutup, label, film, karton, limbah, dan barang jadi harus bergerak tanpa harus melewati jalur pengisian bersih yang tidak perlu. Gambar aliran ini sebelum posisi peralatan dibekukan.
Motor, gearbox, pompa, cetakan, bagian pengisi, dan rakitan kemasan mungkin memerlukan ruang pengangkatan yang aman dan dukungan pengangkatan. Periksa amplop layanan sebelum dinding, saluran, dan mesin di sekitarnya menghalanginya.
FAT membutuhkan cukup botol, tutup, label, film, karton, dan bahan habis pakai yang disetujui untuk menutupi persiapan, pengujian, penolakan, dan pengelolaan berkelanjutan. Bahan yang kurang pasokan dapat membuat bukti penerimaan yang direncanakan menjadi mustahil.
Demonstrasi mesin pendek tidak sama dengan FAT garis lengkap yang berkelanjutan. Tentukan format referensi, kecepatan, durasi, pemberhentian yang diizinkan, pengukuran, dan antarmuka lokasi yang belum diuji sebelumnya.
Penerimaan lokasi harus mengonfirmasi bahwa daya, udara, air, pendinginan, drainase, dan kondisi lingkungan tetap memenuhi persyaratan pemasok selama produksi nyata. Kerusakan mesin tidak dapat dinilai secara adil tanpa bukti utilitas ini.
Jaminan kinerja membutuhkan waktu terjadwal yang ditentukan, waktu yang dikecualikan, output yang baik, penolakan, bahan referensi, dan sumber pengukuran. Jika tidak, pemasok dan pembeli dapat menghitung hasil yang berbeda dari run yang sama.
Run keandalan harus membedakan kerusakan peralatan, masalah material, gangguan utilitas, tindakan yang direncanakan, dan berhenti yang disebabkan pembeli. Satu total waktu henti yang tidak dapat dijelaskan tidak dapat membimbing penerimaan atau perbaikan.
Matriks penawaran harus membandingkan peralatan, antarmuka, basis kinerja, dokumen, layanan, pengecualian, dan bukti penerimaan, bukan hanya total harga. Normalisasi jawaban pemasok terhadap satu RFQ yang terkontrol.
Pengecualian, kualifikasi, dan penyimpangan dapat mengubah ruang lingkup proyek yang dapat digunakan lebih dari sekadar harga peralatan utama. Perlukan satu jadwal terkonsolidasi daripada mencari di antara catatan kaki proposal.
Incoterm yang dipilih tidak secara otomatis mendefinisikan pembongkaran, pelestarian, pengemasan ekspor, pemindahan ke pedalaman, bongkar muat, penyimpanan, atau instalasi. Tulis batas fisik dan dokumen untuk pengiriman sebenarnya.
Tonggak pembayaran harus dikaitkan dengan hasil yang jelas dan bukti, bukan persentase penyelesaian yang samar. Selaraskan pelepasan komersial dengan gambar yang disetujui, status manufaktur, FAT, pengiriman, dan serah terima.
Efektivitas garansi tergantung pada tanggal mulai, peralatan yang tercakup, kondisi operasi, proses respons, tenaga kerja dan perjalanan, bahan habis pakai yang dikecualikan, dan ketersediaan suku cadang. Selesaikan poin-poin ini sebelum pengiriman.
Fondasi dan lantai mesin harus mendukung beban sebenarnya, metode perataan, jangkar, saluran pembuangan, dan akses perawatan. Koordinasikan gambar instalasi pemasok dengan desain sipil lokal yang memenuhi syarat.
Kabel dan pembumian lapangan dapat menimbulkan masalah keamanan, keandalan, dan kebisingan ketika routing, segregasi, perlindungan, dan terminasi tidak dikendalikan. Periksa sistem yang terpasang terhadap dokumen listrik yang disetujui.
Produk baru atau yang dimodifikasi—pipa air dapat mengandung kotoran fabrikasi, residu, atau cabang yang tergenang dan tergenang di sini. Definisikan inspeksi, pembiringan, pembersihan, pengambilan sampel, dan pelepasan sebelum mengisi bahan pengisi.
Mesin pengisian dan pengemasan besar membutuhkan rute dari kendaraan atau kontainer ke posisi akhir dengan pemberat yang terverifikasi, bukaan, kapasitas lantai, dan peralatan pengangkat. Rencanakan ini sebelum pengiriman.
Pengoperasian dapat terhenti ketika pelumas, filter, bahan kimia, cairan coder, label, film, tutup, atau alat dasar tidak tersedia. Buat daftar dari peralatan dan program pengujian yang sebenarnya.
Kehadiran dalam pelatihan bukanlah bukti bahwa operator dapat menjalankan, mengubah, membersihkan, dan memulihkan jalur tersebut. Matriks kompetensi menghubungkan peran dengan tugas yang dapat diamati dan otorisasi.
Pelatihan perawatan harus mencakup inspeksi, penyesuaian, pemecahan masalah, isolasi aman, pemulihan suku cadang, dan perangkat lunak untuk konfigurasi yang terpasang. Presentasi peralatan generik saja tidak cukup.
Dokumen akhir harus menjelaskan baris yang dipasang, bukan hanya proposal atau keluarga mesin generik. Kontrol gambar, daftar, pengaturan, dan perangkat lunak terhadap konfigurasi yang diterima.
Katalog suku cadang yang dapat digunakan menghubungkan posisi mesin, gambar perakitan, nomor produsen, kode pemasok, dan pengganti yang disetujui. Daftar yang longgar tanpa lokasi atau revisi memperlambat pemeliharaan dan pembelian.
Operator dan pemelihara membutuhkan prosedur, alarm, dan informasi keselamatan yang dapat dipahami dalam bahasa yang disepakati untuk proyek. Tentukan ruang lingkup terjemahan dan tinjauan teknis sebelum pengiriman.
Analisis kritikalitas membantu memprioritaskan suku cadang, pemeliharaan preventif, pemantauan kondisi, dan perencanaan kontingensi berdasarkan keselamatan, kualitas, output, dan konsekuensi pemulihan.
Waktu rata-rata antara kegagalan dan waktu rata-rata perbaikan hanya berguna ketika batas kegagalan, waktu operasi, dan aturan mulai dan selesai perbaikan konsisten. Gunakan dengan detail kesalahan, bukan sebagai rata-rata yang terisolasi.
Jendela pemeliharaan harus sesuai dengan durasi tugas, akses, suku cadang, pembersihan, pengujian, dan rilis produksi. Mengelompokkan tugas hanya berdasarkan tanggal kalender dapat menyebabkan pekerjaan yang belum selesai atau kehilangan startup yang berkepanjangan.
Pelumas harus dipilih, disimpan, dan diaplikasikan agar keandalan mesin meningkat tanpa menimbulkan kontaminasi produk, kemasan, atau lantai. Kontrol identitas, alat, kuantitas, dan pembersihan.
Kalibrasi harus mencakup instrumen yang kesalahannya dapat memengaruhi kualitas produk, kontrol proses, penerimaan, atau keselamatan. Tetapkan interval dan metode dari risiko dan penggunaan, bukan satu tanggal tahunan secara umum.
OEE menggabungkan ketersediaan, kinerja, dan kualitas hanya ketika waktu yang dijadwalkan, tingkat ideal, jumlah yang baik, dan pengecualian didefinisikan secara konsisten. Gunakan metrik untuk mengekspos kerugian, bukan untuk menggantikan detail akar masalah.
Berhenti singkat yang sering dapat mengurangi output lebih banyak daripada beberapa kerusakan panjang sambil tetap tidak terlihat dalam log manual. Durasi tangkap, memulai stasiun, dan pengulangan tanpa membanjiri operator dengan alarm yang tidak dapat digunakan.
Stasiun pembatas dapat berubah berdasarkan botol, kemasan, kecepatan, dan keadaan waktu henti. Studi bottleneck menggabungkan laju berkelanjutan, kelaparan, penyumbatan, penggunaan buffer, dan pemulihan daripada mengasumsikan pengisi selalu membatasi.
Papan per jam membuat target, output aktual, penolakan, waktu henti, dan tindakan terlihat cukup cepat untuk memulihkan shift. Target harus mencerminkan SKU yang disetujui dan aktivitas yang direncanakan.
Menit waktu henti, botol yang ditolak, kehilangan air, pemborosan film, dan lembur memiliki efek bisnis yang berbeda. Ubah kerugian yang tervalidasi menjadi basis biaya yang transparan tanpa menciptakan presisi.
Pemasok peralatan dapat menyediakan informasi proses dan mesin, tetapi operator bisnis pangan dan tim lokal yang memenuhi syarat bertanggung jawab atas analisis bahaya lokasi. Kumpulkan input yang tepat tanpa memperlakukan halaman mesin generik sebagai rencana HACCP.
Prosedur pembersihan membutuhkan bukti bahwa langkah-langkah, kondisi, dan pemeriksaan pelepasan yang diperlukan telah diselesaikan. Catatan harus sesuai dengan peralatan yang terpasang dan rencana kualitas lokasi.
Pemantauan lingkungan harus berbasis risiko dan spesifik lokasi, dengan lokasi, metode, frekuensi, batas, dan respons yang disetujui oleh tim keamanan pangan. Tata letak peralatan dan informasi aliran udara mendukung rencana ini.
Preform, botol, tutup, label, film, karton, dan palet memerlukan pemeriksaan masuk berbasis risiko yang terkait dengan spesifikasi terkontrol dan kinerja lini yang terkontrol. Hanya memeriksa jumlah dan tampilan melewatkan variasi penting.
Data garis harus membantu menghubungkan produk jadi ke air, bahan kemasan, pesan kode, waktu produksi, dan pembuangan. Sistem kualitas lokasi mendefinisikan proses penarikan dan ruang lingkup yang diperlukan.
Total biaya kepemilikan menggabungkan peralatan, pekerjaan lokasi, utilitas, tenaga kerja, bahan habis pakai, pemeliharaan, suku cadang, waktu henti, dan perubahan siklus hidup. Gunakan rentang dan asumsi terdokumentasi daripada harga pasti yang dibuat-buat.
Tingkat otomasi mengubah operator, penangan material, pemeriksaan kualitas, respons pemeliharaan, dan tenaga kerja gudang. Memodelkan pekerjaan berdasarkan tugas dan shift daripada satu jumlah karyawan yang tidak didukung.
Biaya listrik, udara bertekanan, pengolahan air, kehilangan air, pendinginan, dan pembersihan harus dihitung dari konsumsi dan produksi spesifik proyek. Beban terhubung bukanlah tagihan energi.
Anggaran suku cadang harus mencerminkan jumlah terpasang, kegagalan atau keausan, penggantian preventif, waktu persiapan, kritisitas, dan stok yang ada. Rekomendasi pemasok adalah input, bukan anggaran lengkap.
Kontrol, inspeksi, pengkodean, drive, komputer, dan format kemasan mungkin memerlukan peningkatan sebelum lini mekanis aus. Identifikasi kemungkinan perubahan dan ketentuan antarmuka selama tinjauan investasi.
Rasio penggunaan air membandingkan total input air di lokasi dengan air kemasan yang dapat dijual hanya ketika batas, volume produk, penolakan pengolahan, bilasan, pembersihan, dan kerugian didefinisikan secara konsisten.
Udara bocor kapasitas kompresor limbah dan dapat menyembunyikan kerusakan mesin atau distribusi. Bangun deteksi, penandaan, perbaikan, dan verifikasi ke dalam pemeliharaan tanpa harus mengatur tekanan mesin secara membabi buta.
Hasil kemasan menghubungkan preform atau botol yang telah diterbitkan, tutup, label, film, dan karton ke kemasan yang sudah selesai. Pisahkan kerugian startup, kualitas, mesin, dan inventaris untuk mengidentifikasi tindakan yang berguna.
Energi per 1.000 botol baik hanya bermakna dengan batas meteran yang jelas, format botol, status produksi, dan perlakuan waktu idle atau pembersihan. Ini tidak boleh dibandingkan di berbagai cakupan pabrik tanpa kualifikasi.
Sisa pengolahan, air bilas, pembuangan pembersihan, pendinginan, dan limbah domestik memiliki kualitas dan batasan penggunaan ulang yang berbeda. Saring setiap aliran dengan tinjauan lokal yang berkualifikasi sebelum menggabungkan atau menggunakannya kembali.
Log klarifikasi mengubah pertanyaan tentang format, cakupan, utilitas, dan penerimaan menjadi keputusan yang sudah bertanggal lama. Ini menghentikan thread email atau penawaran tanpa tanda menjadi satu-satunya catatan tentang apa yang disepakati pembeli dan pemasok.
Tinjauan desain bertahap menjaga data produk, tata letak, antarmuka, persyaratan keselamatan, dan penerimaan tetap selaras dari konsep hingga pengiriman. Ini lebih andal daripada satu persetujuan gambar terlambat setelah fabrikasi dimulai.
Sampel produksi harus mewakili kombinasi botol, penutup, dan label yang sebenarnya akan dijalankan oleh lini tersebut. Rencana persetujuan menghubungkan gambar dan sampel fisik ke seleksi mesin, penggantian bagian, uji coba, dan kemudian kontrol perubahan.
Uji material harus membuktikan bagaimana botol, tutup, label, film, karton, dan palet berperilaku bersama pada kondisi operasi yang ditentukan. Uji coba tidak boleh diperlakukan sebagai demonstrasi umum mesin.
Audit pemasok adalah percakapan due diligence yang terstruktur tentang proyek yang diusulkan, bukan pengganti penerimaan teknis. Pertanyaan khusus proyek membantu pembeli memeriksa kontrol teknik, praktik perakitan, dan kesiapan layanan tanpa mengandalkan klaim pemasaran.
Rencana kemajuan menghubungkan tonggak fabrikasi dengan dokumen, inspeksi, dan keputusan pembeli yang diperlukan sebelum FAT dan pengiriman. Rencana ini memberikan visibilitas tanpa membingungkan kemajuan kalender dengan penerimaan.
Kemasan ekspor harus melindungi peralatan, dokumen, dan bagian koin yang lepas melalui rute transportasi yang disepakati. Tinjau ruang penyimpanan dan ruang pengemasan sebelum pengiriman daripada menemukan perlindungan yang hilang di tujuan.
Pemuatan kontainer dan pembongkaran di lokasi adalah serah terima teknik sekaligus acara logistik. Daftar periksa membantu pembeli merencanakan pengangkatan, akses, identifikasi, dan pemeriksaan kondisi sebelum mesin mencapai area instalasi.
register terkontrol menjelaskan kapan perubahan botol, kendala utilitas, komponen pengganti, atau revisi tata letak memengaruhi jalur yang disepakati. Ini melindungi kedua pihak dari memperlakukan penyimpangan penting sebagai penyesuaian informal.
Rapat commissioning memeriksa apakah orang, material, utilitas, dokumen, dan akses aman sudah siap sebelum saluran pengisian air dinyalakan. Ini mencegah pekerjaan lokasi yang tidak selesai disalahartikan sebagai masalah mesin.
Master record SKU menghubungkan pengaturan botol, tutup, label, kode, kemasan, dan mesin yang disetujui. Ini mencegah operator mengandalkan nama produk ketika paket serupa memiliki persyaratan yang berbeda.
Resep mesin harus dirilis sebagai pengaturan operasi terkontrol untuk paket bernama, bukan disalin secara informal dari botol serupa. Catatan persetujuan mengaitkan nilai resep dengan data format fisik dan verifikasi bagian pertama.
Rencana retensi mendefinisikan sampel produksi mana yang disimpan, bagaimana mereka diidentifikasi, dan kapan dapat ditinjau. Rencana tersebut harus sesuai dengan produk, kemasan, keterlacakan, dan persyaratan kualitas lokal, bukan menciptakan penyimpanan sembarangan.
Alur kerja nonkonformansi mengubah cacat, penyimpangan, atau kehilangan berulang menjadi investigasi yang terkendali dan dapat dilacak. Alur kerja ini membedakan disposisi produk dari pekerjaan teknis yang diperlukan untuk mencegah kekacauan terjadi.
Alur kerja tahan-tahan dan lepas membuat status produk tetap terlihat ketika masalah air, kemasan, kode, atau peralatan perlu ditinjau. Ini menentukan bagaimana bahan dan barang jadi dipisahkan sebelum keputusan pelepasan dibuat.
Menutup suatu tindakan setelah perbaikan bukan bukti bahwa masalah tetap diperbaiki. Pemeriksaan efektivitas menetapkan kondisi operasi, periode pengamatan, dan ukuran yang diperlukan untuk memastikan cacat atau kerugian yang muncul kembali terkendali.
Tinjauan material asing memetakan di mana botol, tutup, air produk, dan kemasan dapat terpapar materi yang tidak diinginkan selama operasi normal, pemeliharaan, atau kejadian abnormal. Ini mendukung program bahaya dan kualitas situs sendiri.
Pengunjung dan kontraktor dapat menciptakan risiko keselamatan, kebersihan, dan akses di sekitar jalur pengisian yang masih hidup jika rute dan batas kerja tidak dikontrol. Panduan ini membantu lokasi memasukkan kondisi tersebut dalam rencana operasional mereka.
Pengendalian kimia mencakup identitas, pengenceran, penyimpanan, penghubungan, penggunaan, dan pembuangan bahan pembersih di sekitar saluran air kemasan. Harus sesuai dengan program kebersihan lokasi dan instruksi peralatan.
Riwayat alarm hanya menjadi berguna ketika operator membedakan respons aman segera dari kondisi berulang yang memerlukan tindakan teknik. Catatan respons menghubungkan prioritas alarm, dampak produk, pemulihan, dan tindak lanjut.
FAQ
Target BPH dan jam produksi memengaruhi model mesin, buffer conveyor dan kecepatan packing.
Tentukan mesin filling saja atau lini lengkap agar conveyor, labeler, coder dan packer tidak terlewat.
Shrink wrapping, carton packing atau manual packing dapat membatasi output nyata.
Penawaran yang berguna membutuhkan data botol, tutup, label, packing, layout dan utilitas yang jelas.
Penawaran yang berguna membutuhkan data botol, tutup, label, packing, layout dan utilitas yang jelas.