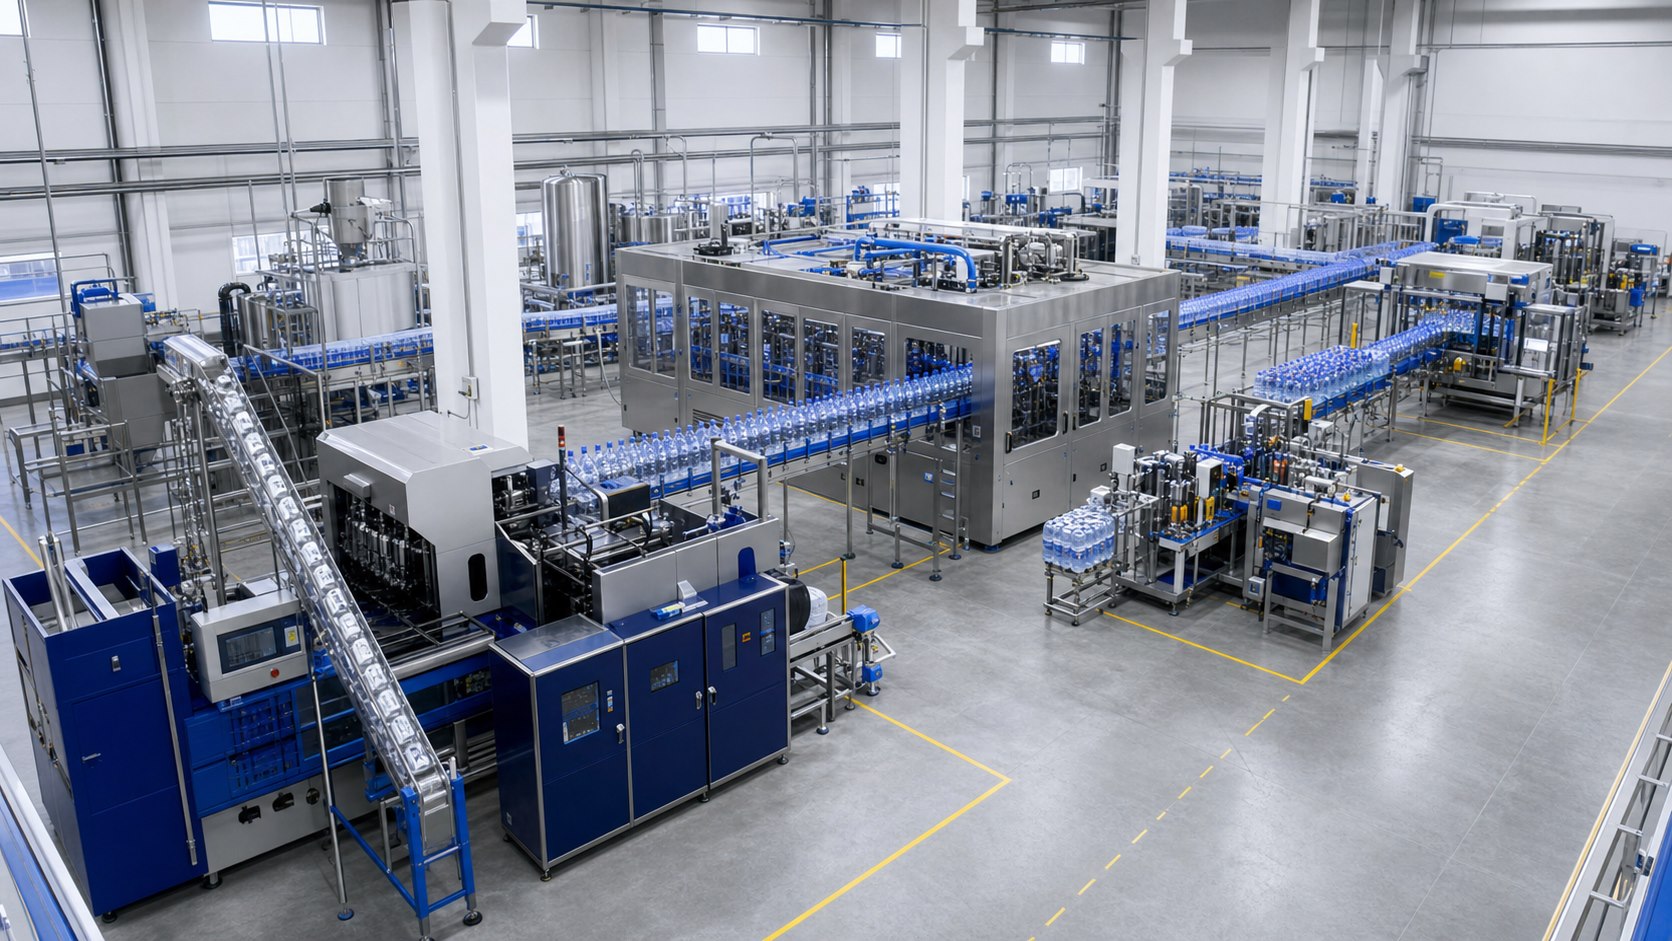
PET bottled water filling line overview
See the general filling line arrangement before comparing machine-only and complete-line quotations.
PET بوتل بند پانی لائن ماہر
PET bottled water rinsing, filling اور capping lines 2000 سے 24000 bottles per hour تک۔ اپنی bottle size, capacity, label, packing اور country بھیجیں۔
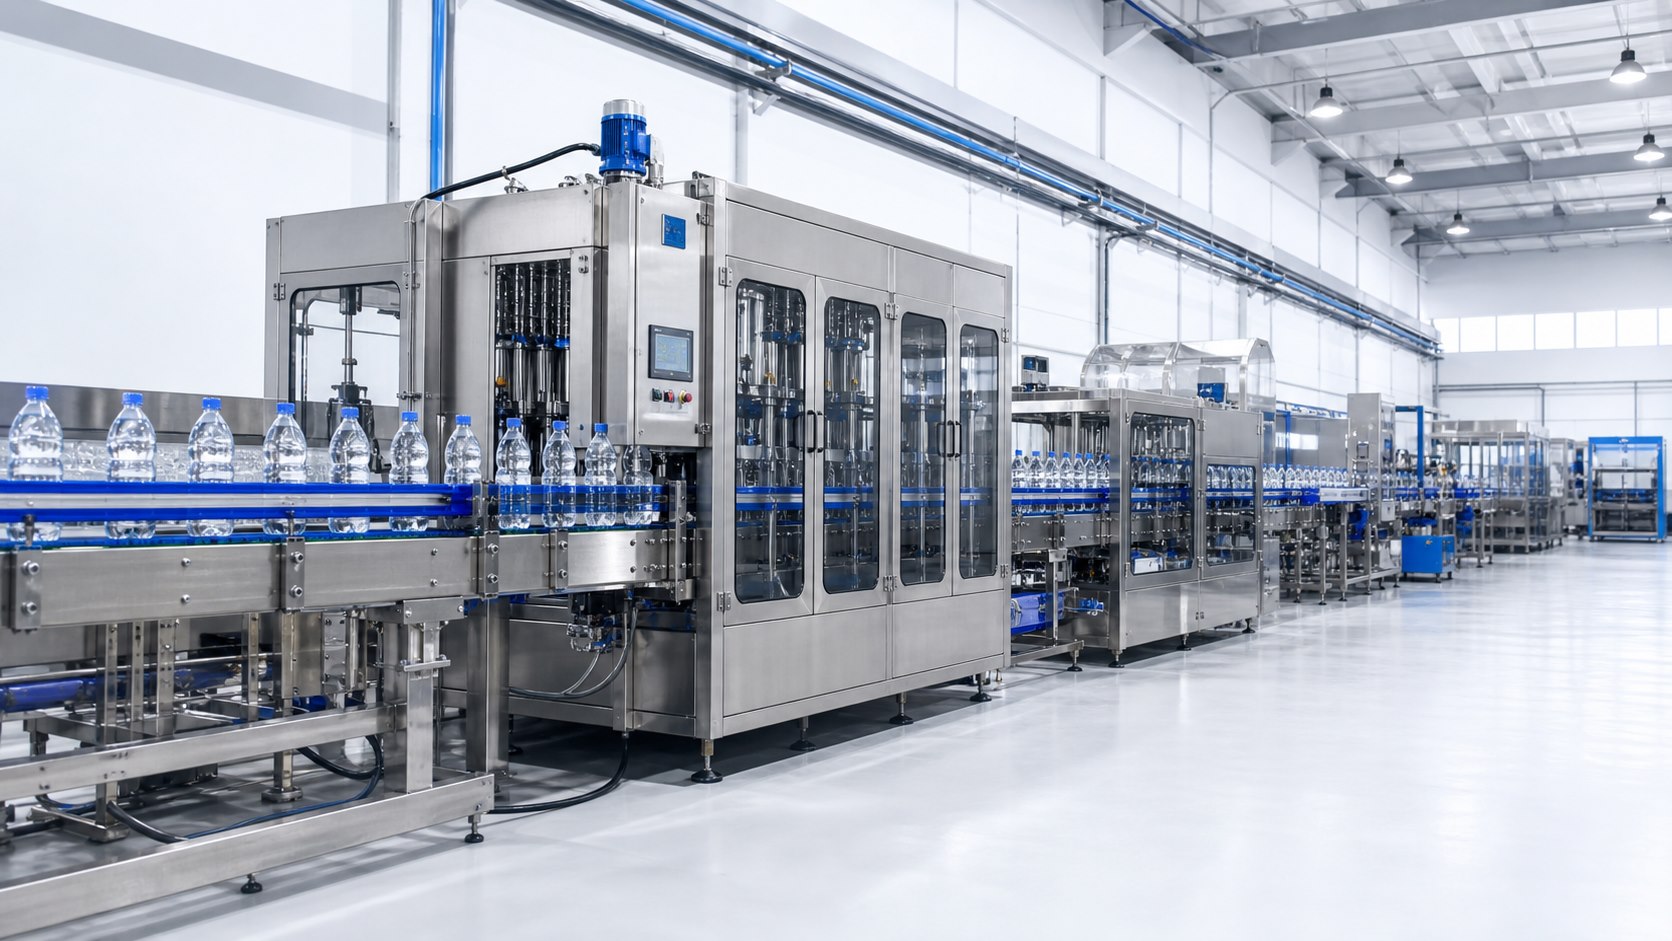
Machine Photos
Review the visible filling line zones before comparing quotation scope, layout and downstream equipment.
See the general filling line arrangement before comparing machine-only and complete-line quotations.
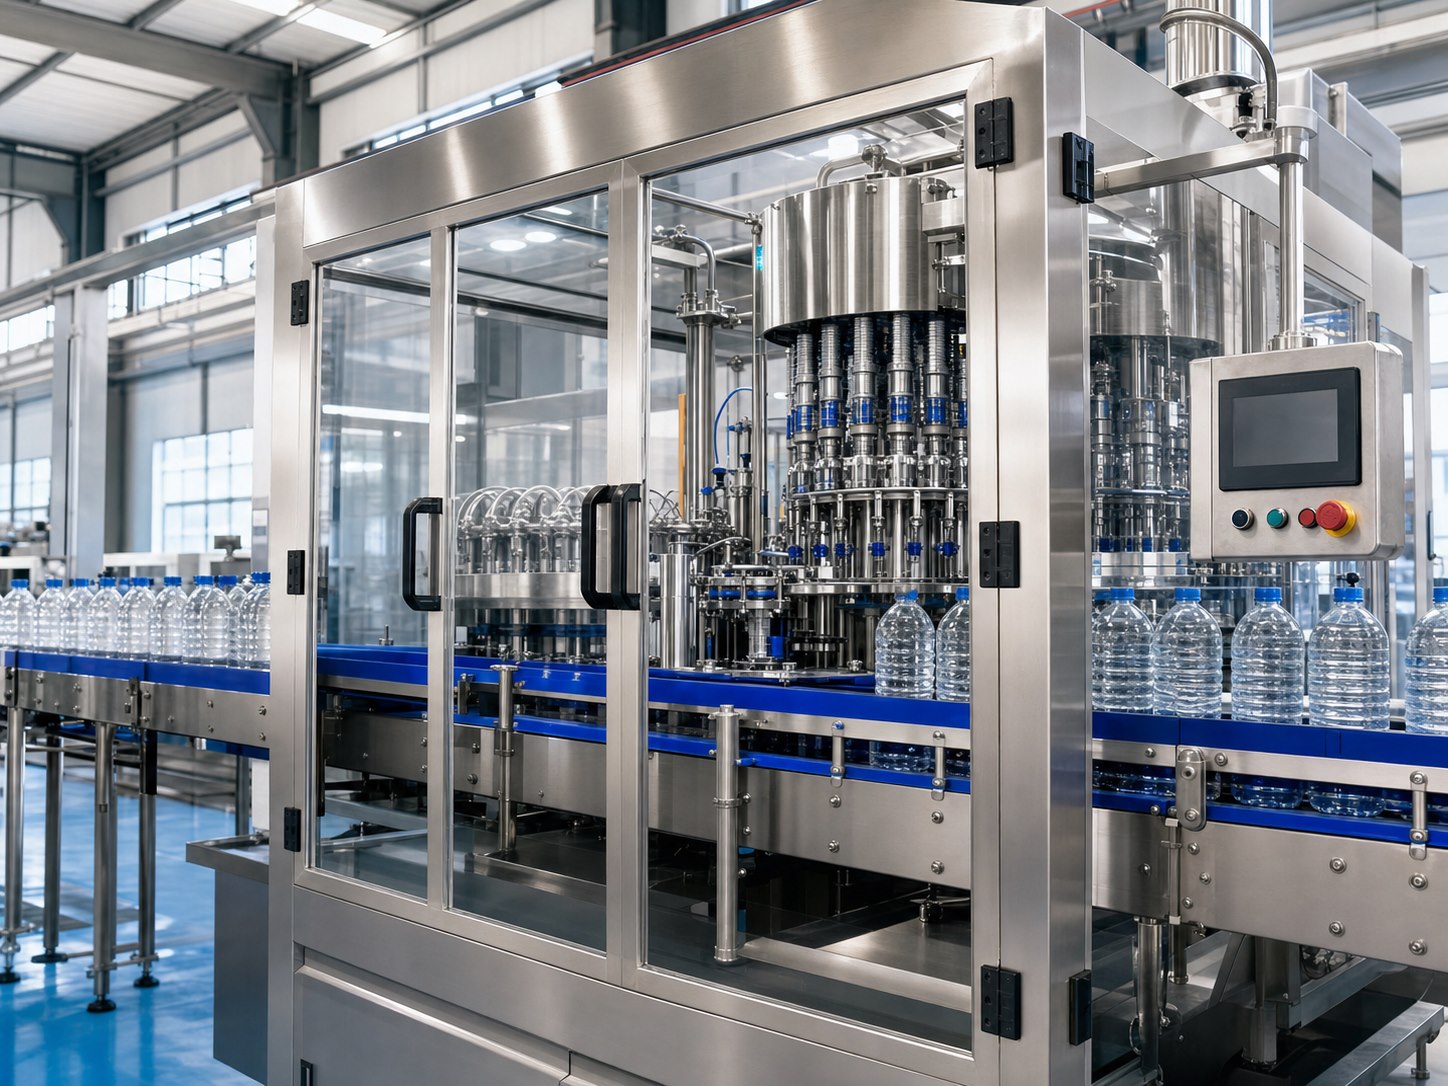
Confirm the valve count, bottle change parts and cap type before requesting a monoblock quotation.
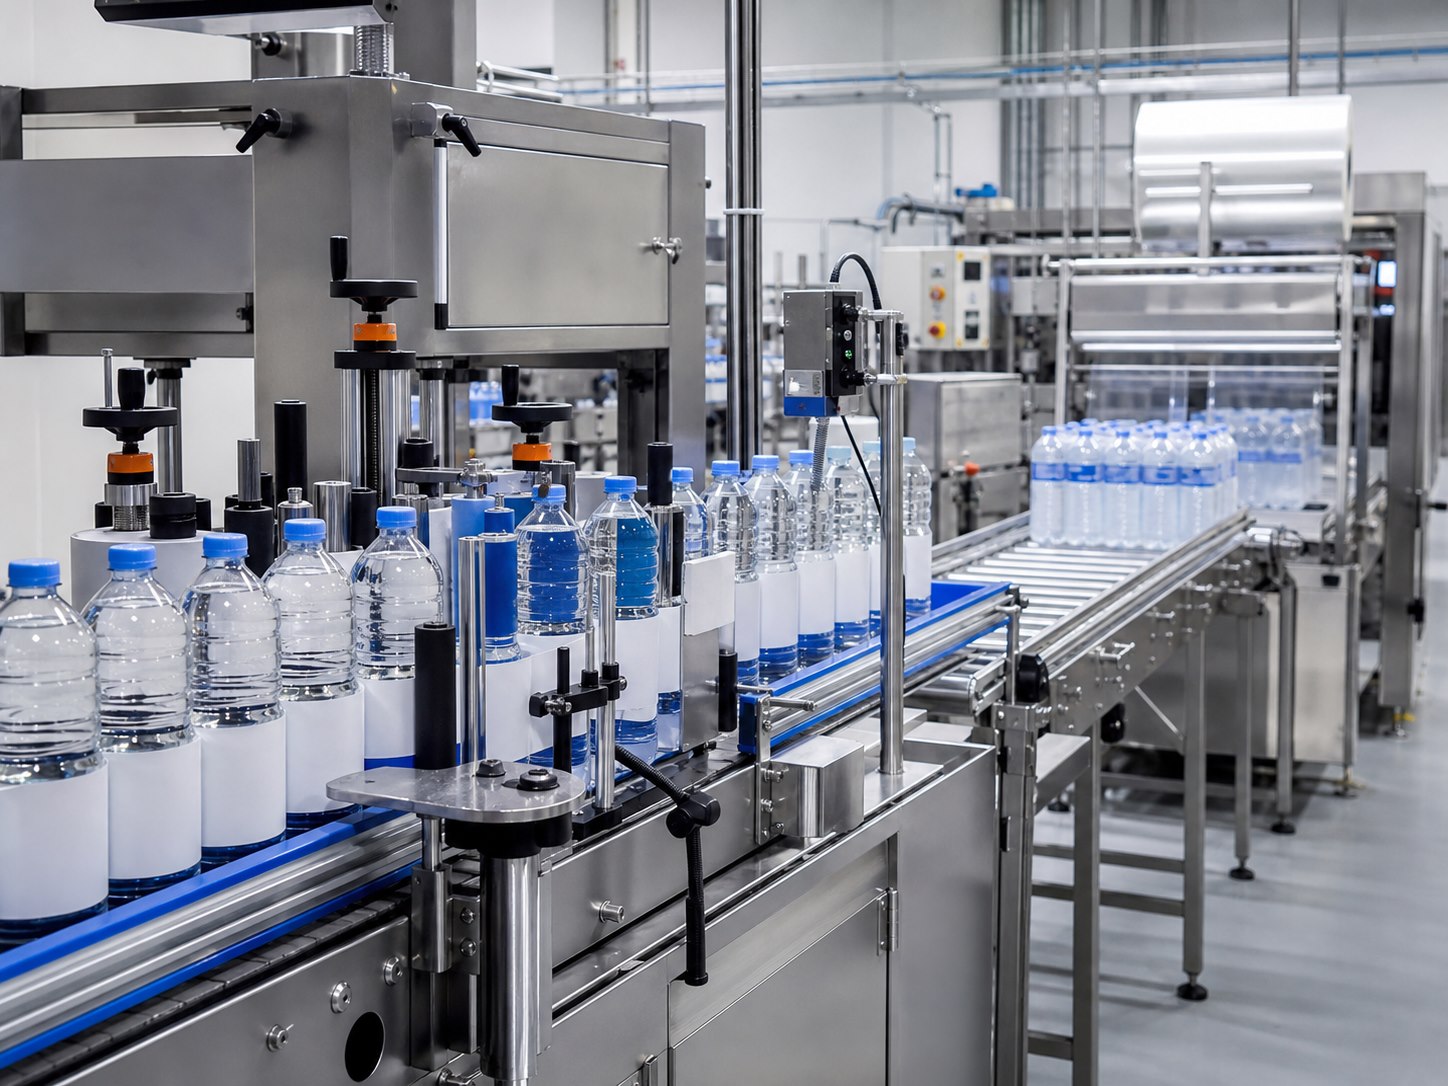
Downstream conveyors, labeling and packing can limit the real output if they are planned too late.
آلات کی فہرست
صرف machine price کے بجائے واضح RFQ تیار کریں۔
Workshop dimensions, voltage, air, water اور drainage installation کو متاثر کرتے ہیں۔
Bottle drawing, volume اور cap type change parts, guide rails اور capping heads کو متاثر کرتے ہیں۔
Filling machine only یا complete line واضح کریں تاکہ conveyor, labeler, coder اور packer نہ چھوٹیں۔
Shrink wrapping, carton packing یا manual packing حقیقی output محدود کر سکتے ہیں۔
Workshop dimensions, voltage, air, water اور drainage installation کو متاثر کرتے ہیں۔
صلاحیت
Target BPH اور production hours machine model, conveyor buffer اور packing speed کو متاثر کرتے ہیں۔
5000BPH line regional producers کے لیے practical ہے جنہیں controlled investment کے ساتھ stable automation چاہیے۔
قیمت کی درخواست10000BPH line کو stable production کے لیے stronger conveyor, packing, air, power اور workshop planning چاہیے۔
قیمت کی درخواستWater Treatment → Bottle Blowing → Air Conveyor → Rinsing → Filling → Capping → Labeling → Coding → Packing
صرف machine price کے بجائے واضح RFQ تیار کریں۔
| آئٹم | خریدار کے لیے فائدہ |
|---|---|
| صلاحیت | Target BPH اور production hours machine model, conveyor buffer اور packing speed کو متاثر کرتے ہیں۔ |
| بوتل اور کیپ | Bottle drawing, volume اور cap type change parts, guide rails اور capping heads کو متاثر کرتے ہیں۔ |
| لائن scope | Filling machine only یا complete line واضح کریں تاکہ conveyor, labeler, coder اور packer نہ چھوٹیں۔ |
| Labeling | Sleeve, OPP یا adhesive label equipment, speed اور layout بدلتا ہے۔ |
| Packing | Shrink wrapping, carton packing یا manual packing حقیقی output محدود کر سکتے ہیں۔ |
| Layout اور utilities | Workshop dimensions, voltage, air, water اور drainage installation کو متاثر کرتے ہیں۔ |
متعلقہ تکنیکی رہنما
فلنگ والو کی تعداد ریفرنس بوتل، فلنگ سائیکل، کیروسل پچ، بوتل ٹرانسفر، کیپر اور تصدیق شدہ آؤٹ پٹ کے مطابق منتخب کریں؛ صرف مشتہر BPH کے مطابق نہیں۔
PET نیک ڈرائنگ اور ٹالرنس، سپورٹ رنگ، کیپ، ٹیمپر بینڈ، فیڈنگ اور اطلاق کی تصدیق کریں۔ صرف کیپ قطر یا ہاتھ سے فٹ ہونا لائن مطابقت ثابت نہیں کرتا۔
ہر بفر کو اس رکاؤ، مفید تعداد، مشین رفتار کے تعلق، ریکوری رفتار اور بوتل استحکام کے مطابق ڈیزائن کریں جسے وہ سنبھالے گا؛ صرف کنویئر لمبائی کے مطابق نہیں۔
CIP سرکٹ، دستی صفائی، بیرونی سطح، کیمیکل، یوٹیلٹی، نکاسی، ریکارڈ اور حفظان صحت ریلیز کی ذمہ داری واضح کریں۔ صرف “CIP شامل” لکھنا دائرہ واضح نہیں کرتا۔
نقص، پتہ لگانے کا مقام، فارمیٹ، حد، بوتل ٹریکنگ، ریجیکٹ تصدیق اور ریکارڈنگ متعین کریں۔ جسمانی ریجیکٹ کی تصدیق کے بغیر صرف سینسر مکمل بند حلقہ جانچ نہیں ہے۔
PLC/HMI ساخت، مشین سگنل، رفتار، ریسیپی، الارم، ڈیٹا، بیک اپ اور ریموٹ رسائی واضح کریں۔ صرف PLC برانڈ انضمام کی مکمل تفصیل نہیں ہے۔
OEE ڈیش بورڈ سے پہلے پیداواری کیلنڈر، ہر فارمیٹ کی حوالہ رفتار، حالت، گنتی مقام، اچھے پروڈکٹ کی حد اور ڈاؤن ٹائم وجوہات طے کریں اور اصل واقعات محفوظ رکھیں۔
پیلیٹائزنگ کا انتخاب تیار پیک، پیک فی منٹ، پیلیٹ، تہہ نمونہ، لوڈ اونچائی، ریپنگ اور لاجسٹکس سے کریں۔ صرف بوتل BPH سیل کا سائز طے نہیں کرتا۔
بلک میں خریدی خالی بوتلوں کے لیے ان اسکرامبلر استعمال کریں؛ سائٹ پر بلو ہونے والی بوتلوں کے لیے براہ راست ایئر کنویئر دیکھیں۔ صفائی، بفر، محنت، لے آؤٹ اور بوتل کی کمی کی ذمہ داری طے کریں۔
نیک جیومیٹری، بوتل استحکام، راستہ، اونچائی تبدیلی، صفائی، ایئر زون اور فلر ہینڈ آف کے مطابق ڈیزائن کریں۔ صرف پنکھوں کی تعداد یا لمبائی اعتماد ثابت نہیں کرتی۔
بوتلوں کو گرد، کیڑوں، بو، کیمیکل، بے قابو لمس اور طویل اسٹوریج سے بچائیں۔ خریدی، سائٹ پر بلو اور عارضی بفر بوتلوں کے کنٹرول مختلف ہیں۔
حقیقی نمونہ، سمت، مستقل شرح، چیوٹ جیومیٹری، صفائی، لو لیول اور ریجیکٹ سے کیپ کا راستہ طے کریں۔ قطر اکیلا کافی نہیں۔
ٹریٹڈ واٹر ٹینک، پمپ، ہائجینک پائپ اور لیول کنٹرول کو لائن طلب اور صفائی حد سے ملائیں۔ مستحکم فلنگ پورے فیڈ سسٹم پر منحصر ہے۔
پانی فیڈ، بوتل جیومیٹری، والو حالت، سیٹنگ، رفتار، ہوا اور پیمائش الگ دیکھیں۔ وجہ درج کیے بغیر بصری علامت پر ایک سیٹنگ نہ بدلیں۔
ٹارک، لیک، ٹیڑھی کیپ اور بینڈ خرابی نیک، کیپ لاٹ، فیڈ، ہیڈ، بوتل سپورٹ، سیٹنگ اور ٹیسٹ طریقے کا مشترکہ نتیجہ ہیں۔
بوتل شکل، سجاوٹ، مواد، مستقل رفتار، تبدیلی، مصرف، یوٹیلٹی اور مارکیٹ شکل سے چنیں۔ سب سے کم مشین قیمت ہمیشہ سب سے کم کل لاگت نہیں۔
کوڈ مواد، سطح، رفتار، جگہ، پائیداری، کنٹراسٹ، مصرف، ایگزاسٹ، مینٹیننس اور تصدیق سے انتخاب کریں۔ حقیقی بوتل، کیپ، لیبل یا فلم ٹیسٹ کریں۔
تیار پیک، پیک/منٹ، بوتل استحکام، فلم، ٹنل، کولنگ، کنویئر، تبدیلی اور ٹیسٹ کے مطابق چنیں۔ BPH کو حقیقی پیک رفتار میں بدلیں۔
مشین بوتل، کارٹن قسم، پیٹرن، مستقل شرح، بورڈ معیار، بندش، تبدیلی اور پیلیٹ ہینڈ آف سے ملے۔ پہلے مکمل سیل پیک طے کریں۔
انٹرفیس میں معیار، قابل استعمال حجم، قیام، پمپ رینج، ہائجینک پائپ، آلات، کنٹرول، صفائی اور ذمہ داری شامل ہیں۔ P&ID اور انٹرفیس لسٹ میں دکھائیں۔
بلوئنگ، مشین اور انسٹرومنٹ ایئر کو دباؤ، معیار اور کھپت سے الگ کریں۔ پیک، بیک وقت استعمال، بیک اپ، ڈرائنگ، فلٹر، رسیور، نیٹ ورک اور پیمائش والا ٹائم پروفائل بنائیں۔
وولٹیج، فریکوئنسی، فیز، موٹر، ہیٹر، ہارمونک، تحفظ، ارتھ، شارٹ سرکٹ، ریزرو اور مقامی اسکوپ سمیت رن اور اسٹارٹ لوڈ لسٹ بنائیں۔ نام پلیٹ جمع کافی نہیں۔
کمرے میں لوگوں، مواد، ہوا، پانی، کچرے اور صفائی کا بہاؤ کھلی بوتل اور پروڈکٹ زون کو محفوظ رکھے۔ مقامی ضابطے اور کوالٹی پلان سے تصدیق کریں۔
پانی ذرائع، صفائی، فرش ڈھلوان، چینل، بیک فلو، ٹریفک اور ہائجین زون سے ڈرینج ڈیزائن کریں۔ کھڑا پانی اور چھینٹے انسٹالیشن کے بعد نہ چھوڑیں۔
SAT انسٹالیشن کے بعد حقیقی سائٹ حالات میں حفاظت، یوٹیلٹی، انٹرفیس، فارمیٹ، ریسپی، آؤٹ پٹ، کوالٹی، دستاویز اور تربیت تصدیق کرتا ہے۔ یہ FAT کی اندھی نقل نہیں۔
رنس، سیٹنگ، تربیت، ٹیسٹ اور قبولیت کے لیے پری فارم/بوتل، کیپ، لیبل، فلم/کارٹن، پانی، کیمیکل، لوبریکینٹ، پارٹس اور فضلہ پلان کریں۔ پیداوار مواد وقت پر پہنچے۔
افرادی قوت کام، آٹومیشن، فارمیٹ، لاجسٹکس، کوالٹی، صفائی، مینٹیننس اور وقفہ کوریج پر منحصر ہے۔ کام میٹرکس کے بغیر ایک عدد قابل اعتماد نہیں۔
حقیقی توسیعی مراحل کے لیے جگہ، کنویئر اونچائی، بجلی، یوٹیلٹی، I/O، ڈیٹا، بنیاد اور لاجسٹکس محفوظ کریں۔ لامحدود لچک مہنگی، واضح انٹرفیس قابل ٹیسٹ ہیں۔
روٹری اور لینیئر واٹر فلرز کا موازنہ پائیدار پیداوار، بوتل رینج، تبدیلی اوور، فٹ پرنٹ، صفائی کی رسائی اور ڈاؤن اسٹریم انٹیگریشن کے لحاظ سے کریں۔ روٹری مونو بلاک عام طور پر مسلسل خودکار PET پیداوار کے لیے موزوں ہوتا ہے، جبکہ لینیئر مشین کم آؤٹ پٹ یا غیر معمولی کنٹینرز کے لیے موزوں ہو سکتی ہے۔
مصنوعات کے رویے، کنٹینر کی حد، اعلان کردہ درستگی کا طریقہ، صفائی کے ڈیزائن اور تبدیلی کی ضروریات سے بوتل بند پانی بھرنے کے اصول کا انتخاب کریں۔ ساکن پانی کے لیے گریویٹی اور لیول فلنگ عام ہیں، جبکہ حجم کنٹرول کو ترجیح دیتے وقت مختلف فارمیٹس میں حجم کی پیمائش کو ترجیح دی جا سکتی ہے۔
3-ان-1 پانی بھرنے والا مونو بلاک PET بوتلوں کو دھونے، ساکن پانی بھرنے اور ہم آہنگ کیروسلز پر کیپنگ کے ذریعے منتقل کرتا ہے۔ خریداروں کو بوتل کی منتقلی، والو کی تعداد، کیپ ہینڈلنگ، کنٹرولز، صفائی کی رسائی اور بیان کردہ BPH کے پیچھے ریفرنس فارمیٹ کا جائزہ لینا چاہیے۔
500ml بوتلوں پر ریٹیڈ ایک لائن کم 1.5L بوتلیں فی گھنٹہ پیدا کر سکتی ہے کیونکہ بھرنے کا وقت، بوتل کی استحکام، بلوئنگ سائیکل، لیبلنگ اور پیکنگ کے بوجھ بدل جاتے ہیں۔ فارمیٹ مخصوص آؤٹ پٹ کی درخواست کریں بجائے اس کے کہ ہر بوتل پر ایک BPH لاگو ہو۔
نیم پلیٹ BPH ایک حوالہ جاتی مشین کی حالت کو بیان کرتا ہے؛ حقیقی فروخت کے قابل آؤٹ پٹ بوتل کی فراہمی، تبدیلی کے دوران، معمولی اسٹاپ، لیبل اور پیک کے نقصان، صفائی اور ڈاؤن اسٹریم پابندیاں بھی ظاہر کرتا ہے۔ ہر شفٹ میں اچھی بوتلوں سے صلاحیت کی منصوبہ بندی کریں اور مفروضات کو ریکارڈ کریں۔
بوتل کی تبدیلی کی منصوبہ بندی پورے لائن میں ہوگی، صرف فلر تک محدود نہیں۔ بوتل ڈرائنگز، تبدیلی کے پرزے، ترکیبیں، لیبل اور پیک مواد، صفائی، پہلے ٹکڑے کی جانچ اور کنٹرولڈ ری اسٹارٹ SKUs کے درمیان حقیقی ڈاؤن ٹائم کا تعین کرتے ہیں۔
ہلکی پھلکی PET بوتلیں اس وقت بگاڑ سکتی ہیں، جھول سکتی ہیں یا گر سکتی ہیں جب ہوا کا بہاؤ، گائیڈ پریشر، ٹرانسفر ٹائمنگ اور کنویئر بیک پریشر منظور شدہ بوتل کے مطابق نہ ہوں۔ بلوئر یا فیڈر سے پیکنگ تک مکمل راستہ تصدیق کریں۔
بلو مولڈر اور فلر کی گنجائش کو بوتل مخصوص پائیدار آؤٹ پٹ، فارمیٹ مکس، بفر حکمت عملی، اسٹاپس کے بعد ریکوری اور کنٹرول ہینڈ شیک کے مطابق میچ کریں۔ دو مشینیں جن کا ہیڈ لائن BPH ہے، پھر بھی ایک دوسرے کو بھوکا رکھ سکتی ہیں یا بلاک کر سکتی ہیں۔
ہر بوتل فارمیٹ میں مشین کے استعمال سے بلو مولڈنگ ایئر سسٹم کا سائز، مطلوبہ پریشر اور ہوا کے معیار، ریسیور اسٹوریج، ڈرائر اور فلٹر کے نقصان، لیکیج الاؤنس اور بیک وقت پلانٹ کی طلب کے مطابق سائز کریں۔ صرف کمپریسر موٹر کی طاقت سائزنگ کا طریقہ نہیں ہے۔
بلو مولڈر کولنگ کو مولڈ ہیٹ لوڈ، بوتل فارمیٹ، ماحول کے حالات، سپلائی اور ریٹرن درجہ حرارت، پانی کے معیار، پمپس اور پائپنگ کے نقصانات سے متعین کریں۔ ایک عام چلر ٹونج بغیر ڈیزائن کنڈیشنز کے کارکردگی کی تصدیق نہیں کر سکتا۔
مشین پر منظور شدہ معیار، دباؤ اور بہاؤ، رابطے کے راستے، نکاسی آب، ری سرکولیشن کی حد اور بغیر بوتل کی منطق کے مطابق بوتل دھونے والے پانی کی وضاحت کریں۔ رنس سسٹم کو اصل بوتل اور پودے کی صفائی کے منصوبے کے ساتھ جانچا جانا چاہیے۔
بھرنے والے والوز کو کنٹرول شدہ صفائی، معائنہ، سیل کی حالت، وینٹ پاتھ چیک، اسمبلی کی تصدیق اور ہیڈ بائی ہیڈ کارکردگی ریکارڈز کے ذریعے منظم کریں۔ ثبوت اور منظور شدہ دیکھ بھال کی حدود سے پرزے تبدیل کریں، اندازے سے نہیں۔
بوتل کی شناخت، ٹائمنگ، انکوڈر پوزیشن، والو ایکچوایشن، وائرنگ، PLC لاجک اور میکینیکل ٹرانسفر کو الگ کر کے نو-بوتل-نو-فل فالٹس کو ٹربل شوٹ کریں۔ محفوظ تشخیصی طریقہ کار استعمال کریں اور منظور شدہ کنٹرول پروگرام کو محفوظ رکھیں۔
کیپ اسٹوریج، سورٹر کی سمت، چیوٹ کی ترسیل، بوتل کی پیشکش، پک اپ، کیپنگ ہیڈ کی حالت اور ریجیکٹ ڈیٹیکشن میں گمشدہ اور ٹیڑھے کیپس کی تشخیص کریں۔ ٹارک ایڈجسٹ کرنے سے پہلے نقص کی پہلی جگہ کو ریکارڈ کریں۔
بوتل بند پانی کے لیک ہونے کی تحقیقات کریں، بوتل نیک کے نقصان، کیپ کے جہتی ابہام میں تبدیلی، آلودگی، اطلاق کی سیدھ کی ترتیب، ٹارک کا طریقہ، ٹیمپر بینڈ کے رویے اور پوسٹ کیپنگ ہینڈلنگ کو الگ کر کے۔ صرف ٹارک ہی بندش کی کارکردگی کو بیان نہیں کرتا۔
پی ای ٹی بوتل کنویئر جام کو پہلی خلل، بوتل کی شکل، گائیڈ جیومیٹری، رفتار کی تبدیلی، جمع ہونے والے دباؤ، لبریکیشن کی حالت، سینسرز اور مشین ہینڈ آفز کا نقشہ بنا کر تلاش کریں۔ آخری ڈھیر کو صاف کرنے سے شروع ہونے والی وجہ ختم نہیں ہوتی۔
لیبل کی جھریوں کو لیبل ٹیکنالوجی، بوتل کی جیومیٹری اور نمی، مواد کے طول و عرض، لگانے کے وقت، حرارت یا چپکنے والی سیٹنگز، کنویئر کی استحکام اور آنے والے مواد کی تبدیلی کے ذریعے مسئلہ حل کریں۔ ایک ساتھ کئی سیٹنگز تبدیل کرنے سے پہلے نقص کی وضاحت کریں۔
ڈھیلی فلم، سوراخ، بگڑی ہوئی بوتلیں اور غیر مستحکم پیکس کو پیک پیٹرن، فلم کی وضاحت، سیل کوالٹی، ٹنل پروفائل، کنویئر کی رفتار، ٹھنڈک اور بوتل کے درجہ حرارت کی جانچ کر کے حل کریں۔ گرم سرنگ ایک عالمی اصلاح نہیں ہوتی۔
ایک ایسا مسترد اور معیار کا منصوبہ بنائیں جو نقص کی اقسام، معائنہ پوائنٹس، نمونہ طریقے، خودکار مسترد تصدیق، ڈیٹا کی ملکیت اور اصلاحی عمل کے محرکات کی نشاندہی کرے۔ ایک کل مسترد شدہ فیصد ذمہ دار عمل کو ظاہر نہیں کر سکتا۔
سپلائر مینوئلز، آپریٹنگ اوقات، مشین کی اہمیت، صفائی کی ضروریات، مشاہدہ شدہ حالت اور پیداوار کی کھڑکیوں سے حفاظتی دیکھ بھال تیار کریں۔ منصوبے میں کام، محفوظ طریقہ، فریکوئنسی، پرزے، مہارت اور ریلیز شواہد کا نام ہونا چاہیے۔
صارف کی ضروریات کی وضاحت کاروباری منصوبے کو ایک کنٹرولڈ لائن بریف میں تبدیل کرتی ہے جس میں مصنوعات، فارمیٹس، آؤٹ پٹ، دائرہ کار، یوٹیلیٹیز، حفاظت، دستاویزات اور قبولیت شامل ہوتی ہے۔ ہر بولی دہندہ کو ایک ترمیم جاری کریں تاکہ تجاویز کا موازنہ اسی بنیاد پر کیا جا سکے۔
ڈیزائن کی بنیاد گنجائش، بوتل ہینڈلنگ، علاج، پیکیجنگ، یوٹیلٹیز اور لے آؤٹ کے پیچھے مفروضات کو ریکارڈ کرتی ہے۔ ان مفروضات کو نظر انداز کرنے سے کوٹیشن مکمل نظر آنے سے روکتا ہے جبکہ اہم انٹرفیسز غیر متعین رہ جاتے ہیں۔
انٹرفیس میٹرکس ہر مکینیکل، الیکٹریکل، کنٹرول، پروسیس اور ذمہ داری کی منتقلی کو مشینوں اور فریقین کے درمیان شناخت کرتا ہے۔ خریدار اسے گمشدہ کنویئرز، سگنلز، یوٹیلٹیز، گارڈنگ اور سائٹ کے کام کو بے نقاب کرنے کے لیے استعمال کر سکتے ہیں، اس سے پہلے کہ آرڈر پر دستخط ہوں۔
ایک SKU میٹرکس ہر بوتل، ڈھکن، لیبل اور سیلز پیک کو مطلوبہ ٹولنگ، ترکیب، آؤٹ پٹ اور ٹیسٹ اسٹیٹس سے جوڑتا ہے۔ یہ مبہم فقرے 'متعدد بوتل سائز' کو غیر کوٹ شدہ حصے یا غیر تصدیق شدہ امتزاج چھپانے سے روکتا ہے۔
بوتل ڈیٹا شیٹ سپلائرز کو وہ جیومیٹری اور جسمانی نمونے فراہم کرتی ہے جو گردن کی ہینڈلنگ، پرزے بدلنے، گائیڈز اور معائنہ کے لیے درکار ہوتے ہیں۔ صرف حجم اس بات کی تصدیق کے لیے کافی نہیں کہ پی ای ٹی بوتل پوری لائن میں قابل اعتماد طریقے سے گزرے گی۔
کیپ ڈیٹا شیٹ کو کلوزر جیومیٹری، مواد، ٹیمپر بینڈ، اطلاق کا طریقہ، ذخیرہ اور کوالٹی چیکس کی وضاحت کرنی چاہیے۔ کیپ، بوتل نیک، سورٹر، چیوٹ اور کیپنگ ہیڈ کو ایک کلوزر سسٹم کے طور پر جانچا جانا چاہیے۔
لیبل کی وضاحت آرٹ ورک، پیمائش، سبسٹریٹ، پرنٹ ڈائریکشن، رجسٹریشن، سپلائس، رول اور ایپلیکیشن کنڈیشنز کو جوڑتی ہے۔ یہ لیبلر سپلائر کو صرف بصری PDF کے بجائے قابل ٹیسٹ مواد کی بنیاد فراہم کرتی ہے۔
شرنک فلم کو پیک پیٹرن، بوتل کی استحکام، سیلنگ اور سرنگ کے رویے کے مطابق مخصوص کرنا ضروری ہے، نہ کہ صرف فلم کی چوڑائی کے مطابق۔ فلم، پیک اور ٹیسٹ کی حالت ریکارڈ کریں تاکہ مواد کی بچت کھلی سیل، بگڑی ہوئی بوتلیں یا غیر مستحکم بوجھ پیدا نہ کرے۔
کارٹن کی کارکردگی بورڈ، سائز، اسکور لائنز، پرنٹ، بندش، بوتل پیٹرن اور پودے کی نمی پر منحصر ہوتی ہے۔ کنٹرولڈ بلینک اور نصب شدہ کیس کی وضاحت پیکر سپلائر کو فارمیشن، لوڈنگ، کلوزنگ اور فنشڈ کیس ہینڈلنگ کی جانچ کرنے کی اجازت دیتی ہے۔
پیلیٹ کی وضاحت ختم شدہ پیک کے طول و عرض کو پیلیٹ سائز، لوڈ پیٹرن، لیئر سپورٹ، اسٹریچ ریپنگ، گودام کی حدود اور ٹرانسپورٹ سے جوڑتی ہے۔ یہ قابل اعتماد پیلیٹائزر اور کنویئر ڈیزائن کے لیے ضروری ہے، چاہے پیلٹائزنگ شروع میں دستی ہو۔
ایک مسلسل کارکردگی کا ٹیسٹ منظور شدہ مدت کے دوران منظور شدہ فارمیٹس کے ذریعے قبول شدہ آؤٹ پٹ، اسٹاپ، ریجیکٹ، مواد اور یوٹیلیٹیز کو ناپتا ہے۔ اسے اخراج کی وضاحت کرنی چاہیے اور دوبارہ ٹیسٹ قواعد کو رن سے پہلے کرنا چاہیے، نہ کہ نتائج معلوم ہونے کے بعد۔
پنچ لسٹ معائنہ اور کمیشننگ کے بعد نامکمل، ناقص یا غیر تصدیق شدہ اشیاء کو کنٹرول کرتی ہے۔ ہر آئٹم کو اثر، مالک، مقررہ مرحلے اور معروضی بندش کے شواہد کی ضرورت ہوتی ہے تاکہ شپمنٹ یا پروڈکشن کی منظوری باقی ماندہ ذمہ داریوں کو ختم نہ کرے۔
دستاویز رجسٹر ہر مینول، ڈرائنگ، فہرست، معاہدے کے ذریعے طلب کردہ سرٹیفکیٹ، بیک اپ اور تربیتی ریکارڈ کی شناخت کرتا ہے جس میں ترمیم اور ترسیل کی حیثیت ہوتی ہے۔ یہ پلانٹ کو یہ تصدیق کرنے دیتا ہے کہ قابل استعمال معلومات لائن بنانے والوں کے سائٹ چھوڑنے سے پہلے پہنچ گئی ہے۔
کنٹرولز ہینڈ اوور کو یہ طے کرنا چاہیے کہ کون سے PLC، HMI، ڈرائیو، روبوٹ اور ریسیپی بیک اپ فراہم کیے گئے ہیں، انہیں کیسے بحال کیا جاتا ہے اور کون ان تک رسائی حاصل کر سکتا ہے۔ ایک بار کاپی کی گئی فائل ریکوری پلان نہیں جب تک اس کی شناخت اور بحالی کے طریقہ کار کی تصدیق نہ کی جائے۔
تربیت کی قبولیت ہر کردار کو ان کاموں سے جوڑتی ہے جو اسے محفوظ اور مستقل مزاجی سے انجام دینے ہوتے ہیں، پھر نگرانی شدہ مشق اور مہارت کے شواہد ریکارڈ کرتے ہیں۔ صرف حاضری سے یہ ظاہر نہیں ہوتا کہ آپریٹرز لائن کو شروع کر سکتے ہیں، چلا سکتے ہیں، تبدیل کر سکتے ہیں، صاف کر سکتے ہیں اور بحال کر سکتے ہیں۔
پری اسٹارٹ انسپیکشن اس بات کی تصدیق کرتا ہے کہ لائن، یوٹیلیٹیز، مواد، گارڈز، صفائی کی حالت اور معیار کی جانچ بوتلوں کی پیداوار میں آنے سے پہلے تیار ہے۔ چیک لسٹ میں ریلیز اتھارٹی کا نام لینا چاہیے اور جب کوئی اہم حالت پوری نہ ہو تو اسٹارٹ اپ کو روکنا چاہیے۔
کنٹرولڈ اسٹارٹ اپ یوٹیلیٹیز اور مشینوں کو ٹریٹمنٹ اور بوتل سپلائی سے لے کر پیکنگ تک ترتیب دیتا ہے جبکہ غیر مستحکم مواد اور معیار کے نقصان کو محدود کرتا ہے۔ یہ تعین کرتا ہے کہ سب سے پہلے پیداوار کون جاری کرے گا اور جب کوئی اپ اسٹریم یا ڈاؤن اسٹریم اسٹیشن تیار نہ ہو تو لائن کیسے ردعمل دیتی ہے۔
شٹ ڈاؤن کا طریقہ باقی ماندہ بوتلوں اور مواد کو کنٹرول کرتا ہے، مشینوں کو محفوظ ترتیب میں روکتا ہے اور لائن کو صفائی یا دیکھ بھال کے لیے آزاد کرتا ہے۔ یہ شارٹ اسٹاپس، شفٹ کے اختتام پر صفائی، فارمیٹ تبدیلی اور طویل شٹ ڈاؤن میں فرق کرنا چاہیے۔
لائن کلیئرنس اگلی رن سے پہلے پچھلے SKU، لیبلز، کوڈز اور پیکجنگ کو ہٹا دیتی ہے یا ان کا حساب رکھتی ہے۔ یہ فزیکل انسپیکشن، کاؤنٹر ریکنسیلی ایشن اور دستخط شدہ ریلیز کو ملا کر مخلوط مواد اور غلط پیشکش کو کم کرتی ہے۔
فرسٹ پیس منظوری نئی بوتل، کیپ، لیبل، کوڈ اور پیک کی تبدیلی کے بعد بغیر روک ٹوک پیداوار کی تصدیق کرتی ہے۔ اسے ایک متعین سیمپل اور ہولڈ رول استعمال کرنا چاہیے تاکہ رفتار کی بازیابی معیار کی ریلیز سے زیادہ نہ ہو۔
فل والیوم سیمپلنگ پلان یہ طے کرتا ہے کہ تیار شدہ بوتلوں کو کہاں، کب اور کیسے چیک کیا جاتا ہے تاکہ انڈرفل، اوور فل اور والو پوزیشن پیٹرنز طویل پروڈکشن رن کے اجرا سے پہلے مل سکیں۔ یہ سیمپل فریکوئنسی کو اسٹارٹ اپ، چینج اوور، رفتار میں تبدیلیوں اور غیر معمولی رجحانات سے جوڑتا ہے بجائے اس کے کہ کبھی کبھار بصری چیکس پر انحصار کیا جائے۔
کیپ-ٹارک سیمپلنگ پلان اس بات کی تصدیق کرتا ہے کہ کلوزر اطلاق کیپنگ ہیڈز، بوتل اور کیپ لاٹس، اور آپریٹنگ اسپیڈز میں مستحکم رہتا ہے۔ یہ مفید منصوبہ ایپلیکیشن چیکس کو ہٹانے-ٹارک رجحانات سے الگ کرتا ہے اور جب کوئی ہیڈ یا میٹیریل لاٹ ڈرفٹ ہونے لگتا ہے تو عمل کی تعریف کرتا ہے۔
بوتل لیک ٹیسٹ پلان بوتل، نیک فنش، کلوزر لگانے یا ڈاؤن اسٹریم ہینڈلنگ کی وجہ سے ہونے والی ناکامیوں کی نشاندہی کرتا ہے۔ یہ نمائندہ سیمپلنگ اور کنٹرولڈ ٹیسٹ کنڈیشنز کی وضاحت کرتا ہے تاکہ گیلی بوتل، سلو سیل لیک اور خراب پیکج کو ایک ہی نقص نہ سمجھا جائے۔
لیبل اور کوڈ انسپیکشن پلان پروڈکٹ کی شناخت، آرٹ ورک، جگہ اور تاریخ یا بیچ کی معلومات کو پہلے حصے کی منظوری سے لے کر پروڈکشن رن تک کنٹرول کرتا ہے۔ یہ مواد کی مفاہمت کو مرئی اور مشین پڑھنے کے قابل چیکس کے ساتھ جوڑتا ہے تاکہ غلط پیشکش کو جلدی روکا جا سکے۔
ایک ریجیکٹ-ڈیوائس چیلنج ٹیسٹ ثابت کرتا ہے کہ ایک غیر مطابقت پذیر بوتل کو جسمانی طور پر ہٹایا جاتا ہے اور پیداوار کی رفتار پر اس کا حساب رکھا جاتا ہے۔ یہ ٹیسٹ ڈیٹیکشن، ٹریکنگ، مسترد، تصدیق اور ریجیکٹ-بن کنٹرول کو کور کرتا ہے، نہ کہ صرف یہ چیک کرنے کے لیے کہ سینسر لائٹ آن ہو رہی ہے۔
پروڈکشن شفٹ رپورٹ کاؤنٹرز، ڈاؤن ٹائم، معیار کے نقصانات اور مواد کے استعمال کو قابل فروخت آؤٹ پٹ کے قابل ٹریس اکاؤنٹ میں تبدیل کرتی ہے۔ یہ اگلی شفٹ اور انتظامیہ کو لائن کو محدود کرنے والی چیزوں کا مستقل جائزہ دیتی ہے، بجائے اس کے کہ ایک ہی ہیڈ لائن بوتل کاؤنٹ ہو۔
ایک کنٹرولڈ ڈاؤن ٹائم کی وجہ کوڈ فہرست پیداوار کے نقصانات کو آپریٹرز، شفٹوں اور مہینوں کے لحاظ سے قابل موازنہ بناتی ہے۔ کوڈ اسٹرکچر کو اس اسٹیشن کو جو رکا گیا تھا، بنیادی وجہ سے ممتاز کرنا چاہیے اور کارروائی کے لیے کافی تفصیل برقرار رکھنی چاہیے بغیر سینکڑوں ناقابل استعمال اختیارات پیدا کیے۔
پیکیجنگ مواد کی نگرانی جاری شدہ بوتلوں یا پریفارمز، ڈھکنوں، لیبلز، سیاہی، فلم، کارٹن اور پیلیٹس کو اچھی تیار شدہ پیداوار کے ساتھ ہم آہنگ کرتی ہے۔ یہ اسٹارٹ اپ فضلہ، دائمی مشین کے نقصانات اور انوینٹری کے فرق کو بے نقاب کرتی ہے جبکہ مختلف SKUs اور مواد کے لاٹس کو قابل ٹریس رکھتی ہے۔
واٹر بیلنس ماخذ پانی، علاج شدہ پانی کی پیداوار، عمل کے استعمال، فلر ان پٹ، فروخت ہونے والی مصنوعات اور نکاسی آب کا موازنہ کرتا ہے۔ یہ خریداروں کو صحیح سائز ٹریٹمنٹ اور اسٹوریج میں مدد دیتا ہے اور آپریٹرز کو متوقع رنس یا صفائی کے استعمال کو لیکس اور قابل بچاؤ نقصان سے الگ کرنے کا عملی طریقہ فراہم کرتا ہے۔
یوٹیلیٹی میٹرنگ پلان یہ طے کرتا ہے کہ بجلی، کم دباؤ والی ہوا، ہائی پریشر بلوئنگ ایئر، ٹھنڈا پانی اور پراسیس واٹر کو رقبہ یا بڑی مشین کے لحاظ سے کیسے ناپا جاتا ہے۔ اس کے نتیجے میں حاصل ہونے والی بنیادی لائن آلات کے موازنہ، خرابی کی تشخیص اور صلاحیت میں اضافہ کی حمایت کرتی ہے بغیر کسی عالمی کھپت کے اعداد و شمار ایجاد کیے۔
لبریکیشن شیڈول سپلائر مینوئلز کو پلانٹ سے متعلق مخصوص کاموں میں تبدیل کرتا ہے، جیسے بیئرنگز، گیئر باکسز، چینز، گائیڈز اور سینٹرلائزڈ سسٹمز۔ یہ لبریکینٹ کی قسم، مقدار، وقفہ اور خوراک کی جگہ کی احتیاطی تدابیر کو کنٹرول کرتا ہے تاکہ کام میں کمی اور زیادہ لبریکیشن دونوں نظر آئیں۔
کریٹیکل-اسپیئر رینکنگ پرزوں کو پیداوار کے نتائج، ناکامی کے امکانات، سپلائر کی لیڈنگ ٹائم، مرمت کے متبادل اور نصب شدہ ریڈنڈنسی کے لحاظ سے ترجیح دیتی ہے۔ یہ خریداروں کو کمیشننگ پرزے، معمول کے استعمال شدہ اشیاء اور حقیقی رسک کور اسٹاک میں فرق کرنے میں مدد دیتی ہے، بجائے اس کے کہ وہ طویل غیر متفریق فہرست خریدیں۔
الیکٹریکل-اسپرز لسٹ بالکل درست نصب شدہ میکس، ماڈلز، ریٹنگز، فرم ویئر یا کنفیگریشن ڈیپینڈنسیز اور کنٹرولز اور پاور کمپوننٹس کے متبادل طریقہ کار کو محفوظ کرتی ہے۔ یہ اس وقت جنیرک اسپیئر آرڈر کرنے سے روکتی ہے جب فزیکل فٹ، کمیونیکیشن یا ذخیرہ شدہ پیرامیٹرز برابر اہم ہوں۔
سینسر اور فوٹو آئی کی دیکھ بھال بوتل، کیپ، لیبل، پیک اور کنویئر ڈیٹیکشن پوائنٹس پر صفائی، الائنمنٹ، ماؤنٹنگ، سکھاتی سیٹنگز اور کیبل کی حالت کو کنٹرول کرتی ہے۔ ٹیگ پر مبنی ریکارڈ وقفے وقفے سے ہونے والے غلط ٹرگرز کو ٹریس کرنے کے قابل بناتا ہے اور تبدیلی کے بعد سیٹنگز کو محفوظ رکھتا ہے۔
مینٹیننس کلوز آؤٹ اس بات کو ثابت کرتا ہے کہ آلات کی پیداوار میں واپس آنے سے پہلے کیا ملا، تبدیل کیا گیا اور ٹیسٹ کیا گیا۔ یہ تبدیل شدہ پرزے، سیٹنگز، سافٹ ویئر بیک اپس، سیفٹی بحالی اور مینٹیننس کے بعد کوالٹی چیک کو جوڑتا ہے تاکہ عارضی مرمتیں مبہم مکمل حالت میں غائب نہ ہوں۔
گائیڈ-ریل سیٹ اپ بوتلوں کو لیبلز کو دبائے، ہلکے PET کو خراب کیے یا اچانک چوڑائی میں تبدیلیاں کیے بغیر مستحکم کرنا چاہیے۔ ایک ریپیٹیبل سیٹ اپ SKU کے ذریعے ریل کی اونچائی، چوڑائی اور منتقلی کی جیومیٹری کو ریکارڈ کرتا ہے تاکہ آپریٹرز تبدیلی کے بعد ثابت شدہ فارمیٹ دوبارہ حاصل کر سکیں۔
پی ای ٹی بوتل کے ٹپ اوور ٹربل شوٹنگ کا آغاز پہلی غیر مستحکم منتقلی کو تلاش کر کے ہوتا ہے اور پھر بوتل کی جیومیٹری، گائیڈ سیٹ اپ، بیلٹ کے رویے اور جمع ہونے کی حالتوں کا موازنہ کیا جاتا ہے۔ یہ طریقہ ڈاؤن اسٹریم کے پائلپ کو الزام دینے سے بچاتا ہے جب شروع ہونے والا خلل کئی کنویئرز پہلے ہوا ہو۔
اسٹار وہیل ٹائمنگ بوتل کی منتقلی کو ان فیڈ، رنسر، فلر، کیپر اور ڈسچارج میکانزم کے درمیان الائن کرتی ہے۔ تشخیص میں ٹائمنگ کی غلطی کو غلط تبدیلی پرزے، گائیڈ پوزیشن، بوتل کی تبدیلی، ڈرائیو بیک لیش یا سینسر لاجک سے الگ کرنا چاہیے، اس سے پہلے کہ فیز ایڈجسٹمنٹ کی جائے۔
ایئر کنویئر پریشر ٹربل شوٹنگ بلوئر کی حالت، فلٹر لوڈنگ، ڈکٹ لیکج، سلاٹ یا لوور بیلنس اور بوتل نیک گائیڈنس کو ایک ساتھ دیکھتی ہے۔ صرف بلوور پر پریشر ریڈنگ یہ ثابت نہیں کر سکتی کہ قابل استعمال ہوا کا بہاؤ سب سے مشکل ٹرانسفر یا اینڈ سیکشن تک پہنچتا ہے۔
کیپ-چوٹ جام کیپ کی تغیر، سورٹر سمت، چیوٹ جیومیٹری، آلودگی، سٹیٹک، ایئر اسسٹ یا کیپر ڈیمانڈ سے پیدا ہو سکتے ہیں۔ ایک منظم چیک کیپس کو ہاپر سے ایپلیکیشن تک فالو کرتا ہے اور پہلی مستحکم سمت کے نقصان کو ریکارڈ کرتا ہے بجائے اس کے کہ بار بار آخری رکاوٹ کو صاف کیا جائے۔
فلنگ والو ویئر پارٹس گائیڈ سیلز، اسپرنگز، ڈایافرم، وینٹ ایلیمنٹس اور پروڈکٹ کانٹیکٹ اجزاء کو مخصوص علامات اور دیکھ بھال کے وقفوں سے جوڑتی ہے۔ بالکل درست والو ڈیزائن اور سپلائر دستاویزات حتمی پارٹس لسٹ کو کنٹرول کرتی ہیں، جبکہ لائن ریکارڈز یہ طے کرتی ہیں کہ کون سی اشیاء اسٹاک شدہ کٹس کے مستحق ہیں۔
کیپنگ ہیڈ مینٹیننس چک یا گرپر کی حالت، محوری حرکت، بیئرنگز، اسپرنگز، کلچ یا میگنیٹک ٹارک عناصر اور اونچائی کی سیٹنگز کو کنٹرول کرتا ہے۔ ہیڈ بائی ہیڈ ریکارڈز ٹیڑھے کیپس، متغیر ریموول ٹارک اور سیل لیکیج کو آلات یا مواد تک ٹریس کرنے کے قابل بناتے ہیں۔
لیبل رجسٹریشن کی خرابیاں مارک سینسر، ویب ٹینشن، سلپنگ رولرز، پرنٹ مارک کی تبدیلی، نسخہ سیٹنگز یا مصنوعات کی ہم آہنگی سے ہو سکتی ہیں۔ تشخیص منظور شدہ سینسر سیٹ اپ کو برقرار رکھتی ہے اور ریپیریٹبل آفسیٹ کو مکینیکل یا الیکٹرانک ایڈجسٹمنٹ سے پہلے بے ترتیب ڈرفٹ سے الگ کرتی ہے۔
انک جیٹ پرنٹ معیار کی خرابی کا حل پیغام سیٹ اپ، پرنٹ ہیڈ کی حالت، انک سسٹم، بوتل سینسنگ اور سطح کی نمی یا حرکت کو الگ کرتا ہے۔ کنٹرولڈ سیمپل بار بار صفائی سے غلط فاصلہ، ٹرگر، چپچپاہٹ یا پروڈکٹ ہینڈلنگ کے مسئلے کو چھپانے سے روکتا ہے۔
شرنک-ٹنل ٹربل شوٹنگ زون کے درجہ حرارت، ہوا کے بہاؤ، کنویئر کی رفتار، فلم کی وضاحت اور پیک جیومیٹری کا موازنہ کرتی ہے۔ مفید حرارتی پروفائل مستحکم پیک پیدا کرتا ہے بغیر بگاڑی ہوئی بوتلوں، جلی ہوئی فلم، کھلے سیونز یا اسٹارٹ اپ اور مسلسل پیداوار میں زیادہ توانائی کے استعمال کے۔
HMI نسخہ مینجمنٹ منظور شدہ بوتل اور پیک فارمیٹ کے ذریعے مشین سیٹنگز کو کنٹرول کرتا ہے جبکہ غیر دستاویزی آپریٹر تبدیلیوں کو روکتا ہے۔ ایک مفید نسخہ نظام مصنوعات کے پیرامیٹرز کو محفوظ سروس ویلیوز سے ممتاز کرتا ہے اور ورژن، رسائی اور بیک اپ شواہد کو محفوظ رکھتا ہے۔
الارم کی معقولیت ہر اہم PLC الارم کو واضح وجہ، آپریٹر کا ردعمل، ترجیح اور ری سیٹ کی حالت دیتی ہے۔ یہ بار بار پریشان کن الارم کو کم کرتی ہے اور طویل الارم لسٹ کو اس پہلے واقعے کو چھپانے سے روکتی ہے جس نے واقعی بوتل بند پانی کی لائن کو روکا۔
انٹرلاک اور سگنل میٹرکس اس بات کی وضاحت کرتا ہے کہ علاج، بلوور، مونو بلاک، کنویئرز، لیبلر اور پیکر کس طرح تیار، چلانے، خراب، بھوکے اور بلاک شدہ حالتوں کا تبادلہ کرتے ہیں۔ یہ الگ الگ فراہم کردہ مشینوں کے درمیان انٹرفیس گیپس کو روکنے کے لیے ایک خریداری اور کمیشننگ ٹول ہے۔
کاؤنٹر ریکنسیلی ایشن بوتل-ان، بھری، کیپڈ، لیبل شدہ، مسترد، پیک اور گودام کی گنتی کے فرق کی وضاحت کرتی ہے۔ اس کے لیے متعین کاؤنٹر مقامات اور ری سیٹ رولز درکار ہیں تاکہ پیداوار رپورٹس اوورلیپنگ یا مختلف وقت کی پیمائشوں کا موازنہ نہ کریں۔
ریموٹ سپورٹ ریڈینیس لائن PLC، HMI اور ڈرائیو سسٹمز تک کنٹرولڈ وینڈر ایکسیس کو متعین کرتی ہے بغیر مستقل غیر منظم کنکشنز چھوڑے۔ پروجیکٹ کو ملکیت، اجازت، بیک اپس، لاگنگ اور ریکوری پر اتفاق کرنا چاہیے اس سے پہلے کہ کوئی پروڈکشن خرابی غیر محفوظ شارٹ کٹ کے لیے دباؤ پیدا کرے۔
فلنگ روم وینٹیلیشن کو حرارت، نمی، کنڈینسیشن، ہوا میں پھیلنے والی آلودگی اور دباؤ کے تعلقات کو دھونے، بھرنے اور کیپنگ کے حوالے سے منظم کرنا چاہیے۔ ڈیزائن کی بنیاد حقیقی کمرے کے بوجھ، موسم اور صفائی کے عمل کو استعمال کرتی ہے بجائے اس کے کہ ایک یونیورسل درجہ حرارت یا ہوا کی تبدیلی کی قدر مقرر کی جائے۔
واش ڈاؤن کی منصوبہ بندی اصل صفائی کے طریقہ کار سے الیکٹریکل انکلوژرز، موٹرز، سینسرز، کنیکٹرز اور کیبل انٹریز سے میل کھاتی ہے۔ صرف آئی پی کوڈ ہی بغیر کسی پابندی کے ہائی پریشر یا کیمیکل صفائی کی اجازت نہیں دیتا، اس لیے سپلائر اور خریدار کو محفوظ زونز، طریقہ کار اور معائنہ کے فرائض پر اتفاق کرنا چاہیے۔
فضلہ پانی کی منصوبہ بندی کی انوینٹریز میں بہاؤ، وقت اور ساخت کے ذریعے ٹریٹمنٹ، بوتل دھونا، صفائی، بیک واش، ڈرین اور یوٹیلیٹی بلو ڈاؤن شامل ہے۔ یہ فلور ڈرینیج اور ٹریٹمنٹ کی صلاحیت کو صرف اوسط پیداواری پانی کے استعمال کے مطابق محدود کرنے سے روکتا ہے۔
مینٹیننس-کلیئرنس پلاننگ محفوظ جگہ محفوظ رکھتی ہے تاکہ گارڈز اور پینلز کھولیں، اسٹار وہیلز یا موٹرز کو ہٹایا جا سکے، سروس والوز، روٹ لفٹنگ آلات اور یوٹیلیٹیز تک پہنچ سکیں۔ کنویئرز اور دیواریں معمول کے کام کو سست یا غیر محفوظ بنانے سے پہلے اصل مشین سروس انویلپس کے ساتھ اس کا جائزہ لینا چاہیے۔
اسپیئر پارٹس اسٹوریج کنٹرول شناخت، حالت اور دستیابی کو وصول سے لے کر جاری اور واپسی تک محفوظ رکھتا ہے۔ یہ صاف تبدیلی کے پرزے، شیلف لائف ایلاسٹومرز، الیکٹرانکس، لبریکینٹس اور قابل مرمت اسمبلیز کو الگ کرتا ہے تاکہ انوینٹری کی مقدار ناقابل استعمال اسٹاک کو نہ چھپائے۔
پیش گوئی شدہ فروخت کے قابل بوتلوں کو بوتل فارمیٹ، دستیاب پیداواری وقت، منصوبہ بند اسٹاپس اور حقیقت پسندانہ کارکردگی کے مطابق لائن اسپیڈ کی ضرورت میں تبدیل کرنا۔ اس سے طلب کی پیش گوئی کو براہ راست نام پلیٹ BPH کے ساتھ میچ ہونے سے روکتا ہے۔
بوتل فی شفٹ منصوبہ فی گھنٹہ رفتار کو وقفے، صفائی، تبدیلیوں، معمولی رکاوٹوں اور معیار کی روک تھام کے بعد پیداوار کی ذمہ داری میں تبدیل کرتا ہے۔ اسے شفٹ اور انوینٹری کے سائز کے لیے استعمال کریں بغیر ہر مقررہ منٹ کو پیداوار کے وقت کے طور پر لیے۔
ایک لائن جو 500 ملی لیٹر بوتلوں پر ایک ہی رفتار چلتی ہے، 1.5 لیٹر یا بڑے فارمیٹ کی بوتلوں پر وہی رفتار نہیں چل سکتی۔ آؤٹ پٹ کا موازنہ منظور شدہ فارمیٹ، ٹرانسفر کی استحکام، بھرنے کا وقت، کیپ ہینڈلنگ، لیبلنگ اور پیکنگ کی حدوں کے مطابق کریں۔
بوتل، ڈھکن، لیبل یا پیک کی بار بار تبدیلیاں فروخت کے قابل پیداوار کو کم کر دیتی ہیں، چاہے فلر کافی تیز ہو۔ ماڈل تبدیلی کی فریکوئنسی اور اندرونی ڈاؤن ٹائم کا فیصلہ کرنے سے پہلے کہ لائن کیپیسٹی ریزرو کتنا چاہیے۔
موسمی پانی کی طلب انوینٹری، اضافی شفٹوں، ڈی بوتلنگ یا مستقبل کے ماڈیول کو جواز فراہم کر سکتی ہے، بجائے اس کے کہ ہر مشین کو فورا بڑا کیا جائے۔ ابتدائی لائن کنفیگریشن کو منجمد کرنے سے پہلے منظرناموں کا موازنہ کریں۔
پانی کی صفائی کو نمائندہ خام پانی کے تجزیے اور متوقع مصنوعات کی تعریف سے منتخب کیا جانا چاہیے، نہ کہ معیاری آلات کی فہرست سے۔ RFQ کو یہ دکھانا ضروری ہے کہ کون سے نتائج فلٹریشن، جھلکیاں، جراثیم کشی اور نگرانی کو آگے بڑھاتے ہیں۔
ریورس-اوسموسس ریکوری خام پانی کی طلب، مسترد بہاؤ، پری ٹریٹمنٹ لوڈنگ، ذخیرہ اور گندے پانی کی منصوبہ بندی کو متاثر کرتی ہے۔ ایک یونیورسل ریکوری فیصد فرض کرنے کے بجائے پروجیکٹ ماس بیلنس استعمال کریں۔
علاج شدہ پانی کے ٹینک کو علاج اور بھرائی کو بفر کرنا چاہیے بغیر زیادہ رہائش کے وقت، صفائی کے خطرے یا غیر مستحکم فلر سپلائی کے۔ اسے پیداوار اور صفائی کے پروفائلز کے مطابق سائز کریں، نہ کہ فی گھنٹہ پیداوار کا ایک سادہ ضرب کے طور پر۔
اوزون ڈیوٹی مصنوعات کی ضروریات، پانی کی طلب، رابطے کے انتظام، اوزون کی طلب اور تصدیق شدہ باقی ماندہ نگرانی پر منحصر ہوتی ہے۔ فلنگ لائن انٹرفیس کو عمل کی نیت اور محفوظ آپریٹنگ کنٹرولز دونوں کی وضاحت کرنی چاہیے۔
حتمی علاج کے آلات کو فلر پر مطلوبہ پانی کی حالت ایک صفائی، نگرانی شدہ اور نکاسی کے قابل راستے سے فراہم کرنا ہوتا ہے۔ کمپونینٹ لسٹ بغیر دباؤ، بہاؤ، بائی پاس اور صفائی کے منطق کے مکمل نہیں ہوتی۔
پریفارم اور بوتل لائٹ ویٹنگ اوپر والے لوڈ، دیوار کی تقسیم، بیس کی استحکام اور کنویئر کے رویے میں تبدیلیاں کرتی ہے۔ بوتل کو مکمل بلوئنگ، فلنگ، کیپنگ، لیبلنگ اور پیکنگ سسٹم کے طور پر تصدیق کریں۔
بلو مولڈر آؤٹ پٹ کیویٹی کاؤنٹ، سائیکل رویے، بوتل ڈیزائن، ہیٹنگ، کولنگ اور ریجیکٹ نقصانات پر منحصر ہے۔ اچھی پائیدار بوتلوں کو فلر کی طلب کے مطابق میچ کریں بجائے اس کے کہ کیویٹیز کو مثالی سائیکل ریٹ سے ضرب دیا جائے۔
ہائی پریشر بلوئنگ ایئر پی ای ٹی واٹر پلانٹ میں سب سے بڑی یوٹیلیٹی رکاوٹ بن سکتی ہے۔ ڈیزائن میں اوسط استعمال، زیادہ سے زیادہ طلب، بحالی، لیکیج اور کم دباؤ کی خدمات میں فرق ہونا چاہیے۔
تازہ پھونکی گئی بوتلوں کو فلر یا لیبلر میں داخل ہونے سے پہلے کافی ٹھنڈک اور مستحکم نقل و حمل کی ضرورت ہو سکتی ہے۔ غیر کنٹرول شدہ درجہ حرارت اور تبدیلی منتقلی، بھرائی کی سطح یا لیبل کے مسائل کی صورت میں ظاہر ہو سکتی ہے۔
براہ راست جڑے ہوئے بلوور اور فلر کو مربوط رفتار، کمزور اور بلاک شدہ منطق، قابل استعمال بفر اور ری اسٹارٹ رویے کی ضرورت ہوتی ہے۔ صرف نیم پلیٹ میچنگ ہی بار بار رکنے یا بوتل کے ضیاع کو نہیں روکتی۔
رنر کی کارکردگی نوزل کی الائنمنٹ، پانی کی حالت، رابطے کے پیٹرن، بوتل کی الٹ پھیر اور بھرائی سے پہلے نکاسی آب پر منحصر ہوتی ہے۔ صرف رنر وہیل کے سائز پر انحصار کرنے کے بجائے ایک قابل مشاہدہ ٹیسٹ کی وضاحت کریں۔
رنر واٹر ریکوری کھپت کو کم کر سکتی ہے لیکن صفائی کے کنٹرولز، فلٹریشن، ٹینک کی رہائش اور اخراج کے معیار کو بدل سکتی ہے۔ دوبارہ استعمال شامل کرنے سے پہلے مکمل لوپ اور مقامی ضروریات کا جائزہ لیں۔
غیر مستحکم مصنوعات کی فراہمی یا فلر باؤل کنٹرول متغیر بھرائی کی سطح، والو کی کمی اور بار بار اسٹاپ-اسٹارٹ نقصانات پیدا کر سکتا ہے۔ ٹریٹڈ واٹر پمپ، ٹینک، والوز اور فلر کنٹرولز کو ایک ہائیڈرولک سسٹم کے طور پر دیکھیں۔
صرف والو کی تعداد لائن آؤٹ پٹ کو ثابت نہیں کرتی کیونکہ پچ، گردش کی رفتار، بھرنے کا وقت، بوتل کی منتقلی اور آپریٹنگ مارجن بھی اہم ہیں۔ سپلائر کے حساب کا موازنہ منظور شدہ بوتل اور مسلسل ٹیسٹ سے کریں۔
چھینٹے، ٹپکنے اور غیر مستحکم بھرنے کی پیشکش مصنوعات کی فراہمی، بوتل کی جیومیٹری، والو کی حالت، وینٹینگ، رفتار یا منتقلی کے وقت کی وجہ سے ہو سکتی ہے۔ متعدد سیٹنگز ایڈجسٹ کرنے سے پہلے مقام اور آپریٹنگ اسٹیٹ کی تشخیص کریں۔
بوتل نیک، کیپ، ٹیمپر بینڈ، کیپ سورٹر اور کیپنگ ہیڈ ایک ہی کلوزر سسٹم بناتے ہیں۔ نامیاتی قطر فیڈنگ، اطلاق، ہٹانے اور لیک کی کارکردگی کی تصدیق کے لیے کافی نہیں ہوتا۔
ایک قابل استعمال ٹارک ونڈو کلوزر پرفارمنس کو منظور شدہ بوتل، کیپ، ہیڈ کنڈیشن اور پیمائش کے طریقہ کار سے جوڑتی ہے۔ کسی غیر متعلقہ کلوزر سسٹم سے ویلیو کاپی کرنے سے گریز کریں۔
کیپ سورٹر کو پائیدار طلب پر درست سمت میں کیپس فراہم کرنے چاہئیں، ریکوری مارجن اور کنٹرولڈ ریجیکٹ کے ساتھ۔ صرف بلک کیپیسٹی یا ایلیویٹر سائز ہی کیپ سپلائی کو مستحکم نہیں کرتا۔
ٹیمپر بینڈ کی سالمیت کو ایک متعین پیکیجنگ خصوصیت کے طور پر چیک کیا جانا چاہیے، نہ کہ صرف جب صارفین مسئلہ رپورٹ کریں۔ منصوبے میں مواد، کیپنگ اور معائنہ کے شواہد کو آپس میں جوڑنا ضروری ہے۔
نیا کیپ یا بوتل نیک سپلائر سائز، ریزن کے رویے، فیڈنگ، ٹارک اور لیکیج کو تبدیل کر سکتا ہے، چاہے نام کی وضاحت میں کوئی تبدیلی نہ ہو۔ ریلیز سے پہلے کنٹرولڈ لائن-امپیکٹ ریویو استعمال کریں۔
خالی بوتل کا معائنہ ان نقائص کو ہدف بنانا چاہیے جو صفائی، بھرائی، ڈھکن یا پیشکش کو متاثر کر سکتے ہیں اور جنہیں منتخب شدہ سینسرز حقیقت پسندانہ طور پر شناخت کر سکتے ہیں۔ مسترد اور تصدیق کے طریقہ کار کو اصل بوتلوں کے ساتھ متعین کریں۔
فل لیول انسپیکشن کو بوتل کی جیومیٹری، لیبل کی پوزیشن، پروڈکٹ کے رویے اور مطلوبہ نقص کی حد سے میل کھانا چاہیے۔ یہ عمل کے کنٹرول کی حمایت کرے گا بغیر فلر مینٹیننس کا متبادل بنے۔
کیپ انسپیکشن کو گمشدہ، اونچی، جھکی ہوئی، خراب یا کسی اور طرح ناقابل قبول بندشوں کو الگ کرنا چاہیے اور انہیں لائن اسپیڈ پر قابل اعتماد طریقے سے مسترد کرنا چاہیے۔ مسترد شدہ راستہ اور کاؤنٹر ریکنسیلی ایشن سینسر جتنا ہی اہم ہے۔
ویژن انسپیکشن لیبل کی موجودگی، پوزیشن اور منتخب شدہ کوڈ خصوصیات کو صرف اس وقت چیک کر سکتا ہے جب آرٹ ورک، کنٹراسٹ، بوتل پریزنٹیشن اور فیصلہ سازی کے قواعد کنٹرول کیے جائیں۔ اس بات کی وضاحت کریں کہ سسٹم کیا تصدیق کرے گا اور کیا نہیں۔
اگر مسترد شدہ بوتلوں کی تصدیق نہ ہو اور کاؤنٹرز اپنی منزل کی وضاحت نہ کر سکیں تو معائنہ نظام نامکمل رہتا ہے۔ معائنے کے فیصلوں، جسمانی مسترد شدہ اور نیچے کی سطح کی پیداوار کو ہم آہنگ کریں۔
سلیو ٹنل کو لیبل مواد، بوتل کی جیومیٹری، لائن کی رفتار اور دستیاب بھاپ یا گرم ہوا کی حالت سے میل کھانا چاہیے۔ اسے صرف سرنگ کی لمبائی کے بجائے تصدیق شدہ سکڑاؤ پروفائل سے منتخب کریں۔
او پی پی رول فیڈ لیبلنگ فلم کی خصوصیات، کٹنگ، منتقلی اور کنٹرول شدہ ہاٹ میلٹ اطلاق پر منحصر ہے۔ صرف چپکنے والے مواد کا درجہ حرارت لیبل لفٹ، اسٹرنگنگ یا بوتل کی آلودگی کی وضاحت نہیں کر سکتا۔
مستحکم خود چپکنے والی لیبلنگ کے لیے کنٹرول شدہ ویب پاتھ، ٹینشن، پیل جیومیٹری، رجسٹریشن سینسنگ اور بوتل کی پیشکش ضروری ہوتی ہے۔ ٹربل شوٹنگ میں مواد، ان وائنڈ، سینسر اور اطلاق کی وجوہات کو الگ کرنا چاہیے۔
تاریخ یا لاٹ کوڈ میں ایک کنٹرولڈ مواد، مقام، تضاد اور تصدیقی طریقہ ہونا چاہیے جو بوتل، لیبل یا پیک کے ساتھ مطابقت رکھتا ہو۔ کوڈ پرنٹ کرنے کے لیے عمومی شرط قابل جانچ نہیں ہوتی۔
کوڈر کی قابل اعتمادیت منظور شدہ فلوئڈز، اسٹوریج، وینٹیلیشن، دھول اور درجہ حرارت کے ساتھ ساتھ پرنٹر سیٹنگز پر منحصر ہے۔ کنزیومبلز اور سروس کنڈیشنز کو مکمل لائن پلان میں شامل کریں۔
بنڈل کی تعداد اور ترتیب پیکر میکینکس، فلم کے استعمال، کولنگ، ہینڈل کے اختیارات، پیلیٹ کی استحکام اور مارکیٹ ہینڈلنگ کو متاثر کرتی ہے۔ تیار شدہ بنڈل کو پیکیجنگ سسٹم کے طور پر منظور کریں۔
فلم کے استعمال کا اندازہ منظور شدہ ویب ڈائمینشنز، پیک پچ، ٹرم یا اوورلیپ، اسٹارٹ اپ ویسٹ، ریل میں تبدیلیوں اور کوالٹی ریجیکٹ سے لگایا جانا چاہیے۔ وزن فی پیک کا اعداد و شمار اس کے مواد کی بنیاد بیان کرنا ضروری ہے۔
کارٹن پیکر کی گنجائش ہر کیس کی بوتلوں، انفیڈ لینز، نصب یا سیلنگ سائیکل، ریکوری اور کارٹن کے معیار پر منحصر ہے۔ مشینوں کا موازنہ کرنے سے پہلے بوتل آؤٹ پٹ کو کیسز فی منٹ میں تبدیل کریں۔
پیلیٹ پیٹرن، لیئر کی تعداد، انٹرلیئر، اسٹریچ ریپ اور بوتل یا پیک کی مضبوطی مکمل لوڈ کی استحکام کا تعین کرتی ہے۔ لوڈ کو اصل ہینڈلنگ اور تقسیم کی شرائط کے لیے منظور کریں۔
تیار شدہ پیک کو اتنی کنٹرولڈ جمع کی ضرورت ہوتی ہے کہ وہ شارٹ پیلیٹائزر، ریپر یا گودام کی رکاوٹوں کو جذب کر سکیں بغیر بنڈلز کو کچلنے یا غیر مستحکم کیے۔ صرف لمبائی قابل استعمال بفر کی تعریف نہیں کرتی۔
کنویئر کی رفتار کو بوتل کی عدم استحکام، رگڑ یا زیادہ دباؤ کے بغیر کنٹرول شدہ علیحدگی اور بحالی فراہم کرنی چاہیے۔ تناسب کو ٹرانسفر فنکشن اور منظور شدہ فارمیٹ کے مطابق مقرر کریں، نہ کہ ایک پودے کی سطح پر فیصد کے مطابق۔
بفر ٹائم کو قابل استعمال بوتلوں یا پیک میں اصل فاصلے اور کنٹرول کی حدوں پر شمار کیا جانا چاہیے۔ نامیاتی کنویئر کی گنجائش لائن کے اسٹاپ سے گزرنے کی مدت کو بڑھا چڑھا کر بیان کر سکتی ہے۔
اضافی جمع ہونے والا دباؤ ہلکی PET بوتلوں کو خراب کر سکتا ہے، لیبلز کو نقصان پہنچا سکتا ہے اور غیر مستحکم ری اسٹارٹ پیدا کر سکتا ہے۔ کنٹرول طریقہ کار بوتل کی طاقت، کنویئر کی سطح، گائیڈز اور زوننگ کے مطابق ہونا چاہیے۔
کنویئر لبریکیشن رگڑ، صفائی، پانی کے استعمال، نکاسی آب، پیک کے معیار اور دیکھ بھال کو متاثر کرتی ہے۔ اصل کنویئر مواد، بوتلوں اور پودے کی حالت کے لیے طریقہ منتخب کریں اور تصدیق کریں۔
زیادہ تر بوتل اور پیک جام کنویئرز یا مشینوں کے درمیان منتقلی سے شروع ہوتے ہیں۔ ہر ہینڈ آف پر بلندی، خلا، سپورٹ، رفتار، گائیڈز اور ٹائمنگ کا جائزہ منظور شدہ فارمیٹس کے ساتھ دیکھیں۔
الیکٹریکل کنیکٹڈ لوڈ، متوقع آپریٹنگ ڈیمانڈ اور پیک اسٹارٹنگ ڈیمانڈ مختلف پلاننگ ویلیوز ہیں۔ تینوں مانگیں تاکہ سائٹ کی تقسیم نہ تو چھوٹی ہو اور نہ ہی کسی غیر واضح کل پر مبنی ہو۔
ایئر ریسیور کو پریشر اسٹیبلٹی اور شارٹ ڈیمانڈ چینجز کو سپورٹ کرنا چاہیے بغیر اس کے کہ کمپریسر کم سائز یا ناقص تقسیم کو چھپایا جائے۔ سائز اور اسے ڈیمانڈ پروفائل اور اجازت شدہ پریشر بینڈ سے لوکیشن کریں۔
آلات اور مشین کی ہوا کا معیار والوز، سلنڈرز، مصنوعات کے علاقوں اور دیکھ بھال کی زندگی کو متاثر کر سکتا ہے۔ استعمال کے مقام پر دباؤ، خشکی، تیل اور فلٹریشن کی ضروریات کی وضاحت کریں۔
چلر ڈیوٹی میں وہ آلات اور ماحولیاتی حالات شامل ہونا چاہیے جو نظام سے اصل میں جڑے ہوتے ہیں۔ ایک واحد نامیاتی ریفریجریشن کا اعداد و شمار درجہ حرارت، بہاؤ اور بیک وقت لوڈ مفروضوں کے بغیر مکمل نہیں ہوتا۔
یوٹیلیٹی میں رکاوٹ بوتلیں، پانی، ڈھکن، لیبلز اور پیکس کو غیر محفوظ یا نامعلوم حالت میں چھوڑ سکتی ہے۔ یہ وضاحت کریں کہ کون سا اسٹاپ، پاور برقرار رہے گا اور لائن کو دوبارہ شروع کرنے سے پہلے کیسے صاف اور چھوڑا گیا ہے۔
فلنگ روم کی ہوا کا بہاؤ پلانٹ کی صفائی کی حکمت عملی کی حمایت کرے گا بغیر کنڈینسیشن، بے قابو ہوا کے جھونکوں یا دیکھ بھال کے مسائل پیدا کیے۔ کمرے کے استعمال، حدود اور نگرانی کو مستند مقامی ماہرین کے ساتھ متعین کریں۔
فرش اور نالیوں کو صفائی اور پانی کو بغیر مشین کے فٹ، کیبلز یا مصنوعات کے راستوں کے گرد جمع کیے ہٹانا اور پراسیس کرنا ہوتا ہے۔ آخری ڈرین پوائنٹس کو اصل آلات کی ترتیب کے ساتھ ہم آہنگ کریں۔
صفائی کے کیمیکلز، کوڈر فلوئڈز، لبریکینٹس اور مینٹیننس مصنوعات کو مصنوعات اور پیکجنگ سے دور کنٹرول شدہ ذخیرہ اور ہینڈلنگ کی ضرورت ہوتی ہے۔ کمرے کا ڈیزائن اصل کیمیکلز اور مقامی حفاظتی تقاضوں سے میل کھانا چاہیے۔
لوگ، خالی کنٹینرز، کیپس، لیبلز، فلم، کارٹن، فضلہ اور تیار شدہ اشیاء کو غیر ضروری طور پر صاف بھرائی کے راستوں کو عبور کیے بغیر حرکت کرنی چاہیے۔ ان بہاؤ کو اس سے پہلے کھینچیں کہ آلات کی پوزیشنز منجمد ہو جائیں۔
موٹرز، گیئر باکسز، پمپ، سانچے، فلر پارٹس اور پیکیجنگ اسمبلیز کو محفوظ ہٹانے کی جگہ اور لفٹنگ سپورٹ کی ضرورت ہو سکتی ہے۔ دیواروں، ڈکٹس اور ملحقہ مشینوں سے پہلے سروس انویلپس چیک کریں۔
ایک FAT کو کافی منظور شدہ بوتلیں، ڈھکن، لیبلز، فلم، کارٹن اور کنزیوم ایبلز کی ضرورت ہوتی ہے تاکہ سیٹ اپ، ٹیسٹ، مسترد شدہ اشیاء اور مسلسل چلنے کے لیے کافی ہو۔ کم فراہمی والا مواد منصوبہ بند قبولیت کے شواہد کو ناممکن بنا سکتا ہے۔
ایک مختصر مشین ڈیمونسٹریشن ایک مسلسل مکمل لائن FAT کے برابر نہیں ہوتی۔ ریفرنس فارمیٹ، رفتار، دورانیہ، قابل اجازت اسٹاپس، پیمائشیں اور غیر ٹیسٹ شدہ سائٹ انٹرفیسز پہلے سے متعین کریں۔
سائٹ کی قبولیت اس بات کی تصدیق کرے گی کہ بجلی، ہوا، پانی، ٹھنڈک، نکاسی آب اور ماحولیاتی حالات حقیقی پیداوار کے دوران سپلائر کی ضروریات کے اندر رہتے ہیں۔ مشین کی خرابیوں کا اس افادیت کے ثبوت کے بغیر منصفانہ فیصلہ نہیں کیا جا سکتا۔
کارکردگی کی ضمانت کے لیے مقررہ مقررہ وقت، خارج شدہ وقت، اچھی پیداوار، مسترد، حوالہ جاتی مواد اور پیمائش کے ذرائع کی ضرورت ہوتی ہے۔ ورنہ سپلائرز اور خریدار ایک ہی رن سے مختلف نتائج کا حساب لگا سکتے ہیں۔
ایک قابل اعتماد رن کو آلات کی خرابیوں، مواد کے مسائل، یوٹیلیٹی میں رکاوٹ، منصوبہ بند اقدامات اور خریدار کی وجہ سے ہونے والے رکاوٹوں میں فرق کرنا چاہیے۔ ایک غیر واضح ڈاؤن ٹائم کل قبولیت یا بہتری کی رہنمائی نہیں کر سکتا۔
بولی میٹرکس کو آلات، انٹرفیسز، کارکردگی کی بنیاد، دستاویزات، خدمات، اخراجات اور قبولیت کے شواہد کا موازنہ کرنا چاہیے، نہ کہ صرف کل قیمت۔ سپلائر کے جوابات کو ایک کنٹرولڈ RFQ کے مقابلے میں معمول پر لائیں۔
استثنیٰ، قابلیت اور انحرافات قابل استعمال منصوبے کے دائرہ کار کو ایک سرخی ساز و سامان کی قیمت سے زیادہ بدل سکتے ہیں۔ تجویز کے فوٹ نوٹس میں تلاش کرنے کے بجائے ایک مربوط شیڈول کی ضرورت ہے۔
منتخب شدہ انکو ٹرم خود ہی تحلیل کرنے، محفوظ کرنے، برآمد کرنے کی پیکنگ، اندرون ملک منتقلی، ان لوڈنگ، ذخیرہ یا تنصیب کی وضاحت نہیں کرتا۔ اصل شپمنٹ کے لیے فزیکل اور دستاویزی حد بندی لکھیں۔
ادائیگی کے سنگ میل واضح ڈیلیوریبلز اور شواہد سے منسلک ہونے چاہئیں، نہ کہ مبہم فیصد تکمیل۔ تجارتی ریلیز کو منظور شدہ ڈرائنگز، مینوفیکچرر، FAT، شپمنٹ اور ہینڈ اوور اسٹیٹس کے ساتھ ہم آہنگ کریں۔
وارنٹی کی مؤثریت شروع ہونے کی تاریخ، کور شدہ آلات، آپریٹنگ حالات، ردعمل کے عمل، مزدوری اور سفر، خارج شدہ استعمال شدہ اشیاء اور اضافی پرزوں کی دستیابی پر منحصر ہے۔ ان نکات کو شپمنٹ سے پہلے حل کریں۔
مشین کی بنیادیں اور فرش اصل لوڈز، لیولنگ میتھڈ، اینکرز، ڈرینز اور مینٹیننس تک رسائی کو سہارا دینے چاہئیں۔ سپلائر کی تنصیب کے ڈرائنگز کو مستند مقامی سول ڈیزائن کے ساتھ مربوط کریں۔
فیلڈ کیبلنگ اور ارتھنگ جب روٹنگ، علیحدگی، تحفظ اور ٹرمینیشن کنٹرول نہ ہوں تو حفاظت، اعتبار اور شور کے مسائل پیدا کر سکتے ہیں۔ نصب شدہ نظام کو منظور شدہ برقی دستاویزات کے خلاف معائنہ کریں۔
نئی یا ترمیم شدہ مصنوعات - پانی کی پائپنگ میں فیبریکیشن ملبہ، باقیات یا ساکن شاخیں ہو سکتی ہیں۔ معائنہ، فلشنگ، صفائی، سیمپلنگ اور ریلیز کی تعریف کریں اس سے پہلے کہ وہ فلر فراہم کرے۔
بڑی فلنگ اور پیکجنگ مشینوں کو گاڑی یا کنٹینر سے حتمی پوزیشن تک پہنچنے کا راستہ درکار ہوتا ہے، جس میں تصدیق شدہ وزن، کھلنے، فرش کی گنجائش اور لفٹنگ کا سامان ہوتا ہے۔ شپمنٹ سے پہلے اس کی منصوبہ بندی کریں۔
کمیشننگ اس وقت رک سکتی ہے جب لبریکینٹس، فلٹرز، کیمیکلز، کوڈر فلوئڈز، لیبلز، فلم، کیپس یا بنیادی اوزار دستیاب نہ ہوں۔ اصل آلات اور ٹیسٹ پروگرام سے فہرست تیار کریں۔
تربیت میں حاضری اس بات کا ثبوت نہیں ہے کہ آپریٹرز لائن کو چلا سکتے ہیں، تبدیل کر سکتے ہیں، صاف کر سکتے ہیں اور بحال کر سکتے ہیں۔ ایک مہارت میٹرکس کرداروں کو قابل مشاہدہ کاموں اور اجازت سے جوڑتا ہے۔
مینٹیننس ٹریننگ میں انسپیکشن، ایڈجسٹمنٹ، ٹربل شوٹنگ، محفوظ علیحدگی، پرزے اور سافٹ ویئر ریکوری شامل ہونی چاہیے۔ عمومی آلات کی پریزنٹیشنز کافی نہیں ہوتیں۔
حتمی دستاویزات کو اس لائن کی وضاحت کرنی چاہیے جو انسٹال کی گئی تھی، نہ کہ صرف تجویز یا عمومی مشین فیملی کی۔ ڈرائنگز، فہرستیں، سیٹنگز اور سافٹ ویئر کو قبول شدہ کنفیگریشن کے مطابق کنٹرول کریں۔
قابل استعمال پرزوں کا کیٹلاگ مشین کی پوزیشن، اسمبلی ڈرائنگ، مینوفیکچرر نمبر، سپلائر کوڈ اور منظور شدہ متبادل کو جوڑتا ہے۔ ایک ڈھیلا فہرست بغیر مقام یا ترمیم کے دیکھ بھال اور خریداری کو سست کر دیتی ہے۔
آپریٹرز اور مینٹینرز کو منصوبے کے لیے متفقہ زبانوں میں قابل فہم طریقہ کار، الارمز اور حفاظتی معلومات کی ضرورت ہوتی ہے۔ ترجمہ شدہ دائرہ کار اور تکنیکی جائزہ فراہم کرنے سے پہلے متعین کریں۔
تنقیدی تجزیہ پرزے، احتیاطی دیکھ بھال، حالت کی نگرانی اور ہنگامی منصوبہ بندی کو حفاظت، معیار، پیداوار اور بازیابی کے نتائج کے مطابق ترجیح دینے میں مدد دیتا ہے۔
خرابیوں اور مرمت کے اوسط وقت کے درمیان اوسط وقت صرف اس وقت مفید ہوتا ہے جب ناکامی کی حدود، آپریٹنگ ٹائم اور مرمت کے آغاز و اختتام کے قواعد یکساں ہوں۔ انہیں فالٹ کی تفصیل کے ساتھ استعمال کریں، نہ کہ الگ تھلگ اوسط کے طور پر۔
مینٹیننس ونڈو کو ٹاسک کی مدت، رسائی، پرزے، صفائی، ٹیسٹنگ اور پروڈکشن ریلیز سے میل کھانا چاہیے۔ ٹاسک کو صرف کیلنڈر کی تاریخ کے حساب سے گروپ کرنا نامکمل کام یا اسٹارٹ اپ کے طویل نقصان کو جنم دے سکتا ہے۔
لبریکینٹس کا انتخاب، ذخیرہ اور لگانا ضروری ہے تاکہ مشین کی قابل اعتمادیت بہتر ہو بغیر مصنوعات، پیکج یا فرش کی آلودگی پیدا کیے۔ شناخت، آلات، مقدار اور صفائی کو کنٹرول کریں۔
کیلیبریشن ایسے آلات کو شامل کرنی چاہیے جن کی غلطی مصنوعات کے معیار، عمل کے کنٹرول، قبولیت یا حفاظت کو متاثر کر سکتی ہے۔ خطرے اور استعمال سے وقفہ اور طریقہ کار مقرر کریں، نہ کہ ایک مکمل سالانہ تاریخ۔
OEE دستیابی، کارکردگی اور معیار کو صرف اس وقت یکجا کرتا ہے جب مقررہ وقت، مثالی شرح، اچھی تعداد اور اخراجات مستقل طور پر متعین کیے جائیں۔ میٹرک کو نقصان ظاہر کرنے کے لیے استعمال کریں، نہ کہ جڑ کی تفصیل کو تبدیل کرنے کے لیے۔
بار بار شارٹ اسٹاپس چند طویل بریک ڈاؤنز سے زیادہ آؤٹ پٹ کم کر سکتے ہیں جبکہ دستی لاگز میں نظر نہیں آتے۔ دورانیہ کیپچر، اسٹیشن شروع کرنا اور دوبارہ ہونے کا عمل بغیر آپریٹرز کو ناقابل استعمال الارمز سے بھر دینا۔
لیمیٹنگ اسٹیشن بوتل، پیک، رفتار اور ڈاؤن ٹائم کی حالت کے لحاظ سے بدل سکتا ہے۔ ایک بوتل نیک اسٹڈی مسلسل شرحوں، بھوک، رکاوٹ، بفر کے استعمال اور بحالی کو یکجا کرتی ہے بجائے اس کے کہ فلر ہمیشہ محدود ہو۔
ایک گھنٹہ وار بورڈ ہدف، اصل آؤٹ پٹ، مسترد شدہ، ڈاؤن ٹائم اور ایکشنز کو جلد ہی دکھاتا ہے تاکہ شفٹ بحال ہو سکے۔ ٹارگٹس کو منظور شدہ SKU اور منصوبہ بند سرگرمیوں کی عکاسی کرنی چاہیے۔
منٹوں کے ڈاؤن ٹائم، مسترد شدہ بوتلیں، پانی کا ضیاع، فلم کا ضیاع اور اوور ٹائم مختلف کاروباری اثرات رکھتے ہیں۔ تصدیق شدہ نقصانات کو شفاف لاگت کی بنیاد میں تبدیل کریں بغیر درستگی ایجاد کیے۔
آلات فراہم کرنے والا پروسیس اور مشین کی معلومات فراہم کر سکتا ہے، لیکن فوڈ بزنس آپریٹر اور اہل مقامی ٹیم سائٹ ہیزرڈ اینالیسس کے مالک ہیں۔ درست ان پٹ جمع کریں بغیر اس عمومی مشین پیج کو HACCP پلان کے طور پر لیے۔
صفائی کے عمل کے لیے اس بات کا ثبوت درکار ہوتا ہے کہ مطلوبہ مراحل، شرائط اور ریلیز چیک مکمل ہو چکے ہیں۔ ریکارڈ نصب شدہ آلات اور سائٹ کے معیار کے منصوبے سے میل کھانا چاہیے۔
ماحولیاتی نگرانی خطرے پر مبنی اور سائٹ پر مبنی ہونی چاہیے، جس میں مقامات، طریقے، فریکوئنسیز، حدود اور ردعمل فوڈ سیفٹی ٹیم کی منظوری سے ہونا چاہیے۔ آلات کی ترتیب اور ہوا کے بہاؤ کی معلومات منصوبے کی حمایت کرتی ہیں۔
پری فارمز، بوتلیں، ڈھکنیں، لیبلز، فلم، کارٹن اور پیلیٹس کو کنٹرولڈ اسپیکسیفکیشن اور لائن پرفارمنس سے منسلک رسک بیسڈ انکمنگ چیکس کی ضرورت ہوتی ہے۔ صرف مقدار اور ظاہری شکل چیک کرنے سے اہم فرق نظر انداز ہو جاتا ہے۔
لائن ڈیٹا تیار شدہ مصنوعات کو پانی، پیکیجنگ مواد، کوڈ میسج، پیداوار کے وقت اور ڈسپوزیشن سے جوڑنے میں مدد دے گا۔ سائٹ کوالٹی سسٹم اصل ریکال عمل اور مطلوبہ دائرہ کار کی وضاحت کرتا ہے۔
کل ملکیت کی لاگت آلات، سائٹ ورک، یوٹیلٹیز، مزدوری، استعمال کے اشیاء، دیکھ بھال، پرزے، ڈاؤن ٹائم اور لائف سائیکل میں تبدیلیوں کو یکجا کرتی ہے۔ درست قیمتوں کو ایجاد کرنے کے بجائے رینجز اور دستاویزی مفروضات استعمال کریں۔
آٹومیشن لیول آپریٹرز، میٹریل ہینڈلرز، کوالٹی چیک، مینٹیننس ریسپانس اور گودام کی مزدوری کو تبدیل کرتا ہے۔ کام کو کام اور شفٹ کے لحاظ سے ماڈل کیا جاتا ہے، نہ کہ ایک غیر معاون ہیڈکاؤنٹ کے حساب سے۔
بجلی، کمپریسڈ ایئر، پانی کی صفائی، پانی کا نقصان، ٹھنڈک اور صفائی کے اخراجات پروجیکٹ کی مخصوص کھپت اور پیداوار سے حساب کیے جانے چاہئیں۔ کنیکٹڈ لوڈ توانائی کا بل نہیں ہے۔
اسپیئر پارٹس بجٹ میں نصب شدہ مقدار، خرابی یا پہناؤ، احتیاطی تبدیلی، لیڈ ٹائم، کریٹیکلٹی اور موجودہ اسٹاک شامل ہونا چاہیے۔ سپلائر کی سفارشات ان پٹ ہوتی ہیں، مکمل بجٹ نہیں۔
کنٹرولز، معائنہ، کوڈنگ، ڈرائیوز، کمپیوٹرز اور پیکیجنگ فارمیٹس کو مکینیکل لائن کے خراب ہونے سے پہلے اپ گریڈ کی ضرورت ہو سکتی ہے۔ سرمایہ کاری کے جائزے کے دوران ممکنہ تبدیلیوں اور انٹرفیس کی شقوں کی نشاندہی کریں۔
پانی کے استعمال کا تناسب کل سائٹ کے پانی کے ان پٹ کا موازنہ فروخت کے قابل بوتل بند پانی سے صرف اسی وقت کرتا ہے جب حدود (حدود)، مصنوعات کی مقدار، علاج، رد شدہ، دھونا، صفائی اور نقصانات مستقل طور پر متعین کیے جائیں۔
ہوا سے کمپریسر کی گنجائش ضائع ہو جاتی ہے اور یہ مشین یا تقسیم کی خرابیوں کو چھپا سکتی ہے۔ بغیر مشین پریشر کو اندھا دھند ایڈجسٹ کیے دیکھ بھال، ٹیگنگ، مرمت اور تصدیق کو دیکھ بھال میں شامل کریں۔
پیکیجنگ ییلڈ جاری کردہ پری فارمز یا بوتلیں، ڈھکن، لیبلز، فلم اور کارٹن کو اچھے تیار شدہ پیک سے جوڑتی ہے۔ اسٹارٹ اپ، معیار، مشین اور انوینٹری کے نقصانات کو الگ کریں تاکہ مفید عمل کی نشاندہی کی جا سکے۔
ہر 1,000 اچھی بوتلوں میں توانائی صرف اس وقت معنی رکھتی ہے جب واضح میٹر کی حد، بوتل کی شکل، پیداوار کی حالت اور آئیڈل یا صفائی کے وقت کا علاج ہو۔ اسے بغیر کسی قابلیت کے پلانٹ اسکوپس میں موازنہ نہیں کیا جانا چاہیے۔
ٹریٹمنٹ ریجیکٹ، پانی دھونا، صاف کرنا، ڈسچارج صاف کرنا، ٹھنڈا کرنا اور گھریلو فضلہ پانی مختلف خصوصیات اور دوبارہ استعمال کی پابندیاں رکھتے ہیں۔ ہر ندی کو ملا کر یا دوبارہ استعمال کرنے سے پہلے مقامی جائزے کے ساتھ جانچ پڑتال کریں۔
وضاحتی لاگ فارمیٹس، اسکار، یوٹیلٹیز اور قبولیت سے متعلق سوالات کو تاریخ کے فیصلوں میں تبدیل کرتا ہے۔ یہ ای میل تھریڈ یا بغیر نشان زد کوٹیشن کو خریدار اور سپلائر کے اتفاق کا واحد ریکارڈ بننے سے روکتا ہے۔
ایک مرحلہ وار ڈیزائن جائزہ مصنوعات کے ڈیٹا، لے آؤٹ، انٹرفیسز، حفاظت اور قبولیت کی ضروریات کو تصور سے لے کر شپمنٹ تک ہم آہنگ رکھتا ہے۔ یہ تیاری شروع ہونے کے بعد ایک دیر سے ڈرائنگ منظوری سے زیادہ قابل اعتماد ہے۔
پروڈکشن سیمپلز کو بوتل، کلوزر اور لیبل کے امتزاج کی نمائندگی کرنی چاہیے جو لائن اصل میں چلائے گی۔ منظوری کا منصوبہ ڈرائنگز اور فزیکل سیمپلز کو مشین سلیکشن، پرزے تبدیل کرنے، ٹرائلز اور بعد میں کنٹرول کی تبدیلی سے جوڑتا ہے۔
ایک مواد کے تجربے کو یہ ثابت کرنا چاہیے کہ بوتلیں، ڈھکن، لیبلز، فلم، کارٹن اور پیلیٹس ایک مخصوص آپریٹنگ حالت میں ایک ساتھ کیسے برتاؤ کرتے ہیں۔ اسے مشین کی عمومی نمائش کے طور پر نہیں لیا جانا چاہیے۔
سپلائر آڈٹ مجوزہ منصوبے کے بارے میں ایک منظم ڈیو ڈیلیجنس گفتگو ہے، تکنیکی قبولیت کا متبادل نہیں۔ پروجیکٹ سے متعلق سوالات خریدار کو انجینئرنگ کنٹرولز، اسمبلی پریکٹس اور سروس کی تیاری کا جائزہ لینے میں مدد دیتے ہیں بغیر مارکیٹنگ کلیمز پر انحصار کیے۔
پیش رفت کا منصوبہ تیاری کے سنگ میلوں کو دستاویزات، معائنوں اور خریدار کے فیصلوں سے جوڑتا ہے جو FAT اور شپمنٹ سے پہلے درکار ہوتے ہیں۔ یہ کیلنڈر کی پیش رفت کو قبولیت سے الجھائے بغیر نظر آتا ہے۔
ایکسپورٹ پیکنگ کو آلات، دستاویزات اور ڈھیلے متبادل پرزوں کو متفقہ ٹرانسپورٹ راستے سے محفوظ رکھنا چاہیے۔ روانگی سے پہلے تحفظ اور پیکنگ کے دائرہ کار کا جائزہ لیں بجائے اس کے کہ منزل پر تحفظ کی کمی کا پتہ چلے۔
کنٹینر لوڈنگ اور سائٹ ان لوڈنگ انجینئرنگ ہینڈ آف کے ساتھ ساتھ لاجسٹکس ایونٹس بھی ہیں۔ چیک لسٹ خریدار کو مشینری کے انسٹالیشن ایریا پہنچنے سے پہلے لفٹنگ، رسائی، شناخت اور حالت کی جانچ کی منصوبہ بندی میں مدد دیتی ہے۔
کنٹرولڈ رجسٹر واضح کرتا ہے کہ کب بوتل کی تبدیلی، یوٹیلیٹی کی محدودیت، متبادل جزو یا لے آؤٹ میں ترمیم متفقہ لائن کو متاثر کرتی ہے۔ یہ دونوں فریقین کو اہم روانگی کو غیر رسمی ایڈجسٹمنٹ کے طور پر لینے سے بچاتا ہے۔
کمیشننگ میٹنگ یہ چیک کرتی ہے کہ آیا لوگ، مواد، یوٹیلٹیز، دستاویزات اور محفوظ رسائی تیار ہیں یا نہیں، اس سے پہلے کہ پانی بھرنے والی لائن کو فعال کیا جائے۔ یہ نامکمل سائٹ ورک کو مشین کے مسئلے سے الجھنے سے بچاتا ہے۔
ایک SKU ماسٹر ریکارڈ منظور شدہ بوتل، کیپ، لیبل، کوڈ، پیک اور مشین سیٹنگز کو جوڑتا ہے۔ یہ آپریٹر کو اس وقت پروڈکٹ کے نام پر انحصار کرنے سے روکتا ہے جب ملتے جلتے پیکجز کی ضروریات مختلف ہوں۔
مشین کی ترکیب کو کسی نامزد پیکج کے لیے کنٹرولڈ آپریٹنگ سیٹنگ کے طور پر جاری کیا جانا چاہیے، نہ کہ غیر رسمی طور پر اسی طرح کی بوتل سے کاپی کیا جائے۔ منظوری کا ریکارڈ نسخہ کی قدروں کو فزیکل فارمیٹ ڈیٹا اور پہلے ٹکڑے کی تصدیق سے جوڑتا ہے۔
ایک برقرار رکھنے کا منصوبہ یہ طے کرتا ہے کہ کون سے پیداواری نمونے رکھے جاتے ہیں، انہیں کیسے شناخت کیا جاتا ہے اور کب ان کا جائزہ لیا جا سکتا ہے۔ یہ مصنوعات، پیکجنگ، ٹریس ایبلٹی اور مقامی معیار کی ضروریات سے میل کھاتا ہے نہ کہ بے ترتیب ذخیرہ پیدا کرے۔
غیر مطابقت کا ورک فلو کسی نقص، انحراف یا بار بار ہونے والے نقصان کو ایک محدود اور قابل سراغ تحقیقات میں تبدیل کر دیتا ہے۔ یہ مصنوعات کی ڈسپوزیشن کو اس تکنیکی کام سے ممتاز کرتا ہے جو دوبارہ ہونے سے بچاؤ کے لیے درکار ہے۔
ہولڈ اینڈ ریلیز ورک فلو مصنوعات کی حالت کو ظاہر رکھتا ہے جب پانی، پیکج، کوڈ یا آلات کے مسائل کا جائزہ لینے کی ضرورت ہو۔ یہ وضاحت کرتا ہے کہ مواد اور تیار شدہ اشیاء کو کس طرح الگ کیا جاتا ہے اس سے پہلے کہ ریلیز کا فیصلہ کیا جائے۔
مرمت کے بعد ایکشن کو بند کرنا اس بات کا ثبوت نہیں کہ مسئلہ ٹھیک رہے گا۔ مؤثریت چیک آپریٹنگ حالت، مشاہداتی مدت اور اس پیمائش کی وضاحت کرتا ہے جو بار بار ہونے والی خرابی یا نقصان کو کنٹرول کرنے کی تصدیق کے لیے ضروری ہے۔
غیر ملکی مواد کے جائزہ نقشے جہاں بوتلیں، ڈھکن، مصنوعات کا پانی اور پیکجنگ معمول کے آپریشن، دیکھ بھال یا غیر معمولی واقعات کے دوران غیر ضروری مواد کے سامنے آ سکتے ہیں۔ یہ سائٹ کے اپنے خطرے اور معیار کے پروگرام کی حمایت کرتا ہے۔
زائرین اور ٹھیکیدار اگر راستہ اور کام کی حد کنٹرول نہ ہو تو لائیو فلنگ لائن کے ارد گرد حفاظت، صفائی اور رسائی کے خطرات پیدا کر سکتے ہیں۔ یہ رہنمائی سائٹس کو ان حالات کو اپنے آپریٹنگ پلان میں شامل کرنے میں مدد دیتی ہے۔
کیمیکل کنٹرول میں بوتل بند پانی کی لائن کے ارد گرد صفائی کے ایجنٹس کی شناخت، ڈائیلیوشن، ذخیرہ، تعلق، استعمال اور تلفی شامل ہے۔ یہ سائٹ کے صفائی کے پروگرام اور آلات کی ہدایات کے مطابق ہونا چاہیے۔
ایک الارم کی تاریخ تب ہی مفید ہوتی ہے جب آپریٹر محفوظ فوری ردعمل کو بار بار ہونے والی حالت سے الگ کر سکیں جو انجینئرنگ کی کارروائی کی ضرورت رکھتی ہے۔ ایک ردعمل کا ریکارڈ الارم کی ترجیح، پیداوار پر اثر، بحالی اور فالو اپ سے جوڑتا ہے۔
FAQ
Target BPH اور production hours machine model, conveyor buffer اور packing speed کو متاثر کرتے ہیں۔
Filling machine only یا complete line واضح کریں تاکہ conveyor, labeler, coder اور packer نہ چھوٹیں۔
Shrink wrapping, carton packing یا manual packing حقیقی output محدود کر سکتے ہیں۔
مفید quotation کے لیے bottle, cap, label, packing, layout اور utilities واضح ہونا ضروری ہے۔
مفید quotation کے لیے bottle, cap, label, packing, layout اور utilities واضح ہونا ضروری ہے۔