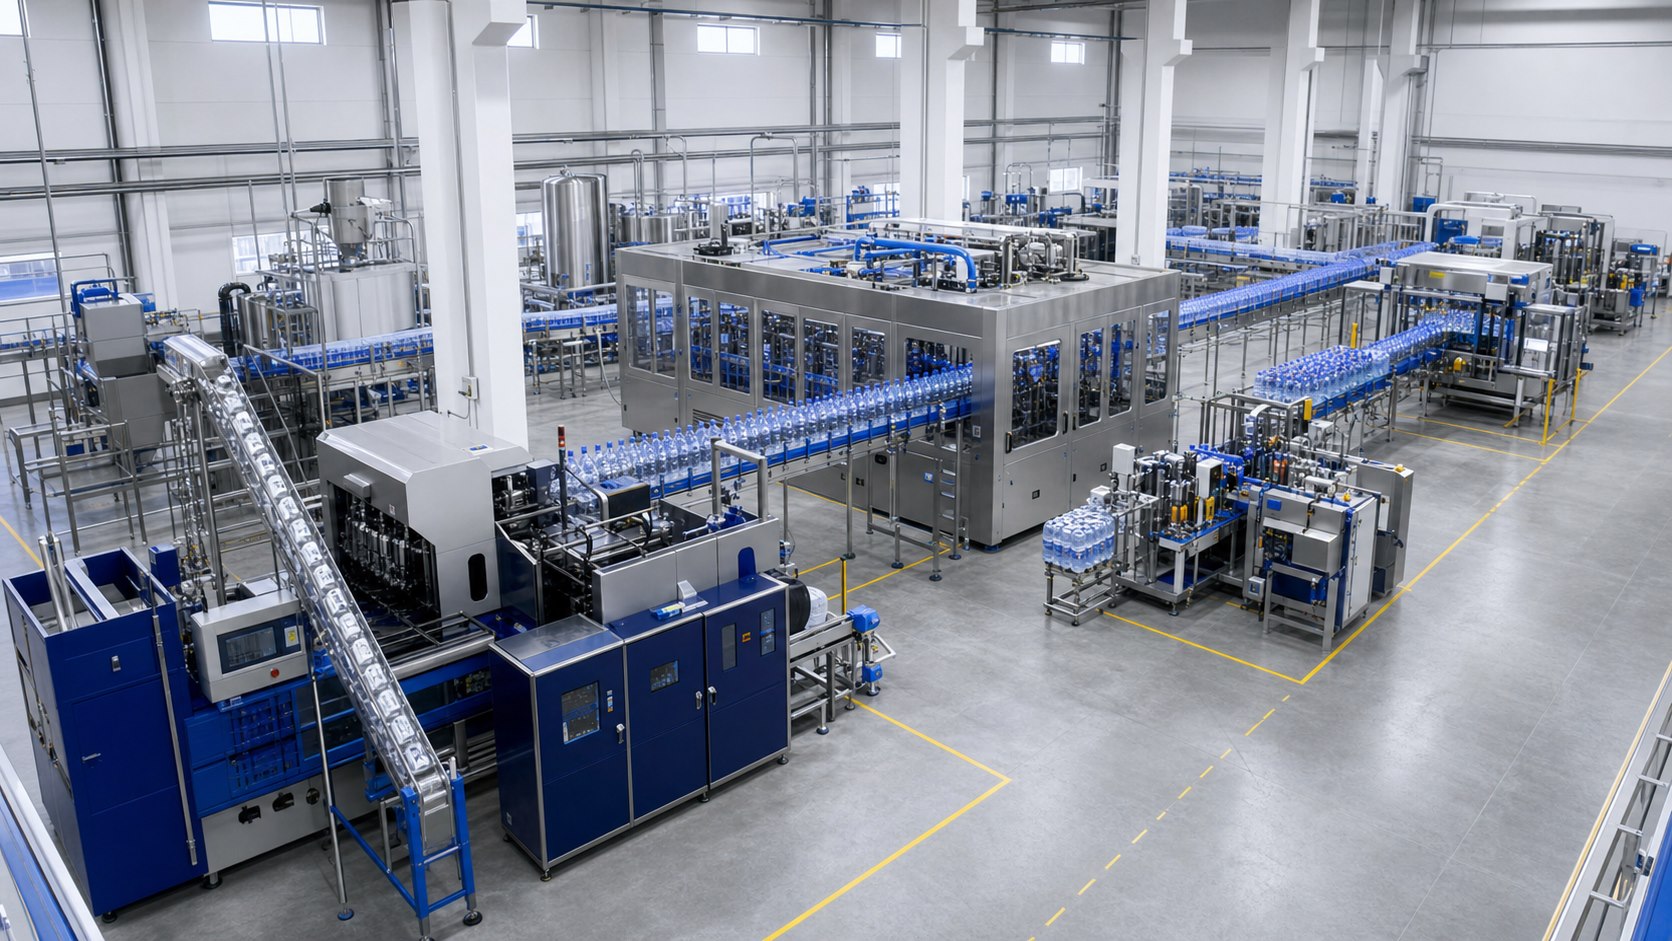
PET bottled water filling line overview
See the general filling line arrangement before comparing machine-only and complete-line quotations.
Spécialiste des lignes PET pour eau en bouteille
Lignes automatiques PET de rinçage, remplissage et bouchage de 2000 à 24000 bouteilles par heure. Obtenez une configuration adaptée à votre bouteille, capacité, étiquette, emballage et pays.
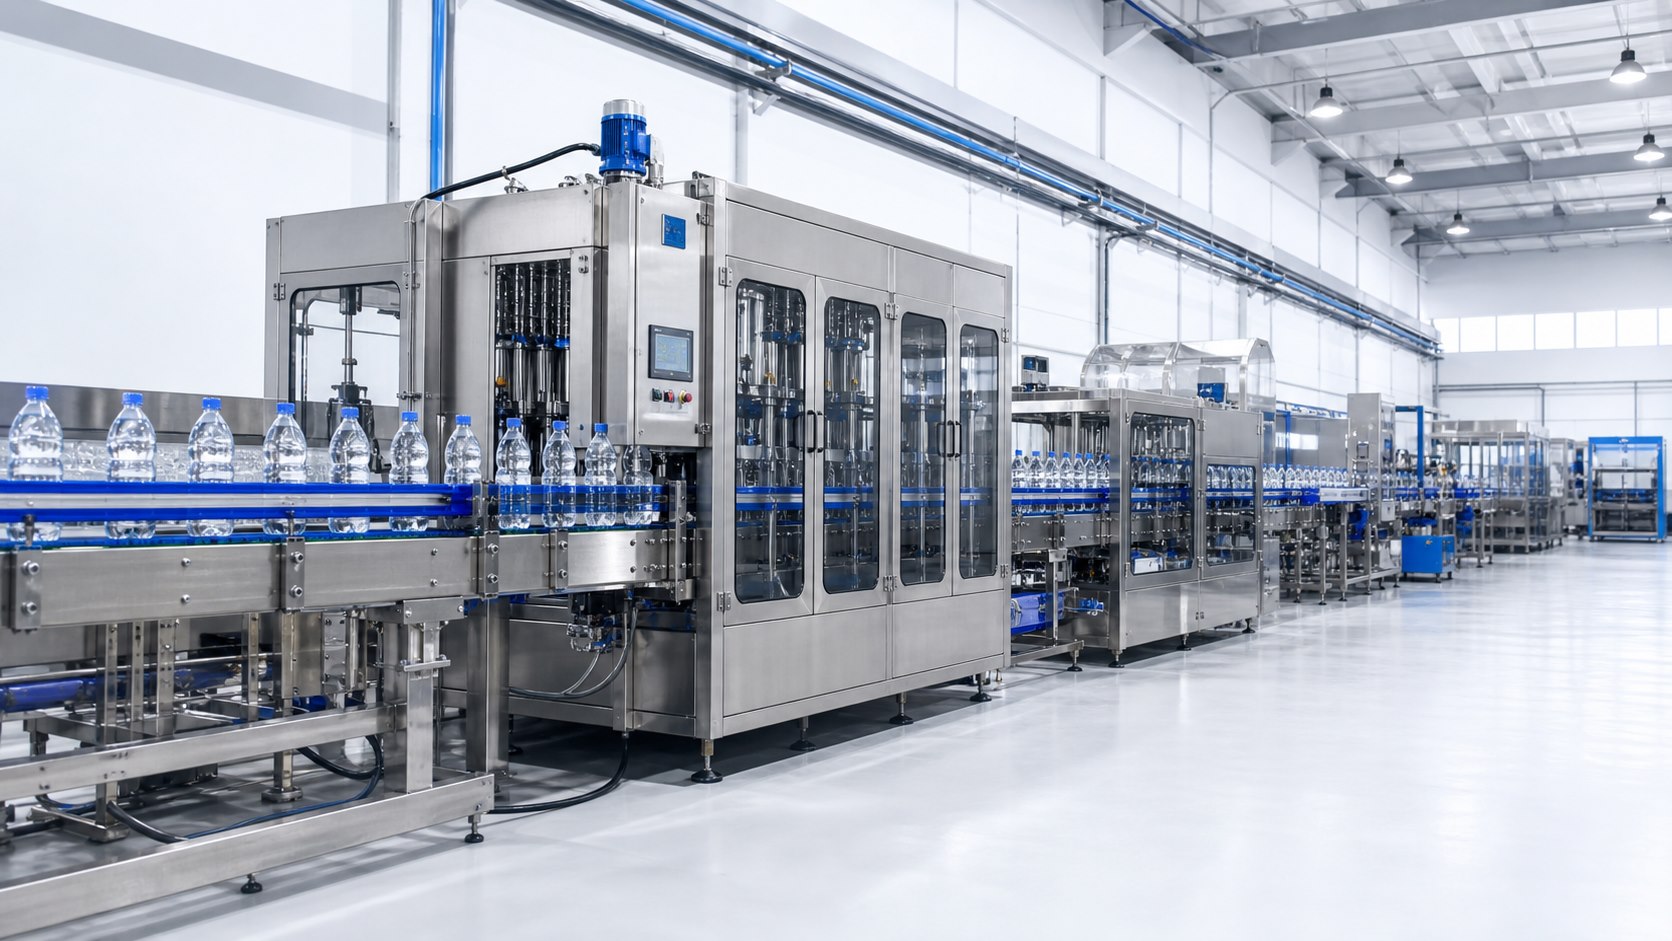
Machine Photos
Review the visible filling line zones before comparing quotation scope, layout and downstream equipment.
See the general filling line arrangement before comparing machine-only and complete-line quotations.
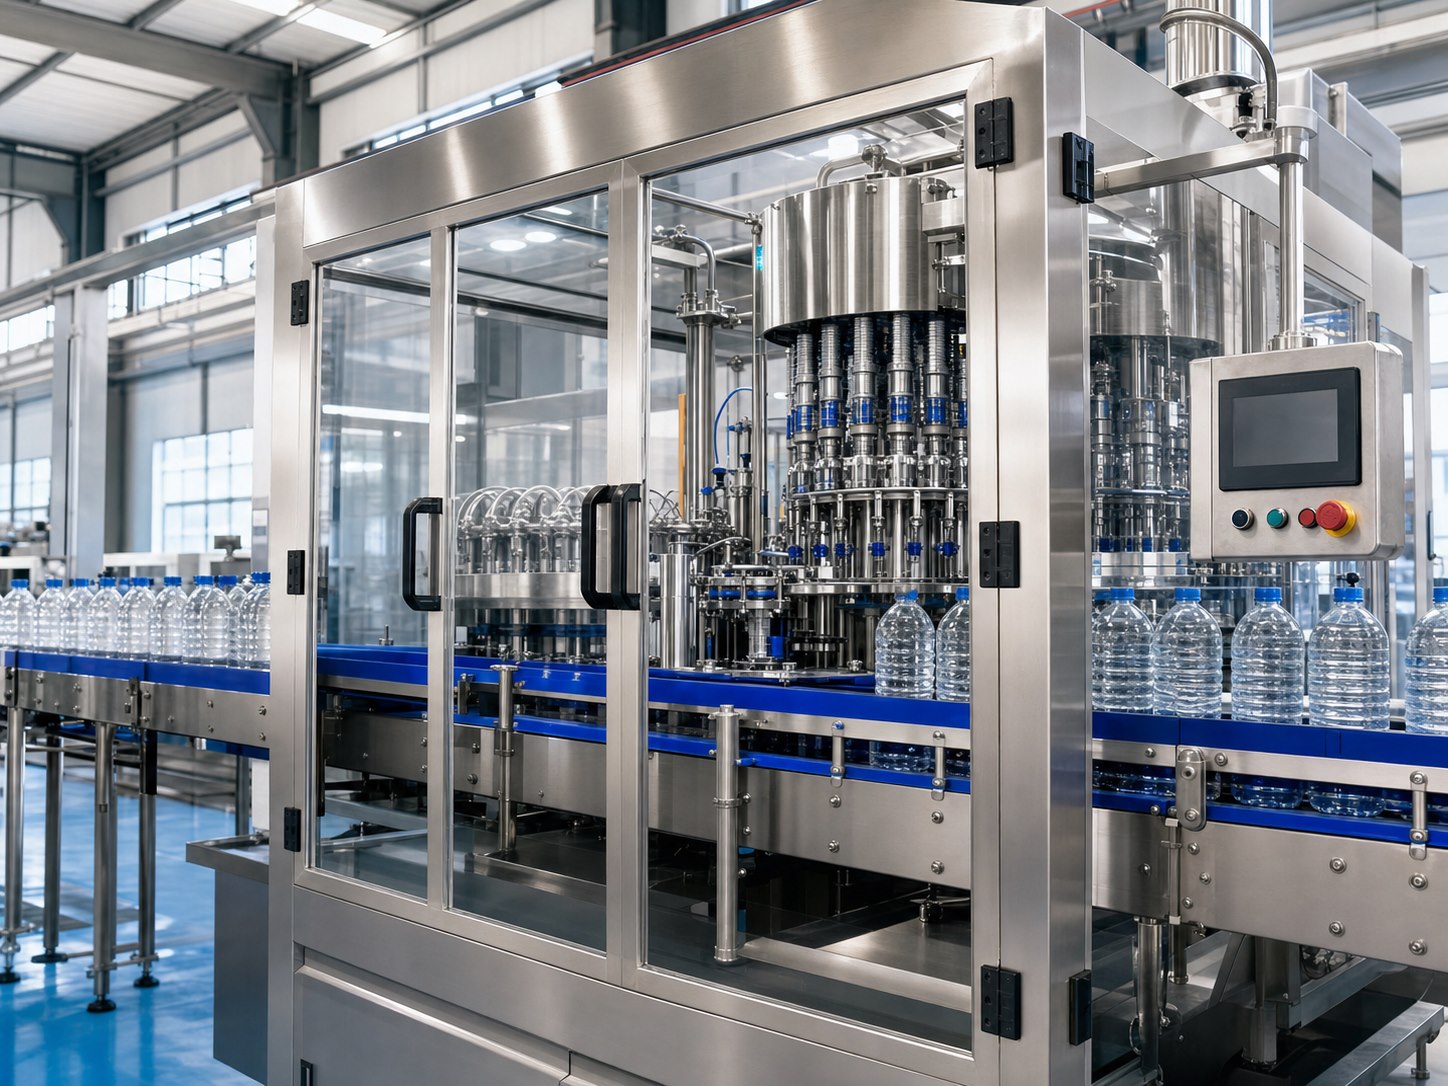
Confirm the valve count, bottle change parts and cap type before requesting a monoblock quotation.
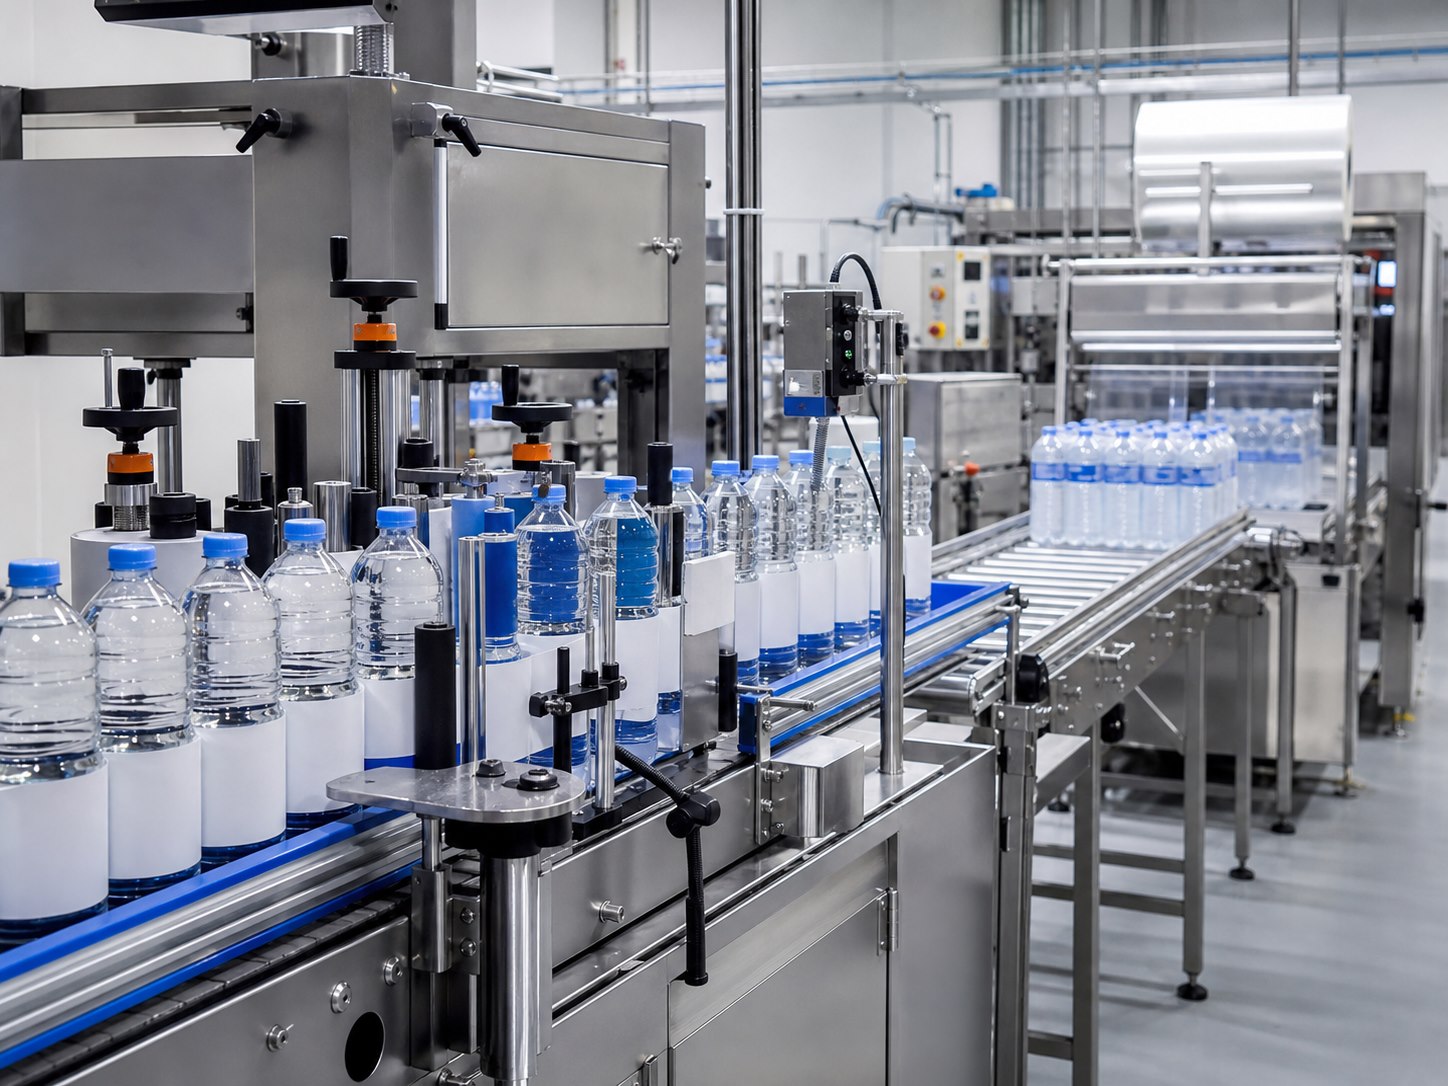
Downstream conveyors, labeling and packing can limit the real output if they are planned too late.
Liste équipements
Utilisez cette page pour préparer un RFQ clair au lieu de comparer seulement le prix principal.
Dimensions atelier, tension, air, eau et drainage influencent les convoyeurs et l’installation.
Plan, volume et bouchon déterminent pièces de changement, guides, pinces de rinçage et têtes de bouchage.
Clarifier machine seule ou ligne complète évite d’oublier convoyeurs, étiqueteuse, codeur et emballeuse.
Film rétractable, carton ou emballage manuel peut limiter la production réelle.
Dimensions atelier, tension, air, eau et drainage influencent les convoyeurs et l’installation.
Capacités
Le BPH cible et les heures de production influencent le modèle machine, le convoyage tampon et l’emballage.
Une ligne 5000BPH convient souvent aux usines régionales qui veulent une automatisation stable sans investissement industriel lourd.
Demander un devisUne ligne 10000BPH demande une planification plus forte des convoyeurs, de l’étiquetage, de l’emballage, de l’air, de l’énergie et de l’espace.
Demander un devisTraitement d’eau → Soufflage bouteille → Convoyeur aérien → Rinçage → Remplissage → Bouchage → Étiquetage → Codage → Emballage
Utilisez cette page pour préparer un RFQ clair au lieu de comparer seulement le prix principal.
| Élément | Valeur pour l’acheteur |
|---|---|
| Capacité | Le BPH cible et les heures de production influencent le modèle machine, le convoyage tampon et l’emballage. |
| Bouteille et bouchon | Plan, volume et bouchon déterminent pièces de changement, guides, pinces de rinçage et têtes de bouchage. |
| Périmètre de ligne | Clarifier machine seule ou ligne complète évite d’oublier convoyeurs, étiqueteuse, codeur et emballeuse. |
| Étiquetage | Sleeve, OPP ou adhésif modifie le choix des machines, la vitesse et l’implantation. |
| Emballage | Film rétractable, carton ou emballage manuel peut limiter la production réelle. |
| Implantation et utilités | Dimensions atelier, tension, air, eau et drainage influencent les convoyeurs et l’installation. |
Guides techniques associés
Choisissez le nombre de vannes selon la bouteille de référence, le cycle, le pas du carrousel, les transferts, la boucheuse et le débit garanti, pas uniquement selon le BPH annoncé.
Confirmez plans et tolérances du col PET, bague support, bouchon, inviolabilité, alimentation et application. Le diamètre seul ne valide pas la compatibilité.
Dimensionnez chaque accumulation selon l’arrêt à absorber, le compte utile, les vitesses, la reprise et la stabilité bouteille, et non selon la seule longueur de convoyeur.
Définissez circuits CIP, nettoyage manuel, surfaces externes, chimie, utilités, drainage, enregistrements et libération sanitaire. “CIP inclus” ne décrit pas le périmètre.
Définissez défaut, point de détection, format, seuil, suivi bouteille, rejet confirmé et enregistrement. Un capteur sans confirmation de rejet ne suffit pas.
Spécifiez architecture PLC/HMI, échanges machines, vitesse, recettes, alarmes, données, sauvegardes et accès distant. Une marque PLC ne définit pas l’intégration.
Avant le tableau OEE, convenez calendrier, vitesse de référence par format, états, points de comptage, bon produit et causes d’arrêt. Conservez les événements sources.
Sélectionnez la palettisation depuis le paquet fini, paquets par minute, palette, schéma de couche, hauteur, banderolage et logistique. Le BPH seul ne dimensionne pas la cellule.
Utilisez un démêleur pour les bouteilles vides achetées en vrac ; étudiez une alimentation directe par convoyeur aérien si les bouteilles sont soufflées sur site. Hygiène, tampon, main-d’œuvre, implantation et responsabilité en cas de manque doivent être définis.
Dimensionnez selon le col, la stabilité, le parcours, les changements de niveau, l’hygiène, les zones d’air et le transfert au remplisseur. Le nombre de ventilateurs ou la longueur ne prouvent pas seuls la fiabilité.
Protégez les bouteilles contre poussière, nuisibles, odeurs, produits chimiques, contacts incontrôlés et stockage excessif. Les contrôles diffèrent entre bouteilles achetées, soufflées sur site et accumulées temporairement.
Spécifiez le trajet du bouchon avec des échantillons réels, l’orientation, le débit soutenu, la géométrie, l’hygiène, le niveau bas et les rejets. Le diamètre seul ne suffit pas.
Adaptez cuve d’eau traitée, pompe, tuyauterie hygiénique et régulation de niveau à la demande et à la limite de nettoyage. La stabilité dépend de l’ensemble du circuit.
Séparez l’alimentation produit, la géométrie bouteille, l’état des vannes, les réglages, la vitesse, l’air et la méthode de mesure. Ne corrigez pas un symptôme visuel sans cause enregistrée.
Couple, fuite, bouchon incliné et bague endommagée dépendent du col, lot de bouchons, alimentation, tête, support bouteille, réglages et méthode d’essai.
Choisissez selon forme de bouteille, surface décorée, matière, vitesse soutenue, changement, consommables, utilités et présentation. Le prix machine le plus bas ne donne pas toujours le coût total le plus bas.
Choisissez selon contenu, support, vitesse, position, tenue, contraste, consommables, extraction, maintenance et contrôle. Testez la bouteille, le bouchon, l’étiquette ou le film réels.
Choisissez selon le pack fini, packs/minute, stabilité, film, tunnel, refroidissement, convoyage, changement et essai. Convertissez le BPH en cadence réelle de packs.
L’encaisseuse doit convenir à la bouteille, au carton, au schéma, à la cadence soutenue, à la matière, à la fermeture, au changement et à la palettisation. Définissez d’abord le colis commercial.
L’interface couvre qualité, volume utile, séjour, plage pompe, tuyauterie hygiénique, instruments, contrôle, nettoyage et responsabilité. Inscrivez-la au P&ID et à la matrice d’interfaces.
Séparez air de soufflage, air machine et air instrument selon pression, qualité et consommation. Établissez un profil temporel incluant pointes, simultanéité, secours, séchage, filtration, réservoirs, réseau et mesure.
Établissez la liste des charges en marche et au démarrage avec tension, fréquence, phases, moteurs, chauffages, harmoniques, protections, terre, court-circuit, réserve et travaux locaux. La somme des plaques ne suffit pas.
La salle doit organiser personnes, matières, air, eau, déchets et nettoyage afin de protéger bouteilles ouvertes et zones produit. Validez avec la réglementation locale et le plan qualité.
Concevez selon sources d’eau, nettoyage, pentes, caniveaux, refoulement, circulation et zones. Eau stagnante et éclaboussures ne doivent pas être corrigées après installation.
Le SAT confirme après installation la sécurité, les utilités, interfaces, formats, recettes, débit, qualité, documents et formation dans les conditions réelles. Il ne copie pas le FAT sans tenir compte du site.
Planifiez préformes/bouteilles, bouchons, étiquettes, film/cartons, eau, chimie, lubrifiants, pièces et déchets pour rinçage, réglage, formation, essais et réception. Les matières de série doivent arriver à temps.
L’effectif dépend des tâches, de l’automatisation, des formats, de la logistique, de la qualité, du nettoyage, de la maintenance et des pauses. Un chiffre sans matrice de tâches n’est pas fiable.
Réservez surface, niveaux convoyeur, puissance, utilités, I/O, données, massifs et logistique pour des phases réalistes. Une flexibilité illimitée coûte cher ; des interfaces définies se vérifient.
Comparer les remplisseurs d’eau rotatifs et linéaires selon la production durable, la plage de bouteilles, le changement de bouteille, l’empreinte, l’accès au nettoyage et l’intégration en aval. Un monobloc rotatif convient généralement à la production automatique continue de PET, tandis qu’une machine linéaire peut s’adapter à des contenants à faible puissance ou inhabituels.
Choisissez un principe de remplissage en bouteille à partir du comportement du produit, de la plage de contenants, de la méthode de précision déclarée, de la conception du nettoyage et des besoins de changement. Le remplissage par gravité et niveau est courant pour l’eau stagnante, tandis que le contrôle volumétrique peut être pris en compte lorsque la priorité est mesurée en volume à travers les formats.
Un monobloc 3-en-1 remplissant d’eau transfère les bouteilles PET par rinçage, remplissage à l’eau stagnante et bouchon sur des carrousels synchronisés. Les acheteurs doivent évaluer le transfert des bouteilles, le nombre de valves, la manipulation des bouchons, les contrôles, l’accès à la salubrité et le format de référence derrière le BPH indiqué.
Une ligne évaluée sur des bouteilles de 500 ml peut produire moins de bouteilles de 1,5 L par heure car le temps de remplissage, la stabilité des bouteilles, le cycle de soufflage, l’étiquetage et les charges d’emballage changent. Demandez une sortie spécifique au format plutôt que de supposer qu’un BPH s’applique à chaque bouteille.
BPH sur plaque nominale décrit l’état d’une machine de référence ; la production réelle vendable reflète également l’approvisionnement en bouteilles, les changements, les arrêts mineurs, les pertes d’étiquetage et de paquet, le nettoyage et les contraintes en aval. Planifiez la capacité à partir des bonnes bouteilles par quart et consignez les hypothèses.
Planifiez le changement de bouteille sur toute la gamme, pas seulement le remplissage. Les dessins de bouteilles, les pièces de change, les recettes, les matériaux d’étiquette et d’emballage, la salubrité, les contrôles des premières pièces et le redémarrage contrôlé déterminent le temps d’arrêt réel entre les références.
Les bouteilles PET légères peuvent se déformer, osciller, érafler ou tomber lorsque le flux d’air, la pression de guidage, le calage de transfert et la contre-pression du convoyeur ne sont pas réglés selon la bouteille approuvée. Validez l’itinéraire complet entre le souffleur et le distributeur jusqu’à l’emballage.
Adapter la capacité du souffleur et du remplissage selon la sortie durable spécifique à la bouteille, le mélange de format, la stratégie de tampon, la récupération après arrêts et les poignées de main de contrôle. Deux machines avec le même BPH de type titre peuvent tout de même se priver ou se bloquer mutuellement.
Dimensionner le système d’air de soufflage en fonction de la consommation de machine à chaque format de bouteille, de la pression et de la qualité de l’air requises, du stockage dans le récepteur, des pertes du sèche-linge et du filtre, de l’autorisation de fuite et de la demande simultanée de l’installation. La puissance du moteur du compresseur seule n’est pas une méthode de dimensionnement.
Définir le refroidissement par souffleur à partir de la charge thermique du moule, du format de la bouteille, des conditions ambiantes, des températures d’alimentation et de retour, de la qualité de l’eau, des pompes et des pertes de canalisation. Un tonnage générique de refroidisseur sans conditions de conception ne peut pas confirmer la performance.
Spécifier l’eau de rinçage de la bouteille selon la qualité, la pression et le débit approuvés à la machine, la voie de contact, le drainage, la limite de recirculation et la logique sans bouteille. Le système de rinçage doit être évalué avec le plan d’hygiène de la bouteille et des plantes.
Gérer les vannes de remplissage par un nettoyage contrôlé, une inspection, l’état des joints, des vérifications du chemin d’aération, la vérification de l’assemblage et des bilans de performance tête par tête. Remplacer les pièces selon les preuves et les limites de maintenance approuvées, et non par supposition.
Dépanner les défauts sans bouteille en séparant la détection de la bouteille, le calage, la position de l’encodeur, l’actionnement des valves, le câblage, la logique des PLC et le transfert mécanique. Utilisez des procédures de diagnostic sécurisées et prévoyez le programme de contrôle approuvé.
Diagnostiquer les bouchons manquants et tordu lors du rangement, de l’orientation du trieur, de la livraison de la goulotte, de la présentation de la bouteille, du ramassage, de l’état de la tête de bouchon et de la détection de rejet. Notez où le défaut apparaît pour la première fois avant d’ajuster le couple.
Étudier les fuites d’eau en bouteille en séparant les dégâts au goulot d’étranglement, la variation dimensionnelle du bouchon, la contamination, l’alignement de l’application, la méthode de couple, le comportement de la bande de manipulation et la maniabilité après le bouchonnage. Le couple seul ne décrit pas la performance de fermeture.
Localiser les blocages des convoyeurs de bouteilles en PET en cartographiant la première perturbation, le format de la bouteille, la géométrie du guide, les transitions de vitesse, la pression d’accumulation, l’état de lubrification, les capteurs et les transferts de machines. Le dégagement du carambolage final ne supprime pas la cause initiale.
Dépannez les plis des étiquettes par technologie d’étiquette, géométrie et humidité de la bouteille, dimensions du matériau, calendrier d’application, réglages de chaleur ou d’adhésif, stabilité du convoyeur et variation du matériau entrant. Définissez le défaut avant de modifier plusieurs réglages à la fois.
Résoudre les films lâches, les trous, les bouteilles déformées et les emballages instables en vérifiant le motif des emballages, les spécifications du film, la qualité des joints, le profil du tunnel, la vitesse du convoyeur, le refroidissement et la température des bouteilles. Un tunnel plus chaud n’est pas une correction universelle.
Élaborer un plan de rejet et de qualité qui identifie les catégories de défauts, les points d’inspection, les méthodes d’échantillonnage, la vérification automatique des rejets, la propriété des données et les déclencheurs d’actions correctives. Un pourcentage total de rejets ne peut pas révéler le processus responsable.
Créer la maintenance préventive à partir des manuels fournisseurs, des heures d’exploitation, de la criticité des machines, des besoins sanitaires, de l’état observé et des fenêtres de production. Le plan doit préciser la tâche, la méthode sûre, la fréquence, les pièces, la compétence et les preuves de libération.
Une spécification d’exigence utilisateur transforme le plan d’affaires en un brief de ligne contrôlée couvrant les produits, les formats, les résultats, la portée, les utilités, la sécurité, les documents et l’acceptation. Émettre une révision à chaque soumissionnaire afin que les propositions puissent être comparées sur la même base.
La base de conception enregistre les hypothèses concernant la capacité, la manipulation des bouteilles, le traitement, l’emballage, les utilités et la disposition. Maintenir ces hypothèses visibles empêche qu’une estimation semble complète tant que des interfaces importantes restent indéfinies.
Une matrice d’interface identifie chaque transfert mécanique, électrique, de contrôle, de processus et de responsabilité entre machines et parties. Les acheteurs peuvent l’utiliser pour révéler des convoyeurs manquants, des signaux, des services publics, des services de garde et des travaux sur chantier avant la signature de la commande.
Une matrice SKU relie chaque bouteille, capsule, label et pack de vente aux outils, recettes, sorties et statut de test requis. Elle empêche que l’expression vague « multiples tailles de bouteille » ne masque les pièces non citées ou les combinaisons non vérifiées.
La fiche technique de la bouteille fournit aux fournisseurs la géométrie et les échantillons physiques nécessaires pour concevoir la manipulation du cou, changer les pièces, guider et inspecter. Le volume seul ne suffit pas à confirmer qu’une bouteille PET fonctionnera de manière fiable sur toute la gamme.
Une fiche technique de bouchon doit définir la géométrie de la fermeture, le matériau, la bande de tamper, la méthode d’application, le stockage et les contrôles qualité. Le bouchon, le goulot d’arroton, le trieur, la goulotte et la tête de bouchon doivent être évalués comme un seul système de fermeture.
La spécification de l’étiquette relie l’illustration, les dimensions, le substrat, la direction d’impression, l’enregistrement, la jonction, le rouleau et les conditions d’application. Elle fournit au fournisseur de l’étiquetteur une base de matériel testable au lieu d’un simple PDF visuel.
Le film rétractable doit être spécifié selon le motif du pack, la stabilité de la bouteille, l’étanchéité et le comportement du tunnel, pas seulement la largeur du film. Enregistrez les conditions du film, du pack et des tests afin que les économies de matériaux ne créent pas d’étanchéités ouvertes, de flacons déformés ou de charges instables.
La performance du carton dépend du carton, des dimensions, des lignes de pliage, de l'impression, de la fermeture, du motif des bouteilles et de l'humidité de l'usine. Une spécification contrôlée pour les cartons non montés et montés permet au fournisseur de remplisseur de tester le formage, le chargement, la fermeture et la manipulation du carton fini.
La spécification de la palette relie les dimensions du pack fini à la taille de la palette, au motif de chargement, au support de couche, à l'emballage étirable, aux limites de l'entrepôt et au transport. Elle est nécessaire pour un design fiable du palettiseur et du convoyeur, même lorsque la palettisation est manuelle au démarrage.
Un test de performance soutenue mesure la production acceptée, les arrêts, les rejets, les matériaux et les utilités sur une période convenue en utilisant des formats approuvés. Il doit définir les exclusions et les règles de retest avant la série, et non après la connaissance des résultats.
Une liste de points contrôle les éléments incomplets, défectueux ou non vérifiés après inspection et mise en service. Chaque élément doit fournir des preuves d’impact, de propriétaire, de stade approprié et de fermeture objective afin que l’expédition ou l’approbation de la production n’efface pas les obligations restantes.
Le registre des documents identifie chaque manuel, dessin, liste, certificat demandé par contrat, dossier de sauvegarde et formation avec un statut de révision et de livraison. Il permet à l’usine de vérifier que les informations utilisables arrivent avant les personnes ayant construit le site de départ.
Un transfert de contrôle doit définir quelles sauvegardes PLC, HMI, disque, robot et recette sont fournies, comment elles sont restaurées et qui peut y accéder. Un fichier copié une seule fois n’est pas un plan de récupération à moins que son identité et sa méthode de restauration ne soient vérifiées.
Acceptation de la formation relie chaque rôle aux tâches qu’il doit accomplir en toute sécurité et cohérence, puis enregistre les preuves supervisées de la pratique et des compétences. La présence seule ne montre pas que les opérateurs peuvent démarrer, exécuter, changer, nettoyer et récupérer la ligne.
Une inspection préalable au démarrage confirme que la ligne, les services publics, les matériaux, les gardes, l’état sanitaire et les contrôles de qualité sont prêts avant l’entrée en production des bouteilles. La liste de contrôle doit indiquer l’autorisation de libération et arrêter le démarrage lorsqu’une condition critique n’est pas remplie.
Un démarrage contrôlé séquence les utilités et machines, du traitement et de l’approvisionnement en bouteille jusqu’à l’emballage, tout en limitant les matériaux instables et les pertes de qualité. Il définit qui libère la première production et comment la ligne réagit lorsqu’une station en amont ou en aval n’est pas prête.
La procédure d’arrêt contrôle les bouteilles et matériaux restants, arrête les machines dans une séquence sûre et libère la conduite pour nettoyage ou maintenance. Elle doit distinguer les arrêts courts, le nettoyage de fin de service, le changement de format et l’arrêt prolongé.
L’autorisation de ligne supprime ou prend en compte le SKU précédent, les étiquettes, les codes et l’emballage avant la prochaine exécution. Elle réduit les matériaux mélangés et la présentation incorrecte en combinant inspection physique, réconciliation de contre-commandes et libération signée.
L’approbation de la première pièce vérifie la nouvelle bouteille, le bouchon, l’étiquette, le code et le paquet après le changement avant la production sans restriction. Elle doit utiliser une règle définie d’échantillonnage et de conservation afin que la récupération rapide ne dépasse pas la sortie de qualité.
Un plan d’échantillonnage à volume de remplissage définit où, quand et comment les bouteilles finies sont vérifiées afin que les motifs de sous-remplissage, de surremplissage et de position des vannes soient détectés avant la publication d’une longue série. Il relie la fréquence d’échantillonnage au démarrage, au changement de vitesse, aux changements de vitesse et aux tendances anormales, au lieu de s’appuyer sur des contrôles visuels occasionnels.
Un plan d’échantillonnage cap-couple vérifie que l’application de fermeture reste stable entre les têtes de bouchage, les lots de bouteilles et bouchons, et les vitesses de fonctionnement. Le plan utile sépare les contrôles d’application des tendances de retrait-couple et définit l’action lorsqu’une culasse ou un lot de matériau commence à dériver.
Un plan d’essai de fuite de bouteille identifie les défaillances causées par la bouteille, la finition du goulot, l’application de fermeture ou la manipulation en aval. Il définit des conditions d’échantillonnage représentatives et de tests contrôlés afin qu’une bouteille humide, une fuite de joint lente et un emballage endommagé ne soient pas traités comme le même défaut.
Un plan d’inspection des étiquettes et des codes contrôle l’identité du produit, l’œuvre d’art, le placement et les informations sur la date ou le lot depuis l’approbation de la première pièce jusqu’à la production. Il combine la rapprochement des matériaux avec des vérifications visibles et lisibles par machine afin que la présentation incorrecte soit rapidement maîtrisée.
Un test de défi de dispositif de rejet prouve qu’une bouteille non conforme détectée est physiquement retirée et prise en compte à la vitesse de production. Le test couvre la détection, le suivi, le rejet, la confirmation et le contrôle de la boîte à rejets, plutôt que de vérifier seulement qu’un voyant capteur s’allume.
Un rapport de shift de production convertit les compteurs, les temps d’arrêt, les pertes de qualité et l’utilisation des matériaux en un compte traçable de la production vendable. Il donne au tour suivant et à la direction une vision cohérente de ce qui a contraint la ligne au lieu d’un seul nombre de bouteilles en tête d’affiche.
Une liste de codes de raison contrôlée en temps d’arrêt rend les pertes de production comparables entre opérateurs, quarts et mois. La structure du code doit distinguer la station qui s’est arrêtée de la cause sous-jacente et préserver suffisamment de détails pour agir sans créer des centaines de choix inutilisables.
Le suivi des matériaux d’emballage réconcilie les bouteilles ou les préformes, bouchons, étiquettes, encre, film, cartons et palettes émis avec une bonne production finie. Il expose les déchets de démarrage, les pertes chroniques de machines et les écarts d’inventaire tout en maintenant différents SKU et lots de matériaux traçables.
Un bilan hydrique compare l’eau source, la production d’eau traitée, l’utilisation des procédés, l’apport de remplissage, le produit vendable et le drainage. Il aide les acheteurs à évaluer correctement le traitement et le stockage et offre aux opérateurs une méthode pratique pour séparer l’utilisation attendue de rinçage ou de nettoyage des fuites et des pertes évitables.
Un plan de comptage des services publics définit comment l’électricité, l’air basse pression, l’air soufflé à haute pression, l’eau refroidie et l’eau de traitement sont mesurés par surface ou machine majeure. La base résultante permet la comparaison des équipements, le diagnostic des pannes et l’expansion de capacité sans inventer un chiffre universel de consommation.
Un planning de lubrification traduit les manuels fournisseurs en tâches spécifiques à l’usine pour les roulements, boîtes de vitesses, chaînes, guides et systèmes centralisés. Il contrôle le type de lubrifiant, la quantité, l’intervalle et les précautions liées à la zone alimentaire, de sorte que les manquements de travail et la surlubrification sont visibles.
Le classement de rechange critique priorise les pièces selon la conséquence de la production, la probabilité de défaillance, les délais de livraison du fournisseur, les alternatives de réparation et la redondance installée. Il aide les acheteurs à distinguer les pièces de rechange en commission, les consommables de routine et les vrais stocks de couverture au risque plutôt que d’acheter une longue liste indifférenciée.
Une liste de pièces détachées électriques capture les marques, modèles, classifications, dépendances du firmware ou de la configuration et procédures de remplacement pour les commandes et composants d’alimentation. Elle empêche qu’une pièce de rechange générique soit commandée lorsque l’installation physique, la communication ou les paramètres stockés sont tout aussi importants.
L’entretien des capteurs et des photooils contrôle la propreté, l’alignement, le montage, les réglages d’enseignement et l’état des câbles à travers les points de détection de la bouteille, du capuchon, de l’étiquette, du pack et du convoyeur. Un enregistrement basé sur l’étiquette rend tracables les fausses déclencheurs intermittents et préserve les réglages après le remplacement.
clôture de maintenance prouve ce qui a été trouvé, modifié et testé avant le retour en production des équipements. Il relie les pièces remplacées, les réglages, les sauvegardes logicielles, la restauration de sécurité et les contrôles qualité post-maintenance afin que les réparations temporaires ne disparaissent pas dans un état ambigu de terminaison.
La configuration des rails de guidage doit stabiliser les bouteilles sans presser les étiquettes, déformer le PET léger ni provoquer de changements brusques de largeur. Une configuration répétable enregistre la hauteur, la largeur et la géométrie de transition par SKU afin que les opérateurs puissent récupérer un format éprouvé après le changement.
dépannage du renversement de bouteille PET commence par localiser le premier transfert instable, puis par comparer la géométrie de la bouteille, la configuration des guides, le comportement du tapis et les conditions d’accumulation. Cette méthode évite de rejeter un carambolage en aval lorsque la perturbation initiale s’est produite plusieurs convoyeurs plus tôt.
la distribution de la roue en forme d’étoile aligne le transfert de la bouteille entre les mécanismes d’entrée, de rince, de remplissage, de capper et de décharge. Le diagnostic doit distinguer l’erreur de calage des pièces de changement incorrectes, de la position de guidage, de la variation de la bouteille, du jeu de jeu de l’entraînement ou de la logique du capteur avant tout réglage de phase.
dépannage de la pression des convoyeurs d’air examine l’état du ventilateur, la charge du filtre, les fuites de conduit, l’équilibrage de fente ou de persiennes et le guidage par goulot d’étranglement ensemble. Une lecture de pression au souffleur seule ne peut pas prouver que le débit d’air utilisable atteint la section de transfert ou de terminale la plus difficile.
Les blocages du bouchon peuvent s’appliquer à la variation du bouchon, à l’orientation du trieur, à la géométrie du couloir, à la contamination, à la demande statique, à l’assistance à l’air ou au capper. Un contrôle structuré suit les condensateurs de la trémie à l’application et enregistre la première perte d’orientation stable plutôt que de dégager à plusieurs reprises le blocage final.
Un guide des pièces d’usure des soupapes de remplissage relie les joints, ressorts, membranes, éléments de ventilation et composants en contact avec le produit à des symptômes spécifiques et des intervalles d’entretien. La conception exacte des soupapes et la documentation des fournisseurs contrôlent la liste finale des pièces, tandis que les registres de ligne déterminent quels articles méritent des kits en stock.
maintenance de la tête de capuchon contrôle l’état du mandrin ou des préhenseurs, le mouvement axial, les roulements, les ressorts, les éléments de couple d’embrayage ou magnétiques et les réglages de hauteur. Les enregistrements tête par tête rendent les capuchons tordus, le couple variable de retrait et les fuites d’étanchéité attribuables aux équipements ou aux matériaux.
Les défauts d’enregistrement de l’étiquette peuvent provenir du capteur de marque, de la tension de la toile, des rouleaux glissants, de la variation de la marque d’impression, des réglages de la recette ou de la synchronisation du produit. Le diagnostic préserve la configuration approuvée du capteur et sépare le décalage répétable de la dérive aléatoire avant les réglages mécaniques ou électroniques.
Le dépannage de qualité impression jet d’encre sépare la configuration des messages, l’état de la tête d’impression, le système d’encre, la détection de la bouteille et l’humidité ou le mouvement de surface. Un échantillon contrôlé empêche un nettoyage répété de masquer une distance incorrecte, un déclencheur, une viscosité ou un problème de manipulation du produit.
Le dépannage en tunnel rétractable compare la température des zones, le débit d’air, la vitesse du convoyeur, la spécification du film et la géométrie des packs. Le profil thermique utile produit des packs stables sans bouteilles déformées, films brûlés, joints ouverts ni consommation excessive d’énergie au démarrage et à la production régulière.
gestion des recettes HMI contrôle les paramètres de la machine selon le format de bouteille et de paquet approuvés tout en empêchant les modifications non documentées de l’opérateur. Un système de recettes utile distingue les paramètres du produit des valeurs de service protégées et préserve les preuves de version, d’accès et de sauvegarde.
La rationalisation des alarmes donne à chaque alarme PLC significative une cause claire, la réponse de l’opérateur, la priorité et la condition de réinitialisation. Elle réduit les alarmes nuisibles répétées et empêche qu’une longue liste d’alarmes ne masque le premier événement ayant réellement arrêté la conduite d’eau en bouteille.
Une matrice d’interverrouillage et de signal définit comment le traitement, le ventilateur, le monobloc, les convoyeurs, l’étiquetteur et l’emballeur échangent les états « prêt, fonctionnement », défaut, privation et bloquage. C’est un outil d’approvisionnement et de mise en service pour éviter les failles d’interface entre des machines fournies séparément.
La réconciliation des compteurs explique les différences entre les décomptes en bouteille, remplis, bouchonnés, étiquetés, rejetés, emballés et en entrepôt. Elle nécessite des emplacements définis pour les compteurs et des règles de réinitialisation afin que les rapports de production ne comparent pas des mesures qui se chevauchent ou diffèrent les mesures.
La préparation du support à distance définit un accès contrôlé par le fournisseur aux API de ligne, aux systèmes HMI et aux systèmes de disques sans laisser de connexions non gérées de façon permanente. Le projet doit accepter la propriété, l’autorisation, les sauvegardes, la journalisation et la récupération avant qu’une panne de production ne crée une pression pour un raccourci dangereux.
La ventilation de la salle de remplissage doit gérer la chaleur, l’humidité, la condensation, la contamination aéroportée et les relations de pression autour du rinçage, du remplissage et du bouchonnage. La base de conception utilise la charge réelle des pièces, le climat et les pratiques sanitaires plutôt que d’attribuer une valeur universelle de température ou de changement d’air.
La planification du lavage associe la méthode de nettoyage réelle aux boîtiers électriques, moteurs, capteurs, connecteurs et entrées de câbles. Un code IP seul n’autorise pas un nettoyage à haute pression ou chimique sans restriction, donc le fournisseur et l’acheteur doivent convenir des zones protégées, des méthodes et des obligations d’inspection.
Planification des eaux usées : inventaires, rejet de traitement, rinçage des bouteilles, nettoyage, retour-lavage, canalisations et décharge des services publics selon le débit, le timing et la composition. Cela empêche que la capacité de drainage et de traitement des sols ne soit dimensionnée qu’à la consommation moyenne d’eau de production.
La planification des dégagements de maintenance réserve un espace sûr pour ouvrir les protections et panneaux, retirer les roues en forme d’étoile ou moteurs, les vannes de service, les équipements de levage de routes et atteindre les services publics. Elle doit être examinée avec les enveloppes de service réelles des machines avant que les convoyeurs et les murs ne ralentissent ou ne rendent le travail de routine plus lent ou dangereux.
Le contrôle de stockage des pièces de rechange préserve l’identité, l’état et la disponibilité de la réception jusqu’à l’émission et le retour. Il sépare les pièces de monnaie propres, les élastomères à durée de conservation, l’électronique, les lubrifiants et les assemblages réparables afin que la quantité d’inventaire ne dissimule pas le stock inutilisable.
Convertir les bouteilles vendables prévues en une exigence de vitesse de ligne selon le format de la bouteille, le temps de production disponible, les arrêts prévus et l’efficacité réaliste. Cela empêche qu’une prévision de la demande soit directement correspondue à la BPH nominale.
Un plan de bouteilles par service traduit la vitesse horaire en un engagement de production après les pauses, l’hygiène, les changements, les arrêts mineurs et les arrêts de qualité. Utilisez-le pour dimensionner les quarts et l’inventaire sans considérer chaque minute programmée comme du temps de production.
Une ligne fonctionnant à une vitesse sur des bouteilles de 500 ml ne peut pas fonctionner à la même vitesse sur les bouteilles de 1,5 L ou grand format. Comparez la sortie par format approuvé, stabilité de transfert, temps de remplissage, manipulation des bouchons, étiquetage et limites d’emballage.
Des changements fréquents de bouteilles, capuchons, étiquettes ou emballages réduisent la production vendable même lorsque le remplissage est suffisamment rapide. Fréquence de changement de modèle et temps d’arrêt internes avant de décider de la réserve de capacité de ligne nécessaire.
La demande saisonnière en eau peut justifier l’inventaire, des shifts supplémentaires, le déverrouillage ou un futur module au lieu de surdimensionner immédiatement chaque machine. Comparez les scénarios avant de geler la configuration initiale de la ligne.
Le traitement de l’eau doit être sélectionné à partir d’une analyse représentative de l’eau brute et de la définition du produit prévu, et non d’une liste d’équipements standard. La RFQ doit indiquer quels résultats entraînent la filtration, les membranes, la désinfection et la surveillance.
La récupération par osmose inverse affecte la demande en eau brute, le débit de rejet, la charge de prétraitement, le stockage et la planification des eaux usées. Utilisez un bilan de masse de projet plutôt que de supposer un pourcentage universel de récupération.
Le réservoir d’eau traitée doit tampon le traitement et le remplissage sans créer un temps de résidence excessif, un risque d’hygiène ou un approvisionnement instable en remplissage. Mesurez-le à partir des profils de production et d’assainissement plutôt qu’à un simple multiple de la production horaire.
Obligation d’ozone dépend des besoins du produit, de la demande en eau, de l’arrangement des contacts, de la demande d’ozone et de la surveillance validée des résidus. L’interface de la ligne de remplissage doit définir à la fois l’intention du procédé et les contrôles d’exploitation sûrs.
équipement de traitement final doit fournir la condition d’eau requise au remplissage par une voie hygiénique, surveillée et drainable. Une liste de composants est incomplète sans logique de pression, débit, dérivation et assainissement.
L’allégement du préforme et de la bouteille modifie la charge supérieure, la répartition des parois, la stabilité de la base et le comportement du convoyeur. Validez la bouteille comme un système complet de soufflage, remplissage, bouchonnage, étiquetage et emballage.
La production du souffleur dépend du nombre de cavités, du comportement des cycles, de la conception des bouteilles, du chauffage, du refroidissement et des pertes de rejet. Associez les bouteilles de bonne qualité soutenue à la demande de remplissage plutôt que de multiplier les cavités par un débit de cycle idéal.
L’air soufflé à haute pression peut devenir la plus grande contrainte d’utilité dans une centrale d’eau PET. La conception doit distinguer l’utilisation moyenne, la demande de pointe, la récupération, les fuites et les services basse pression.
Les bouteilles fraîchement soufflées peuvent nécessiter un refroidissement suffisant et un transport stable avant d’entrer dans le remplissage ou l’étiqueteur. Une température et une déformation non contrôlées peuvent apparaître sous forme de problèmes de transfert, de remplissage ou d’étiquette.
Un ventilateur et un remplissage directement connectés nécessitent une vitesse coordonnée, une logique affamée et bloquée, un tampon utilisable et un comportement de redémarrage. La correspondance de plaques nominatives seule ne prévient pas les arrêts répétés ni le gaspillage de bouteilles.
La performance du rinçeur dépend de l’alignement de la buse, de l’état de l’eau, du schéma de contact, de l’inversion de la bouteille et du drainage avant le remplissage. Spécifiez un test observable plutôt que de vous fier uniquement à la taille de la roue de rinçage.
La récupération de l’eau par rinçage peut réduire la consommation mais peut modifier les contrôles d’hygiène, la filtration, la qualité de la résidence et de la relâche. Évaluez l’ensemble de la boucle et les exigences locales avant d’inclure la réutilisation.
Un approvisionnement instable en produit ou le contrôle de la cuve de remplissage peut entraîner des niveaux de remplissage variables, une manque de vannes et des pertes répétées entre arrêts et démarrages. Examinez la pompe à eau traitée, le réservoir, les vannes et les commandes du remplissage comme un seul système hydraulique.
Le nombre de soupapes seul ne prouve pas la sortie de ligne car le pitch, la vitesse de rotation, le temps de remplissage, le transfert de la bouteille et la marge de fonctionnement comptent également. Comparez le calcul du fournisseur à celui de la bouteille approuvée et du test soutenu.
Les éclaboussures, les gouttes et la présentation instable du remplissage peuvent provenir de l’alimentation du produit, de la géométrie de la bouteille, de l’état des soupapes, de la ventilation, de la vitesse ou du timing du transfert. Diagnostiquez l’emplacement et l’état de fonctionnement avant d’ajuster plusieurs réglages.
Le goulot d’étranglement, le bouchon, la bande de tamper, le trieur de bouchons et la tête de bouchon forment un seul système de fermeture. Un diamètre nominal ne suffit pas à confirmer l’alimentation, l’application, le retrait et la performance de fuite.
Une fenêtre de couple utilisable relie la performance de fermeture à la bouteille, bouchon, état de la tête et méthode de mesure approuvés. Évitez de copier une valeur d’un système de fermeture non lié.
Le trieur de condensateurs doit fournir des condensateurs correctement orientés à une demande soutenue avec une marge de récupération et des rejets contrôlés. La capacité en vrac ou la taille de l’élévateur à elle seule ne prouvent pas une offre stable de condensateurs.
’intégrité de la bande de manipulation doit être vérifiée comme un attribut défini de l’emballage, et non seulement lorsque les consommateurs signalent un problème. Le plan doit lier les éléments matériels, les bouchons et les preuves d’inspection.
Un nouveau fournisseur de bouchons ou de goulot d’étranglement peut modifier les dimensions, le comportement de la résine, l’alimentation, le couple et les fuites même lorsque la spécification nominale reste inchangée. Utilisez une revue contrôlée de l’impact sur la ligne avant la mise en place.
L’inspection des bouteilles vides doit cibler les défauts pouvant affecter l’hygiène, le remplissage, le bouchon ou la présentation, et que les capteurs sélectionnés peuvent détecter de manière réaliste. Définir la méthode de rejet et de vérification avec les bouteilles réelles.
’inspection au niveau de remplissage doit correspondre à la géométrie de la bouteille, à la position de l’étiquette, au comportement du produit et au seuil de défaut requis. Elle doit soutenir le contrôle du procédé sans servir de substitut à l’entretien des charges de remplissage.
’inspection de condensateur doit distinguer les fermetures manquantes, hautes, inclinées, endommagées ou autrement inacceptables et les rejeter de manière fiable à la vitesse de ligne. Le chemin de rejet et la réconciliation des compteurs comptent autant que le capteur.
L’inspection visuelle ne peut vérifier la présence de l’étiquette, la position et les attributs de code sélectionnés que lorsque l’illustration, le contraste, la présentation de la bouteille et les règles de décision sont contrôlées. Définissez ce que le système vérifiera ou non.
Un système d’inspection est incomplet si les bouteilles rejetées ne sont pas confirmées et si les compteurs ne peuvent pas expliquer leur destination. Concilier les décisions d’inspection, les rejets physiques et les résultats en aval.
Un tunnel de manchon doit correspondre au matériau de l’étiquette, à la géométrie de la bouteille, à la vitesse de la conduite et aux conditions disponibles de vapeur ou d’air chaud. Sélectionnez-le à partir d’un profil de rétraction validé plutôt que de seulement la longueur du tunnel.
l’étiquetage à alimentation par rouleau OPP dépend des propriétés du film, de la découpe, du transfert et de l’application contrôlée de la thermofusion. La température de l’adhésif seule ne peut pas expliquer le soulèvement de l’étiquette, le montage ou la contamination de la bouteille.
Un étiquetage autocollant stable nécessite un chemin de toile contrôlé, une tension, une géométrie de peeling, une détection de relevage et une présentation de la bouteille. Le dépannage doit séparer les causes du matériau, du déroulement, des capteurs et de l’application.
La date ou le code du lot doit comporter un contenu, une localisation, un contraste et une méthode de vérification contrôlés compatibles avec la bouteille, l’étiquette ou le paquet. Une exigence générique pour imprimer un code n’est pas testable.
Fiabilité du codeur dépend des fluides approuvés, du stockage, de la ventilation, de la poussière et de la température ainsi que des réglages de l’imprimante. Inclure les consommables et les conditions de service dans le plan de ligne complète.
Le nombre et l’organisation des paquets affectent la mécanique des packers, l’utilisation du film, le refroidissement, les options de poignée, la stabilité des palettes et la gestion du marché. Approuvez le paquet fini comme système d’emballage.
consommation de film doit être estimée à partir des dimensions web approuvées, du pas du paquet, du découpage ou du chevauchement, des déchets de démarrage, des changements de bobine et des rejets de qualité. Un chiffre de poids par paquet doit indiquer sa base matérielle.
La capacité de l’emballeur de cartons dépend des bouteilles par caisse, des voies d’entrée, du cycle d’érection ou de scellement, de la récupération et de la qualité des cartons. Convertissez la consommation des bouteilles en caisses par minute avant de comparer les machines.
Le motif de la palette, le nombre de couches, l’intercouche, l’enveloppe étirante et la résistance de la bouteille ou du paquet déterminent la stabilité de la charge finie. Approuvez la charge pour les conditions réelles de manipulation et de distribution.
Les paquets finis nécessitent une accumulation suffisamment contrôlée pour absorber les interruptions courtes de paletteuse, d’emballage ou d’entrepôt sans écraser ou déstabiliser les faisceaux. La longueur seule ne définit pas le tampon utilisable.
Les vitesses des convoyeurs doivent permettre une séparation et une récupération contrôlées sans instabilité des bouteilles, éraflures ou pression excessive. Définir les rapports par fonction de transfert et format approuvé plutôt qu’un seul pourcentage à l’échelle de l’usine.
Le temps de tampon doit être calculé dans des bouteilles ou des packs utilisables aux limites réelles d’espacement et de contrôle. La capacité nominale du convoyeur peut surestimer la durée de la ligne jusqu’à un arrêt.
Une pression d’accumulation excessive peut déformer les bouteilles PET légères, endommager les labels et provoquer des redémarrages instables. La méthode de contrôle doit correspondre à la force de la bouteille, à la surface du convoyeur, aux guides et au zonage.
La lubrification des convoyeurs influence la friction, l’hygiène, l’utilisation de l’eau, le drainage, la qualité et l’entretien des emballages. Sélectionnez et validez la méthode pour les matériaux réels des convoyeurs, les bouteilles et les conditions de l’usine.
La plupart des embouteillages de bouteilles et d’emballages commencent lors des transferts entre convoyeurs ou machines. Examinez l’élévation, l’espace, le support, la vitesse, les guides et le timing à chaque transfert en utilisant les formats approuvés.
Charge électrique connectée, demande opérationnelle attendue et demande de pointe au départ sont des valeurs de planification différentes. Demandez les trois pour que la répartition du site ne soit ni sous-dimensionnée ni basée sur un total inexpliqué.
Un récepteur d’air doit supporter la stabilité de la pression et des variations de demande courtes sans cacher un compresseur sous-dimensionné ou une mauvaise distribution. Dimensionnez et situez-le à partir du profil de demande et de la bande de pression autorisée.
La qualité de l’air des instruments et des machines peut affecter les valves, les cylindres, les zones de produit et la durée de maintenance. Définissez les exigences en pression, sècheté, huile et filtration au point d’utilisation.
Duty de refroidissement doit inclure l’équipement et les conditions environnementales réellement connectées au système. Une seule valeur nominale de réfrigération est incomplète sans les hypothèses de température, de débit et de charge simultanée.
Une interruption de service peut laisser bouteilles, eau, bouchons, étiquettes et emballages dans des états dangereux ou inconnus. Définissez ce qui s’arrête, ce qui reste sous tension et comment la conduite est dégagée et libérée avant de redémarrer.
Circulation d’air dans la salle de remplissage doit soutenir la stratégie d’hygiène de l’usine sans créer de condensation, de courants d’air incontrôlés ni de problèmes d’entretien. Définissez l’utilisation des pièces, les limites et la surveillance avec des spécialistes locaux qualifiés.
Les sols et drains doivent retirer l’eau, nettoyer et traiter sans que l’eau ne s’accumule autour des pieds de la machine, des câbles ou des chemins de produit. Coordonnez les points finaux de drainage avec la disposition réelle de l’équipement.
Les produits de nettoyage, les fluides de codage, les lubrifiants et les produits d’entretien nécessitent un stockage et une manipulation contrôlés loin du produit et de l’emballage. La conception de la pièce doit correspondre aux produits chimiques réels et aux exigences locales de sécurité.
Les personnes, les contenants vides, les bouchons, les étiquettes, les films, cartons, déchets et produits finis doivent circuler sans croiser inutilement des voies de remplissage propres. Prélevez ces flux avant que les positions des équipements ne soient figées.
Les moteurs, boîtes de vitesses, pompes, moules, pièces de remplissage et assemblages d’emballage peuvent nécessiter un espace sûr pour le retrait et un support de levage. Vérifiez les enveloppes de service avant que les murs, conduits et machines adjacentes ne les bloquent.
Un FAT a besoin de suffisamment de bouteilles, bouchons, étiquettes, films, cartons et consommables approuvés pour couvrir la montage, les tests, les rejets et la durée prolongée. Un sous-approvisionnement en matière de matériel peut rendre impossible la preuve d’acceptation prévue.
Une démonstration machine courte n’est pas la même chose qu’un FAT complet et soutenu. Définissez à l’avance le format de référence, la vitesse, la durée, les arrêts autorisés, les mesures et les interfaces de site non testées.
’acceptation du site devrait confirmer que l’électricité, l’air, l’eau, le refroidissement, le drainage et les conditions environnementales restent dans les exigences des fournisseurs lors de la production réelle. Les défauts de machines ne peuvent pas être jugés équitablement sans cette preuve d’utilité.
Une garantie de performance nécessite un temps planifié défini, un temps exclus, une bonne production, des rejets, des matériaux de référence et des sources de mesure. Sinon, fournisseurs et acheteurs peuvent calculer des résultats différents à partir d’une même série.
Une course de fiabilité doit distinguer les pannes d’équipement, les problèmes de matériaux, les interruptions de l’électricité, les actions planifiées et les arrêts causés par l’acheteur. Un total inexpliqué de temps d’arrêt ne peut pas guider l’acceptation ou l’amélioration.
Une matrice d’enchères doit comparer les équipements, les interfaces, la base de performance, les documents, les services, les exclusions et les preuves d’acceptation, et pas seulement le prix total. Normaliser les réponses des fournisseurs par rapport à une seule RFQ contrôlée.
Les exclusions, qualifications et écarts peuvent modifier davantage la portée du projet utilisable qu’un prix global de l’équipement. Exigez un calendrier consolidé plutôt que de chercher dans les notes de bas de page de la proposition.
Le terme Incoterme sélectionné ne définit pas à lui seul le démantèlement, la préservation, l’exportation, l’emballage, les déplacements intérieurs, le déchargement, le stockage ou l’installation. Écrivez la limite physique et documentaire pour l’expédition réelle.
Les jalons de paiement doivent être liés à des livrables clairs et des preuves plutôt qu’à des pourcentages vagues d’achèvement. Aligner la publication commerciale avec les plans approuvés, la fabrication, le FAT, l’expédition et le statut de transfert.
L’efficacité de la garantie dépend de la date de début, de l’équipement couvert, des conditions de fonctionnement, du processus de réponse, de la main-d’œuvre et des déplacements, des consommables exclus et de la disponibilité des pièces de rechange. Résolvez ces points avant l’expédition.
Les fondations et planchers mécaniques doivent supporter les charges réelles, la méthode de nivellement, les ancrages, les drains et l’accès à la maintenance. Coordonnez les plans d’installation des fournisseurs avec la conception civile locale qualifiée.
Le câblage de terrain et la mise à la terre peuvent créer des problèmes de sécurité, de fiabilité et de bruit lorsque le routage, la séparation, la protection et les terminaisons ne sont pas contrôlés. Inspectez le système installé à la lumière des documents électriques approuvés.
Produit neuf ou modifié – les tuyaux d’eau peuvent contenir des débris de fabrication, des résidus ou des branches stagnantes. Définissez inspection, rinçage, nettoyage, échantillonnage et libération avant d’alimenter le remplissage.
Les grandes machines de remplissage et d’emballage nécessitent un itinéraire du véhicule ou du conteneur à la position finale avec des poids, ouvertures, capacité de sol et équipements de levage vérifiés. Planifiez cela avant l’expédition.
la mise en service peut caler lorsque les lubrifiants, filtres, produits chimiques, fluides de codage, étiquettes, films, condensateurs ou outils de base ne sont pas disponibles. Construisez la liste à partir de l’équipement et du programme de test réels.
La présence à la formation ne prouve pas que les opérateurs peuvent exécuter, changer, nettoyer et récupérer la ligne. Une matrice de compétences relie les rôles à des tâches observables et à l’autorisation.
La formation à la maintenance doit couvrir l’inspection, l’ajustement, le dépannage, l’isolation sécurisée, la récupération des pièces et des logiciels pour la configuration installée. Les présentations génériques d’équipements ne suffisent pas.
documents finaux doivent décrire la ligne installée, et non seulement la proposition ou la famille de machines génériques. Dessins de contrôle, listes, réglages et logiciels par rapport à la configuration acceptée.
Un catalogue de pièces utilisables relie la position de la machine, le plan d’assemblage, le numéro de fabricant, le code fournisseur et le substitut approuvé. Une liste lâche sans emplacement ni révision ralentit la maintenance et l’achat.
Les opérateurs et les mainteneurs ont besoin de procédures compréhensibles, d’alarmes et d’informations de sécurité dans les langues convenues pour le projet. Définir le périmètre traduit et l’examen technique avant la livraison.
L’analyse de la criticité aide à prioriser les pièces de rechange, la maintenance préventive, la surveillance de l’état et la planification des contingences selon la sécurité, la qualité, les résultats et les conséquences de récupération.
Le temps moyen entre les pannes et le temps moyen de réparation ne sont utiles que lorsque les limites de panne, le temps d’exploitation et les règles de début et de fin de réparation sont cohérents. Utilisez-les avec les détails des défauts, pas comme des moyennes isolées.
Une fenêtre de maintenance doit correspondre à la durée des tâches, à l’accès, aux pièces, au nettoyage, aux tests et à la version production. Regrouper les tâches uniquement par date de calendrier peut entraîner des travaux inachevés ou des pertes de démarrage prolongées.
Les lubrifiants doivent être sélectionnés, stockés et appliqués afin d’améliorer la fiabilité de la machine sans contaminer le produit, l’emballage ou le sol. Contrôler l’identité, les outils, la quantité et le nettoyage.
L’étalonnage doit couvrir les instruments dont l’erreur peut affecter la qualité du produit, le contrôle du procédé, l’acceptation ou la sécurité. Fixez l’intervalle et la méthode selon le risque et l’utilisation, et non une date annuelle globale.
OEE combine disponibilité, performance et qualité uniquement lorsque le temps prévu, le taux idéal, le bon nombre et les exclusions sont définis de manière cohérente. Utilisez cette métrique pour exposer la perte, pas pour remplacer les détails de la cause profonde.
Les arrêts courts fréquents peuvent supprimer plus de sortie que quelques longues pannes tout en restant invisibles dans les journaux manuels. Durée de capture, déclenchement de la station et récurrence sans inonder les opérateurs d’alarmes inutilisables.
La station limiteuse peut changer selon la bouteille, le paquet, la vitesse et l’état d’arrêt. Une étude goulot d’étranglement combine des taux soutenus, la famine, le blocage, l’utilisation du tampon et la récupération, au lieu de supposer que le remplissage est toujours limitant.
Un tableau horaire rend visibles les cibles, la sortie réelle, les refus, les temps d’arrêt et les actions suffisamment tôt pour récupérer le décalage. Les objectifs doivent refléter le SKU approuvé et les activités prévues.
Les minutes d’arrêt, les bouteilles rejetées, la perte d’eau, le gaspillage de film et les heures supplémentaires ont des effets commerciaux différents. Convertir les pertes validées en un coût transparent sans inventer la précision.
Le fournisseur d’équipements peut fournir des informations sur les procédés et les machines, mais l’opérateur de l’industrie alimentaire et l’équipe locale qualifiée sont responsables de l’analyse des risques sur le site. Collectez les bonnes entrées sans traiter une page machine générique comme un plan HACCP.
Une procédure de nettoyage nécessite la preuve que les étapes, conditions et vérifications de libération requises ont été complétées. Le dossier doit correspondre à l’équipement installé et au plan de qualité du site.
La surveillance environnementale doit être basée sur les risques et spécifique au site, avec des emplacements, méthodes, fréquences, limites et réponses approuvés par l’équipe de sécurité alimentaire. La disposition des équipements et les informations sur le flux d’air soutiennent le plan.
Les préformes, bouteilles, bouchons, étiquettes, films, cartons et palettes nécessitent des contrôles entrants basés sur le risque, liés aux spécifications contrôlées et aux performances de la ligne. Vérifier uniquement la quantité et l’apparence ne comporte pas de variations importantes.
Les données de ligne doivent aider à relier le produit fini à l’eau, aux matériaux d’emballage, au message de code, au temps de production et à la disposition. Le système de qualité du site définit le processus réel de rappel et la portée requise.
Le coût total de possession combine équipement, travaux sur site, utilités, main-d’œuvre, consommables, maintenance, pièces détachées, temps d’arrêt et changements du cycle de vie. Utilisez des plages et des hypothèses documentées au lieu de prix exacts inventés.
Le niveau d’automatisation change d’opérateurs, de manutentionnaires, de contrôles qualité, de réponse de maintenance et de main-d’œuvre d’entrepôt. Modéliser le travail par tâche et par quart plutôt qu’un seul effectif non supporté.
Électricité, air comprimé, traitement de l’eau, perte d’eau, refroidissement et nettoyage doivent être calculés à partir de la consommation et de la production spécifiques au projet. La charge connectée n’est pas une facture d’énergie.
Un budget pour les pièces détachées doit refléter la quantité installée, la défaillance ou l’usure, le remplacement préventif, les délais de livraison, la criticité et le stock existant. Les recommandations des fournisseurs sont des intrants, pas le budget complet.
Les contrôles, inspections, codage, lecteurs, ordinateurs et formats d’emballage peuvent nécessiter des mises à niveau avant que la ligne mécanique ne soit usée. Identifiez les changements probables et les dispositions d’interface lors de l’examen des investissements.
Le ratio d’utilisation de l’eau compare l’apport total d’eau sur le site avec l’eau embouteillée vendable uniquement lorsque les limites, le volume du produit, le rejet du traitement, le rinçage, le nettoyage et les pertes sont définis de manière cohérente.
L’air fuit la capacité du compresseur de déchets et peut masquer les défauts de la machine ou de la distribution. Intégrez la détection, le tag, la réparation et la vérification dans la maintenance sans ajuster la pression de la machine à l’aveugle.
Le rendement de l’emballage relie les pré-formes ou bouteilles, bouchons, étiquettes, films et cartons émis à des emballages bien finis. Séparez les pertes de démarrage, de qualité, de machine et d’inventaire pour identifier les actions utiles.
énergie pour 1 000 bonnes bouteilles n’a de sens qu’avec une limite claire du compteur, un format de bouteille, un état de production et un traitement du temps d’inactivité ou de nettoyage. Elle ne doit pas être comparée à des champs d’usine différents sans qualification.
Les rejets de traitement, l’eau de rinçage, le nettoyage des rejets, le refroidissement et les eaux usées domestiques présentent des qualités et des contraintes de réutilisation différentes. Filtrez chaque cours d’eau avec un examen local qualifié avant de le combiner ou de le réutiliser.
Un journal de clarification convertit les questions sur les formats, la portée, les utilités et l’acceptation en décisions datées. Il empêche qu’un fil de courriels ou une soumission non marquée ne devienne le seul enregistrement de ce que l’acheteur et le fournisseur ont convenu.
Une revue de conception progressive maintient les données produit, la mise en page, les interfaces, les exigences de sécurité et d’acceptation alignées du concept à l’expédition. Elle est plus fiable qu’une approbation de dessin tardive après le début de la fabrication.
Les échantillons de production doivent représenter la combinaison de la bouteille, de la fermeture et de l’étiquette que la ligne va réellement exécuter. Un plan d’approbation relie les plans et les échantillons physiques à la sélection de la machine, aux pièces de changement, aux essais et au contrôle ultérieur des modifications.
Un essai de matériau doit démontrer comment les bouteilles, bouchons, étiquettes, films, cartons et palettes se comportent ensemble dans un état de fonctionnement déclaré. Cela ne doit pas être considéré comme une démonstration générale d’une machine.
Un audit fournisseur est une discussion structurée de due diligence sur le projet proposé, et non un substitut à l’acceptation technique. Les questions spécifiques au projet aident un acheteur à examiner les contrôles techniques, les pratiques d’assemblage et la préparation au service sans s’appuyer sur des affirmations marketing.
Un plan d’avancement relie les jalons de fabrication aux documents, inspections et décisions des acheteurs nécessaires avant le FAT et l’expédition. Il offre une visibilité sans confondre l’avancement du calendrier avec l’acceptation.
L’emballage à l’exportation doit protéger l’équipement, les documents et les pièces de change via l’itinéraire de transport convenu. Examinez la portée de la préservation et de l’emballage avant l’expédition plutôt que de découvrir la protection manquante à destination.
Le chargement des conteneurs et le déchargement sur site sont des transferts d’ingénierie ainsi que des événements logistiques. Une liste de contrôle aide l’acheteur à planifier le levage, l’accès, l’identification et les vérifications de l’état avant que les machines n’atteignent la zone d’installation.
Un registre contrôlé précise lorsqu’un changement de bouteille, une contrainte d’utilité, un composant substitué ou une révision de disposition affecte la ligne convenue. Cela protège les deux parties contre le traitement d’un départ important comme un ajustement informel.
Une réunion de mise en service vérifie si les personnes, les matériaux, les services publics, les documents et l’accès sécurisé sont prêts avant qu’une conduite de remplissage d’eau ne soit mise sous tension. Cela évite que les travaux de chantier incomplets ne soient confondus avec un problème de machine.
Un enregistrement maître SKU relie la bouteille, le bouchon, l’étiquette, le code, le paquet et les réglages de la machine approuvés. Cela empêche un opérateur de s’appuyer sur un nom de produit lorsque des emballages similaires ont des exigences différentes.
Une recette machine doit être publiée comme un cadre de fonctionnement contrôlé pour un paquet nommé, et non copiée informellement à partir d’une bouteille similaire. L’enregistrement d’approbation relie les valeurs de la recette aux données du format physique et à la vérification de la première pièce.
Un plan de rétention définit quels échantillons de production sont conservés, comment ils sont identifiés et quand ils peuvent être examinés. Il doit correspondre aux exigences du produit, de l’emballage, de la traçabilité et de la qualité locale plutôt que de créer un stockage arbitraire.
Un flux de travail de non-conformité transforme un défaut, une déviation ou une perte répétée en une enquête contenue et traçable. Il distingue la disposition du produit du travail technique nécessaire pour prévenir la récidive.
Un flux de travail de maintien et de relâchement maintient visible l’état du produit lorsque des problèmes d’eau, de paquet, de code ou d’équipement doivent être examinés. Il définit comment les matériaux et les produits finis sont séparés avant qu’une décision de libération ne soit prise.
La fermeture d’une action après une réparation ne constitue pas la preuve que le problème restera résolu. Une vérification d’efficacité définit l’état de fonctionnement, la période d’observation et la mesure nécessaire pour confirmer qu’un défaut ou une perte récurrente est contrôlé.
Une carte de revue des matières étrangères où les bouteilles, capsules, eau et emballages du produit peuvent être exposés à des matériaux indésirables lors du fonctionnement normal, de l’entretien ou d’événements anormaux. Elle soutient le propre programme de gestion des risques et de la qualité du site.
Les visiteurs et entrepreneurs peuvent créer des risques de sécurité, d’hygiène et d’accès autour d’une ligne de remplissage active si la ligne de remblayage et la limite de travail ne sont pas contrôlées. Ce guide aide les sites à inclure ces conditions dans leur plan d’exploitation.
Le contrôle chimique couvre l’identité, la dilution, le stockage, la connexion, l’utilisation et l’élimination des agents nettoyants autour d’une conduite d’eau en bouteille. Il doit être conforme au programme d’hygiène du site et aux instructions sur l’équipement.
L'historique des alarmes devient utile uniquement lorsque les opérateurs distinguent une réponse immédiate sûre d'une condition récurrente nécessitant une action technique. Un enregistrement de la réponse relie la priorité de l'alarme, l'impact sur le produit, la récupération et le suivi.
FAQ
Le BPH cible et les heures de production influencent le modèle machine, le convoyage tampon et l’emballage.
Clarifier machine seule ou ligne complète évite d’oublier convoyeurs, étiqueteuse, codeur et emballeuse.
Film rétractable, carton ou emballage manuel peut limiter la production réelle.
Un devis utile dépend de la bouteille, du bouchon, de l’étiquette, de l’emballage, de l’implantation et des utilités confirmés.
Un devis utile dépend de la bouteille, du bouchon, de l’étiquette, de l’emballage, de l’implantation et des utilités confirmés.